



Maîtriser la Coupe Laser Efficace de l'Acier Inoxydable : Bonnes Pratiques & Sélection Machine
1. Introduction
L'acier inoxydable reste la colonne vertébrale de la fabrication moderne, prisé pour sa résistance, résistance corrosion, et recyclabilité. Pourtant, sa haute réflectivité et conductivité thermique en font l'un des matériaux les plus difficiles à couper au laser. Ce guide distille stratégies éprouvées — de sélection machine au réglage paramètres — pour vous aider à obtenir coupes propres, haute vitesse, avec post-traitement minimal.
2. Pourquoi la Coupe Laser Acier Inoxydable Est Difficile
La coupe laser d'acier inoxydable peut être entravée par quatre facteurs primaires :
- Haute Réflectivité — Jusqu'à 30 % énergie laser reflétée, réduisant efficacité fusion.
- Haute Conductivité Thermique — Dissipation chaleur rapide élargit zone affectée thermique, baissant précision.
- Oxydation & Formation Bavures — Atmosphères riches oxygène causent noircissement ; flux d'air inadéquat produit bavures.
- Condition Surface — Contaminants comme huile ou rouille dispersent énergie laser, augmentant projections.
2.1 Haute Réflectivité
Surfaces réfléchissantes reflètent partie du faisceau laser, menant à coupes incomplètes et bords instables. Focus correct et compensation puissance sont essentiels pour contrer cet effet.
2.2 Haute Conductivité Thermique
Parce que l'acier inoxydable conduit chaleur rapidement, la zone fondue s'étend vite, requérant puissance plus haute ou vitesses plus lentes pour maintenir coupe nette.
2.3 Oxydation & Formation Bavures
Quand oxygène utilisé comme gaz assist, hautes températures produisent couche oxyde noire, et pression buse insuffisante laisse bavures requérant débavurage coûteux.
2.4 Condition Surface
Toute contamination surface disperse énergie laser et augmente projections, menant à profondeurs coupe inégales et débit réduit.
3. Paramètres Clés pour Coupe Haute Efficacité
3.1 Sélection Puissance Laser
Puissance laser doit matcher épaisseur tôle. Le tableau ci-dessous fournit référence pour systèmes fibre-laser typiques (≥ 1 kW). Ajustements peuvent être nécessaires selon géométrie machine et grade matériau.
| Épaisseur (mm) | Puissance Recommandée (kW) |
|---|---|
| 1 mm | 1–2 |
| 3 mm | 2–3 |
| 5 mm | 3–6 |
| 10 mm | ≥ 6 |
3.2 Optimisation Vitesse Coupe
Vitesse doit équilibrer apport chaleur et enlèvement matière. Pour tôles 2 mm, vitesse 8–12 m/min donne souvent bords nets, tandis tôles plus épaisses bénéficient 4–6 m/min. Ajustements vitesse continus pendant travail accommodent épaisseurs variables.
3.3 Sélection Gaz Assist
Choisir le bon gaz est critique :
- Azote — Non oxydant, produit bords lisses mais plus coûteux.
- Oxygène — Améliore pénétration pour > 5 mm tôles ; peut causer noircissement.
- Air — Économique mais peut laisser bords rugueux et bavures accrues.
3.4 Position Focus & Réglages Buse
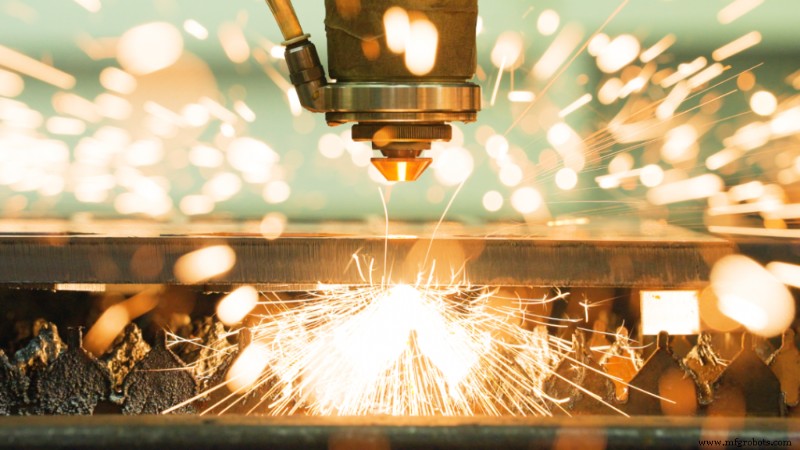
Focus précis (typiquement 0,2–0,5 mm au-dessus surface) et pression buse appropriée (10–15 bar) préviennent pénétration incomplète et accumulation scories.
3.5 Préparation Surface
Essuyez tôles avec chiffon non pelucheux et dégraissez alcool isopropylique avant coupe. Même résidus mineurs dispersent faisceau et créent coupes irrégulières.
3.6 Choisir la Bonne Machine
Deux technologies laser dominent le marché : fibre et CO₂. Voici comparaison rapide.
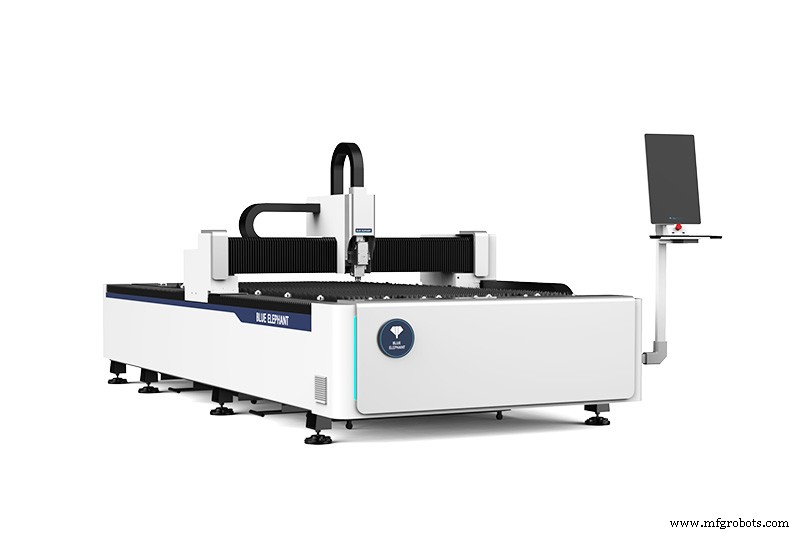
3.6.1 Laser Fibre
Lasers fibre offrent :
- Densité puissance plus haute → coupes plus rapides
- Maintenance plus faible (pas d'optique à nettoyer)
- Meilleure efficacité énergétique (≈ 70 %)
- Idéal pour production automatisée épaisseurs fines à moyennes
3.6.2 Laser CO₂
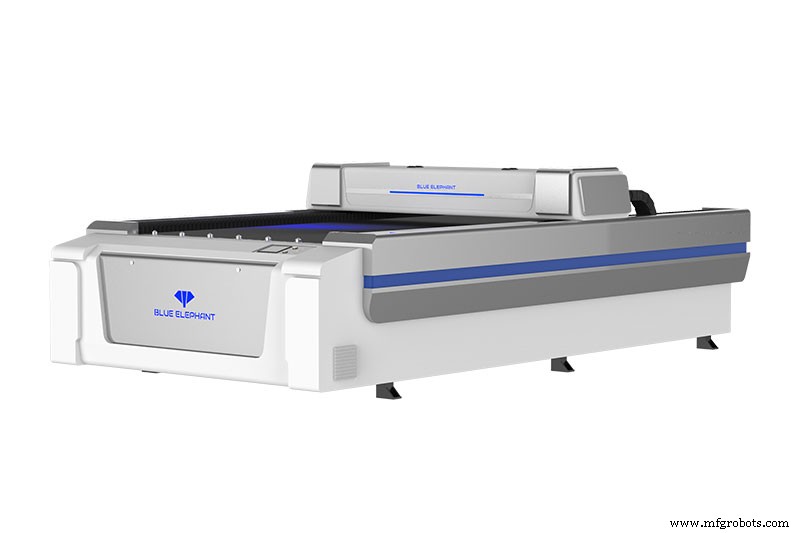
Lasers CO₂ excellent à :
- Coupe tôles très épaisses (jusqu'à 30 mm) avec assistance oxygène
- Technologie mature fiabilité prouvée
- Coût initial plus bas mais consommation énergie plus haute
Tendance industrielle : Lasers fibre de plus en plus préférés pour travail acier inox haut volume grâce à vitesse, précision, et coûts opérationnels plus bas.
4. Précautions Sécurité
4.1 Protection Laser
Opérateurs laser doivent porter lunettes sécurité ANSI et travailler inside enceinte close pour prévenir exposition yeux ou peau.
4.2 Contrôle Fumées
Installez extracteur fumées dédié pour capturer fumées oxydes métalliques, protégeant personnel et longévité machine.
4.3 Ventilation
Assurez atelier flux d'air adéquat (≥ 0,5 m³/s par mètre carré) pour disperser chaleur et gaz toxiques.
4.4 Formation Opérateur
Formation complète doit couvrir :
- Réglage paramètres pour diverses épaisseurs
- Manipulation sûre lasers et gaz
- Dépannage problèmes courants (bavures, décoloration bords)
- Maintenance buses et optiques
5. Problèmes Courants & Solutions Pratiques
| Problème | Cause | Solution |
|---|---|---|
| Bords Brûlés | Vitesse basse ou puissance excessive | Augmenter vitesse ou réduire puissance |
| Bavures Sévères | Vitesse inappropriée | Ajuster vitesse coupe |
| Bords Dentelés | Buse sale ou faisceau mal aligné | Nettoyer buse ou réaligner faisceau |
| Déformation Tôle | Chaleur excessive | Optimiser trajet ou réduire puissance |
| Bords Oxydés | Assistance oxygène | Utiliser azote ou post-polissage |
6. Questions Fréquentes
Q1. La coupe laser acier inoxydable nécessite-t-elle post-traitement ?
Avec assistance azote, bords généralement assez propres pour assemblage. Coupes assistance oxygène peuvent nécessiter débavurage ou polissage pour retirer oxydation.
Q2. À quelle fréquence remplacer buses laser ?
Inspectez buses toutes 500–1 000 heures opération. Remplacez quand vous remarquez colmatage ou dérive dimensionnelle.
Q3. Lasers fibre conviennent-ils pour acier inoxydable fin ?
Oui. Lasers fibre fournissent haute précision et vitesse pour tôles 0,5–5 mm, les rendant idéaux pour garnitures automobile et composants médicaux.
Q4. La coupe laser peut-elle endommager l'acier inoxydable ?
Seulement si paramètres mal réglés — puissance excessive ou mauvais focus peut déformer matériau. Calibrez toujours avant démarrage travail.
Q5. Quelles industries utilisent coupe laser acier inoxydable ?
Automobile, aérospatial, construction, équipement médical, et métallerie décorative toutes reposent sur acier inoxydable laser-découpé pour sa résistance et finition.
7. Conclusion
En sélectionnant soigneusement puissance laser, vitesse, gaz assist, et type machine — et en maintenant protocoles rigoureux sécurité et maintenance — vous pouvez débloquer coupe laser acier inoxydable haut débit, haute qualité. Pour fabricants cherchant solution fiable, rentable, notre gamme machines laser fibre 16 ans rencontre standards CE, ISO, RoHS, délivrant performance constante across large gamme épaisseurs tôles.
Explorez plus :
- Meilleures Machines & Projets Coupe Laser Acier Inoxydable
- Coupe Laser En Ligne Acier Inoxydable 2 mm
- Coupe Laser Fibre Acier Inoxydable 2 mm & 8 mm
commande numérique par ordinateur
- Découvrez 5 informations clés sur le DATRON M8 Cube
- Applications Découpe Laser : du Bois à l'Aérospatiale
- Guide achat 2024 machines laser désoxydation : conseils experts & modèles recommandés
- Découpeuse et graveuse laser bois : réglages optimaux puissance, vitesse et capacité pour gravure précise
- Choisir le bon foret pour la fabrication de pièces de précision
- Télécharger des fichiers de coupe laser gratuits pour projets métal et non-métal – Prêts Fibre & CO₂
- Blue Elephant CNC : Avis canadien sur les scies à pont et machines à imbrication
- Quand internaliser le fraisage métallique : 3 indicateurs clés pour les laboratoires dentaires
- Routeur CNC 5 axes Blue Elephant – Usinage 3D de précision pour pièces complexes