



Cycle tournage Fanuc G71 optimisé pour précision tour CNC
Cycle tournage Fanuc G71
Le cycle G71 sert à l'enlèvement de matière brute sur pièce tour CNC. Il facilite le tournage de grands diamètres, que ce soit en ligne droite ou sur contour complexe. Via ses paramètres, le modeleur contrôle :
- Profondeur de passe.
Programmation
G71 U... R... G71 P... Q... U... W... F... S...
Paramètres
Premier bloc
| Paramètre | Description |
|---|---|
| U | Profondeur de passe. |
| R | Hauteur de rétraction. |
Second bloc
| Paramètre | Description |
|---|---|
| P | N° bloc début contour. |
| Q | N° bloc fin contour. |
| U | Surépaisseur finition axe X. |
| W | Surépaisseur finition axe Z. |
| F | Avance pendant cycle G71. |
| S | Vitesse broche pendant cycle G71. |
Aperçu cycle G71
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Cycle Ébauche Tournage G71 Format Monobloc : Simplifier Programmation Fanuc CNC
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC
- Référence complète codes G Fanuc pour programmation CNC
-
Exemple Cycle Tournage Fanuc G90 : Programme 0‑TC pour Tournage Efficace
Cycle Tournage Fanuc G90 Le cycle tournage Fanuc G90 sert au tournage simple mais passes multiples possibles en spécifiant position X des passes additionnelles. Appelé aussi : Cycle coupe diamètre extérieur/intérieur Fanuc G90 ou Cycle coupe droite G90 Format Programmation G90 X... Z... OU G90 U...
-
Maîtriser Cycle Tournage Fanuc G90 pour Usinage Efficace Composants
Soumis par : Programmeur CNC Dessin/Image Programme CNC O1233 T0101 M03 S1200 G00 X42 Z1 G90 X38 Z-31 F0.1 X34 X30 X26 X24 G00 X100 Z100 M30
-
Maîtriser tournage CNC avec cycle G71 : programme ISO pas à pas
Soumis par : Vikram Résumé Écrire programme ISO pour opération tournage par étages du composant montré en utilisant cycles prédéfinis. Diamètre pièce = 30mm. Dessin/Image Programme CNC N0 G90 F0.5 S1200 T0101 M03 N10 G00 X30 Z2 N11 G71 U0.5 R0.5 N12 G71 P30 Q80 U0.05 W0.05 N30 G01 X20 Z0 N40 G01
-
Tournage de précision avec cycle G71 sur tour CNC – Exemple pratique
Soumis par : Vikram Résumé Programme de tour CNC qui usine une pièce complète, le profil extérieur étant entièrement tourné grâce au cycle G71, utilisé à deux reprises. Dessin / Image Programme CNC G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5 R0.2; G71 P2 Q3; N2 G01
Note – Les F et S dans blocs P Q ne sont pas utilisés pendant G71, mais pour G70 si appelé après.
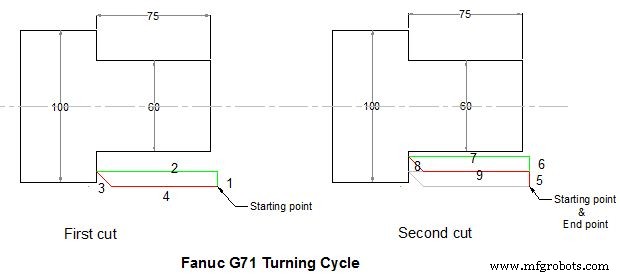
Fonctionnement cycle G71
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Séquence d'opération :
Première passe
1 – Outil avance en X de U (profondeur passe) depuis point départ.
2 – Outil avance en Z (point destination selon blocs P Q).
3 – Rétraction rapide R en X et Z (45°).
4 – Retour rapide en Z au point départ.
Passes suivantes
5 – Positionnement rapide dernière profondeur passe.
6 – Avance X de U (profondeur passe).
7 – Avance Z vers destination.
8 – Rétraction rapide X et Z de R (45°).
9 – Retour rapide Z au point départ.
La séquence se répète jusqu'à atteindre destination X. Si surépaisseur programmée, l'outil laisse ce surplus pour G70.
Exemple Fanuc G71
Programme pièce pour le dessin ci-dessus :
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
G71 répète le contour blocs P Q :
N80 G00 X60 N90 G01 Z-75
Enlèvement matière jusqu'à X60 et Z-75. Profondeur passe U10, rétraction R10. Surépaisseur X U3, Z W0.
Cycle finition G70
Si G71 programmé avec surépaisseurs, G70 les enlève en une passe finale reprenant le contour façon G71.
Pourquoi utiliser G70 ?
Pour appliquer avance et vitesse broche différentes pour la passe finition. G70 utilise F et S des blocs P Q (G71 utilise F S du second bloc G71).
Exemple Fanuc G70
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
Exemple G70 G71

O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
commande numérique par ordinateur