



Maîtriser le fraisage CNC avec programmation incrémentale G91 : Exercice pratique 4 axes
Cet exercice de programmation fraisage CNC vous donnera plus d'idées pour comprendre le dessin et comment trouver les coordonnées exactes de chaque point du dessin.
Entièrement basé sur le système de cotation incrémentale G91, afin que les programmeurs/tourneurs CNC puissent apprendre et comprendre comment fonctionne la programmation incrémentale G91.
Ce programme est écrit pour fraiseuse CNC 4 axes, où l'axe C est utilisé pour la table rotative.
Une fraiseuse CNC 3 axes peut également exécuter ce programme, pour cela il suffit de supprimer le bloc de programme n° N15.
Exercice de programmation fraisage CNC
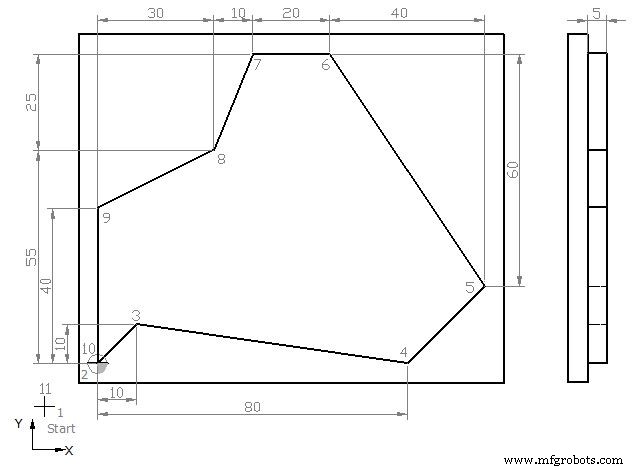
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 ;Point 1
N10 S450 M03 F250 D01 (12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 G91 X20 Y20 ;Point 2
N40 X10 Y10 ;Point 3
N45 X70 Y-10 ;Point 4
N50 X20 Y20 ;Point 5
N55 X-40 Y60 ;Point 6
N60 X-20 ;Point 7
N65 X-10 Y-25 ;Point 8
N70 X-30 Y-15 ;Point 9
N80 X0 Y-40 ;Point 10
N85 G40 G90 X-20 Y-20 ;Point 11
N90 G00 Z50
N95 Y100
N100 M30
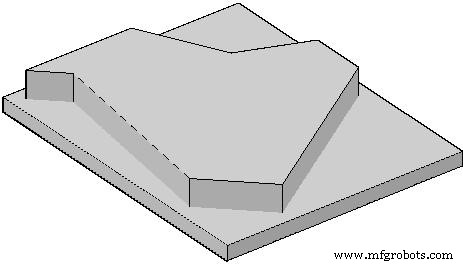
Pièce finie
Après avoir complété le processus d'usinage, votre pièce ressemblera à ceci en vue 3D,
Explication du G-Code CNC
G00 : Avance rapide.
G54 : Décalage zéro n°1.
G64 : Mode chemin continu.
G90 : Système de cotation absolu.
G91 : Système de cotation incrémental.
G17 : Sélection plan X-Y.
G42 : Activation compensation rayon outil (mouvement côté droit)
G40 : Désactivation compensation rayon outil
S : Vitesse broche
F : Avance mouvement axes
M : Mouvement outil (3=horaire, 4=anti-horaire)
D : N° outil
commande numérique par ordinateur
- Maîtriser la Programmation d'Arc CNC : Exercice Pas à Pas G-Code avec Paramètres I et K
- Exemple fraisage CNC : G90 absolu, G91 incrémental, interpolation circulaire G02/G03
- G71 arc trous boulons : Programmation fraisage CNC facile perçage arc précis
- Cercle de trous de boulon G70 : Automatisez le fraisage CNC pour des trous circulaires précis
- Picotage contour fraiseuse Fanuc : Technique efficace répétition sous-programme
- Comprendre G90 vs G91 : Coordonnées absolues et incrémentales sur Hust CNC Mill
- Exercice programmation CNC : Compléter interpolation circulaire multi-arcs
- Maîtrisez le fraisage CNC : Défi interactif programmation à trous
- Programmation tour CNC débutant : Exercice à trous pour apprendre