



Maîtriser le filetage : guide expert pour l'usinage précis des filets
Le filetage des pièces est un processus fondamental de la métallurgie. Aucun fabricant ne devrait jamais prendre l'usinage de filets pour acquis. Le marché mondial contient désormais une large gamme de connecteurs et de raccords. Il devient donc de plus en plus difficile d'identifier les bons filets pour vos applications.
Les processus de coupe de filets semblent également avoir plusieurs lacunes. Cependant, ces processus restent parmi les moyens les plus efficaces de produire des filets de vis. Pour vos marges bénéficiaires, il est important d'explorer les différentes technologies de filetage disponibles. Lisez la suite pour découvrir d'importantes informations sur le filetage d'usinage.
Qu'est-ce qu'un filet d'usinage en fabrication ?
Un filet fait référence à une crête hélicoïdale continue. La crête hélicoïdale présente une section uniforme sur différentes surfaces d'un cylindre ou d'un cône. Il peut se former sur l'écrou (interne) ou sur la vis/le boulon (externe).
La fonction principale d'un filet est d'agir comme un couplage entre deux mécanismes. Vous aurez une excellente image des filets quand vous penserez au bouchon de votre bouteille d'eau. Le bouchon et le haut de la bouteille s'assemblent pour donner un joint d'étanchéité parfait.
Il y a transmission de mouvement suite au couplage. Par conséquent, le mouvement peut aider à obtenir des avantages mécaniques. Les termes suivants vous aideront à mieux comprendre les filets d'usinage :
Crête (Crest) : C'est la surface du filet qui joint les flancs. La crête est la zone la plus éloignée du cône ou du cylindre où le filet fait saillie. C'est-à-dire, c'est le sommet des filets.
Flanc (Flank) : Le flanc d'un filet relie la crête à la racine. Théoriquement, l'intersection d'une surface de flanc avec un plan axial est une ligne droite.
Racine (Root) : La racine est la surface du filet joignant les flancs des formes de filets adjacents. C'est la zone immédiatement adjacente au cône ou au cylindre où le filet fait saillie. C'est-à-dire, c'est le fond des filets.
Pas (Pitch) : C'est la distance mesurée parallèlement entre les zones correspondantes sur des filets adjacents. Le diamètre de pas est le diamètre du cône ou du cylindre théorique.
Angle d'hélice (Helix Angle) : Lorsque vous avez un filet droit, l'angle d'hélice est celui que l'hélice fait par rapport à l'axe du filet. D'autre part, l'angle d'hélice pour un filet conique est celui fait par la zone spirale conique d'un filet.
Types de filets d'usinage
En ce qui concerne la classification des filets, il existe différentes normes. Sur les fixations, les filets espacés et les filets de vis de machine sont couramment utilisés. D'autre part, les filets UNC (gros) et UNF (fins) sont des classifications standard pour le système de filetage unifié.
Dans cette section, nous discuterons des filets internes et externes.
Filets internes
Un filet interne (femelle) d'usinage est un filet de vis sur une surface concave. Ces types de filets sont usinés avec un outil de filetage à une lèvre. Certains filets internes utilisent le taraud traditionnel. Un taraud est un outil métallique utilisé pour couper des filets internes sur des pièces d'usinage CNC.
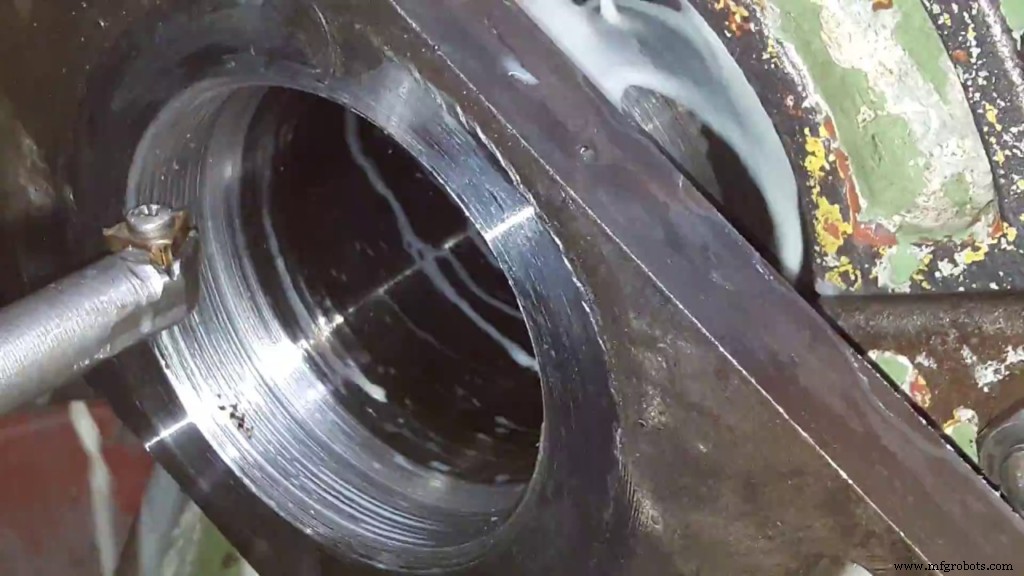
Vous avez besoin d'un filet interne pour insérer une vis dans votre pièce. Le processus de coupe de filet sur les filets internes peut se faire avec des tarauds manuels ou des tarauds machine. Vous aurez besoin des outils suivants pour couper un filet interne :
- Foret hélicoïdal
- Fraiser à 90°
- Taraud interne
- Porte-taraud réglable (pour tarauds manuels)
- Perceuse à main ou perceuse à colonne (pour tarauds machine)
- Lunettes de sécurité
D'abord, vous devez déterminer le diamètre du trou dont vous avez besoin. Ensuite, il est également important de connaître le bon taraud à utiliser pour la coupe. Les tarauds d'usinage internes sont classés en fonction de leurs tailles nominales.
Vous pouvez calculer le diamètre pour le taraudage en utilisant la formule ci-dessous :
Diamètre du trou de base = Diamètre du taraud – Pas du filet.
Le processus de coupe de filet implique le centrage avec un pointeau. Ensuite, vous pouvez utiliser le foret hélicoïdal pour percer un trou de base. Le fraiser à 90° aide à faire un chanfrein dans le trou de base. Vous pouvez maintenant couper le filet en mettant le taraud dans le porte-taraud et en le tournant dans le trou de base.
Filets externes
Un filet externe est également appelé filet de vis. Les filets externes courants incluent les vis, les jauges à bouchon, les boulons ou les goujons. Pour les pièces qui qualifient pour le tournage, un filet externe peut s'étendre sur la longueur des pièces.
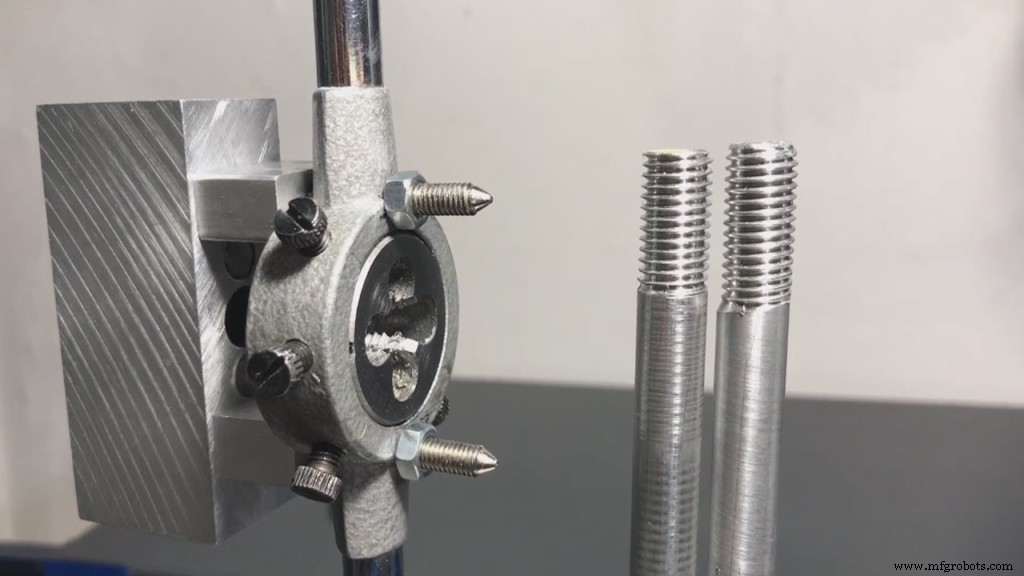
Pour les filets externes, le filetage sur un tour est très efficace. Vous pouvez également couper à la main en utilisant une filière ronde. La filière est généralement présente dans un porte-filière fixe. Les fabricants utilisent des filières rondes comme contreparties à un filet interne.
Il existe également des filières carrées hexagonales. Ces types de filières sont mieux utilisés pour les emboîtements. Elles aident pour les cas de réparation et pour déplacer les filières vers des zones inaccessibles. Les outils suivants vous aideront à couper un filet externe :
- Filière ronde et tige
- Lime
- Porte-filière
- Étau (pour le serrage)
- Tournevis à tête plate
- Spray de coupe (pour la qualité de surface)
D'abord, vous devez limer les bords de la tige ronde. Ensuite, chanfreinez la tige à 45°. Le chanfrein doit être légèrement plus grand que la profondeur du filet. Vous pouvez ensuite serrer la filière ronde et la fixer fermement. La tige a besoin d'un niveau de pression significatif pour couper le filet. Les sprays de coupe aident à améliorer la qualité de la surface de la pièce tout en prolongeant sa durée de vie.
Comment couper un filet d'usinage
La coupe de filet aide à créer des connexions vissées sur les pièces. Les connexions avec des vis complètes ont besoin de filets internes. Beaucoup de ces connexions ont aussi besoin de filets externes correspondants comme contrepartie.
Savoir comment couper des filets est une technique de travail cruciale pour la fabrication à l'unité. C'est aussi nécessaire pour les travaux de réparation. C'est parce que les machines ne seront pas utiles à tout moment pour des raisons économiques et techniques.
Voici les principales méthodes pour couper des filets d'usinage :
Fraisage
Cette méthode implique l'utilisation d'une fraise rotative. La forme de la fraise correspond à la forme désirée du filet. Les fabricants utilisent soit des fraises simples, soit multiples. Pour les fraises simples, tous les bords de coupe sont présents dans un même plan. D'autre part, il y a plusieurs rangées de dents de coupe annulaires sur les fraises multiples.
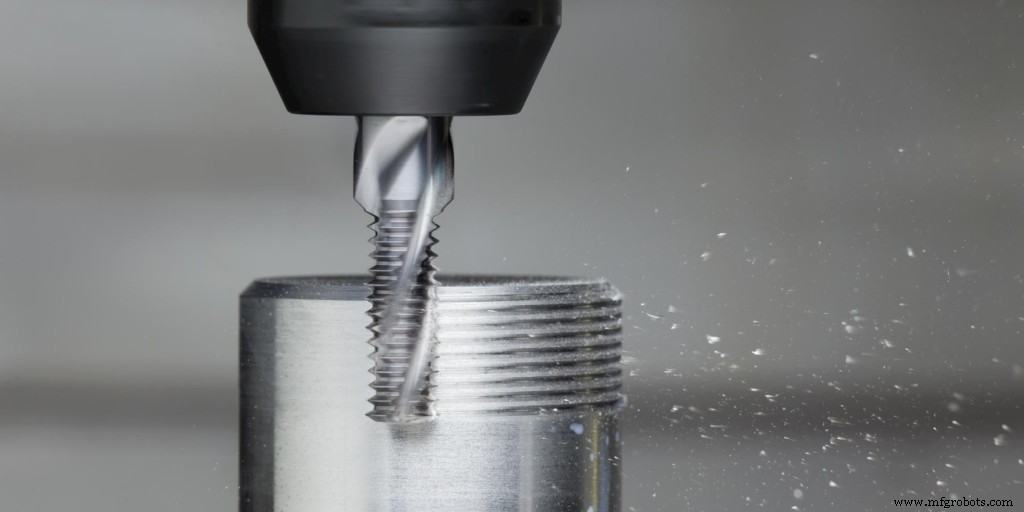
Il est également possible d'utiliser une hobe pour couper les filets. Dans ce cas, les dents de la fraise se trouveront le long d'une hélice. Le fraisage peut être utilisé pour faire des filets internes ou externes. Les filets coupés avec la méthode de fraisage offrent un haut niveau de précision.
Il est souhaitable d'utiliser cette méthode lorsque le pas du filet est trop grossier pour une filière. De nombreux machinistes considèrent le fraisage comme plus efficace que le filetage sur un tour. Le fraisage est la méthode la plus efficace pour des pièces comme les vis de translation. C'est en raison de la production rapide et de la haute précision. De plus, il est possible de finir les pièces fraisées en seulement un ou deux passages.
Filetage sur un tour
Un autre procédé majeur de filetage est la coupe de filet sur tour. Ce processus produit une crête hélicoïdale sur une pièce. La crête hélicoïdale a une section uniforme sur la pièce. Le filetage sur un tour implique des coupes successives en utilisant un kit d'outils de filetage.
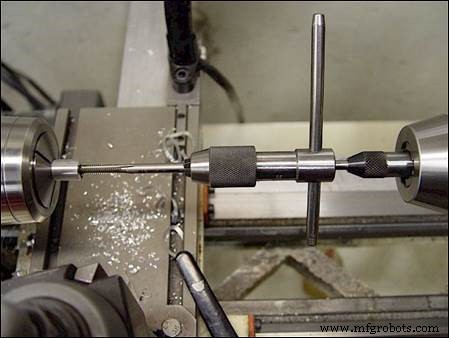
Un manche à taraud est l'une des méthodes les plus courantes pour le taraudage avec une machine à tour. Le machiniste serre la pièce dans le mandrin du tour. Ensuite, un centre à ressort ou un centre mort est utilisé pour les tarauds plus petits et plus grands, respectivement — l'un ou l'autre de ces équipements se fixe sur la contre-pointe.
Après cela, il y a la rotation du taraud en utilisant le manche. Une autre méthode courante est l'utilisation d'un manche à filière.
C'est un excellent choix pour la coupe de filet externe sur tour. D'autres méthodes sur le tour incluent le taraudage rigide et le filetage monopoint.
Coupe par filière (Die-Cutting)
La méthode de coupe par filière est la plus populaire pour couper des filets externes. La coupe par filière produit des pièces relativement rapidement. Par conséquent, ce sont des moyens économiques pour couper des filets. Cette méthode a un niveau modéré de précision et de qualité. Cependant, elle est très acceptable pour la plupart des pièces produites en série.
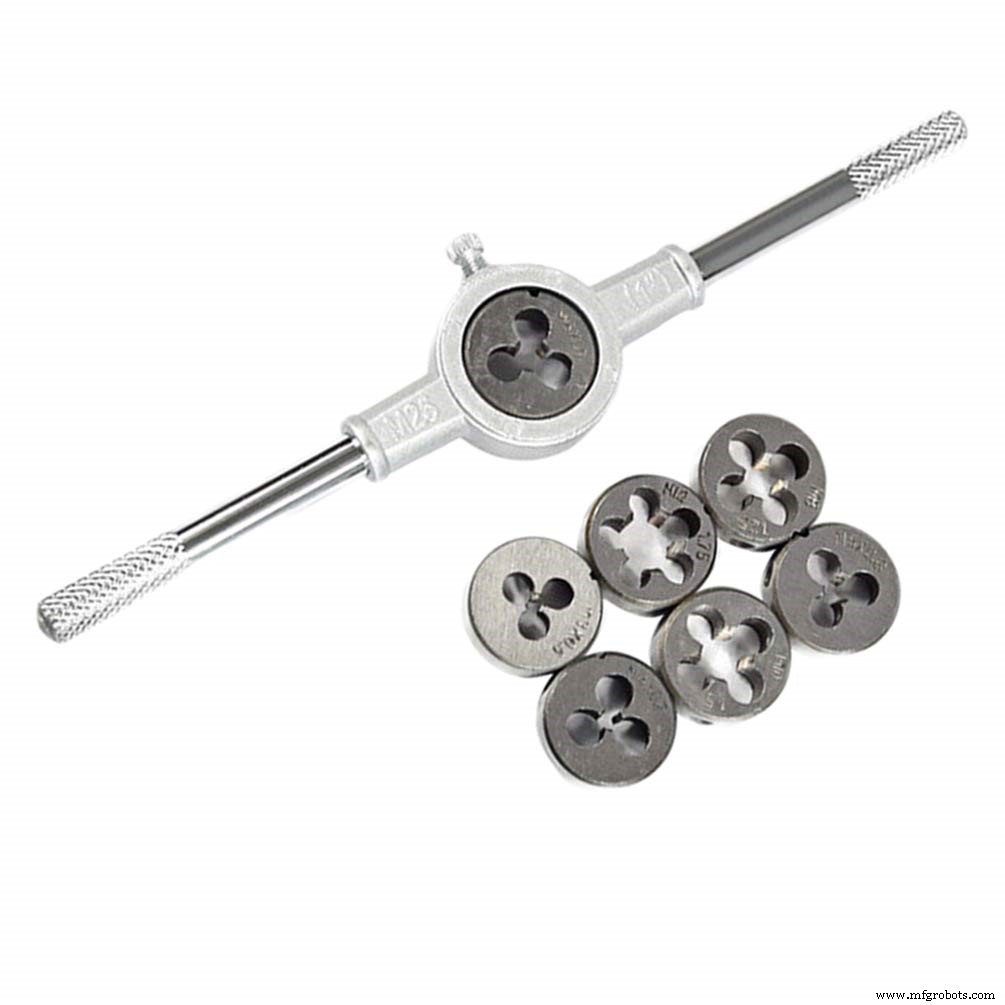
Il y a généralement deux types de filières de filetage. Ce sont :
1. Filières de fond ou fendues rondes : La conception de ces filières les rend adaptées à l'utilisation manuelle. Cependant, elles peuvent aussi être employées dans les machines. Elles sont rondes avec une vis fermant leurs coupes radiales. Cela permet leur ajustement pour des ajustements à la fois lâches et serrés.
2. Filières réglables : Dans ce cas, il y a deux pièces de filières montées dans un porte-filière. Les filières peuvent aussi être maintenues dans un collet. Un arrangement conique permet aussi le mouvement vers le centre ou loin de lui. Cela fournit différents degrés d'ajustement. Les filières réglables sont excellentes pour l'utilisation manuelle.
Conseils de conception pour l'usinage de filets
Compte tenu des nombreux avantages, il ne suffit pas de savoir seulement comment couper des filets. Il est également crucial de connaître les meilleures façons de tirer parti de la technologie de coupe de filets. Ici, vous trouverez quelques conseils de conception pour les applications de filetage.
- Il doit y avoir un fraiser à la fin des filets internes.
- Les filets de hauteur inférieure sont préférables aux plus hauts s'il n'y a pas de spécifications.
- L'utilisation de tailles et de formes de filets standard est plus économique.
- Le début du filet doit avoir une surface plane qui doit être cohérente avec l'axe central du filet.
- Les pièces tubulaires doivent avoir une épaisseur de paroi accrue pour résister à la pression du formage ou de la coupe.
- Les extrémités de filets externes des pièces doivent inclure un chanfrein.
Conclusion
Produire des pièces de haute qualité nécessite une compréhension complète des processus de fabrication. La coupe de filet d'usinage est un aspect important des processus de fabrication. Malgré une apparence un peu compliquée, il n'est pas conseillé d'abandonner l'idée.
Au contraire, vous devriez discuter avec les experts en techniques de filetage. Chez RapidDirect, nous avons environ deux décennies d'expérience dans l'industrie. Notre équipe d'ingénieurs a une profonde expérience des projets CNC, et vous pouvez être sûr des meilleurs services.
Nous vous mettons toujours en premier, en tant que client, avec une équipe de support pour s'assurer que les pièces répondent à vos attentes. Nos services de filetage sont inégalés et ils sont proposés à des prix compétitifs. Si vous avez des questions, n'hésitez pas à nous contacter par email. Vous pouvez également télécharger vos fichiers de conception pour un devis instantané dès aujourd'hui !
FAQ – Filetage d'usinage
Quel est le but du filetage ?Le but principal du filetage est d'aider à créer des connexions vissées sur les pièces. C'est l'un des meilleurs processus pour la fabrication à l'unité et les travaux de réparation. Il assure une application supérieure des pièces et une meilleure simplification structurelle.
Les filets peuvent-ils être usinés sur une fraiseuse ?Oui. Le filetage peut être fait sur une fraiseuse. Pour le fraisage de filets, il faut un centre d'usinage CNC avec interpolation hélicoïdale. Cela assure un fraisage de filets efficace et des résultats fiables.
La machine à tour peut-elle créer des filets internes ?Le filetage sur un tour peut aider à créer à la fois des filets internes et externes. La technique choisie dépendra de l'application de vos pièces.
commande numérique par ordinateur
- Votre guide expert pour choisir une machine de découpe numérique
- Le guide définitif pour choisir une machine de découpe laser à fibre
- Machines de découpe plasma CNC : technologie, applications et sécurité
- Comment Détecter et Prévenir les Pannes Machine : Boostez Productivité et Économisez les Coûts
- Comment l'usinage robotique CNC stimule la croissance de l'automatisation
- Vitesse d'avance vs Vitesse de coupe : Maîtriser les paramètres clés de l'usinage CNC
- Usinage Conventionnel vs Non-Conventionnel : Différences Clés Expliquées
- Guide Essentiel : Contrôle Qualité et Inspection en Usinage CN
- Maîtriser l'usinage CNC 5 axes : Guide expert pour la fabrication de précision