



4 considérations essentielles lors du choix d'une fraise à rainure de clavette
Les fraises à rainure de clavette, aussi appelées fraises Woodruff, fraises à rainure de clavette et fraises à rainure en T, sont un type d'outil de coupe utilisé fréquemment par de nombreux machinistes – certaines opérations sont impraticables, voire impossibles sans l'une d'elles. Si vous en avez besoin pour votre travail, il vaut la peine de savoir quand et comment choisir la bonne et comment l'utiliser correctement.
Géométrie de la fraise à rainure de clavette
Sélectionner et utiliser le bon outil est souvent plus compliqué qu'identifier le bon diamètre et régler les vitesses et avances. La résistance d'une fraise à rainure de clavette doit être considérée avec soin, surtout dans les applications délicates et les matériaux difficiles.
Comme pour tout outil, une portée plus longue rendra cet outil plus sujet à la déflexion et à la casse. Un outil avec la portée la plus courte possible devrait être utilisé pour assurer l'outil le plus fort possible.
Le diamètre du col d'une fraise à rainure de clavette affecte grandement sa performance. Un col plus fin permet une profondeur de coupe radiale (RDOC) comparativement plus grande et plus de dégagement, mais fait un outil plus faible. Un col plus épais réduit la RDOC de la fraise, mais renforce considérablement l'outil dans l'ensemble. Lorsque les dégagements le permettent, une fraise à rainure de clavette avec un col plus épais et un diamètre de coupe plus grand devrait être choisie plutôt qu'une avec un col plus fin et un diamètre de coupe plus petit (Figure 1).
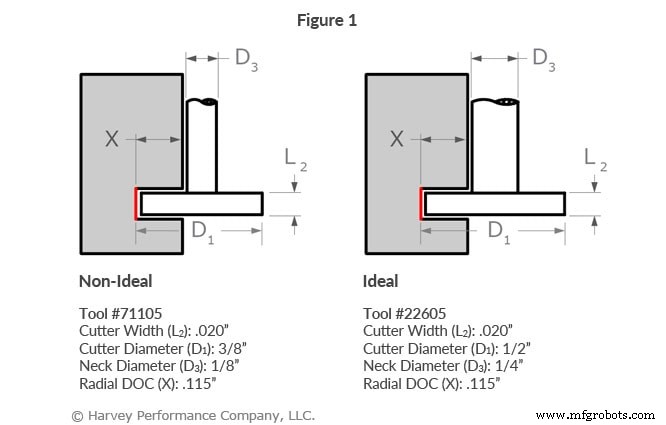
La largeur de coupe a aussi un effet sur la résistance de l'outil. Plus la largeur de coupe d'une fraise à rainure de clavette est grande, plus elle est sujette à la déflexion et à la casse. Cela est dû aux forces accrues sur l'outil – une plus grande largeur de coupe équivaut à une longueur d'engagement accrue. Vous devriez être particulièrement prudent d'utiliser l'outil le plus fort possible et une RDOC légère lors de l'usinage avec une fraise à rainure de clavette avec une largeur de coupe épaisse.
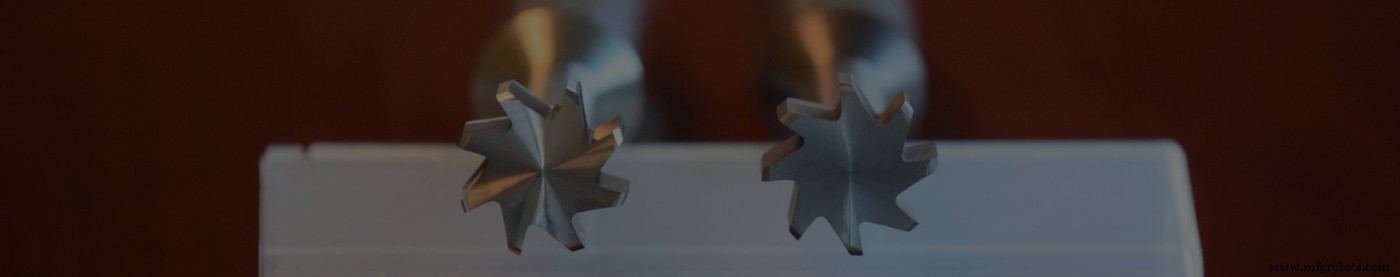
Géométries de fraises à rainure de clavette Harvey Tool
Profondeur de coupe radiale
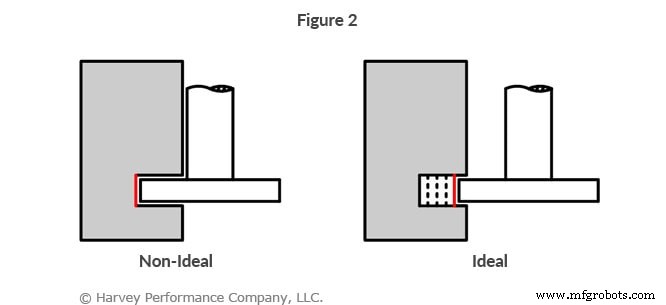
Comprendre la profondeur de coupe radiale d'une fraise à rainure de clavette est critique pour choisir le bon outil, mais comprendre comment cela affecte votre trajet d'outil est nécessaire pour des résultats optimaux. Bien qu'il puisse être tentant de faire une coupe en utilisant la RDOC maximale d'une fraise à rainure de clavette, cela entraînera une contrainte accrue sur l'outil, une finition pire et une défaillance catastrophique potentielle de l'outil. Il est presque toujours préférable d'utiliser une profondeur de coupe plus légère et de faire plusieurs passes (Figure 2).
En cas de doute sur la RDOC correcte pour votre outil et application, envisagez de consulter les vitesses et avances du fabricant d'outils. Les vitesses et avances des fraises à rainure de clavette de Harvey Tool prennent en compte les dimensions de votre outil, le matériau de la pièce, l'opération, et plus.
Taille de rainure désirée
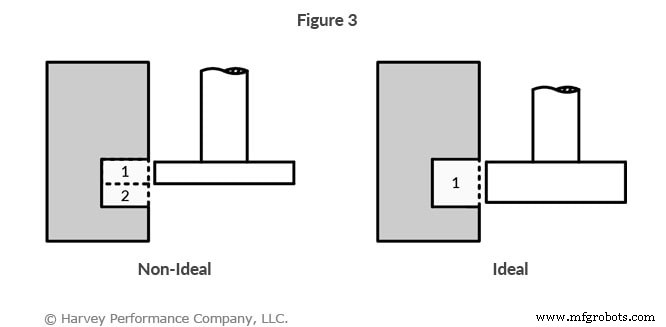
Certains machinistes utilisent des fraises à rainure de clavette pour usiner des rainures plus larges que leur largeur de coupe. Cela se fait avec plusieurs opérations pour qu'une fraise à rainure de clavette avec une largeur de coupe de 1/4" puisse créer une rainure de 3/8" de large. Bien que cela soit possible et puisse économiser sur les coûts d'outillage initiaux, les résultats ne sont pas optimaux. Idéalement, une fraise à rainure de clavette devrait être utilisée pour usiner une rainure égale à sa largeur de coupe car cela résultera en une opération plus rapide, moins de marques de passage et une meilleure finition (Figure 3).
Géométrie à dents décalées d'une fraise à rainure de clavette
Lorsque plus de polyvalence est requise d'une fraise à rainure de clavette, les versions à dents décalées devraient être considérées. Les reliefs avant et arrière permettent aux outils de couper non seulement sur le diamètre extérieur, mais aussi sur l'avant et l'arrière de la tête. Lorsque les circonstances ne permettent pas l'utilisation d'une largeur de coupe égale aux dimensions finales de la rainure comme indiqué ci-dessus, un outil à dents décalées peut se déplacer axialement dans la rainure pour en élargir la largeur.
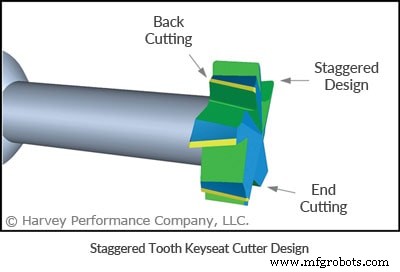
L'usinage de matériaux difficiles ou collants peut être délicat, et l'utilisation d'une fraise à rainure de clavette à dents décalées peut grandement aider la performance de l'outil. Les gouges de cisaillement réduisent la force nécessaire pour couper, ainsi que laissent une finition de surface supérieure en réduisant les harmoniques et le chatter.
Vous avez du mal à trouver la fraise à rainure de clavette parfaite pour votre travail ? Harvey Tool propose plus de 2 100 options de fraises à rainure de clavette, avec des diamètres de coupe de 1/16" à 1-1/2" et des largeurs de coupe de 0,010" à 1/2".
commande numérique par ordinateur
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Quelle température atteint un coupeur plasma ? Comprendre les chaleurs extrêmes derrière la découpe métal
- Maîtriser le fraisage trochoïdal : guide complet
- 6 facteurs clés à considérer avant de choisir un atelier d'usinage
- Top 4 Considérations pour des Réparations Fiables de Bandes de Convoyeur
- Conseils essentiels pour un assemblage de PCB réussi
- Rectifieuses outils et fraises indispensables pour tout atelier d'usinage
- Rectifieuse d'outils et de fraises compacte : définition, utilisations et avantages
- Comprendre les rectifieuses d'outils et de fraises CNC : fonctions, utilisations et avantages