



Maîtriser la compensation de rayon : G41 vs G42 pour un usinage CNC précis
L'usinage CNC est un gros business. On estime qu'en 2020, l'usinage CNC représente une industrie de 81,95 milliards de dollars et devrait atteindre 128,4 milliards d'ici 2028.
Cette croissance est tirée par une demande accrue de pièces de précision, résultat d'avancées technologiques et de personnalisation. Sans mentionner les exigences de durabilité et les standards exigeants des secteurs comme l'aérospatial, le médical et le militaire.
La convergence de la technologie et de la demande client pour des tolérances plus serrées signifie que les fabricants de précision doivent utiliser pleinement chaque outil à leur disposition pour répondre aux attentes. De la sélection des bonnes caractéristiques de résistance du matériau, la bonne machine, à la bonne qualité d'outillage, les entreprises sont sous pression pour atteindre une plus grande précision dans toutes les pièces.
Et une telle méthode est l'utilisation de la compensation de rayon.
Qu'est-ce que la compensation de rayon ?
La compensation de rayon (compensation d'outil), ou Compensation de Diamètre d'Outil (CDO), permet des ajustements de chemin programmé sur la machine CNC pour impartir une plus grande précision et compenser les caractéristiques de la machine, de l'outil ou du matériau.
En décalant la ligne centrale de l'arbre d'outil vers le bord de coupe, le programme peut utiliser la géométrie pour déterminer la direction de décalage au lieu du point central de l'outil sur l'arbre.
Un avantage de ce processus est que le même programme peut être utilisé pour des outils de diamètres différents. Il a aussi l'avantage de permettre la compensation pour des problèmes tels que la taille de l'outil, l'usure de l'outil, et peut compenser la déflexion de l'outil. Cela rend la compensation de rayon essentielle pour la qualité, la précision et la polyvalence.
La compensation de rayon agit aussi comme une garde supplémentaire pour la précision. De nombreux logiciels CAO calculent automatiquement les trajectoires d'outils pour les pièces complexes. Bien que cela soit fait avec précision par le logiciel CAO, cela ne permet pas à l'opérateur d'utiliser un outil différent pour gagner du temps dans les changements d'outil. Cela peut aussi ne pas permettre la compensation de l'usure de l'outil pour assurer que la pièce est coupée avec précision, même avec un outil légèrement usé.
La compensation de rayon utilise le code G de compensation d'outil pour définir le décalage réel à effectuer. Cela peut être une compensation de diamètre d'outil ou de rayon d'outil, selon la coupe et la taille de l'outil. La ligne centrale est toujours basée sur le rayon de l'outil – tout moins, et la pièce serait sous-coupée.
Mais dans les géométries de pièces complexes ou les contours, la forme de l'outil et la programmation peuvent ne pas couper avec la précision requise. C'est là que la compensation de rayon intervient. Si la coupe est égale ou inférieure au rayon de l'outil, le rayon de l'outil est utilisé comme décalage. Si la taille de l'outil et la coupe requise sont supérieures au rayon, le décalage de diamètre d'outil peut utiliser la ligne centrale pour déterminer le meilleur chemin.
Quand devriez-vous utiliser la compensation de rayon ?
Les machines CNC exécutent le code G pour déterminer le chemin d'outil pour la pièce. Mais souvent, de légers ajustements doivent être faits pour tenir compte de la déflexion ou de l'usure de l'outil. La compensation de rayon permet des ajustements mineurs sans changer d'outils ou réécrire le code G.
En entrant manuellement le diamètre de l'outil dans le contrôle machine, la position de l'outil peut être recalibrée. Il n'y a souvent pas besoin de changer d'outils ou de les réorganiser dans le carrousel.
Les pièces avec des contours étendus ou des géométries complexes sont souvent candidates pour la compensation d'outil. Un exemple se trouve dans la discussion de la pointe d'outil. Parce que les coordonnées du centre de la pointe d'outil déterminent souvent les coordonnées de réglage, le programme peut ne pas refléter les coordonnées réelles du bord de coupe. Si la dimension de la pièce affecte la coupe à la pointe, la compensation de rayon peut être utilisée.
Comment utiliser la compensation de rayon
La compensation de rayon peut être utilisée par des machines CNC programmées manuellement efficacement, et c'est un excellent moyen d'atteindre la précision des pièces sans changement excessif d'outils et autres ajustements. Cependant, les machines CNC automatisées utilisent la compensation d'outil pour la précision aussi. En utilisant les codes G, la compensation de rayon peut réduire le temps de production, corriger les erreurs et nécessiter moins de fraisage manuel.
Les machines CNC liront les instructions de code G pour déterminer où positionner l'outil de coupe par rapport à la pièce et basé sur le diamètre de l'outil dont il obtient le rayon. De cette façon, les opérateurs peuvent entrer le diamètre de l'outil plutôt que de calculer manuellement la compensation de rayon d'outil depuis la table de décalage, réduisant l'erreur humaine et gagnant du temps.
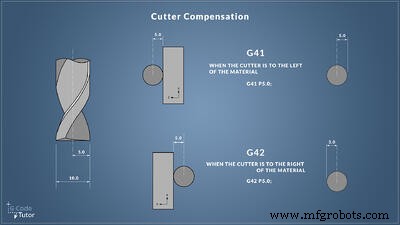
Voici quelques codes d'ajustement :
- Le code G41 permettra une compensation à gauche du chemin d'outil.
- Le code G42 permettra une compensation à droite du chemin d'outil.
- Si les codes G ont un code de numéro D associé qui suit le code G, le décalage utilisera le diamètre. Le numéro D dit à la machine quel outil utiliser, et le contrôle CNC calcule le décalage en utilisant le diamètre de l'outil.
 Source
S'il n'y a pas de code, la programmation utilisera le rayon de l'outil. Cette distinction permet d'utiliser un outil plus grand pour la coupe requise car la compensation de rayon d'outil, et donc le décalage, peut être déterminée mathématiquement par la machine CNC.
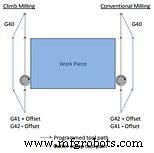
Fraisage en escalade
La compensation d'outil requise peut dépendre de l'utilisation du fraisage en escalade ou du fraisage traditionnel. En fraisage en escalade, la coupe est dans la même direction que l'avance de la matière, et la pointe de l'outil frappe la pièce au sommet de la coupe. Cette méthode nécessite moins de recoupe car les copeaux tombent derrière la fraise. C'est aussi plus efficace en consommation d'énergie, et les outils durent jusqu'à 50 % plus longtemps.
Le fraisage en escalade est souvent utilisé dans les machines CNC automatisées. Bien que le jeu soit toujours une considération, les pièces peuvent être travaillées plus facilement. Ce processus produit une meilleure finition de surface et nécessite moins de compensation.
Fraisage conventionnel
La plupart des fraiseuses CNC modernes utilisent le fraisage en escalade. Mais le fraisage conventionnel peut être requis si la pièce nécessite un écrouissage car la méthode génère de la chaleur. Il cause aussi plus d'usure d'outil, et la fraise attrape une grande partie des copeaux de coupe et les recoupe pendant le travail.
Les machines CNC manuelles qui utilisent le fraisage conventionnel peuvent être programmées avec la compensation de rayon en utilisant une table de décalage pour adresser de nombreux problèmes. L'opérateur sélectionne la valeur de la table d'outils et l'entre. Cela aide à réduire l'aspect manuel du changement d'outillage ou du repassage continu pour finir la pièce selon les spécifications.
 Source : MachMotion
Diverses méthodes d'utilisation de la compensation d'outil
Le type et le but de la compensation de rayon dépendent de la direction de l'action requise. La plupart des machines CNC permettront la compensation sur deux axes, les axes X/Y ou X/Z.
Le rayon de l'outil de coupe doit être perpendiculaire à la zone de coupe. La compensation de rayon peut aussi être utilisée pour tenir compte de la différence entre un chemin d'outil programmé et le chemin d'outil réel par rapport au diamètre de l'outil. Dans ce cas, la compensation suivra le même chemin d'outil.
Par exemple, supposons que l'outil utilisé est une fraise réaffûtée avec 0,10 mm de diamètre enlevé pendant l'affûtage. Dans ce cas, la compensation reprendrait le chemin d'outil en utilisant le rayon réel et un décalage positif pour compenser et enlever les 0,10 mm supplémentaires.
La compensation de rayon est aussi utilisée pour tenir compte d'un outil avec un diamètre plus grand. La machine CNC lira le diamètre réel de l'outil et ajustera avec une valeur négative pour permettre à l'outil de plus grand diamètre de faire la même coupe en utilisant un décalage de diamètre.
L'automatisation et la surveillance rendent la compensation de rayon plus facile
La compensation de rayon est utilisée par les machines automatisées pilotées CNC et les machines programmées manuellement. Cependant, considérez les facteurs impliqués. La machine doit être programmée avec le code G41 ou G42 pour effectuer les mouvements de ramp-on et ramp-off requis dans la compensation. Alternativement, la commande G40 "Arrêt" doit suivre pour que la compensation ne se produise pas là où elle n'est pas nécessaire.
Bien que la compensation de rayon soit un outil puissant pour assurer des pièces de précision, elle reste ouverte à l'erreur humaine quand elle est faite manuellement. Par exemple, un opérateur peut programmer la compensation en utilisant des codes P pour indiquer manuellement le rayon de l'outil.
Mais cela nécessite de connaître le rayon de l'outil, de savoir qu'il est en condition pristine, et de comprendre les exigences de programmation. En utilisant un code G41 ou G42, les machines CNC peuvent être programmées pour appliquer automatiquement la compensation de rayon basée sur la mesure des variables. Cela gagne du temps et de la main-d'œuvre et réduit la chance d'erreur humaine dans les calculs manuels utilisant la table d'outils. En automatisant la compensation de rayon, les machines peuvent compléter le travail plus précisément.
Tirer le meilleur parti de votre outillage
L'exploitation d'une solution de surveillance d'outils peut aider les fabricants de précision à mieux comprendre et exploiter la durée de vie complète de leurs outils, prévenir les temps d'arrêt dus à la défaillance catastrophique et au changement d'outillage excessif, et réduire significativement les pièces rebutées dues aux outils usés.
BC Machining, un fabricant de pièces métalliques fabriquées, produisait de telles quantités de rebuts qu'ils étaient forcés de faire tourner leurs machines à 200 % de capacité juste pour atteindre leurs objectifs de production. Sans visibilité sur quand les outils étaient usés ou sur le point de casser, BC Machining accumulait des coûts significatifs de production de rebuts et de remplacement d'outillage cassé.
Pour prévenir la production de rebuts et maximiser la durée de vie des outils, ils ont fait appel à MachineMetrics. Lisez notre étude de cas pour apprendre comment BC Machining a pratiquement éradiqué les rebuts dus à l'usure d'outils, réduit significativement leurs temps de changement et économisé 72k $ par machine annuellement.
Technologie industrielle
- Le fraisage expliqué : définition, processus et opérations clés
- Comprendre les tours à tourelle et tours à tourelle mobile : caractéristiques, histoire et applications
- Les raboteuses expliquées : définition, composants et types
- Commande numérique (CN/NC) : Définition, processus et avantages clés
- Soudage par Friction-Malaxage (FSW) : Procédé, Avantages et Applications
- Usinage expliqué : définition, procédés et outils clés
- Maîtriser la conception de circuits imprimés pour l'Internet des objets : Guide complet
- Prévenir la déformation en J-Hook du poinçon : causes, symptômes et solutions
- Rectifieuse d'outils et de fraises compacte : définition, utilisations et avantages