



Instruments aérospatiaux militaires par Aero-Tec : Panneaux de contrôle de précision pour avions et simulateurs
Aero-Tec Industries, basé à Seminole, OK, fabrique des instruments aérospatiaux, y compris une grande variété de panneaux de contrôle à éclairage interne pour une utilisation en avion à aile fixe, à aile rotative et applications simulateur. Un grand pourcentage d'entre eux sont fabriqués pour être compatibles avec les lunettes de vision nocturne. Une filtration de lampe spéciale et des peintures sont requises pour cela.
En 2005, le président d'Aero-Tec, Charles Harbert, s'est mis en quête d'une machine CNC capable d'usiner par lots des afficheurs éclairés pour l'équipement de communication d'avion à partir d'acrylique coulé. Mais ce n'étaient pas des afficheurs ordinaires et pour les produire selon des spécifications exigeantes, Aero-Tec devait trouver un équipement extraordinaire.
FABRICATION D'INSTRUMENTS AÉROSPATIAUX ÉCLAIRÉS
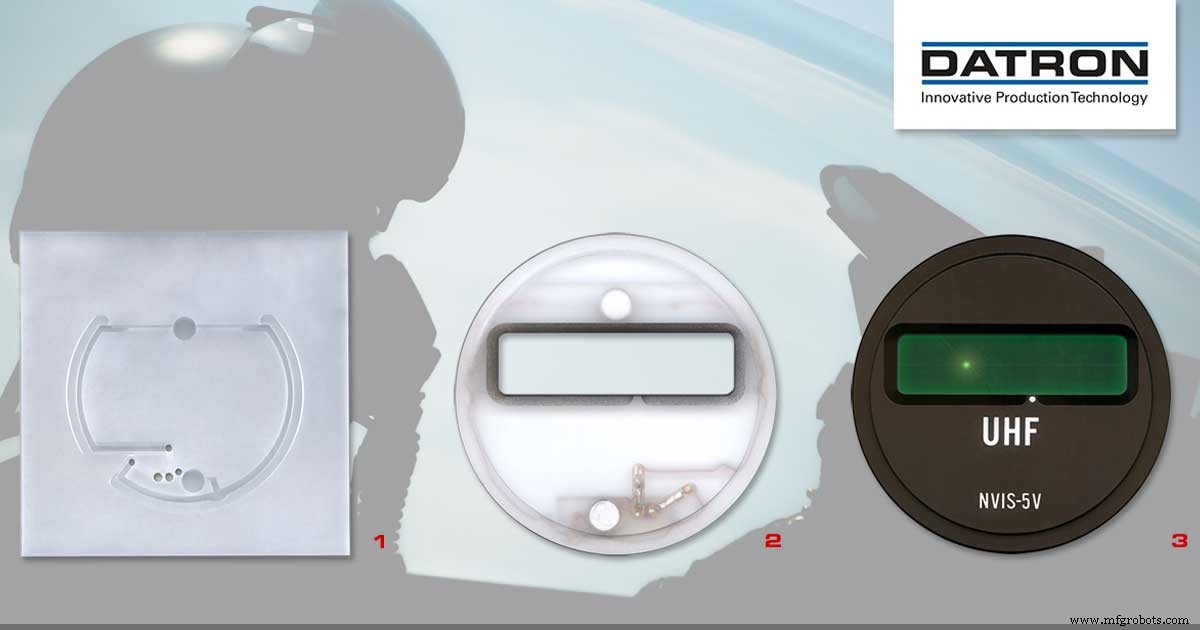
Selon Harbert, « Encapsulés dans la pièce sont deux modules de lampe 5 volts scellés — l'un fournit le rétroéclairage pour UHF et l'autre [en haut] illumine l'afficheur qui se trouve derrière une fenêtre transparente. Les modules de lampe sont filtrés afin d'être compatibles avec les lunettes de vision nocturne portées par les pilotes militaires… et le lettrage en bas n'est pas éclairé. »
Les pièces montrées ici incluent une pièce terminée (moins les deux fils qui sortent des bornes encastrées à l'arrière) et les deux autres pièces montrent l'intérieur et illustrent les étapes compliquées requises pour la fabrication de cette pièce.
Quand Aero-Tec est tombé sur DATRON Dynamics, Inc., (Milford, NH) sur Internet, l'espoir de Harbert pour une technologie supérieure a été renforcé par un site web qui montrait des centres d'usinage grande vitesse d'avant-garde… et peut-être plus important encore, un éventail de fonctionnalités intégrées qui sentaient la vraie solution clé en main. « En particulier, » dit Harbert, « j'étais intéressé par la façon dont la technologie grande vitesse de DATRON et la table à dépression intégrée pourraient impacter notre efficacité et la qualité globale de toute notre gamme de produits. »
En fait, le maintien de pièce VacuMate™ de DATRON a finalement eu autant à voir avec le succès d'Aero-Tec sur cette pièce aérospatiale particulière que la technologie d'usinage à 60 000 tr/min elle-même. VacuMate est conçu pour fixer rapidement et efficacement les pièces plates sur le lit d'un système d'usinage. Les stocks minces, qui ne pouvaient être sécurisés qu'avec de grandes difficultés auparavant, peuvent être sécurisés littéralement en quelques secondes. Cela inclut les feuilles de plastique aussi fines que 0,001 pouce (0,025 mm) ou les feuilles d'aluminium jusqu'à 0,250 pouce (6,35 mm) d'épaisseur. La table à dépression comporte des ports optimisés pour le flux d'air, avec des chambres encastrées, pour fournir une distribution de dépression supérieure. Un substrat perméable au gaz à faible coût sert de diffuseur de vide sacrificiel, permettant à l'outil de couper à travers la pièce, sans couper dans la table. Quand on place un seul segment VacuMate 18"x12" (ou jusqu'à 4 segments connectés pour un total de 24" x 36") sur le lit de la machine, la même position est maintenue à chaque fois. C'est parce que les VacuMates sont indexés en utilisant un système boss-in-cavity biseauté pour assurer la répétabilité de positionnement.
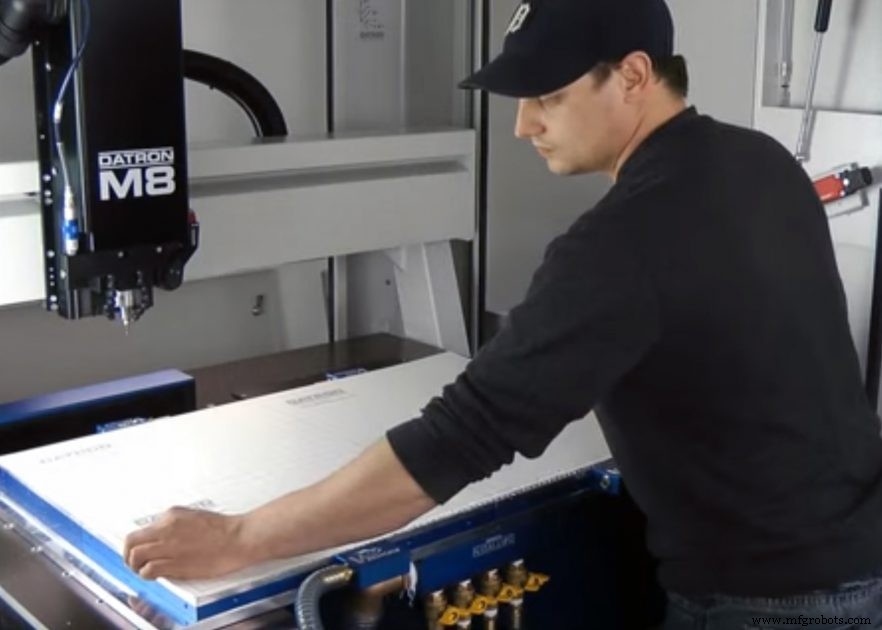
Selon le président de DATRON Dynamics, Bill King, « La plupart des fabricants CNC ne s'impliquent pas dans le maintien de pièce. Ils vous vendent leur machine et vous laissent trouver un moyen de tenir vos pièces une fois qu'elle arrive. Eh bien, DATRON adopte une approche plus holistique et considère le maintien de pièce comme partie de la solution globale. »
C'est cette intégration qui a convaincu Aero-Tec d'acquérir le système d'usinage DATRON complet avec palpation 3D et VacuMate — et Harbert et le groupe R&D se sont mis au travail pour perfectionner le processus.
INSTRUMENTS AÉROSPATIAUX MILITAIRES
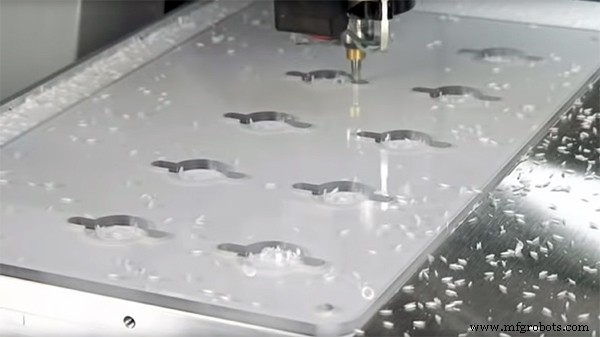
La première étape était d'usiner par lots ou de « découper comme des biscuits » une feuille de 24" x 36" d'acrylique coulé de grade militaire pour créer le dos de la pièce. En utilisant un QuadraMate™ (4 segments VacuMate connectés), le matériau est sécurisé. Le palpeur scanne la surface du matériau pour valider la position du brut tout en alimentant simultanément les irrégularités dans le contrôleur DATRON. Toute irrégularité de surface est compensée dynamiquement dans les paramètres d'usinage — sans intervention de l'opérateur et avant même que l'usinage ne commence. Cela garantit que malgré les variations d'épaisseur, la profondeur de coupe restera la même. C'est critique pour cette pièce aérospatiale et pour Aero-Tec car ils usinent dans l'acrylique à quatre millièmes de pouce (0,1 mm) de percer le matériau. Après avoir découpé les « bruts » de base pour les instruments aérospatiaux, les pièces individuelles sont resserrées sur le mandrin à dépression pour le fraisage des coupes de dégagement pour accommoder les bornes électriques sur la face.
Les pièces pour les instruments aérospatiaux sont retirées du lit de la machine et deux bornes spéciales sont installées du côté face et scellées en place avec du polyester catalysé. L'excès de matériau de scellement est poncé à l'eau pour laisser la face lisse. Ensuite, les assemblages de lampe et le câblage associé sont installés avec un soin particulier porté à leur position pour que l'électronique ne soit pas sectionnée pendant les phases de production ultérieures effectuées sur le centre d'usinage grande vitesse DATRON. Ensuite, ces composants sont scellés à nouveau avec du polyester pour les sécuriser en place.
Les pièces sont ensuite remises sur la machine DATRON et sécurisées avec le montage à dépression pour que toutes les caractéristiques détaillées qui apparaissent au dos puissent être usinées — la fenêtre rectangulaire est coupée jusqu'au degré. Ensuite, l'opérateur retourne la pièce et la place dans un montage dédié sur une station séparée dans l'enveloppe de travail de la machine DATRON. Ici, la coupe traversante de la fenêtre est finie et un biseau autour de l'ouverture est usiné et l'épaulement est coupé en utilisant une fraise hémisphérique. Un étau supplémentaire est placé dans le trou traversant (fenêtre) pour tenir la pièce pendant que la périphérie est coupée — libérant la pièce du bloc d'acrylique militaire.
Les afficheurs individuels pour les instruments aérospatiaux passent ensuite par un processus de peinture — noir sur blanc. Après la peinture, le lettrage est appliqué avec un système laser à diode qui ablate la peinture noire pour exposer le blanc en dessous. Le centre d'usinage DATRON a été utilisé pour fabriquer le montage d'enregistrement requis pour le système laser.
Les pièces sont retournées à la machine DATRON où les couches de peinture noire et blanche sont fraisées sur le mur supérieur de l'ouverture de la fenêtre au dos. Cela permet à la lumière sécurisée NVG de se déverser sur l'afficheur qui sera installé derrière la fenêtre. Finalement, la fenêtre elle-même (également usinée en acrylique coulé sur le DATRON) est collée en place et les fils sont soudés et scellés. Le design d'Aero-Tec permettait aux fils d'entrer en dernier pour que les opérateurs de la machine DATRON n'aient pas à lutter avec eux pendant les divers processus d'usinage. Harbert chante les louanges de la durabilité de DATRON en disant : « Je ne peux vraiment pas attester de la qualité du service DATRON parce qu'un an et demi dans ce projet, la machine n'a pas bronché une seule fois — donc nous n'avons pas eu besoin de service… ce qui est exceptionnel. »
De plus, il explique : « C'est incroyable comme il y a beaucoup de travail qui va dans les instruments aérospatiaux ou une pièce militaire finie. Mais, si c'est ce qui nous garde tous en sécurité, alors ça vaut l'effort — et si la qualité de cette pièce est critique pour cette sécurité, alors DATRON est littéralement un sauveur de vies. »
commande numérique par ordinateur
- Vespel® Polyimide : Le matériau de choix pour l'aérospatial
- L'Évolution des Matériaux Polymères : Partie 1 – Du Caoutchouc Naturel au Celluloïd
- L'évolution des matériaux polymères : l'essor des innovations à base de cellulose
- 7 utilisations remarquables du bronze — de l'ingénierie marine à l'art
- Fabrication aéronautique pour petits ateliers : guide pratique
- Électronique à nanofils protéiques : microsystèmes auto-alimentés et intelligents à partir de matériaux verts durables
- Acier Inoxydable : De l'Aérospatial aux Outils Quotidiens – L'Essentiel Industriel Mondial
- Technologies Avancées d'Impression 3D : Partie 2 – Exploration de la Fabrication Couche par Couche
- Services d'usinage de petites pièces de précision pour l'excellence industrielle