



5 conseils éprouvés pour maîtriser la production de matrices de marquage par roulement
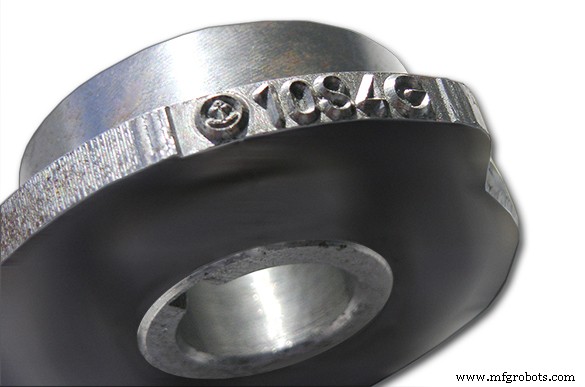
J'ai eu l'honneur distinct de travailler en étroite collaboration avec une grande entreprise au cours des derniers mois pour développer un système hautement automatisé de création de matrices de marquage par roulement. Avant de continuer, vous vous demandez peut-être « qu'est-ce qu'une matrice de marquage par roulement ? »
Matrice de marquage par roulement en acier avec numéro de série usinée par une fraiseuse grande vitesse DATRON.
Qu'est-ce qu'une matrice de marquage par roulement ?
Une matrice de marquage (par roulement ou autre) est utilisée pour estamper des informations sur les pièces pendant le processus de fabrication. Elles sont utilisées dans toutes sortes d'industries – de la quincaillerie et des armes à feu à l'automobile. Lorsqu'une entreprise a besoin de son logo, de son code pièce et de son code de traçabilité estampillés sur chaque pièce sortante, mais que la gravure ou le marquage laser prennent trop de temps, le marquage par roulement est la solution.
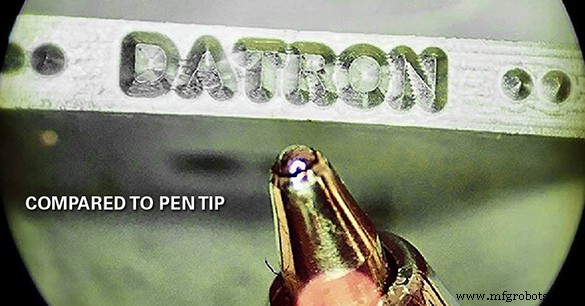
Utilisation du fraisage grande vitesse pour produire des matrices de marquage
Un gros point d'attention pour ce client était la création de très petits détails, certains inférieurs à 0,010 pouce (0,25 mm). Il y a quelques fonctionnalités DATRON qui fonctionnent particulièrement bien pour créer ce type de matrices que je souhaite partager avec vous.
- Haut régime – Lorsque vous travaillez avec des lettres extrêmement petites, vous utilisez des outils encore plus petits. À mesure que la taille de la pointe de l'outil diminue, votre Vc (vitesse de coupe) diminue en conséquence. Cela peut devenir un vrai problème lorsque vous devez utiliser un graveur « à pointe zéro », car un outil qui vient en pointe fine a pratiquement aucune vitesse de coupe en son centre. C'est là qu'une broche à 60 000 tr/min devient utile et peut s'avérer très précieuse. Pouvoir utiliser tout ce régime permet d'éviter la surcharge de la pointe et prolongera sa durée de vie.
- Outillage approprié – Étonnamment, un bon graveur à queue fendue à l'ancienne est l'outil de choix dans ce domaine, avec quelques réserves mineures. Ces outils fonctionnent bien avec le gravage à haut régime en partie grâce à leur capacité à évacuer correctement les copeaux. Assurez-vous également de spécifier un outil ayant les angles de coupe corrects pour le matériau que vous travaillez, sinon l'outil ne durera probablement pas très longtemps.
- Minimiser le faux-rond / les vibrations – Lorsque vous équipez pour un travail comme celui-ci, prenez le temps d'inspecter vos pinces / porte-outils. Si vous utilisez une bague d'adaptation, vérifiez qu'elle n'introduit pas trop de faux-rond. Si vous ne vérifiez pas, vous verrez finalement le problème dans le manque de netteté de la pièce. Assurez-vous également que les graveurs commandés ont une queue fendue courte, sinon ils pourraient vibrer excessivement à haut régime, ce qui entraînera également une mauvaise finition.
- Haute précision – Lorsque vous fabriquez des lettres et des chiffres aussi hauts que deux cheveux humains empilés, vous voudrez peut-être affiner vos réglages. Commencez par définir votre tolérance de coupe dans votre logiciel FAO sur une valeur plus serrée (allez-y franchement – n'ayez pas peur de la régler à 0,0001 pouce / 0,0025 mm). Ensuite, réglez les valeurs de votre machine pour qu'elles correspondent : Dynamique 1 et Lissage de contour à 1,2x votre tolérance de coupe.
- Échauffer la broche – C'est une procédure standard, DATRON ou non, mais envisagez de faire un échauffement prolongé pour rendre votre broche thermiquement stable. Cela atténuera les effets de la dilatation thermique pendant de longues périodes de fraisage. Lancez un cycle d'échauffement de 5 à 10 minutes au régime maximal de votre programme. Une fois terminé, mesurez tous vos outils, puis mettez-vous au travail.
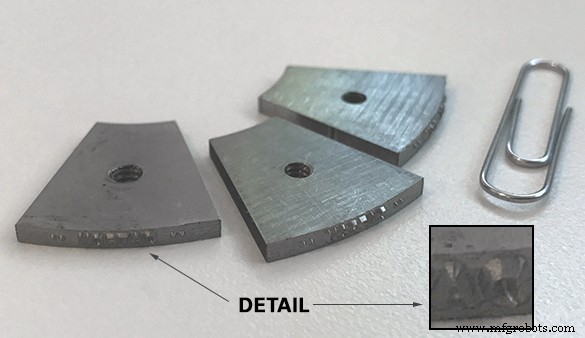
Un ensemble de matrices de marquage avec un marquage complexe montré en détail.
Ce blog ne fait qu'effleurer la surface du monde des matrices de marquage, mais avec une mise en œuvre réfléchie de ces recommandations, vous laisserez votre marque en un rien de temps.
commande numérique par ordinateur
- Stratégies éprouvées pour optimiser votre ligne de production d'ébénisterie
- Guide professionnel : Impression 3D de moules durables pour injection
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Maîtriser le moulage polyuréthane : insights de conception pour des prototypes supérieurs
- Comment un fabricant de poinçons/matrices utilise l'IIoT pour production courts séries just-in-time
- 3 Stratégies Prouvées pour Accélérer la Fabrication
- Maîtriser le Processus de Conception en Ingénierie : Conseils Prouvés pour le Succès en Production
- Stratégies éprouvées d'optimisation de la production pour la fabrication moderne
- Prolonger la durée de vie de votre presse à poinçonner : conseils d'experts en maintenance