



Filtrage de parcours d'outil : Obtenir des finitions de surface parfaites sur pièces usinées CNC
13 mars 2015 | Blog
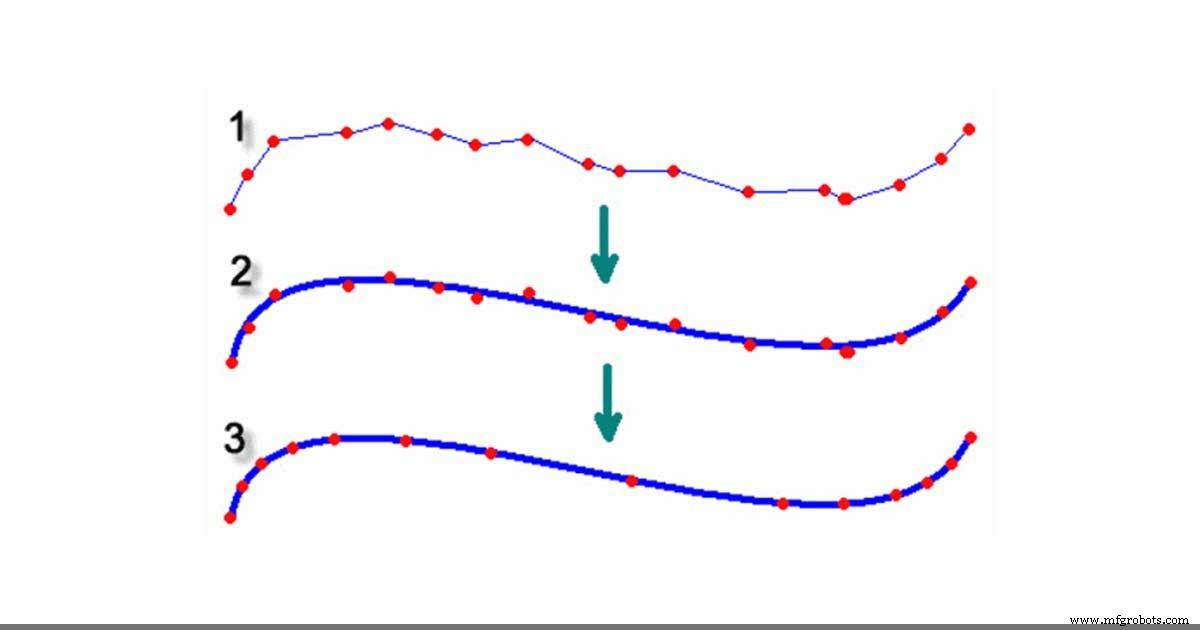
Il y a de nombreux facteurs lorsqu'on essaie d'obtenir la finition parfaite sur une pièce 3D usinée. Je voudrais me concentrer sur les options de filtrage de parcours d'outil disponibles pour les machines CNC et les logiciels de FAO.
Filtre de parcours d'outil dans le logiciel de FAO
Dans de nombreux systèmes de FAO, vous pouvez définir une tolérance pour la précision avec laquelle vous souhaitez suivre la surface avec l'outil. Si vous avez une grande tolérance définie dans votre FAO, vous perdrez du détail ou de la tolérance sur votre pièce. D'un autre côté, si vous définissez la tolérance trop basse, vous aurez plus de code, le temps de traitement augmente ainsi que le risque que des points vectoriels soient visibles sur votre surface. Des options de filtrage et de lissage existent dans le logiciel de FAO et fonctionnent en déplaçant et supprimant des points.

Filtre de parcours d'outil dans le logiciel de commande de fraiseuse CNC
Mais qu'en est-il de l'option d'utiliser une fonction de lissage sur la fraiseuse elle-même ? Dans le cas du logiciel HSC Pro de DATRON, il existe un filtre de lissage de parcours d'outil propriétaire qui fonctionne sur une base totalement différente. Au lieu de supprimer des points et de perdre de la tolérance sur votre pièce comme avec le lissage dans la FAO, ce filtre de parcours d'outil ajoute des points dans la tolérance définie dans la FAO. La machine calcule également à cinq décimales (métrique), donnant une surface plus précise. En ajoutant des points et en augmentant l'anticipation de lecture de la machine, vous n'avez pas à vous soucier de perdre du détail tout en créant une finition lisse. Le filtre de lissage de parcours d'outil DATRON surveille aussi le jerk (dérivée de l'accélération). La surveillance du jerk des moteurs assure un mouvement machine fluide tout en éliminant le stress excessif sur la machine à des avances élevées.
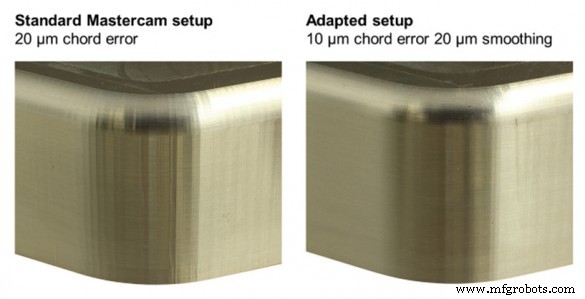
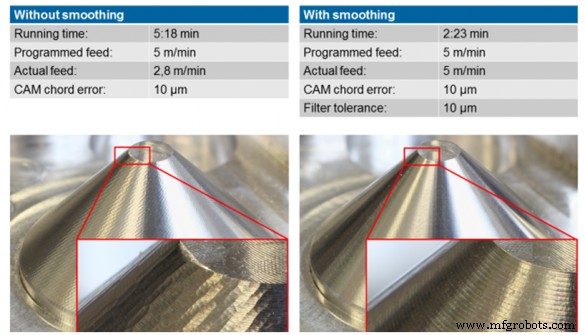
En conclusion, exécuter un filtre de lissage de parcours d'outil dans la machine vous permet d'avoir un temps de calcul plus rapide depuis votre FAO ainsi qu'une pièce plus précise nécessitant moins d'optimisation dans le logiciel de FAO.
commande numérique par ordinateur
- Comprendre l'état de surface : unités, symboles et tableaux pratiques
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Obtenir une finition de surface supérieure avec le moulage à la cire perdue
- DIN 1725-1 Grade 3.3211 (T4510) – Alliage d’aluminium haute performance série 6000
- DIN 1725-1 Grade 3.3211 T4511 – Alliage d’aluminium anodisable haute performance
- DIN 1725-1 Grade 3.3211 T6510 – Alliage d’aluminium traité thermiquement pour haute résistance
- DIN 1725-1 Grade 3.3211 T6511 – Alliage d’aluminium premium à soudabilité supérieure
- DIN 1725-1 Nuance 3.3211 T451 Alliage d'Aluminium – Résistance à la Corrosion Supérieure & Aptitude à l'Anodisation
- DIN 1725-1 Grade 3.3211 T4 Aluminium – Alliage résistant à la corrosion, anodisable et soudable