



L'usinage 5 axes simplifié : démystifier les idées reçues et exploiter les capacités avancées
En février 2013, j'ai publié un article intitulé : « 5 axes... ce n'est pas si effrayant », et à ce jour, c'est l'un des articles les plus lus de ma série. J'ai donc pensé l'étoffer un peu et plonger plus profondément dans ce qu'on peut faire avec la technologie 5 axes, et montrer comment même les fonctions avancées ne sont rien de plus que du bon sens multi-axes quand on les décompose.
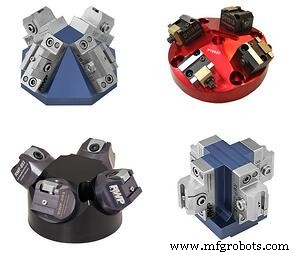
Avec tout le battage autour de l'usinage 5 axes ces dernières années, il a été relativement facile d'éduquer les ateliers sur l'avantage de passer à une plateforme 5 faces ou 3+2 pour rendre leurs ateliers plus efficaces et finalement plus rentables. Cependant, nous entendons régulièrement l'argument que, bien qu'ils voient l'avantage de faire tourner les pièces en une seule mise en place, ils pensent ne pouvoir usiner qu'une pièce à la fois... ce qui n'est pas vrai. Avec un peu de créativité dans le bridage, ou en utilisant des bridages OEM professionnels disponibles sur le marché, vous pouvez facilement ajouter plus de pièces au processus, et même automatiser partiellement ou totalement le processus si désiré.
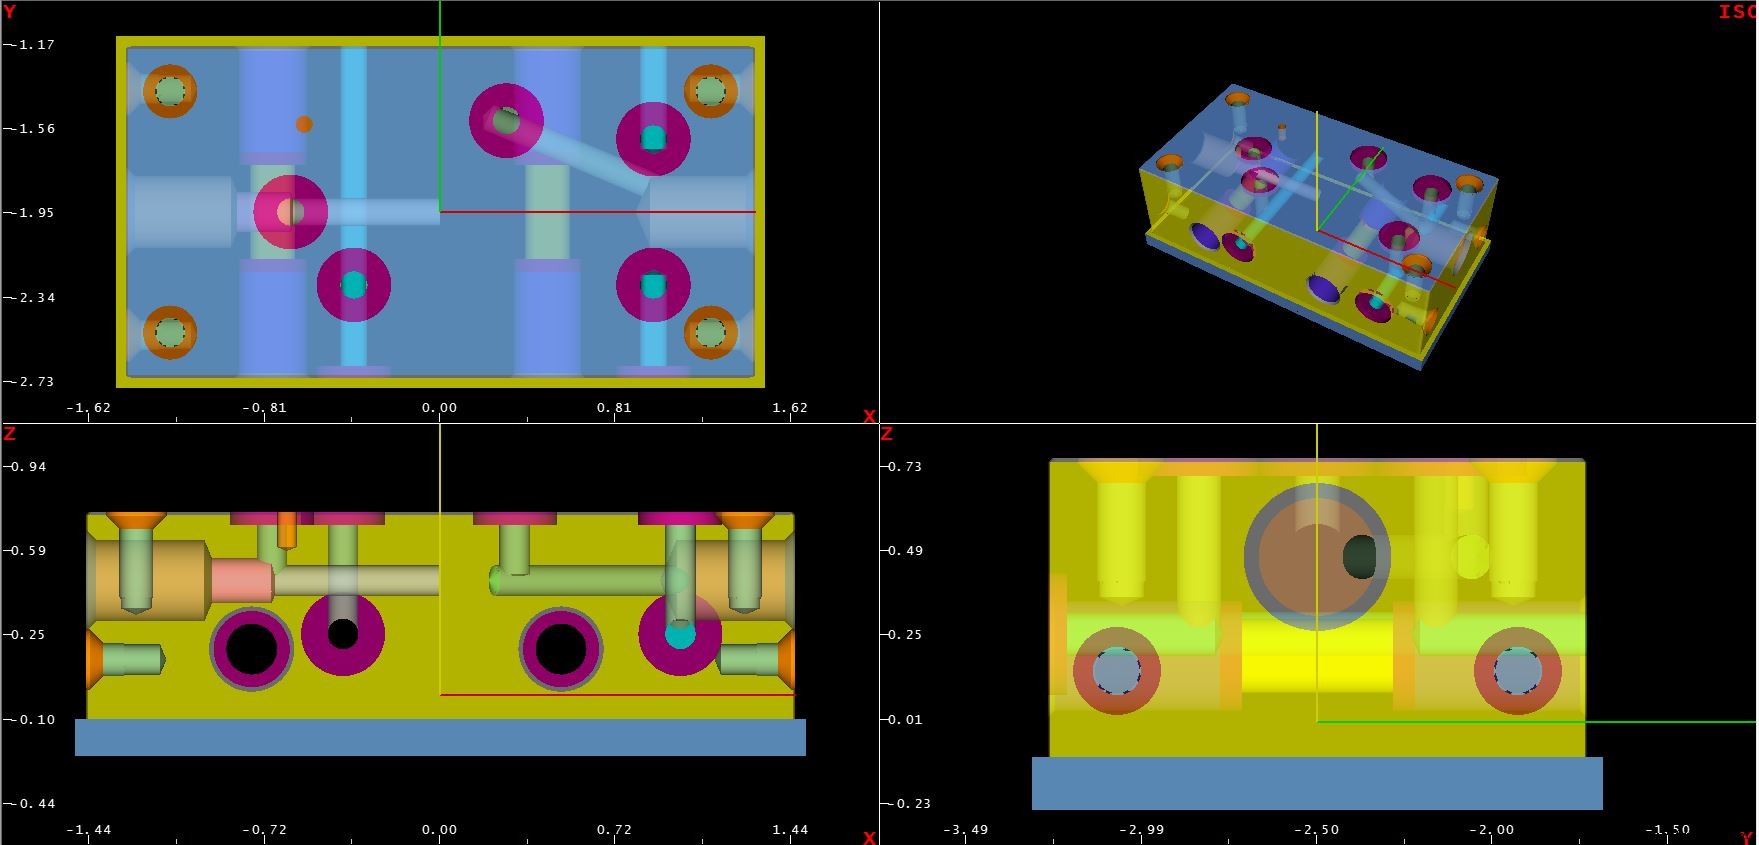
J'ai récemment travaillé avec un client qui usinait un collecteur rectangulaire simple, et 5 faces de la pièce avaient des fonctions simples – ports, trous filetés ou coniques, rainures pour joints toriques – qu'il devait traiter en aussi peu de mises en place que possible... le candidat parfait pour un processus 5 faces ou 3+2 !!!
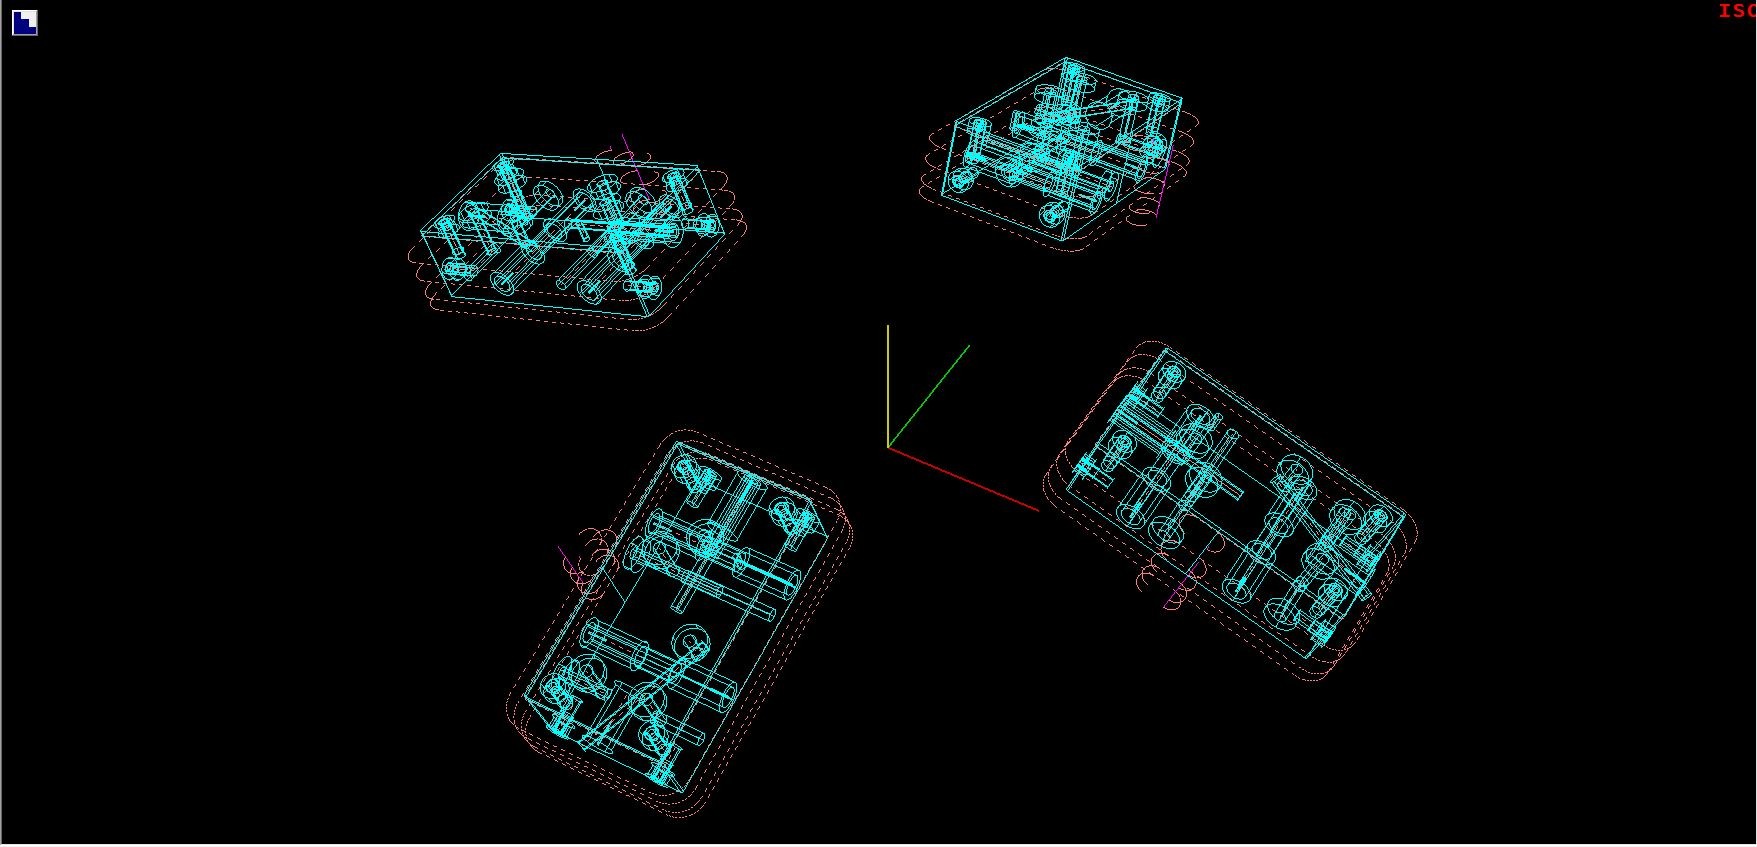
En examinant la pièce, il a réalisé qu'il pouvait – en utilisant un bridage commercialement disponible avec quatre étaux montés sur une pyramide à 20° – amener ce processus simple au niveau supérieur. Ce bridage lui donnera assez de dégagement pour atteindre les 5 faces des quatre pièces, y compris un trou incliné, et il pourra sortir quatre pièces complètes à chaque ouverture des portes... le tout avec UNE SEULE MISE EN PLACE DE PIÈCE ! Pensez-y... comme c'est un travail récurrent pour cet atelier, ils peuvent facilement passer d'un travail complexe à l'autre très rapidement, et réaliser de multiples opérations sur plusieurs pièces en une seule mise en place, sans avoir à reprendre qu'une seule coordonnée de travail facile à trouver.
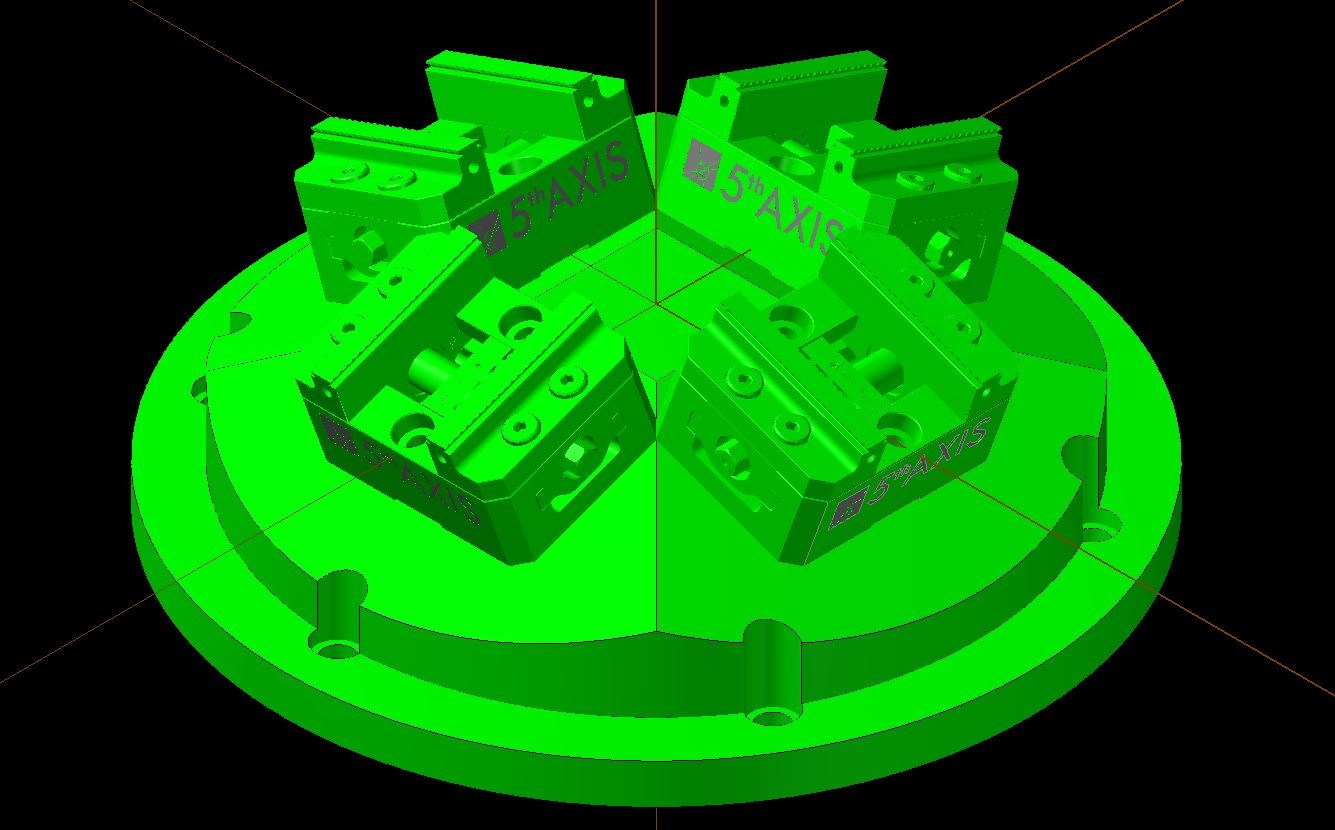
Alors, quelle est la difficulté de la programmation pour cela, demandez-vous ? Je parie que vous pensez que ce doit être un cauchemar pour suivre toutes ces pièces séparées, toutes ces faces et ces angles changeants. Eh bien, me croiriez-vous si je vous disais que c'est en fait assez simple ?
Comme c'est l'article numéro deux d'une série, je vais commencer à expliquer ce processus là où l'autre article s'est arrêté. Si vous avez besoin de rafraîchir votre mémoire ou voulez en savoir plus sur la programmation d'une pièce 5 faces, référez-vous à mon article précédent en cliquant ici, ou regardez cette courte série de vidéos sur la programmation 5 faces : cliquez ici pour les vidéos de formation.
Pour commencer le processus de répétition et d'optimisation d'un programme, nous devons d'abord avoir un programme à répéter et optimiser. En utilisant les principes enseignés dans l'article précédent ou dans les vidéos de formation en ligne liées ci-dessus, supposons que nous ayons créé un programme de pièce réussi pour une seule pièce – mais après avoir validé le programme, nous décidons de le brider dans un dispositif multi-faces et d'optimiser tout le processus pour le rendre plus efficace... après coup. Supposons aussi que cette pièce a été programmée à partir d'un point de référence situé sur la surface centrale inférieure de la pièce elle-même (nous utiliserons la pièce client citée plus haut).
Si nous avions décidé d'utiliser le dispositif multi-faces dès le début, nous aurions peut-être abordé ce processus différemment. Mais comme j'essaie de montrer qu'un changement de processus « en cours de route » ne doit pas être source d'inquiétude, nous utiliserons quelques fonctions simples de la commande pour accomplir cette tâche, et le processus sera réussi une fois terminé.
Une fois toutes les pièces chargées sur le dispositif, la première chose à faire est de déplacer le point d'origine – du point de référence précédent sur la pièce unique, vers le nouvel emplacement que nous utiliserons pour ce nouveau processus. Comme nous usinons plusieurs pièces sur un dispositif circulaire, l'endroit le plus évident pour référencer l'usinage serait le centre du haut du dispositif lui-même. Comme nous ne voulons pas reprogrammer la pièce, nous compenserons cette variation de position avec un bloc de plan transformé. Un plan transformé est généralement utilisé pour réorienter et localiser un changement temporaire de plan de travail, mais ici nous l'utiliserons pour déplacer et orienter temporairement un programme de pièce entier. Comme les plans transformés peuvent être empilés – ce qui signifie que s'ils ne sont pas annulés, un nouveau plan transformé sera un changement incrémental par rapport au précédent – nous garderons ce premier actif jusqu'à la fin du programme, quand tout le processus sera terminé, puis nous l'annulerons.
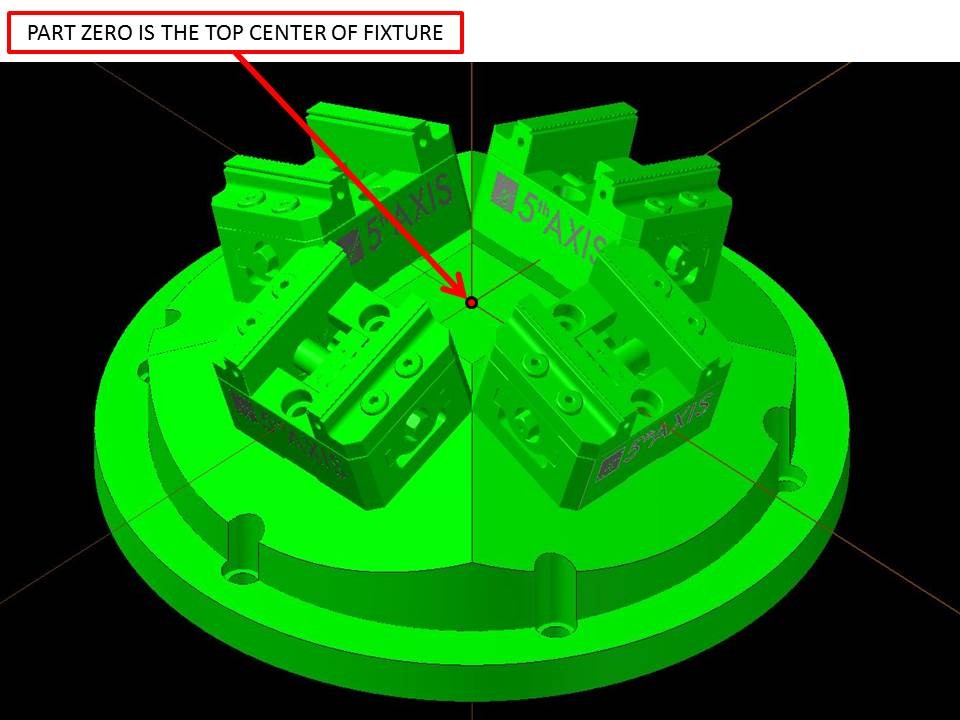
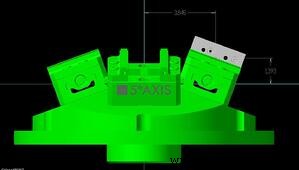
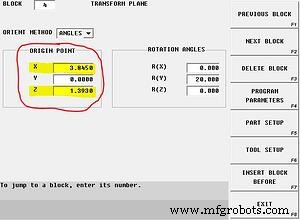
Dans cet exemple, la première pièce sur le dispositif (à la position 3 heures) est située à 3,845" dans la direction positive de l'axe X, depuis le centre du dispositif ; et 1,393" positif en Z (image de référence ci-dessus). Nous entrerons donc ces valeurs dans les champs XYZ pour le « point d'origine » du plan transformé. Maintenant que nous avons relocalisé tout le programme en position, nous devons l'incliner de 20° autour de l'axe Y pour l'aligner avec le dispositif. Pour ce faire, nous entrerons +20 dans le champ « angle de rotation » pour la rotation autour de l'axe Y. L'exemple ci-dessous montre un bloc de programme conversationnel, mais la même chose pourrait être réalisée en NC avec le code : G68.2 X3.845 Y0 Z1.393 B20... le G68.2 désigne un plan transformé, les XYZ relocalisent le point de référence, et l'inclinaison autour de l'axe Y est un changement d'axe B.
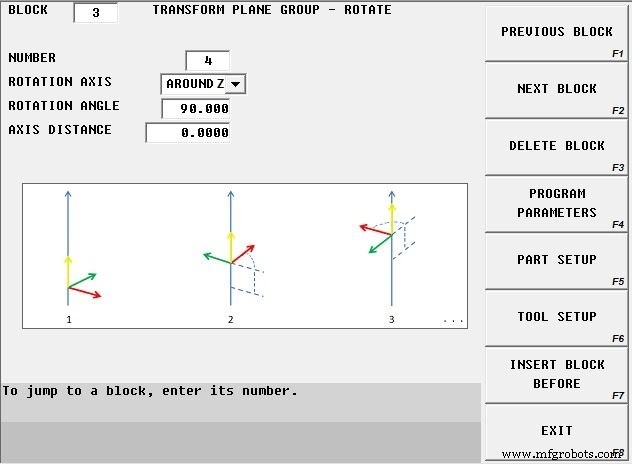
Maintenant que la première pièce a été inclinée et relocalisée, nous devons traiter les trois autres pièces sur le dispositif. Nous le ferons en « bouclant » l'étape précédente, et en exécutant à nouveau le programme de pièce aux intervalles restants de 90°. Cette étape sera accomplie avec une commande « groupe de plans transformés ». Le groupe de plans transformés nous permet de mettre en motif un plan transformé dans n'importe quelle direction – et dans ce cas, de le faire pivoter (ou boucler) quatre fois autour du point central du dispositif, dans l'axe Z, tous les 90°.
La dernière chose à régler est les changements d'outils. Comme ce programme utilise plus de vingt outils – et qu'il a été écrit pour n'usiner qu'une seule pièce – quand on le lance sur la machine, il terminerait une pièce entière avant de passer à la suivante, ce qui ne serait pas très efficace. Pour résoudre ce dilemme, nous activerons « l'optimisation des changements d'outils » (TCO). Le bloc TCO optimisera les changements d'outils de sorte que chaque fois qu'un outil est placé dans la broche, la commande regardera à travers tout le processus et déterminera combien de fois, et à quels emplacements, un outil particulier est utilisé... et exécutera tous ces processus avant d'effectuer un autre changement d'outil. Cela réduira le nombre de changements d'outils de 80 – nécessaires pour usiner chaque pièce complètement avant de passer à la suivante – à seulement 20, qui est le nombre d'outils utilisés dans le programme de pièce.
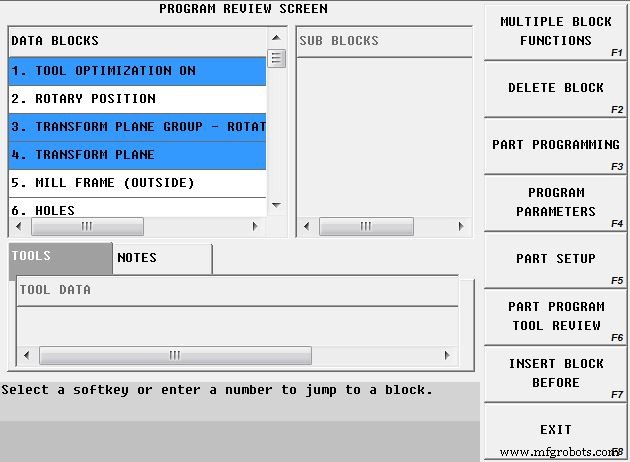
Le résultat final est quatre pièces finies, en une seule opération, situées sur un dispositif multi-pièces, à partir d'un simple programme de pièce, et avec une seule mise en place de pièce facile à localiser. Maintenant, n'était-ce pas facile ?
Pour en savoir plus sur la technologie 5 axes, regardez notre webinaire enregistré « Take Five for 5-Axis... complex technology simplified », ou visitez notre site éducatif www.5-axis.org.
commande numérique par ordinateur
- Au-delà des tickets : Comment le portail de demandes de travail Fiix propulse la maintenance productive totale
- Lux Research Révèle la Vraie Valeur des Brevets Capteurs Across Industries
- L'usinage 5 axes démystifié : pourquoi ce n'est pas si intimidant
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Applications de gravure laser : types de surfaces courants par industrie
- Services d'usinage de petites pièces de précision pour l'excellence industrielle
- 12 tendances de la sous-traitance façonnant l'avenir : Partie 3
- 12 tendances clés transformant la sous-traitance industrielle – Partie 2
- 12 tendances de la sous-traitance redéfinissant l'industrie : Partie 1