



Pied à coulisse de précision : l'outil indispensable pour l'inspection en usinage
La qualité est la clé du succès d'une entreprise. Toute industrie d'usinage accorde une grande importance à la qualité des produits. L'outil d'inspection est donc particulièrement important. Aujourd'hui, je vous présente le pied à coulisse, l'outil d'inspection de base dans l'industrie de l'usinage.
Dans cet article, nous aborderons la définition, la méthode de lecture, la méthode de stockage et les précautions d'utilisation du pied à coulisse. J'espère que cela vous aidera.
Définition du pied à coulisse
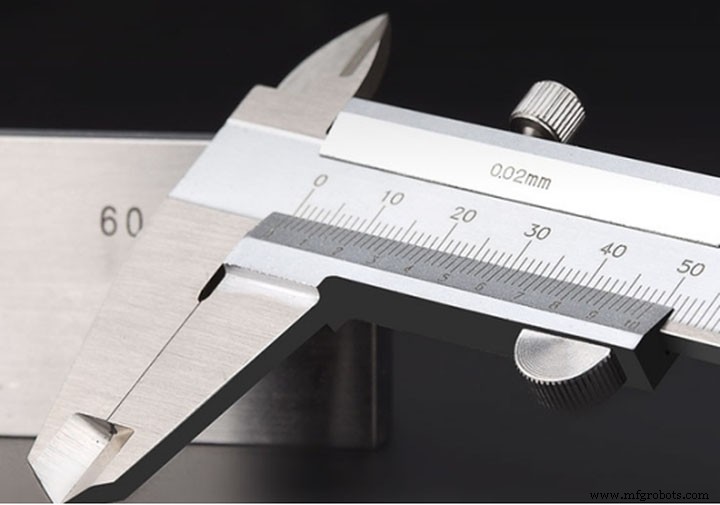
Le pied à coulisse (VERNIER CALIPER) est un équipement utilisé pour vérifier et confirmer les pièces usinées lors de l'usinage brut et semi-fini, et pour mesurer les dimensions des pièces usinées avec de grandes tolérances. C'est un instrument de mesure de longueur, de diamètre intérieur, de diamètre extérieur et de profondeur. Le pied à coulisse comprend une règle principale et un vernier coulissant relié à la règle principale. La règle principale est généralement graduée en millimètres. Le vernier comporte 10, 20 ou 50 graduations. Selon le nombre de divisions, on distingue les pieds à coulisse à 10 divisions, 20 divisions, 50 divisions, etc. Le vernier mesure 9 mm pour 10 divisions, 19 mm pour 20 divisions, et 49 mm pour 50 divisions. Il y a deux mors mobiles sur la règle principale et le vernier : le mors intérieur et le mors extérieur. Le mors intérieur sert généralement à mesurer le diamètre intérieur, et le mors extérieur à mesurer la longueur et le diamètre extérieur. Les lectures minimales sont de deux types : 0,05 mm et 0,02 mm.
Comment lire le pied à coulisse
Lors de l'utilisation d'un pied à coulisse pour mesurer une dimension, la lecture de la valeur s'effectue à l'aide de deux échelles : la règle principale et la règle secondaire (vernier).
- L'échelle du vernier standard est obtenue en divisant les n-1 divisions de l'échelle principale en n parties égales.
- Le vernier standard existe en deux types : 1/20 et 1/50.
Comment lire l'échelle, comme illustré ci-dessous :
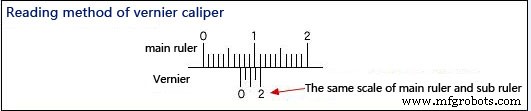
- Lire la valeur de l'échelle principale indiquée par le « zéro » du vernier. → À ce moment, comme c'est entre 7 mm et 8 mm, la valeur mesurée doit être (7+α) mm.
- Trouver la partie où la règle principale et le vernier ont la même graduation. → Selon l'image, la 4e ligne de graduation du vernier coïncide avec la règle principale.
- Lorsque le vernier est de type 1/20, car 1 division = 0,05 mm, multiplier le nombre de divisions coïncidentes du vernier par 0,05 pour calculter la valeur α. → α = 0,05 × 4 = 0,20 mm
- D'après ce qui précède, 7 mm + 0,20 mm = 7,20 mm est la valeur fixée de la mesure de dimension.
Précautions pendant la mesure
- Avant la mesure, vérifier que le point de base du pied à coulisse est correct ? S'assurer de l'exactitude de la valeur zéro.
- La partie tenant l'objet à mesurer (les mors intérieurs et extérieurs) doit être aussi proche que possible de la règle principale.
- La surface de mesure de la partie de mesure (mors intérieurs, extérieurs, jauge de profondeur) doit être correctement en contact avec l'objet à mesurer.
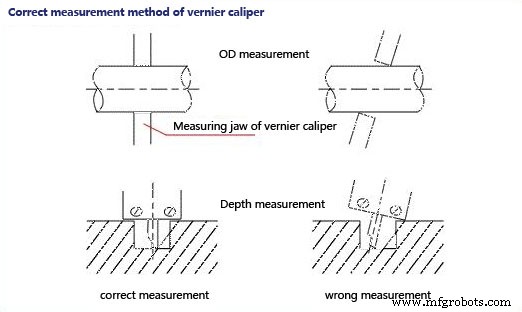
- La force de mesure ne doit être ni trop forte ni trop faible ; utiliser une force constante autant que possible.
- La valeur de l'échelle doit être lue perpendiculairement.
- Après utilisation, essuyer la saleté et ranger dans un endroit où l'humidité et les variations de température sont faibles pour éviter la déformation.
Méthode de stockage
Après utilisation, essuyer le pied à coulisse avec du coton. S'il n'est pas utilisé pendant longtemps, l'essuyer avec du beurre ou de l'huile moteur. Les deux mors doivent être fermés et les vis de serrage resserrées, puis le placer dans sa boîte et la fermer.
Précautions :
- Le pied à coulisse est un instrument de mesure précis. Le manipuler avec soin, ne pas le heurter ni le laisser tomber. Ne pas l'utiliser pour mesurer des objets rugueux afin d'endommager les mors. Éviter de le placer avec des outils de coupe pour ne pas rayer sa surface. Le ranger dans un endroit sec et neutre, à l'abri des substances acides et alcalines pour prévenir la corrosion.
- Essuyer le pied à coulisse avant de mesurer, et vérifier si les deux surfaces de mesure et le bord de mesure sont droits et intacts. Lorsque les deux mors sont serrés, il ne doit y avoir aucun jeu, et le zéro du vernier et de la règle principale doivent être alignés. Ce processus s'appelle le calibrage du zéro du pied à coulisse.
- Lors du déplacement du curseur, le mouvement doit être libre, ni trop lâche ni trop serré, et sans tremblement. Lors du verrouillage du curseur avec la vis de fixation, la lecture ne doit pas changer. Ne pas oublier de desserrer la vis de fixation avant de déplacer le curseur, et elle ne doit pas être trop lâche pour éviter qu'il ne se détache.
- Lors de la mesure de pièces avec un pied à coulisse, une pression excessive n'est pas permise. La pression doit être telle que les deux mors effleurent juste la surface de la pièce. Si la pression est trop forte, non seulement les mors se courberont ou s'useront, mais ils subiront une déformation élastique sous la pression, rendant la mesure inexacte (la cote extérieure sera plus petite que la réelle, et la cote intérieure plus grande).
- Lors de la lecture sur le pied à coulisse, le tenir horizontalement dans la direction de la lumière vive, de sorte que la ligne de visée soit aussi perpendiculaire que possible à la surface graduée, afin d'éviter les erreurs de lecture.
- Pour obtenir des résultats de mesure corrects, mesurer plusieurs fois, c'est-à-dire dans différentes directions sur la même section de la pièce. Pour les pièces longues, mesurer à divers endroits sur toute la longueur pour obtenir des résultats plus précis.
Processus de fabrication
- Principales normes d'inspection qualité pour l'excellence en usinage CNC
- Guide Essentiel : Contrôle Qualité et Inspection en Usinage CN
- Choisir le bon centre d'usinage CNC pour vos applications
- Comprendre l'usinage vertical : définition et concepts clés
- Usinage CNC 5 axes expliqué : précision et efficacité pour pièces complexes
- Maîtriser le Pied à Coulisse : Mesure Précise Expliquée
- Guide Complet de l'Inspection et des Essais de Soudage
- Usinage non conventionnel : techniques avancées, applications et enjeux
- Prototypage à la production : choisir entre impression 3D et usinage CNC