



Les Rivets : Définition, Fonctionnement, Types et Assemblages
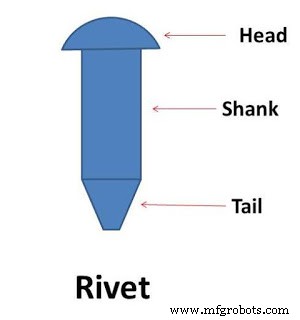
Dans toute structure mécanique, la qualité des liaisons conditionne la tenue globale. Le rivet est un **élément de fixation permanent** (non démontable sans destruction), cylindrique à tête, créant un serrage par déformation plastique de sa queue (emboutissage). Utilisé massivement : construction métallique, naval, chaudières, aéronautique (historique), véhicules, conteneurs.
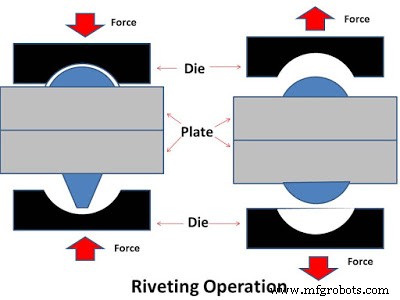
Principe du Rivetage
- Perçage trous alignés dans les pièces à assembler (tolérance serrée H8/h7 typique).
- Insertion rivet (corps cylindrique + tête formée usine).
- Appui sur tête existante. Déformation queue par matrice (riveteuse) : écrouissage + remplissage jeu + formation seconde tête (contre-tête).
- Serrage par rétraction thermique (refroidissement) + verrouillage géométrique. Joint souvent étanche.
Classification des Rivets (selon forme tête / corps / accès)
A. Rivets Pleins (Solid Rivets) – Structurels, Haute Charge
Corps plein. Nécessitent accès **aux deux faces** (tête usine + formation contre-tête). Remplacés souvent par boulonnage HV ou soudage en construction lourde, mais restent référence aéronautique (fatigue, cisaillement).
Formes de Tête (Normes DIN/ISO/AS/AN) :
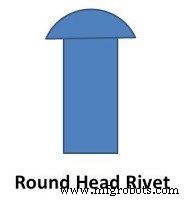
- Tête Rond (Round Head) : Standard, forte tête, bon appui. (DIN 660, ISO 2093).
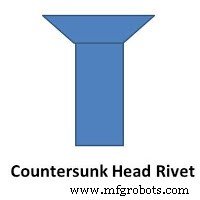
- Tête Plate / Cône 90° (Countersunk) : Affleurant surface. Aérodynamique, esthétique. (DIN 661, ISO 2099).
- Tête Ovale / Bombée Cône (Oval Countersunk / Pan Head) : Compromis tête plate/bombée. (DIN 662).
- Tête Tréflée, Tête Large (Large Head) pour matériaux tendres/composites.
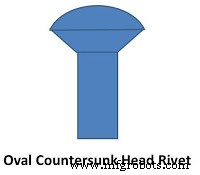
B. Rivets Aveugles (Blind Rivets / Pop Rivets) – Accès Une Seule Face
Corps creux. Outil (pistolet) tire tige centrale (mandrin) → gonflement corps + rupture tige à collet prédéfini. **Pose ultra-rapide (1-2 sec), une main, un côté.**
- Standard (tête bombée, grande, plate).
- Structurels (corps rainuré, tige verrouillée dans corps → résistance cisaillement/traction ↑↑). Ex: Rivnut, Monobolt, Magna-Lok.
- Étanches (joint néoprène sous tête).
- Multi-prise (grip range étendu).
- Matériaux : Alu/Acier, Acier/Acier, Inox/Inox, Cuivre, Monel, Nylon.
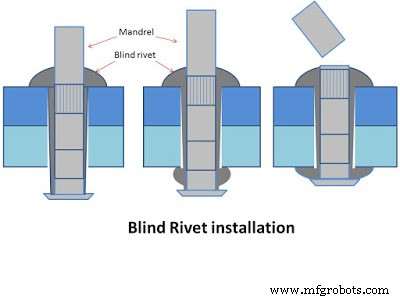
Applications : aéronautique (peau fuselage), automobile, électroménager, bardage, conteneurs, électronique.
C. Autres Types Spéciaux
- Rivets Tubulaires / Semi-tubulaires : Corps percé partiel/total. Déformation facile (basse force). Cuir, plastique, électronique, jouets.
- Rivets à Expansion (Split Rivets) : Queue fendue s'écarte. Bois, cuir, plastique tendre.
- Rivets Filetés (Rivet Nuts / Rivnuts / Inserts filetés) : Corps fileté intérieur. Posé comme rivet aveugle → crée un filetage femelle résistant dans tôle mince. Démontable (boulon).
- Rivets Plastiques (Push-in, Christmas Tree) : Clipsage, pas déformation. Démontables souvent.
Types d'Assemblages Rivetés (Géométrie Joint)
1. Joint à Recouvrement (Lap Joint)
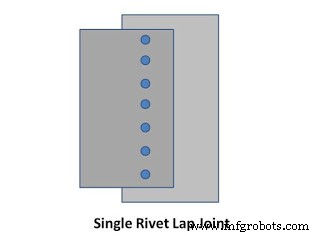
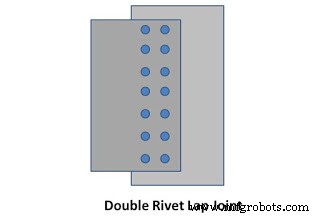
Pièces chevauchées. Rivets dans zone recouvrement. Simple, mais excentricité charge → moment fléchissant + cisaillement.
- Un rang (Single Row)
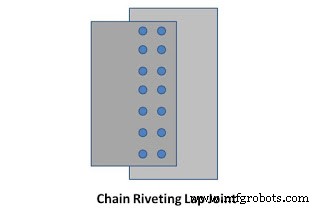
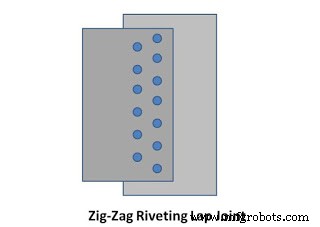
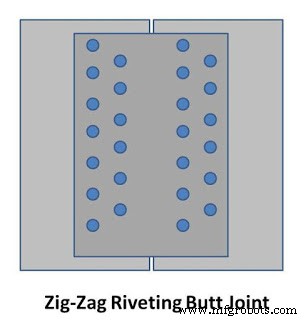
- Deux rangs (Double Row) : En chaîne (alignés) ou en quinconce (staggered/zig-zag) → meilleur rendement section nette.
- Multi-rangs : Chaîne ou quinconce.
2. Joint Bout à Bout (Butt Joint)
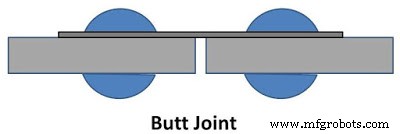
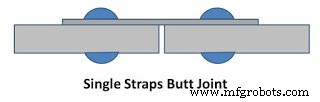
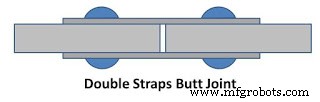
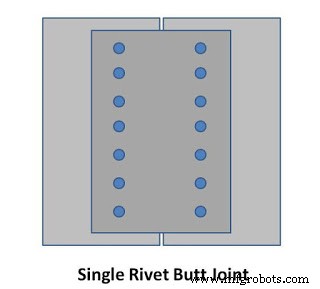
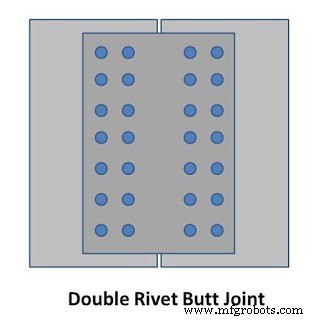
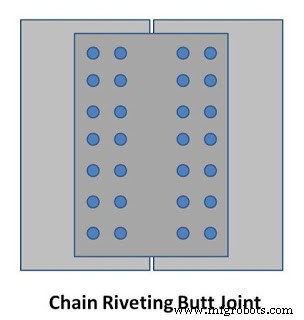
Pièces bord à bord. Renforcées par **un ou deux couvre-joints (straps)** rivetés de chaque côté. Élimine excentricité → joint pur cisaillement. Standard structures critiques (chaudières, ponts, réservoirs, aéronautique).
- Un couvre-joint (Single Strap) : Simple, mais flexion couvre-joint.
- Deux couvre-joints (Double Strap) : Symétrique, pas de moment, rendement max. Standard chaudronnerie.
- Dispositions rivets : 1 rang, 2 rangs, chaîne, quinconce (diamant) sur chaque couvre-joint.
Calcul & Dimensionnement (Rappel)
Vérifications : Cisaillement rivet (simple/double), Écrasement (rivet/tôle), Arrachement tôle (marge bord), Traction nette tôle (section nette entre trous). Rendement joint = min(rendement cisaillement, rendement écrase, rendement traction nette). Normes : Eurocode 3, AISC, ASME, normes aéronautiques (NAS, EN).
Le rivetage, bien que plus ancien que le soudage/boulonnage HV, reste incontournable pour l'assemblage de tôles minces, matériaux dissemblables, zones inaccessibles dos, et là où la fatigue/tenue vibrations prime (aéronautique, ferroviaire). Les rivets aveugles structurels ont étendu son domaine à la robotisation aisée.
Processus de fabrication
- Guide ultime des types de clous : comprendre chaque variété
- Propriétés clés du graphite : structure, résistance et applications
- Types de systèmes de transmission mécanique de puissance : Vue d'ensemble complète
- Types d'actionneurs : comment choisir le bon pour votre machinerie industrielle
- Bâtiments Agricoles Essentiels pour des Opérations Efficaces
- Explorer les 7 types fondamentaux de technologie
- Comprendre les différents types de prototypage : guide pour fondateurs
- Explorer les 4 types fondamentaux de processus de fabrication
- Comprendre les trois modèles de fabrication clés : MTS, MTO et MTA