



Comprendre les Procédés de Soudage : Types, Techniques et Applications
Procédés de Soudage
Le soudage est un procédé de fabrication qui joint des matériaux par coalescence. Il se fait généralement par fusion des pièces et ajout d'un métal d'apport formant un bain fondu qui, en se solidifiant, crée un joint solide, soit avec pression combinée à la chaleur, soit par la pression seule. Cela contraste avec le brasage fort et le brasage tendre, qui font fondre un métal d'apport à plus bas point de fusion entre les pièces sans les fondre. Le soudage nécessite généralement une source de chaleur pour créer une zone haute température fondant le matériau, bien qu'il soit possible de souder deux pièces métalliques sans élévation significative de température.
Méthodes à Phase Solide
Certaines méthodes opèrent en phase solide : pas de fusion des électrodes, bien que de la chaleur soit produite. Les pièces étant serrées, l'air est exclu pendant l'assemblage. En soudage par fusion classique, le matériau fondu et solidifié est normalement plus faible que le matériau forgé de même composition. En phase solide, cette fusion n'existe pas, permettant des joints de haute qualité. Les métaux dissemblables peuvent aussi être facilement soudés par ces méthodes. En soudage par fusion classique, l'assemblage de métaux dissemblables pose problème par formation de composés intermétalliques fragiles lors de la fusion.
La technologie de soudage moderne a débuté juste avant la fin du 19ᵉ siècle avec le développement de méthodes générant de hautes températures localisées. Il existe différentes méthodes et normes, et la recherche de méthodes nouvelles et améliorées se poursuit.
Bien que chaque procédé ait ses avantages et limitations pour des applications spécifiques, le soudage à l'arc manuel métal (MMA) conserve la position dominante en termes de métal d'apport total déposé. Les procédés de soudage peuvent être classés selon :
- Avec ou sans métal d'apport – Sans apport = soudage autogène. Autrefois, seul le soudage au gaz permettait cette flexibilité. Le développement d'autres procédés (TIG, faisceau d'électrons, etc.) a créé de la confusion car ils entrent dans les deux catégories.
- Source d'énergie – Énergies chimique, électrique, lumineuse, sonore, mécanique. Hors énergie chimique, toutes dérivent de l'électricité. Critère peu pertinent.
- Soudage à l'arc et sans arc – Tous les procédés à l'arc dans une classe, les autres dans l'autre. Difficile d'assigner des procédés comme le soudage electro-scories (ESW) ou le soudage par résistance bout à bout. Classification imparfaite.
- Soudage par fusion et par pression – Classification la plus utilisée car elle couvre tous les procédés indépendamment de la source de chaleur et de l'apport. Fusion : le métal fondu se solidifie librement. Pression : le métal fondu (s'il y en a) est retenu dans un espace confiné (ex. soudage par points par résistance, soudage à l'arc par goujon) et se solidifie sous pression, ou le métal pâteux refroidit sous pression. Figures 1 et 2 présentent les procédés par fusion et par pression.
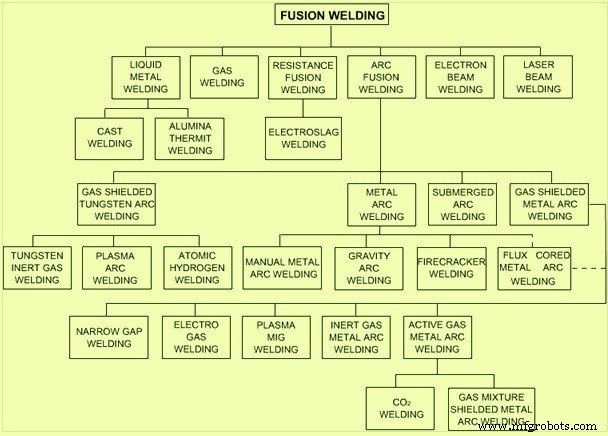
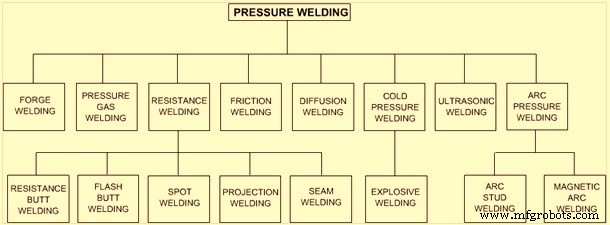
Principaux Procédés de Soudage
Soudage au Gaz
Le soudage oxyacétylénique est le principal procédé pour assembler divers métaux. D'autres gaz (GPL, méthane, hydrogène) peuvent remplacer l'acétylène. Selon le rapport gaz/oxygène, trois types de flamme : (i) flamme réductrice (carburante), (ii) flamme neutre, (iii) flamme oxydante. La flamme réductrice contient du carbone non brûlé qui peut s'ajouter au soudage. Adaptée aux aciers à haut carbone ou pour carburer la surface d'aciers doux. La flamme neutre est invariablement utilisée pour les aciers et autres métaux. En flamme oxydante, le cône interne devient très petit avec un bruit fort. Elle donne la température maximale possible (~3 200 °C pour oxyacétylène), le centre de concentration de chaleur étant juste au-delà de l'extrémité du cône blanc. La flamme oxydante introduit de l'oxygène dans le métal de soudure et n'est pas recommandée pour les aciers.
Le chalumeau a une chambre de mélange où oxygène et acétylène se mélangent et s'enflamment à l'embout. Deux techniques : technique avant (chalumeau incliné 65° vers le dépôt) et technique arrière (45° vers la zone non soudée). Le soudage au gaz convient mieux aux tôles minces car sa flamme est moins pénétrante que l'arc. Temps de soudage plus long, zone affectée thermiquement (ZAT) et distorsions plus importantes qu'en soudage à l'arc.
Soudage MMA ou SMAW (Shielded Metal Arc Welding)
Également appelé soudage à la baguette ou soudage à l'arc sous flux (FSAW). Procédé à l'arc très flexible et le plus utilisé. On amorce un arc entre une électrode enrobée et la pièce. La chaleur de l'arc fond le métal de base et l'électrode qui se mélangent pour former, en refroidissant, une masse solide continue. Un courant électrique (AC ou DC) d'une source d'alimentation de soudage forme l'arc entre l'électrode et les métaux à joindre. Au fur et à mesure du dépôt, l'enrobage flux se désintègre, dégageant des vapeurs servant de gaz de protection et formant une couche de scorie. Les deux protègent la zone de soudure de la contamination atmosphérique. Le MMA soude aciers, inoxydables, fontes et nombreux métaux non ferreux. Pour de nombreux aciers au carbone doux et haute résistance, c'est la méthode de jonction préférée.
Soudage à l'Arc sous Flux (SAW - Submerged Arc Welding)
Le soudage et la zone d'arc sont submergés sous un couvert de flux. Le SAW chauffe les métaux par arc électrique entre une électrode nue et le métal de base, sous un couvert de flux. Le flux devient conducteur à l'état fondu, créant un chemin pour le courant entre électrode et pièce. Utilise une électrode fil massif continu protégée par le flux. Le flux stabilise l'arc et protège le bain fondu de l'atmosphère. Le couvert de flux empêche projections et étincelles, masque lumière UV et fumées typiques du SMAW. Protège aussi le soudage pendant le refroidissement et peut influencer la composition et les propriétés du cordon. Le SAW est généralement automatisé, mais des systèmes semi-automatisés existent. Courant AC ou DC. Pour l'automatisé, les électrodes peuvent être fil unique ou multiples (massifs, tubulaires, ou rubans). Soudage uniquement en position plate ou horizontale à cause du flux granulaire et de la fluidité du bain. Dépôts élevés, matériaux très épais et minces soudables.
Soudage à l'Arc sous Flux Tubulaire (FCAW - Flux Cored Arc Welding)
Développé au début des années 1950 comme alternative au SMAW. L'avantage : élimine les électrodes baguettes, surmontant les restrictions du SMAW. Largement utilisé pour sa vitesse élevée et sa portabilité. Procédé semi-automatique ou automatique pour aciers au carbone, inoxydables et faiblement alliés. Utilise un arc électrique pour produire la coalescence entre une électrode tubulaire continue consommable et les métaux de base, avec ou sans gaz de protection. L'électrode tubulaire consommable contient un flux et nécessite une source à tension constante (ou plus rarement courant constant). Un gaz de protection externe est parfois utilisé, mais souvent le flux seul génère la protection nécessaire (protection gazeuse et scorie liquide). Avec fil fourré gazé, les agents de protection sont fournis par le flux dans l'électrode tubulaire. Un gaz externe augmente les éléments du cœur pour éviter la contamination atmosphérique du métal fondu. Avec gaz de protection, l'équipement est virtuellement identique au GMAW. Avec des chargeurs à détection de tension, on peut faire du FCAW de haute qualité avec source à courant constant. Adapté à toutes positions avec le bon métal d'apport et paramètres.
Soudage à l'Arc Métallique sous Gaz (GMAW - Gas Metal Arc Welding)
Appelé aussi soudage MIG (Metal Inert Gas). Procédé à l'arc avec alimentation automatique d'une électrode consommable massive continue, normalement protégée par gaz externe. Soude aciers, aluminium, inoxydable, cuivre, en toutes positions avec paramètres et équipement appropriés. GMAW utilise polarité DCEP (courant continu électrode positive) et l'équipement offre un contrôle d'arc automatique. Le soudeur ne contrôle manuellement que le positionnement, le guidage et la vitesse de translation. Le fil d'apport est stocké sur bobine et entraîné par galets (courant injecté dans le fil) à travers un tube dans une « torche ». La grande quantité de fil permet des cordons longs et continus. Un gaz inerte est aussi alimenté le long du tube et sort autour du fil. Un arc est amorcé entre le fil et la pièce ; la haute température forme quasi instantanément un bain de fusion. Points clés : choix du mélange gazeux, débit, vitesse fil, courant. Une fois réglés, le niveau de compétence requis est inférieur à l'oxyacétylène. Facilement automatisable. Le GMAW est maintenant couramment robotisé. Largement utilisé sur aciers et aluminium. Bien que le gaz inerte garde le cordon propre, selon les réglages, il peut y avoir projection de gouttelettes métalliques adjacentes au cordon nuisant à l'aspect sauf élimination.
Soudage Tandem
Par rapport au GMAW conventionnel, le soudage tandem utilise deux fils en ligne, l'un derrière l'autre. Les fils sont alimentés simultanément et fondus par pointes de contact indépendantes montées sur la même torche. Résultat : excellente qualité de cordon, peu de projections, taux de dépôt et vitesses de translation jusqu'à trois fois supérieurs aux systèmes conventionnels. Idéal pour applications automatisées.
Soudage TIG (Tungsten Inert Gas) ou GTAW (Gas Tungsten Arc Welding)
Procédé manuel utilisant une électrode tungstène non consommable, un mélange gazeux inerte ou semi-inerte, et un métal d'apport séparé. Particulièrement utile pour matériaux minces, arc stable et cordons de haute qualité, mais exige une compétence opérateur significative et vitesse relativement faible. Une électrode tungstène non consommable est utilisée, arc amorcé entre elle et la surface de la pièce. GTAW utilisable sur presque tous les métaux soudables, mais le plus souvent sur inoxydable et métaux légers. Souvent choisi quand la qualité du cordon est critique.
Soudage à l'Arc Plasma (PAW - Plasma Arc Welding)
Variante du GTAW. Utilise une électrode tungstène mais du gaz plasma pour créer l'arc. L'arc est plus concentré que le GTAW, rendant le contrôle transversal plus critique et limitant généralement la technique aux procédés mécanisés. La constriction augmente fortement la tension d'arc et l'ionisation. Outre l'élévation de la température d'arc, la zone la plus chaude du plasma s'étend hors de la buse vers la pièce. Résultat : source de chaleur plus concentrée à plus haute température, augmentant grandement l'efficacité de transfert thermique et permettant des vitesses de translation plus rapides. En manuel, niveau de compétence élevé requis. Grâce à son courant stable, utilisable sur une plus large gamme d'épaisseurs que le GTAW. Plus rapide, applicable à tous matériaux du GTAW sauf magnésium. Soudage automatisé d'inoxydable : application importante.
Soudage Laser (LBW - Laser Beam Welding)
Procédé automatisé utilisant la chaleur d'un faisceau cohérent concentré pour joindre deux matériaux. Soude tous métiers : acier, inoxydable, aluminium, titane, nickel, cuivre. Propriétés mécaniques élevées, vitesses de translation élevées, faible distorsion, pas de scorie ni projection. Soudage avec ou sans métal d'apport, souvent avec gaz de protection pour protéger le bain fondu. Équipement : investissement capital significatif et haut niveau de compétence opérateur dus aux vitesses très élevées et zone affectée très petite.
Soudage par Résistance Électrique
Procédé sans fusion. Chaleur générée par passage de fort courant dans une petite zone de contact entre deux surfaces métalliques. Chaleur H = I² × R × t (I = courant, R = résistance d'interface, t = temps d'application). Quand l'élévation de température est suffisante, forte pression appliquée à l'interface chauffée pour former le joint. Variables : courant, temps, pression, durée pression, matériaux et épaisseurs. Cinq types principaux :
- Soudage par points (Spot welding) – Pièces superposées après nettoyage. Deux électrodes bâton de part et d'autre. Pression appliquée et maintenue (temps de serrage). Courant passé (temps de soudage en cycles). Pression maintenue. Après coupure courant, pression maintenue (temps de maintien) pour solidification du noyau de soudure. Pression relâchée, temps mort avant point suivant. Courant trop fort : expulsion, cavitation, fissures, propriétés réduites, enfoncement électrode. Courant faible : surface non fondue, mauvais cordon. Pression forte : contact accru, résistance diminuée, moins de chaleur, risque distorsion, vie électrode réduite. Temps long : ébullition, porosité, croissance noyau jusqu'à face électrode. Conductivité des matériaux détermine l'épaisseur soudable facilement. Aciers haut carbone : traitement thermique post-soudage requis. Avantages : production de masse, vitesse, propreté, pas de baguettes, faible compétence. Matériaux à haute conductivité thermique/électrique : difficiles, procédure spéciale.
- Soudage par roulement (Seam welding) – Électrodes à rouleaux. Rouleaux tournent sur la pièce pendant le soudage. Contrôle alimentation = bon contrôle thermique. Le cordon refroidit sous pression à intervalles réguliers. Moins de perturbations de surface. Le courant tente de passer par la partie déjà soudée, réduisant l'échauffement de la zone à souder. Solution : augmenter le courant au fil du soudage. Parfois chauffage externe (haute fréquence) pour compenser l'effet de shunt. Chaleur élevée : rouleaux refroidis à l'eau pour éviter distorsion. Interruption courant possible : courant circule temps déterminé, puis cesse temps prédéfini avant point suivant. Contrôle aussi l'échauffement rouleaux. Acier, Al, Mg, alliages Ni. Non recommandé Cu et alliages. Haute fréquence : tubes à ailettes, tubulures.
- Soudage par projection (Projection welding) – Similaire au point, mais soudage aux endroits où des projections existent. Projections créées par pressage aux endroits choisis. Résistance/ chaleur confinées aux projections. Particulièrement adapté production de masse, zones restreintes avec nombreux points. Utilisé : supports, estampages lourds, encapsulation thyristors.
- Soudage bout à bout par écrasement (Upset butt weld) – Deux pièces mises bout à bout sous pression, courant passe de l'une à l'autre. Surfaces de contact les plus lisses possible. En soudage par écrasement (et flash) : structure forgée vs structure coulée (point, projection). Outils sur manchon par soudage par écrasement. Tubes par soudage par résistance bout à bout.
- Soudage bout à bout par flash (Flash butt welding) – Pièces pressées l'une contre l'autre (contact par points par rugosité). Fort courant de soudage. Surfaces chauffées à l'état fondu, une pièce avance lentement vers l'autre, métal fondu expulsé (flash). Faces à stade plastique : pression d'écrasement appliquée, liant les deux faces. Diffère du soudage par résistance pression : contacts par points seulement (rugosité) vs contact plein lisse préféré. Contaminations éliminées dans projections pendant flash, métal fondu expulsé au forgeage final. Petite bavure au joint (métal fondu résiduel + oxydes), meulable. Avantage : métal fondu et arc protègent efficacement le métal plastique formant le cordon, évitant l'oxydation. Pression à froid variable selon matériau. Avec préchauffage, pression réduite ~50 % valeurs normales. Facilement applicable aux aciers hautement alliés insoudables autrement.
Soudage Electro-Scories (ESW - Electro-slag Welding)
Bonne productivité et qualité pour fabrications structurelles lourdes et vaisseaux sous pression. Métal de soudure par fusion de fil électrode sous couvert de couches de flux. Chaleur par effet Joule par passage courant dans bain de scorie couvrant toute la surface du métal de soudure. Bain de scorie fondu entre bords des pièces et sabots de moulage mobiles. Électrode métallique trempée dans scorie fondu. Courant traversant électrode et scorie chauffe le bain. Point de fusion scorie > fil et métal de base. Fil fond, métal fondu tombe au fond du bain et se solidifie = métal de soudure. Pour stabilité, le bain de scorie doit maintenir sa température.
En ESW, bain de scorie 40–50 mm profondeur, chemin conducteur entre électrode et métal de base. Courant maintenu après extinction arc. En SAW (similaire en apparence), l'arc reste stable sous scorie fondue (tension arc ~25–30 V, couche scorie peu profonde). Guides consommables et non consommables en ESW. Guide non consommable : tube contact dirigeant fil dans bain scorie. Tête de soudage monte régulièrement avec sabots. Guide consommable : tube consommable utilisé. Tête fixe au sommet du joint. Axe de soudage vertical. Machine monte selon taux de dépôt. Quantité scorie constante. Petit apport flux nécessaire. Fil de soudage doit correspondre au métal de base.
ESW entièrement continu = productivité élevée. Pas de préparation de bords nécessaire. Économie métal d'apport et flux. Traitement thermique post-soudage requis. Procédé continu, sans interruption (sinon retrait métal fondu = cavité centrale). Défauts normaux (inclusions scorie, porosité, sous-coupe, entaille) non rencontrés en ESW.
Soudage par Induction sous Pression
Soudage phase solide par chauffage induction haute fréquence et application simultanée de pression. Oxydation évitée par purge hydrogène. Surfaces à joindre chauffées par courant induit produit par inducteur en série avec deux condensateurs, alimenté par transformateur avec deux alternateurs haute fréquence. Courant induit circule en boucle longitudinale le long des bords à souder, les chauffant uniformément sur leur épaisseur sur une certaine longueur. Rouleaux de forgeage soudent les lèvres fondues, laissant léger flash externe, éliminé après. Vitesse normale dépend de la puissance. Largement utilisé pour jonction tubes acier Cr-Mo qualité chaudière.
Soudage par Faisceau d'Électrons (EBW - Electron Beam Welding)
Chaleur de fusion par impact d'un flux d'électrons à haute vitesse et haute densité sur la pièce. Énergie cinétique convertie en énergie thermique causant vaporisation et fusion. Vaporisation sous le faisceau permet pénétration dans le matériau, faisceau + vapeur formant un trou (keyhole). Le métal fondu coule autour du trou laissant le joint dans le sillage. Rapport profondeur/largeur > 10:1 grâce à concentration thermique extrême. Faisceau très étroit, vitesse élevée, apport thermique net très faible.
Émetteur : cathode-anode en chambre haute vide. Cathode tantale ou tungstène chauffée ~2 560 °C. Nuage électronique près de surface. Écran métallique près cathode affine champ électrique et régule flux électronique. Champ électrique cathode-anode accélère électrons et les libère avec énergie considérable. Faisceau électronique créé, dirigé sur pièces à souder. Lentilles magnétiques focalisent le faisceau. Bobines magnétiques pour déviation et manipulation du spot sur la pièce.
Vitesse de soudage (selon largeur/profondeur cordon) doit être bien contrôlée. Sinon : pénétration incomplète ou surchauffe. Zone de fusion très étroite = très faibles perturbations métal de base. Retrait de conception faible vs autres méthodes arc. Contraintes résiduelles faibles. Distance focale EB élevée = canon EB peut être placé loin (jusqu'à 1 m) des pièces, contrairement arc électrique ou jet plasma. Soudage zones étroites/restreintes possible. Gamme épaisseurs large (0,1–100 mm). Métaux dissemblables facilement soudables par contrôle thermique précis. Vitesse EB bien supérieure aux méthodes arc, temps réduit. Répétabilité EB élevée vs autres procédés.
Soudage Explosif (EW - Explosive Welding)
Basé sur application contrôlée d'énorme puissance par détonation d'explosifs. Surfaces à joindre propres, sans contamination/oxydes. Pressées à ~millions kg/cm² générés par l'explosif. Combinaison métaux dissemblables (Al/acier, Ti/acier) aisément obtenue. Métaux trop fragiles pour résister à l'impact ne peuvent être soudés. EW bien adapté au placage (cladding). Pas de limite supérieure épaisseur plaque support.
Soudage par Frottement (FW - Friction Welding)
Frottement entre les deux faces crée chaleur jusqu'à plastification du matériau aux surfaces. Soudage par force axiale. Deux modes distincts : (i) soudage par frottement à entraînement conventionnel, (ii) soudage par inertie.
Conventionnel : pièces alignées axialement. L'une tournée à vitesse constante par entraînement direct, l'autre mise en contact sous pression axiale. Temps suffisant pour génération chaleur, température interfaciale plastifie le matériau et permet forgeage des composants. Rotation stoppée brutalement sous pression maintenue pour consolider le joint.
Inertie : même principe, mais énergie cinétique d'un volant d'inertie tournant à haute vitesse utilisée pour chauffer les faces. Un composant fixé au volant, l'autre amené en face, frottement génère chaleur. Énergie volant utilisée pour bon lien.
Variables principales : vitesse relative, pression chauffage/forgeage, durée chauffage. Facteurs secondaires : montée pression pendant chauffage/forgeage, décélération freinage, propriétés matériau. Vitesses périphériques 75–105 m/min donnent cordons satisfaisants. Vitesse trop forte = ZAT large. Vitesse faible = chaleur insuffisante. Pression forgeage selon résistance à chaud de l'alliage. Pression doit suffire à souder les surfaces. Durée chauffage selon vitesse rotation, frottement, pression. Détermine apport thermique. Aciers toutes nuances, inoxydables, Cu et alliages facilement soudables par frottement.
Soudage par Diffusion (DB - Diffusion Bonding)
Procédé d'assemblage nécessitant haute température pour favoriser la diffusion, mais déformation macroscopique très faible. Joint sans métal d'apport, microstructure et composition à l'interface identiques aux métaux de base. Pression appliquée causant déformation plastique locale et fluage à la température d'opération. Liaison par diffusion selon température, temps, pression. Intercalaire feuillard ou revêtement possible pour améliorer liaison. Recristallisation et migration joints de grain à l'interface aux stades finaux, essentiels pour joints haute résistance et élimination interface plane. Pression applicable via plateau ou pression gaz. Pour surface propre, liaison sous vide possible. Si pression gaz, chambre argon utilisable. Variables importantes qualité liaison : (i) rugosité surface, (ii) films d'oxydes surface. Avantages majeurs :
- Résistance joint peut approcher celle du métal de base
- Produits frittés, matériaux dissemblables (métal-céramique) assemblables
- Déformation/distorsion minimales = contrôle dimensionnel précis
- Joints métal-céramique : contraintes résiduelles réduites par intercouches multiples
- Tôles fines superplastiques à grain fin facilement assemblées et formées à forme/contour souhaités
- Grandes surfaces possibles, sections épaisses et minces aisément jointes. Temps indépendant surface/nombre composants
- Coûts usinage réduits, pas de flux ni électrode nécessaire
Processus de fabrication
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Soudage par points expliqué : processus, avantages et inconvénients
- Types d'électrodes de soudage : choisir les bonnes électrodes pour votre procédé
- Équipement d'automatisation de soudage avancé : boostez efficacité et qualité
- Soudage par points vs soudage continu : quelle méthode convient à vos besoins de fabrication ?
- 4 conseils de sécurité essentiels pour le soudage et le travail des métaux en atelier
- Techniques de soudage au gaz et leurs applications industrielles
- Guide Complet du Soudage par Goujon : Définition, Applications et Avantages
- Brasage vs Soudage : choisir la bonne technique d'assemblage métal