



Bougie d'allumage : conception, matériaux et fabrication – vue d'expert
Historique
La bougie d'allumage délivre une étincelle électrique à haute température qui enflamme le mélange air/carburant dans la chambre de combustion d'un moteur à combustion interne. Elle y parvient en créant un arc à travers un espace précisément dimensionné dans la bougie.
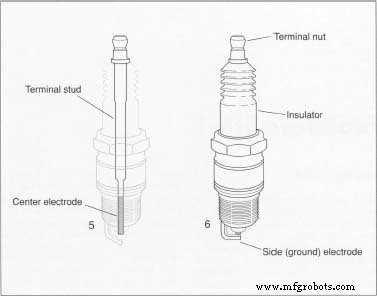
Une bougie d'allumage se compose de quatre composants principaux : l'électrode centrale, l'isolateur, le corps métallique et l'électrode latérale (masse). L'électrode centrale est un fil conducteur épais qui traverse la bougie dans le sens de la longueur, transportant l'électricité du système d'allumage vers l'espace d'étincelle. L'isolateur, une gaine en céramique, entoure la majeure partie de l'électrode centrale et empêche la haute tension de fuir. Le corps métallique hexagonal, fileté pour s'adapter à la culasse, ancre la bougie. L'électrode latérale, en alliage de nickel, se connecte au corps et pointe vers l'électrode centrale, créant l'espace d'étincelle qui est typiquement de 0,5–2 mm selon la conception du moteur.
Avec des centaines de variations, les bougies d'allumage servent une large gamme de moteurs – automobiles, camions, bus, tracteurs, bateaux, avions, motos, scooters, machines industrielles, foreuses pétrolières, tondeuses et tronçonneuses. Les bougies spéciales, comme les allumeurs de turbine, équipent les moteurs à réaction modernes, tandis que les bougies de préchauffage sont standard pour les applications diesel.
La gamme thermique – ou indice – d'une bougie d'allumage décrit la vitesse à laquelle la chaleur est évacuée de la pointe et transférée à la culasse. Une pointe trop froide peut s'encrasser de carbone ou d'huile ; une pointe trop chaude peut causer de l'allumage prématuré ou endommager l'électrode. Les fabricants ajustent la longueur du nez de l'isolateur pour obtenir la gamme thermique désirée : un nez conique plus long donne une bougie « chaude », un nez plus court une bougie « froide ».
Sous le capot, une bougie d'allumage fait face à des gaz corrosifs à 2 500 °C, pressions écrasantes de 140 bars, et décharges électriques jusqu'à 18 000 volts. Ces contraintes se répètent des dizaines de fois par seconde et peuvent totaliser plus d'un million de cycles pendant une seule journée de conduite.
Histoire
Le concept d'utiliser une étincelle électrique pour enflammer un mélange carburant-air remonte à 1777, quand Alessandro Volta a tiré une bouteille de Leyde sur un pistolet jouet chargé de gaz de marais et d'air. La première vraie bougie d'allumage a été développée en 1860 par l'ingénieur français Jean Lenoir, qui a combiné un isolateur, des électrodes et un espace d'étincelle en une seule unité. Lenoir a affiné son design en 1885, posant les bases des bougies modernes.
Au début des années 1900, les frères Robert et Frank Stranahan ont introduit une bougie plus durable en insérant des joints entre le corps métallique et l'isolateur en porcelaine, réduisant les fuites de gaz et simplifiant la fabrication. En 1909, Robert Stranahan avait obtenu un contrat automobile majeur et dominait le marché.
Alors que l'ère automobile explosait, les systèmes d'allumage variables, carburants et besoins de performance ont conduit à une innovation continue. Bien que la conception de base soit restée stable, les fabricants ont expérimenté d'innombrables matériaux d'électrodes et d'isolateurs.
Matériaux premiers
Les électrodes typiques de bougie d'allumage sont des alliages à haut nickel ; l'isolateur est généralement en céramique d'alumine ; le corps est en fil d'acier. La sélection des matériaux a requis une R&D extensive – un fabricant leader rapporte avoir testé 2 000 formules d'électrodes et plus de 25 000 mélanges d'isolateurs.
L'usure de l'électrode élargit l'espace d'étincelle, augmentant la demande en tension. Les avancées incluent des électrodes plus épaisses et l'ajout de métaux précieux comme l'argent, l'or et le platine. L'argent offre une conductivité thermique supérieure ; le platine fournit une résistance exceptionnelle à la corrosion.
La composition de l'isolateur impacte aussi la performance en réduisant le flashover – la fuite électrique indésirable de la pointe de la bougie vers le corps. Des innovations comme la sillimanite et les céramiques d'alumine à haute température continuent de repousser les limites.
Les fabricants produisent souvent des granulés de céramique par broyage humide en moulins à billes, puis pulvérisent-sèchent le mélange pour créer un matériau fluide. La taille et forme précises des granulés sont critiques pour produire un isolateur constant.
Processus de fabrication
Chaque composant – électrode centrale, électrode latérale, isolateur et corps – est produit dans un assemblage continu en ligne. Après fabrication individuelle, les pièces sont jointes en une seule unité scellée.
Corps
- Les corps peuvent être formés à froid à partir de fil d'acier massif ou extrudés à travers une matrice. Des machines à vis automatiques peuvent aussi produire des corps en forant et alésant des barres d'acier aux dimensions exactes.
- Une fois formés, les corps subissent des opérations secondaires comme l'usinage et le moletage. Le moletage imprime des rainures sur l'extérieur, tandis que l'usinage rogne la forme, donnant un corps final prêt pour le filetage et la fixation de l'électrode.
Électrode latérale
- L'électrode latérale, en fil d'alliage de nickel, est redressée, soudée au corps, et coupée à la longueur. Elle reçoit un pli partiel ; le pli final est appliqué après l'assemblage du noyau de la bougie.
- Les filets du corps sont roulés, et une finition électrolytique protectrice – obtenue en immergeant le corps dans une solution acide-sel tout en appliquant du courant – est appliquée pour prévenir la corrosion.
Isolateur
- Les ébauches d'isolateur sont coulées à partir de céramique liquide versée dans des moules en caoutchouc. Des presses hydrauliques forment les ébauches non-cuites avec un alésage précisément contrôlé.
- Un meulage de contour spécial façonne la surface externe, après quoi les ébauches sont cuites dans un four tunnel à des températures supérieures à 1 500 °C. Ce processus produit des isolateurs denses, résistants à l'humidité. Un émail et des marques d'identification peuvent être ajoutés dans une seconde cuisson.
Électrode centrale
- L'électrode centrale en alliage de nickel est soudée à un goujon de terminal en acier, qui se connecte au câble d'allumage.
- Sous pression extrême, l'assemblage électrode-goujon est scellé dans l'isolateur, puis l'unité entière est compressée dans le corps à 410 bars. L'alésage ajuste la profondeur et l'angle, et la bride du corps est sertie pour former un joint étanche au gaz. Les joints sont sertis sur le corps de la bougie pour sécuriser l'assemblage.
- Finalement, l'espace d'électrode est rogné aux spécifications par machine, et l'électrode latérale reçoit son pli final.
Emballage
- Après inspection finale, les bougies sont placées dans des cartons formés automatiquement, enveloppées en film plastique, et expédiées en vrac aux distributeurs.
Contrôle qualité
L'inspection et la mesure se produisent à chaque étape. Les pièces entrantes et l'outillage sont vérifiés pour la précision dimensionnelle, et de nouveaux gabarits sont calibrés pour l'usage en production.
Les corps de chaque machine subissent une inspection visuelle pour défauts. Le contour de l'isolateur est vérifié en projetant sa silhouette sur un écran à grossissement 20× et en le comparant aux lignes de tolérance. L'échantillonnage statistique d'isolateurs de la ligne fournit des données qualité continues.
Pendant l'assemblage, des tests de pression aléatoires confirment que l'électrode centrale est correctement scellée. Des vérifications visuelles assurent la conformité aux spécifications de conception.
Processus de fabrication
- Comment l'intelligence en périphérie propulse la prochaine vague d'applications de vision par ordinateur en 2019
- STMicroelectronics dévoile SensorTile.box : module IoT plug-and-play prêt pour Azure IoT Central
- 3 stratégies éprouvées pour la maintenance long terme du générateur
- Test d'étincelles expliqué : guide complet pour classifier les matériaux ferreux
- Industrie 4.0 : Les fabricants allemands lancent des usines intelligentes pour stimuler la croissance
- Bouchons de nettoyage : essentiels pour des systèmes de plomberie sûrs et sans fuites
- Fonctionnement des machines d'électroérosion par étincelage : guide complet
- Électroérosion par étincelage expliquée : technologie, méthodes et applications
- Usinage de précision de formes complexes : les avantages de l'électroérosion par étincelage