



Raquette de tennis : évolution, matériaux et excellence de fabrication
Contexte
La codification officielle du tennis date de 1873, lorsque le major Walter Clopton Wingfield du Pays de Galles nord a publié le premier livre de règles. Cependant, le sport a évolué à partir de jeux de main à balle joués à travers l'Europe avant la Renaissance, passant des mains nues aux gants, mains enveloppées de corde, et éventuellement aux battes en bois. Au 15e siècle, les premières raquettes sont apparues — plus petites que les modèles d'aujourd'hui et cordées selon divers motifs. Bien que Wingfield et ses contemporains aient standardisé les dimensions du terrain et les spécifications de la balle, les premières règles ne contraignaient pas la taille, la forme ou le matériau de la raquette.
Jusqu'en 1965, chaque raquette professionnelle était fabriquée en bois. Le joueur français René Lacoste a breveté la première raquette en acier en 1965, suivie par les modèles en aluminium de Spalding en 1968. Les cadres métalliques ont permis des têtes plus larges, autorisant une tension de cordage plus élevée sans compromettre la jouabilité. La raquette en aluminium surdimensionnée de Howard Head au milieu des années 1970 a doublé la zone de frappe idéale et, malgré le scepticisme initial des pros, est rapidement devenue la norme pour les amateurs. Au début des années 1980, les grandes têtes dominaient tous les niveaux de jeu.
En 1981, la Fédération internationale de tennis (ITF) a formalisé les règlements sur les raquettes. Une raquette « spaghetti string » de 1977 — dont la technique de cordage innovante a produit d'énormes victoires surprises — a été interdite après seulement cinq mois de jeu. Les premières règles de l'ITF permettaient tout matériau, taille, poids ou forme, avec des trous de cordage espacés de 0,64 à 1,30 cm. Des limites ultérieures ont plafonné la longueur de la raquette à 81 cm (32 pouces) et l'ont réduite à 74 cm (29 pouces) en 1997. Aujourd'hui, la raquette moyenne mesure 71 cm (28 pouces) et pèse 284–397 g (10–14 oz).
Les innovations récentes ont testé les limites du design de raquette. Un fabricant a introduit un cadre hexagonal ; d'autres ont exploré des corps ultra-larges. Un polymère viscoélastique thermoplastique renforcé de fibres de graphite offre une flexibilité variable selon la force d'impact. Un design incorporant des roulements à billes en plomb dans des chambres en plastique vise à réduire le tennis elbow induit par les vibrations. Le choix prédominant reste l'aluminium ou les composites de graphite, fibre de verre et autres matériaux avancés.
Matières premières
Les raquettes en aluminium sont produites à partir d'alliages tels que 2 % de silicium (plus traces de magnésium, cuivre et chrome) ou 10 % de zinc (avec magnésium, cuivre et chrome). L'alliage au silicium est plus facile à travailler, tandis que la variante au zinc offre une plus grande dureté au prix de la fragilité. Les cadres composites superposent fibre de verre, graphite, bore ou Kevlar sur un noyau creux ou mousse de polyuréthane. Des fibres de céramique peuvent être ajoutées pour une résistance supplémentaire.
Les cordages sont généralement en nylon, bien que certains professionnels privilégient encore le boyau naturel (intestin de vache ou mouton torsadé) ou le boyau synthétique (nylon torsadé). Les manches sont maintenant en vinyle ou autres matériaux cuir-synthétique, remplaçant les poignées en cuir des anciennes raquettes en bois. Les composants en plastique — comme l'étrier à la base de la tête et le capuchon de base — complètent la construction.
Processus de fabrication
La plupart des raquettes américaines sont produites en série au Japon ou dans d'autres usines asiatiques. Les modèles haut de gamme sont souvent expédiés non cordés, permettant aux joueurs de faire installer les cordages selon leurs préférences chez un pro shop.
Raquette en aluminium
- 1 Formage du cadre. L'aluminium peut être forgé à travers une matrice ou extrudé en tube puis façonné en cadre.
- 2 Perçage et ponçage. Les trous pour l'étrier, les canaux de cordage et la base du manche sont percés simultanément, puis le cadre est poncé pour lisser les bords.
- 3 Revenu. Le cadre est traité thermiquement (revenu O) pour durcir le métal, puis peut être anodisé pour une finition brillante.
- 4 Cordage. Une bande d'œillets et un étrier sont montés, après quoi un technicien corde la raquette à l'aide d'une machine qui applique la tension précisément.
- 5 Finition. Le manche est capuchonné, enveloppé de ruban double-face et de grip vinyle, les logos sont appliqués, et la raquette subit une inspection finale, nettoyage et emballage.
Raquette composite
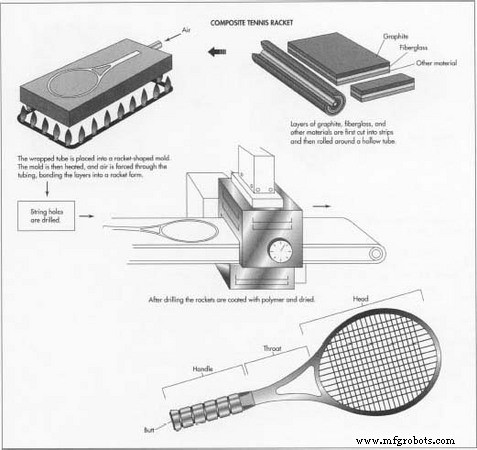
- 6 Formage du cadre. Des couches de graphite, fibre de verre, et optionnellement bore ou Kevlar sont assemblées en sandwich plat, découpées en bandes, et enroulées autour d'un tube flexible avant d'être moulées en forme. La chaleur et la pression d'air lient les couches, ou la mousse de polyuréthane se dilate pour consolider la structure.
- 7 Perçage et scellement. Après démoulage, les trous de cordage sont percés. Le cadre est enduit de polymère, séché, poncé, puis le décalque de marque est appliqué.
- 8 Cordage et finition. Identique au processus aluminium : œillets, étrier, cordage, impression logo, insertion capuchon de base, enroulement ruban, inspection, nettoyage, emballage.
Contrôle qualité
Les inspecteurs évaluent les raquettes à plusieurs étapes : vérifications visuelles à la sortie du moule, tests de contrainte pour la dureté et la rigidité 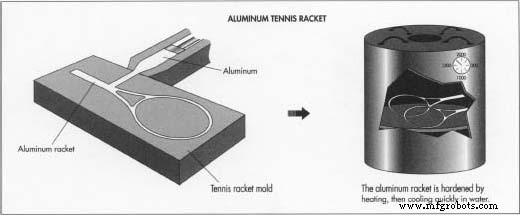 , vérification du poids avant et après cordage, et évaluation de l'équilibre pour assurer un centre de gravité au milieu (sauf si un design à tête lourde est intentionnel)
 . Les trous d'œillets sont inspectés pour la douceur, et les détails de finition — ajustement du capuchon, clarté du logo, intégrité du grip — sont scrutés. Les nouveaux designs peuvent aussi subir des tests de jeu.
Avenir
Le design moderne de raquette est de plus en plus piloté par les données, exploitant la physique, la CAO et la FAO pour modéliser les vibrations des cordages et du cadre, la distribution du poids et le centre de gravité. Comme les règlements restent larges, les chercheurs et fabricants continuent d'explorer des cadres plus légers et plus grands rendus possibles par les composites avancés. Ces innovations promettent une performance améliorée et de nouvelles possibilités de jeu.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Guide complet du marquage laser : types, avantages et applications
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Électropolissage vs Passivation : Choisir la bonne finition pour acier inoxydable
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance