



Production de Panneaux de Fibres (MDF) : Processus, Qualité et Tendances Futures
Contexte
Le bois d'ingénierie, aussi appelé produits forestiers composites, est produit en liant fibres de bois, copeaux et sciures avec des résines sous chaleur et pression. Aux États-Unis, l'industrie génère annuellement environ 21 millions de tonnes métriques de bois composite. Les formes les plus courantes sont le contreplaqué, le panneau de blocs, le panneau de fibres, le panneau de particules et le bois de placage laminé. Ces produits valorisent les résidus de bois précédemment sous-utilisés et les essences de basse qualité, assurant un gaspillage minimal de matière première.
Le Panneau de Fibres à Densité Moyenne (MDF) est un panneau composé principalement de fibres lignocellulosiques liées par une résine synthétique. Les panneaux sont compressés à une densité spécifique de 0,50-0,80 (31-50 lb/pi³). Des additifs sont incorporés pendant la fabrication pour améliorer la résistance, la résistance à l'humidité ou l'aptitude à la finition. Comme le MDF peut être découpé en une grande variété de tailles et formes, il trouve usage dans l'emballage industriel, présentoirs, jouets, meubles, armoires, lambris, moulures et composants de portes.
La surface du MDF est plate, lisse et exempte de nœuds ou motifs de grain, ce qui simplifie les opérations de finition et donne des résultats constants. Son chant homogène permet un usinage précis, réduisant les déchets de rognage comparé à d'autres supports. Une stabilité dimensionnelle et une résistance améliorées font du MDF un excellent substitut au bois massif dans de nombreuses applications intérieures. Les fabricants de meubles gaufre aussi le MDF pour créer des designs tridimensionnels, profitant de sa texture uniforme.
Au cours de la dernière décennie, le marché américain du MDF s'est rapidement développé. Les expéditions ont augmenté de 62 % et la capacité d'usine de 60 %. Aujourd'hui, plus d'un milliard de pieds carrés (93 millions de m²) de MDF sont consommés annuellement en Amérique. La capacité mondiale a atteint 12 milliards de pieds carrés (1,1 milliard de m²) en 1996, et il y a maintenant plus de 100 usines en opération dans le monde.
Histoire
Le MDF a été commercialisé pour la première fois aux États-Unis dans les années 1960, avec une production initiale à Deposti, New York. Un produit connexe, le panneau dur (panneau de fibres compressé), est apparu accidentellement en 1925 quand William Mason cherchait une utilisation pour les abondants copeaux de bois rejetés par les scieries. En tentant de presser la fibre de bois en isolation, il a involontairement créé une feuille mince et durable après avoir oublié d'arrêter sa presse — une version précoce de panneau de fibres produite avec un chalumeau, une presse à lettres du XVIIIe siècle et une vieille chaudière d'automobile.
Matériaux
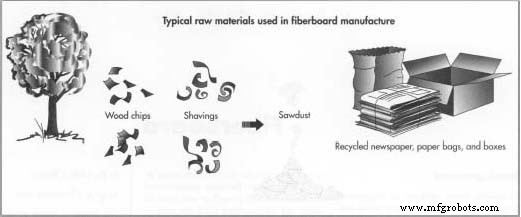
Les matières premières traditionnelles pour le panneau de fibres incluent copeaux de bois, sciures et poussière de scie. L'accent croissant sur la durabilité a élargi l'approvisionnement pour inclure papier usagé, soie de maïs, bagasse (fibres de canne à sucre), carton, conteneurs composites plastique-métal, annuaires téléphoniques et vieux journaux. Une entreprise traite 100 000 tonnes de tels déchets annuellement, recyclant les matériaux en MDF de haute qualité. Les résines synthétiques lient les fibres, et des additifs supplémentaires améliorent la performance.
Processus de Fabrication
Les avancées technologiques ont nettement amélioré la qualité du MDF. Les innovations couvrent la préparation du bois, les formulations de résine, les machines de pressage et les techniques de ponçage des panneaux. Les presses modernes réduisent les temps de cycle, tandis que les systèmes anti-statiques prolongent la durée de vie des courroies pendant le ponçage.
Préparation du Bois
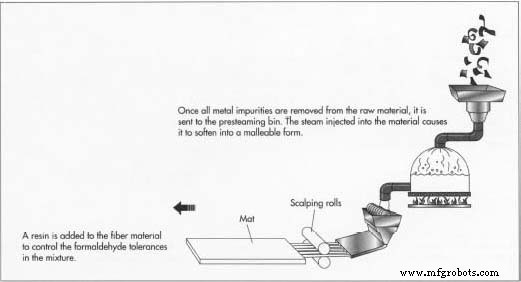
- La sélection et le raffinage des fibres recyclées commencent par séparation magnétique pour éliminer les impuretés métalliques. Le matériau est ensuite trié en gros morceaux et petites lamelles, les lamelles étant divisées en sciure et copeaux de bois.
- Après un second passage magnétique, le matériau inutilisé est détourné comme combustible. Les fibres restantes sont pré-vapeurisées, puis alimentées dans des alimentateurs à vis latérale et à bouchon qui compressent et déshydratent le matériau. Un défibreur déchire les fibres en brins uniformes ; une seconde étape de raffinage peut être employée pour améliorer la pureté. Les défibreurs à gros moteurs tamisent aussi les corps étrangers.
Cuisson et Pressage
- La résine est ajoutée avant le raffinage pour contrôler la teneur en formaldéhyde, et un catalyseur est introduit après. Les fibres sont soufflées dans un sécheur flash-tube chauffé au fioul ou au gaz. Un pesage précis assure le bon ratio résine-fibres.
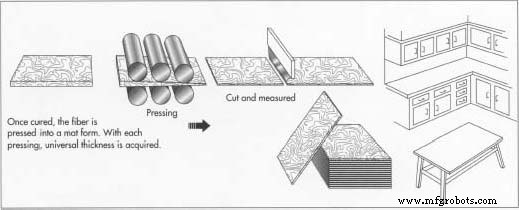
- Les nattes compressées passent par des rouleaux d'écrémage pour obtenir une épaisseur uniforme, puis subissent plusieurs étapes de pressage. Une presse continue équipée d'un gros tambour compresse la natte à un rythme constant, surveillée par des contrôles électroniques garantissant la densité et la résistance cibles. Le produit final est rogné aux spécifications et refroidi avant découpe à la longueur.
- Les presses disposent de systèmes de fermeture à contrepoids, hydrauliques, offrant un contrôle de position à quatre points, permettant une précision d'épaisseur par panneau et réduisant les problèmes de pré-cuisson.
Ponçage des Panneaux
- Les panneaux sont poncés avec des courroies revêtues d'abrasifs comme le carbure de silicium ou alternatives céramiques (zircone-alumine, oxyde d'aluminium) pour obtenir des surfaces fines et lisses. Des ponceuses à huit têtes et le calibrage double face assurent une qualité de finition constante. La technologie anti-statique élimine l'électricité statique, réduisant la poussière et prolongeant la durée de vie des courroies.
Finition
- Selon l'application finale, les panneaux peuvent recevoir diverses finitions. Couleurs de laque et motifs bois peuvent être appliqués, et le gaufrage de surface est courant. La découpe guillotine produit de grandes feuilles (jusqu'à 254 cm de large), tandis que la découpe à l'emporte-pièce gère les tailles plus petites (107 × 124 cm). Bandes étroites (2,5-61 cm) sont produites avec machines spécialisées.
- Les machines de stratification appliquent vinyle, feuille ou autres placages. Le processus implique le déroulage d'un rouleau de MDF, l'application d'adhésif entre deux rouleaux, le collage du stratifié, et le passage du composite dans un stratifieur.
Contrôle Qualité
La plupart des usines MDF emploient des contrôles de processus informatisés pour surveiller chaque étape de fabrication et maintenir la constance du produit. Courroies de pesée continue, jauges de grammage, moniteurs de profil de densité et jauges d'épaisseur travaillent ensemble pour préserver l'uniformité. L'American National Standards Institute (ANSI) a établi des spécifications produit, incluant limites d'émission de formaldéhyde, pour chaque application. Ces normes évoluent avec les réglementations environnementales et les demandes du marché.
La norme ANSI A208.2, actuelle troisième édition, classe le MDF par densité et usage prévu (intérieur ou extérieur) et définit quatre grades de produits intérieurs. Elle spécifie propriétés physiques et mécaniques, tolérances dimensionnelles et limites de formaldéhyde en unités métriques et impériales.
Les métriques de performance clés — densité, gravité spécifique, dureté, module de rupture, résistance à l'abrasion, résistance à l'impact, module d'élasticité, résistance à la traction, absorption d'eau, gonflement d'épaisseur et résistance de liaison interne — sont mesurées selon ASTM D-1037. Ces tests assurent que chaque panneau répond aux référentiels industriels.
Avenir
Bien que 750 nouvelles usines aient été ajoutées en 1996, la consommation projetait un déclin de 10 % en 1997, certains marchés et exportations ne répondant pas aux attentes. Néanmoins, les usines investissant dans l'équipement haute technologie et contrôles environnementaux stricts peuvent encore produire du MDF premium.
Les réglementations environnementales continueront de stimuler l'innovation. Bien que les résines urée-formaldéhyde dominent par leur coût et durcissement rapide, elles soulèvent des préoccupations d'émission de formaldéhyde. Les résines phénol-formaldéhyde, qui n'émettent pas de formaldéhyde post-cuisson, offrent une alternative plus propre, quoique plus coûteuse. Des études préliminaires suggèrent que de plus petites quantités de résine peuvent atteindre des temps de traitement comparables.
Les avancées de fabrication — comme les systèmes de presse éliminant la pré-cuisson et minimisant la variation d'épaisseur des panneaux — produiront du MDF avec une constance de chant supérieure, surfaces plus lisses et propriétés physiques améliorées. Ces améliorations devraient encourager une adoption plus large du MDF dans la conception de meubles et d'armoires.
Processus de fabrication
- Vis à bois expliquées : types, caractéristiques et conseils de sélection
- Les rabots (planers) expliqués : types, usages et avantages en menuiserie
- Le bouche-pores (sanding sealer) expliqué : la clé d'une finition bois lisse
- Panneaux OSB : Composition, Usages et Avantages
- Bois Traité Thermiquement Expliqué : Avantages, Usages et Essences Clés
- Comprendre le panneau de fibres : composition, utilisations et avantages
- Qu'est-ce que le bois d'œuvre ? Guide complet sur le bois et le bois de construction
- Comprendre la transformation du bois : du bois brut aux produits finis
- Propriétés clés du bois pour la construction et le design