



Bornes d'Incendie : Conception, Fabrication et Rôle dans la Sécurité Urbaine
Contexte
Une borne d'incendie est une prise en surface qui alimente en eau la lutte contre les incendies. Selon la source, les bornes peuvent être sous pression — raccordées à des canalisations enterrées — ou non pressurisées, prélevant dans étangs ou citernes. Chaque borne possède une ou plusieurs sorties pour raccords standard de tuyaux. Les modèles sous pression incluent des vannes pour réguler le débit, tandis que les bornes non pressurisées sont généralement à corps sec et fonctionnent par aspiration.
Pour répondre aux besoins, les bornes sont dimensionnées pour un débit minimum d'environ 945 litres/minute (250 gal/min). En pratique, la plupart fournissent bien davantage.
Le concept a évolué avec les réseaux d'eau souterrains. Au XVIIe siècle à Londres, des troncs évidés servaient de canalisations primitives ; les pompiers creusaient et perçaient ces troncs pour accéder à l'eau. Plus tard, des bouchons en bois étaient insérés à intervalles fixes, d'où le terme « fire plug » encore utilisé parfois.
Avec l'extension des réseaux urbains, la fonte a remplacé le bois pourri, augmentant les capacités de pression. Le système de Philadelphie en 1801 desservait 63 maisons et plusieurs brasseries avec 37 bornes en surface. La première borne de New York date de 1817, installée par le pompier George Smith sur sa propriété de Frankfort Street.
Après le séisme et l'incendie de San Francisco en 1906, la ville a construit un système d'eau d'urgence complet encore utilisé aujourd'hui : plus de 7 500 bornes sur réseau standard, un réservoir, deux réservoirs haute pression sur collines, deux stations de pompage d'eau salée depuis la baie. Cinq connexions quai permettent aux bateaux-pompes d'alimenter le réseau, et plus de 150 citernes souterraines desservent les bornes non pressurisées pour aspiration.
Aujourd'hui, le nombre et l'emplacement des bornes influencent directement les niveaux de protection incendie et les primes d'assurance. Dans de nombreuses zones urbaines, une seule borne est la première ligne de défense contre les pertes catastrophiques.
Types de Bornes
Deux conceptions principales sous pression : corps humide et corps sec.
- Corps humide : raccordé directement à l'alimentation sous pression. Le corps reste rempli d'eau, chaque sortie a sa propre tige de vanne sortant sur le côté. Les vannes permettent d'ouvrir/fermer individuellement les connexions.
- Corps sec : isolé du réseau par une vanne principale en partie basse. Le corps supérieur reste sec jusqu'à l'ouverture de la vanne principale par une longue tige traversant le capot. Modèles courants en climats froids (sous 0 °C) pour éviter le gel. Bornes non pressurisées toujours à corps sec, le corps ne se remplit que sous vide.
Matières Premières
Le corps est généralement en fonte ou fonte ductile moulée ; certains corps humides utilisent de la fonte époxy pour limiter la corrosion, quelques-uns en bronze. Le capot même matériau que le corps. Tiges de vanne en acier pour corps sec ; tiges en bronze silicium pour corps humide. Sorties en bronze — filetées dans corps fonte ou moulées intégralement dans corps bronze. Bouchons de sortie en bronze, fonte ou plastique. Sièges, joints et garnitures en caoutchoucs synthétiques : styrène-butadiène, chloroprène, uréthane, butadiène-acrylonitrile. Fixations zinguées ou inox. Bornes reçoivent une peinture d'apprêt avant expédition et finition extérieure après installation.
Normes de Conception
Aux États-Unis, l'American Water Works Association (AWWA) définit les normes de taille, pression de service, nombre de sorties, etc. Bornes non pressurisées peuvent reprendre la conception des modèles sous pression pour cohérence, ou être de simples tronçons de tube bouchés sans vannes.
Le corps principal s'appelle corps ou colonne supérieure ; peut être monobloc ou en deux parties (tête et corps). Terminologie variable selon fabricants et municipalités.
Sorties filetées NST (National Standard Threads) pour raccords tuyaux : 2,5 pouces NST pour tuyaux, 4 ou 4,5 pouces NST pour raccords vapeur. Historiquement, petites sorties pour tuyaux uniques sur petits feux, grosses connexions vapeur pour alimenter plusieurs lignes via pompes à vapeur.
Tiges de vanne ont un écrou d'opération pentagonal, nécessitant clé spéciale et empêchant usage non autorisé. Certaines bornes intègrent une conception à rupture : anneau de rupture près du sol et raccord cassable à l'intérieur permettent au corps de se détacher si heurté, protégeant la tuyauterie souterraine.
Formes variées : corps ronds classiques à capot bombé, carrés ou hexagonaux, designs bas profil modernes pour projets de rénovation urbaine.
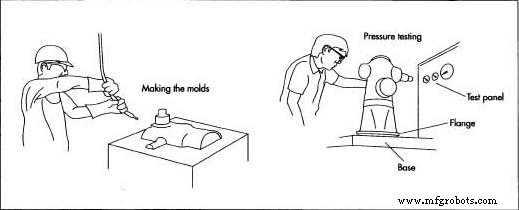 Les bornes sont fabriquées par moulage métallique, puis remplies d'eau et pressurisées au double de la pression nominale pour vérifier l'intégrité.
Processus de Fabrication
La fabrication est dominée par le moulage métallique, la plupart des producteurs étant des fonderies spécialisées. Séquence typique pour une borne à corps humide :
Fabrication des Moules
- Modèles — gabarits 3D imprimés — créent la surface externe du moule.
- Blocs de noyau — usinés en aluminium ou fonte — forment la cavité interne, remplis de mélange sable-polymère durcissant au chauffage.
Moulage du Corps
- Moules en sable préparés, métal fondu coulé par une gueule, s'écoulant vers une cheminée en se solidifiant.
- Une fois durci, moule ouvert, noyau retiré, pièce nettoyée en tambour pour éliminer scories et résidus sable.
- Restes de gueule et cheminée sciés à la meule abrasive ; corps meulé pour surfaces lisses.
- Pour corps deux pièces, tête et corps moulés, meulés, finis séparément ; sorties moulées en bronze.
Usinage Corps et Vannes
- Rainures de bride fraisées pour étanchéité joint lors du montage.
- Filetage — NPT pour connexions intérieures/extérieures — sur tête et corps si applicable.
- Alesages sorties percés, filetés, chanfreinés pour surfaces d'assise lisses.
- Tiges de vanne, inserts, porte-disques usinés individuellement.
Assemblage de la Borne
- Vannes installées avec joints toriques, contre-écrous, écrous d'opération, puis assemblées dans le corps.
- Pour designs deux pièces, tête vissée sur corps, étanchée par joint torique et vis de blocage.
- Bouchons et chaînes de sorties fixés ; protecteur plastique glissé sur bride inférieure.
Essai de la Borne
- Normes AWWA : bornes bronze à 150 psi (1 034 kPa), fonte ductile à 250 psi (1 723 kPa). Chaque unité pressurisée au double de sa cote pour détecter fuites.
Préparation à l'Expédition
- Après essai, borne reçoit apprêt et finition extérieure avant expédition.
Contrôle Qualité
Toutes matières premières inspectées, analyse spectrographique pour confirmer composition alliage. Taux d'humidité sable de moulage surveillé avant chaque coulée. Première pièce d'une série vérifiée dimensionnellement avant usinage des suivantes.
Avenir
Les bornes d'incendie resteront indispensables tant que l'eau sera l'extincteur le plus rentable. Bornes stratégiquement placées à haute capacité peuvent réduire primes d'assurance et améliorer intervention d'urgence, assurant leur pertinence continue dans l'infrastructure urbaine moderne.
Processus de fabrication
- Comment fonctionnent les arroseurs de pelouse : conception, histoire et fabrication moderne
- Technologie du Lave-Vaisselle : Histoire, Design et Innovations Futures
- L'évolution des pistolets à eau à pompe : de l'invention au leader mondial du marché
- L'évolution, les matériaux et la fabrication des toilettes modernes
- Système automatisé de remplissage et de surveillance de piscine
- Comprendre les pompes à eau de mer : fonctionnement, applications et résistance à la corrosion
- Les bases des pompes à eau chaude : fonctionnement et importance
- Comprendre les pompes à eau multistages : fonctionnement, avantages et applications
- Comprendre les pompes à eau commerciales : définition, fonctions et applications