



L'évolution, les matériaux et la fabrication des toilettes modernes
L'évolution, les matériaux et la fabrication des toilettes modernes
Contexte historique
Un système de gestion des déchets humains est essentiel pour toute communauté, et la demande augmente fortement avec la densité de population. Si les latrines à fosse restent courantes dans les zones rurales, des conceptions de toilettes sophistiquées existent depuis des millénaires.
L'Ancien Testament mentionne des lois sur le recouvrement des déchets à l'extérieur et cite un cabinet intérieur pour le roi Églon de Moab. Des preuves de toilettes à chasse d'eau dans la vallée de l'Indus datent d'environ 2000 av. J.-C. Encore plus tôt, Mohenjo-Daro (vers 2750 av. J.-C.) comportait des toilettes reliées à un système d'égout. Les huttes en pierre néolithiques de Skara Brae aux îles Orcades (≈4000 av. J.-C.) et la ville sumérienne d'Ashnunna (≈4000 av. J.-C.) contenaient également des installations sanitaires intérieures. Vers 2000 av. J.-C., le palais du roi Minos en Crète disposait de toilettes en marbre chassées par l'eau d'une jarre adjacente.
L'architecture romaine a laissé un héritage durable de latrines publiques. Les maisons romaines privées avaient souvent un siège au-dessus d'une fosse septique, tandis que les installations publiques étaient plus élaborées, construites à côté des thermes. Des rangées de sièges en pierre ou marbre au-dessus d'une tranchée recevaient l'eau de bain excédentaire, qui évacuait les déchets vers l'égout principal. Une tranchée secondaire fournissait de l'eau fraîche pour le rinçage. Les forts romains, comme Housesteads (122 ap. J.-C.), détournaient une rivière voisine sous la latrine, évacuant les déchets hors du fort. La latrine était une grande pièce avec des bancs sur trois murs, chacun avec environ 20 trous et sans cloisons d'intimité. Les routes comportaient également de grandes jarres pour que les voyageurs se soulagent, gardant les rues propres.
Au Moyen Âge, de nombreuses abbayes britanniques installaient des lavabos à eau courante pour de grandes communautés monastiques. Les châteaux en pierre employaient des puits verticaux qui dirigeaient les déchets dans les douves. Les toilettes intérieures étaient souvent des placards en bois dissimulant un pot de chambre, vidé par les serviteurs dans la douve.
Les villes européennes vidaient traditionnellement les pots de chambre directement dans les rues, favorisant des conditions insalubres. La première toilette à chasse d'eau est apparue en Angleterre à la fin du XVIe siècle. Le « water closet » de Sir John Harrington (1596) a été installé au palais de la reine Élisabeth Ier et a lancé une mode parmi la noblesse. Cependant, l'adoption généralisée a tardé jusqu'au XVIIIe siècle. Alexander Cumming a reçu le premier brevet britannique de water-closet en 1775, avec une cuvette à porte coulissante et un levier qui évacuait les déchets tout en remplissant la cuvette d'eau fraîche. Le modèle de Joseph Bramah en 1778 faisait couler l'eau pendant environ 15 secondes. En 1815, de telles toilettes étaient courantes dans les foyers londoniens. Le système d'égout moderne de Londres achevé en 1853 a stimulé une industrie florissante de fabrication de toilettes.
Matériaux bruts
Les cuvettes et réservoirs de toilettes sont fabriqués en porcelaine vitrifiée — un mélange d'argile à billes, d'argile de Chine, de silice et d'un agent fondant. Le mélange est d'abord séché, puis cuit dans un four. Contrairement aux céramiques typiques qui nécessitent une cuisson d'émail séparée, la porcelaine vitrifiée se vitrifie (devient vitreuse) lors d'une seule cuisson, rendant l'ensemble imperméable et résistant aux taches.
Les abattants sont généralement faits de l'un de deux matériaux. Les abattants en plastique sont en polystyrène, un thermoplastique. Le mélange bois-plastique plus courant utilise de la farine de bois dur (érable ou bouleau) mélangée à de la résine mélamine ; le stéarate de zinc empêche l'adhérence pendant le moulage. Les accessoires métalliques sont généralement en acier inoxydable ou cuivre, et les joints abattant-cuvette utilisent du plastique caoutchouteux.
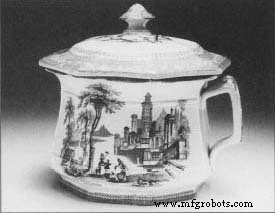 Un pot de chambre.
Les Victoriens résistaient souvent aux toilettes intérieures à cause des odeurs et des « gaz impurs ». Aujourd'hui, il est difficile d'imaginer la vie sans plomberie intérieure. Au lieu de se rendre aux cabinets extérieurs, beaucoup utilisaient un pot de chambre en céramique — une toilette intérieure sans chasse. Ceux-ci étaient parfois ornés de couvercles en dentelle appelés « silencieux » pour étouffer le bruit la nuit.
Le pot de chambre montré fait partie d'un ensemble plus large de céramiques d'hygiène personnelle courantes avant la plomberie intérieure. Les chambres contenaient généralement une carafe pour l'eau fraîche, un bassin pour la toilette, un porte-savon et un pot de chambre, tous décorés avec goût pour rendre l'espace accueillant même pour ces tâches.
Le processus de fabrication
Abattant en plastique
- 1. Les abattants en plastique commencent par des granulés de polystyrène, introduits dans une trémie connectée à une machine de moulage par injection. Les granulés fondent dans une chambre chauffée et sont forcés dans un moule en deux parties chromé. Le moule, scellé par une presse hydraulique appliquant 700 bars, chauffe le matériau à 204 °C.
- 2. Alors que le plastique se solidifie, de l'eau froide circule autour du moule pour abaisser la température. Le verrou hydraulique se libère, les moitiés du moule se séparent, et l'abattant est retiré, en coupant l'excès de matériau. L'abattant et le couvercle sont ensuite immergés dans un bain d'eau pour terminer le refroidissement.
- 3. Dans la zone de finition, les ouvriers percent les trous de charnière, poncent les bords rugueux avec des meules abrasives et polissent la surface. Les résidus de perçage ou de moulage sont éliminés avant le revêtement final.
Abattant en bois
- 4. Le mélange bois-plastique commence avec de la farine de bois et 15 % de résine mélamine en poudre, plus une petite quantité de stéarate de zinc. Les ouvriers broient le mélange dans un broyeur à attrition, puis le mesurent dans des boîtes pour le moulage.
- 5. Le mélange est versé dans la moitié inférieure d'un moule, assurant une distribution uniforme. La moitié supérieure se ferme, et l'ensemble chauffe à 149 °C sous une force de 150 tonnes. Après 6,5 minutes, les composants fusionnent, formant un abattant et un couvercle solides. La pièce est ensuite soulevée sur un convoyeur aérien vers la station de finition.
- 6. Les abattants en bois subissent les mêmes étapes de finition que les abattants en plastique : perçage, ponçage, peinture et séchage. Un convoyeur immerge automatiquement les abattants dans la peinture, puis dans une chambre à vapeur où les vapeurs de solvant éliminent l'excès de peinture. Plusieurs couches — apprêt suivi d'émail — sont appliquées et séchées, produisant une finition dure et lisse.
- 7. Les deux types d'abattants sont assemblés, équipés de quincaillerie de montage, mis en boîte et expédiés aux entrepôts ou centres de distribution.
Cuvette et réservoir
- 8. La production de cuvettes et réservoirs a lieu dans une poterie. L'usine reçoit la porcelaine vitrifiée sous forme de barbotine liquide, qui est diluée, filtrée et stockée pour le coulage.
- 9. La barbotine remplit des moules en plâtre 12 % plus grands pour accommoder le retrait. Après environ une heure, l'excès de barbotine est drainé et recyclé. L'argile sèche à un état semi-solide — le « cru » — tout en restant dans le moule. Des outils manuels lissent les bords et créent les trous d'évacuation et de raccordement.
- 10. Les pièces crues sèchent à l'air libre pendant plusieurs jours, puis dans un séchoir à 93 °C pendant 20 heures. Après séchage, les pièces sont émaillées.
- 11. Les fours des poteries industrielles sont en forme de tunnel. Les produits avancent sur un chariot convoyeur à travers des zones de température graduées : de 204 °C à 1 204 °C, puis refroidissement à 93 °C. Le cycle de cuisson complet dure environ 40 heures.
- 12. Une fois refroidies, chaque pièce subit une inspection. Le mécanisme de chasse — soit fabriqué en usine, soit fourni par un fournisseur de plomberie — est installé, et les abattants peuvent être montés avant l'expédition ou vendus séparément pour un assemblage ultérieur.
Contrôle qualité
L'assurance qualité se produit à plusieurs étapes. L'argile est tamisée et purifiée avant le coulage. Les coulages finis à la main sont examinés pour détecter fissures et déformations. Après cuisson, chaque toilette est testée individuellement ; une méthode simple consiste à frapper la pièce avec une balle en caoutchouc — une toilette intacte sonne clairement, tandis qu'une fissurée produit un son mat.
Sous-produits et déchets
Les poteries peuvent recycler une grande partie de l'argile non cuite. Le cru qui n'a pas été cuit peut être ramolli et retraité en barbotine, réduisant le gaspillage de matériau.
Processus de fabrication
- Comment fonctionnent les arroseurs de pelouse : conception, histoire et fabrication moderne
- Technologie du Lave-Vaisselle : Histoire, Design et Innovations Futures
- Moniteur de température voiture Arduino — Prévenir les coups de chaleur chez les enfants
- Moniteur d'hygiène des toilettes alimenté par Walabot
- Système automatisé de remplissage et de surveillance de piscine
- Veolia Water signe un accord exclusif de support RCM avec le leader du secteur Anthony M. Smith
- Comprendre les pompes à eau de mer : fonctionnement, applications et résistance à la corrosion
- Les bases des pompes à eau chaude : fonctionnement et importance
- Comprendre les pompes à eau multistages : fonctionnement, avantages et applications