



Stratégies essentielles de moulage par injection pour ingénieurs mécaniques
En développement produit, les ingénieurs mécaniques font le pont entre la vision du designer industriel et une pièce manufacturable et rentable. L'enceinte externe – souvent un plastique à finition lisse – doit avoir l'air premium tout en restant dans des budgets serrés. Pour la production haut volume, les plastiques d'ingénierie moulés par injection sont la norme, et les ingénieurs chevronnés ont développé une boîte à outils de tactiques éprouvées pour garantir qualité et fiabilité.
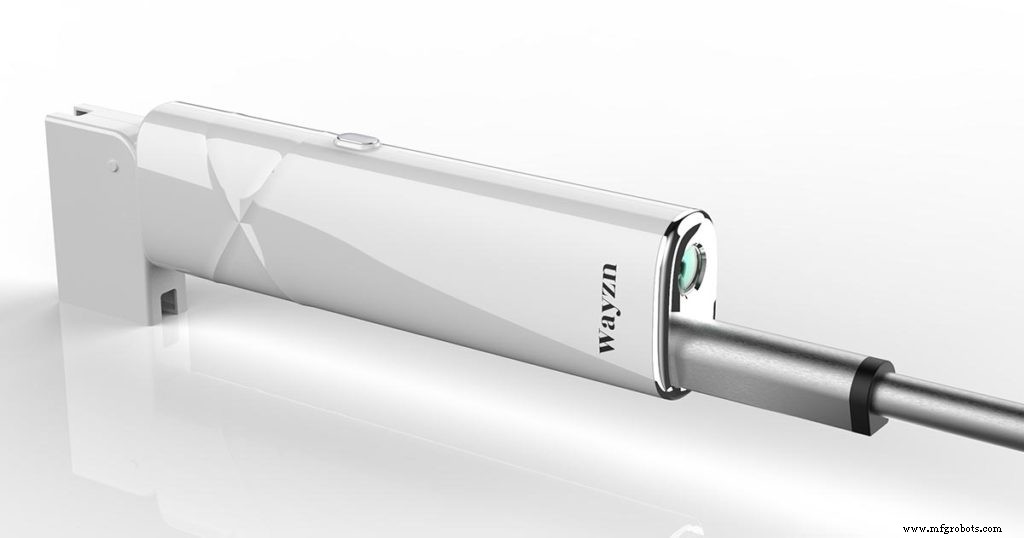
Beaucoup d'équipes croient maintenant que simplement remettre des fichiers CAO 3D des surfaces externes de l'enceinte suffit pour que l'outilleur et mouleur outre-mer ajoutent tolérances, angles de dépouillage et spécifications de finition. Cette hypothèse est risquée. Sans intention de conception explicite – caractéristiques critiques, stratégies d'alignement, séquences d'assemblage – l'outillage peut prioriser sa propre efficacité de temps de cycle sur les exigences fonctionnelles de votre produit. Le résultat est souvent une pièce nécessitant un post-traitement coûteux ou, pire, une reconception qui retarde le lancement.
La collaboration précoce est le premier et plus puissant truc. En partageant des fichiers CAO détaillés et dessins pilotés par l'intention avant le stade d'outillage, vous créez un contrat d'attentes que toutes les parties peuvent référencer. Cette approche proactive économise temps, réduit les dépassements budgétaires et construit une base pour un partenariat fort avec l'atelier de moules.
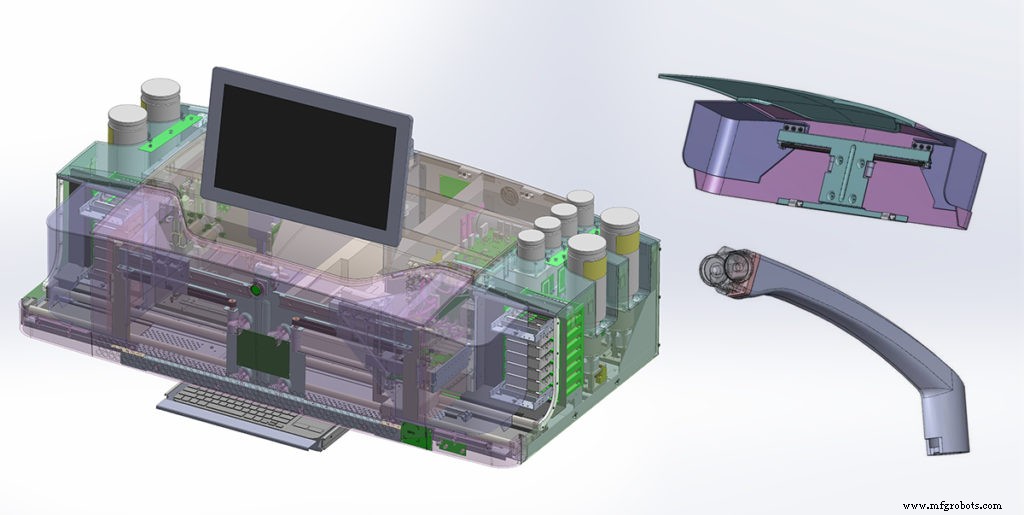
Questionnez chaque détail « brillant ». En design industriel précoce, il est tentant d'ajouter des courbures subtiles ou finitions haut-brillant pour améliorer l'attrait visuel. Cependant, des caractéristiques comme un panneau latéral de 18 pouces bombé de 0,080 pouces avec un rayon de 628 pouces peuvent augmenter la complexité d'outillage sans ajouter de valeur fonctionnelle. Une légère courbure de face peut empêcher un panneau de paraître affaissé, mais elle doit être justifiée par des bénéfices structurels ou d'assemblage. Négliger ces considérations peut mener à des défis de fabrication cachés et coûts inattendus.
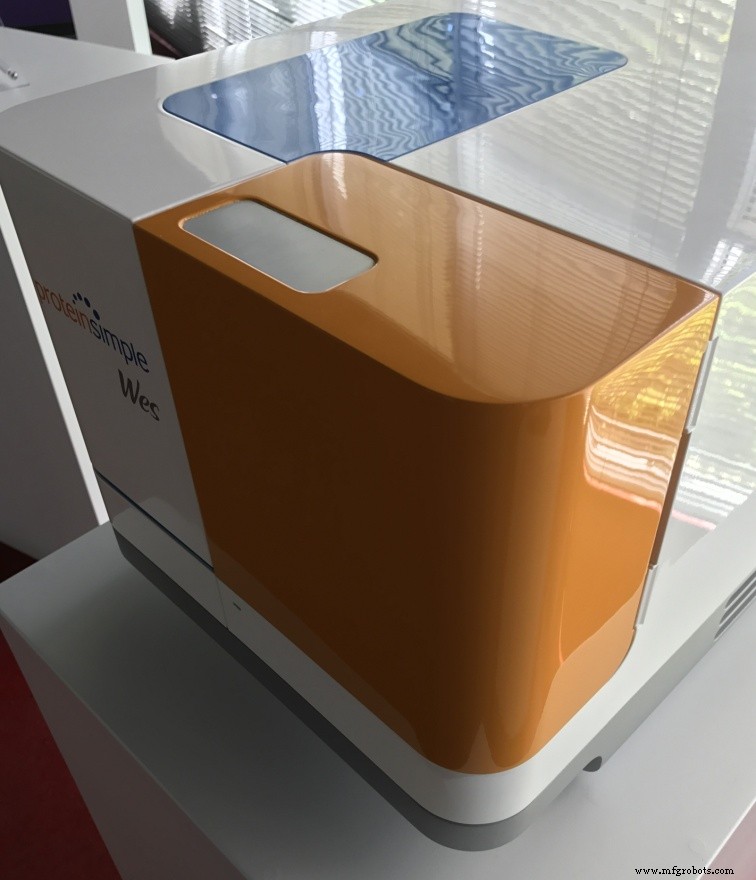
Des caractéristiques qui paraissent attrayantes à l'écran – comme une bosse décorative de biseau – peuvent nécessiter une came de 4 000 $ dans le moule et n'ajouter aucun bénéfice tangible à l'utilisateur. En scrutant chaque élément contre les critères fonctionnels, fabricabilité, coût et esthétique, vous pouvez éliminer les caractéristiques non-essentielles tôt et garder le design épuré.
Quand les pièces plastiques se déforment ou gauchissent après injection, le look « cool » disparaît, et les économies de coût s'évanouissent. Le gauchissement naît de la géométrie, épaisseur de paroi variable, et paramètres de moulage sous-optimaux. Ajouter la bonne quantité de nervures internes, lèvres, ou bossages peut verrouiller les pièces en place et guider les bons ajustements, tandis qu'un évidement approprié réduit le matériau là où il n'est pas nécessaire, prévenant les marques de retrait et imperfections de surface.
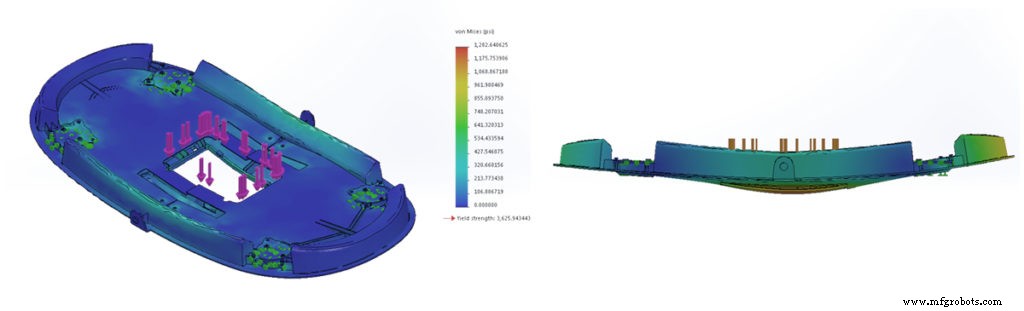
Même si les pièces individuelles sortent propres, l'assemblage peut encore souffrir de désalignements, nécessitant temps et ajustements d'outillage additionnels. En concevant avec des caractéristiques d'alignement – comme goupilles de montage encastrées ou clavetages – et en planifiant pour un empilement de tolérance réaliste, vous évitez les changements de dernière minute qui gonflent les coûts et retardent le lancement produit.
Adoptez la subtilité plutôt que le brillant. Une peau externe élégante est désirable, mais elle ne doit pas compromettre la structure interne. Un matériau excessif dans les zones critiques peut créer des retraits et défauts de surface. Voici des techniques pratiques que les ingénieurs chevronnés utilisent pour équilibrer esthétique et fabricabilité :
- Segmenter les nervures larges en sous-nervures squelettiques pour maintenir la résistance tout en réduisant le matériau.
- Évider les bossages de vis près de la base, créant une douve qui amincit la paroi externe et réduit le risque de marques de retrait.
- Appliquer un dépouillage sélectif aux longues nervures, assurant l'épaisseur du haut adéquate et l'épaisseur du bas non excessive.
- Évider les coins où les parois de boîtier se rencontrent pour éliminer les sections diagonales épaisses qui causent le bombement ou le blush.
- Utiliser les outils CAO 3D tôt pour identifier les sections épaisses et effectuer l'évidement avant l'analyse de flux de moule.
- Appliquer ces mêmes principes aux prototypes, qu'ils soient moulés par injection ou imprimés 3D, pour éviter les reconceptions coûteuses.
- Garder la méthode de fabrication finale à l'esprit tout au long du cycle de design ; cela rend les prototypes plus représentatifs et économise le matériau en fabrication additive.
Ces astuces s'appliquent non seulement au moulage par injection mais aussi à la mousse structurelle et autres matériaux avancés. Même quand un matériau promet moins de marques de retrait, les mêmes contraintes de conception s'appliquent souvent, et les ignorer peut encore compromettre la qualité cosmétique.
En sélectionnant un atelier de moules, confirmez qu'ils comprennent vos objectifs. Utilisez les visualisations CAO pour illustrer vos attentes ; si un atelier ne peut saisir les exigences, il peut être temps de considérer un autre partenaire.
En intégrant ces astuces éprouvées et en favorisant la collaboration dès le premier jour, vous produirez des pièces plastiques plus propres, plus fiables, réduirez les coûts et accélérerez le time-to-market. Construisez une « boîte à outils » personnelle de techniques et laissez-la guider chaque futur effort de développement produit.
Processus de fabrication
- Conseils essentiels sur les machines-outils que tout machiniste devrait maîtriser
- Maîtriser les outils diamant : Stratégies essentielles pour les fabricants
- Les enseignements clés de la supply chain que chaque PDG doit maîtriser
- Choisir le bon procédé de prototypage rapide pour réussir son nouveau produit
- Informations Essentielles sur le Moulage par Injection Plastique : Processus, Avantages et Assurance Qualité
- 5 insights essentiels sur le développement logiciel Agile pour les entreprises
- Composants clés des grues portuaires à comprendre pour une performance optimale
- 4 compétences essentielles que tout opérateur de plieuse doit maîtriser
- Choisir le bon site de développement : Makerspaces, Accélérateurs et Partenaires de production