



Maîtrise du pochoir PCB : guide complet pour l'impression de pâte à souder de précision
La phase d'impression est l'étape la plus critique de l'assemblage PCB. Même une erreur mineure peut compromettre toute la carte, donc un contrôle méticuleux du placement des joints de soudure est essentiel. Un pochoir PCB élimine ce risque en permettant d'appliquer la pâte à souder en un seul passage précis, gagnant du temps et assurant une qualité constante.
Qu'est-ce qu'un pochoir PCB ?
Un pochoir est une fine feuille, généralement en métal ou polyimide, perforée d'un motif correspondant au layout des pads du PCB. En pressant le pochoir sur la carte et en appliquant la pâte à souder, celle-ci est déposée uniquement à travers les ouvertures, laissant un revêtement propre et uniforme sur chaque pad. Résultat : une liaison mécanique fiable et une connexion électrique solide.
La plupart des fabricants de pads PCB fournissent aussi des pochoirs sur mesure. Vous pouvez commander une carte avec son pochoir assorti, assurant un alignement parfait dès le départ.
Les pochoirs se présentent sous deux formes principales : avec cadre et sans cadre. Les pochoirs à cadre (collés) sont idéaux pour la production en grand volume car ils offrent des parois d'ouverture lisses et des tolérances serrées. Les pochoirs sans cadre, utilisant un système de tension, sont plus économiques et faciles à stocker, les rendant adaptés aux petites séries et prototypes.
Conception du pochoir PCB
Concevoir un pochoir nécessite une réflexion approfondie sur plusieurs facteurs pour garantir un décollement optimal de la pâte et une qualité de joint.
Épaisseur du pochoir
L'épaisseur affecte directement le volume de pâte remplissant chaque ouverture. Un pochoir trop fin peut faire coller la pâte aux parois, tandis qu'un trop épais peut sous-remplir le pad.
Rapport d'aspect (L/E)
Le rapport d'aspect est la largeur de l'ouverture divisée par l'épaisseur du pochoir. Les directives industrielles recommandent un rapport d'au moins 1,5 pour assurer un flux et une rétention de pâte suffisants. Par exemple, une ouverture de 0,12 mm devrait s'associer à un pochoir de 0,08 mm d'épaisseur (0,12/0,08 = 1,5).
Rapport de surface
C'est le rapport entre la surface de l'ouverture et la surface des parois. Le rapport minimum acceptable est 0,66 ; le dépasser aide à réduire la rugosité des bords et améliorer l'uniformité de la pâte.
Considérations sur le pas QFP et BGA
- QFP pas ≤ 0,5 mm : utiliser épaisseur 0,12–0,13 mm.
- QFP pas > 0,5 mm : utiliser épaisseur 0,15–0,20 mm.
- BGA pas billes ≥ 1,0 mm : utiliser épaisseur 0,15 mm.
- BGA pas billes 0,5–1,0 mm : utiliser épaisseur 0,13 mm.
Spécificités assemblage SMT
Pour les procédés de gravure chimique, un rapport d'aspect de 1:1,5 est recommandé ; pour pochoirs découpés laser, viser 1:1,12.
Conception des ouvertures
La forme et la taille des ouvertures influencent les taux de défauts comme les ponts ou billes de soudure. Une ouverture bien conçue aide aussi à maintenir un joint d'étanchéité entre pochoir et carte, réduisant la contamination.
Alignement
L'alignement de précision est critique. Installez des marques de fiducial sur le PCB et le pochoir ; ces points de référence permettent l'alignement automatique et la mise en place manuelle avec haute répétabilité.
Matériau du pochoir
Les pochoirs métalliques (acier inoxydable) offrent la meilleure qualité de bord et stabilité dimensionnelle pour les grands volumes. Les pochoirs en polyimide sont économiques et adaptés aux petites séries ; le polyimide découpé laser peut encore atteindre une excellente fidélité d'ouverture.
Qualité de la pâte à souder
La composition du flux et le choix d'alliage affectent la résistance du joint. Utilisez une pâte correspondant au profil de broche du composant et à la géométrie du pad pour éviter sous- ou sur-remplissage.
Revêtement du pochoir
Des revêtements spéciaux peuvent réduire la soudure résiduelle sur les parois d'ouverture, minimiser l'effort de nettoyage post-impression et améliorer le décollement de la pâte. Envisagez des revêtements conçus pour la production haute vitesse lors de grandes séries.
Conceptions de pochoirs spécialisées
Les cartes avec pads remplis de cuivre ou vias traversants nécessitent une ouverture « effet fenêtre » limitant le volume de pâte et prévenant le soulèvement du cuivre. Les pochoirs multicouches avec épaisseurs progressives (step-up/step-down) accommodent des composants de pas et tailles variés sur la même carte.
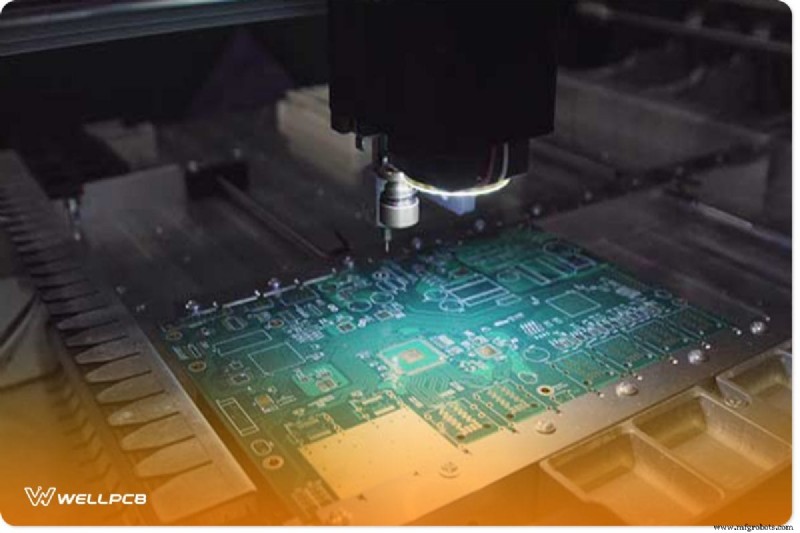
Méthodes de fabrication des pochoirs PCB
Créer des ouvertures précises à grande échelle exige des procédés automatisés. Les trois méthodes les plus courantes sont la gravure chimique, la découpe laser et l'électroformage.
La découpe laser est la norme industrielle pour les pochoirs haute résolution, offrant des parois lisses et zéro poussière. Elle ne convient pas aux pas ultra-serrés mais fonctionne bien pour des pas jusqu'à 0,25 mm.
Flux de travail découpe laser
Outils clés : découpeuse laser, feuilles Mylar, logiciel CAO (EagleCAD ou ExpressPCB), ViewMate ou AutoCAD pour gestion Gerber, imprimante PDF, visualiseur DXF.
Étape 1 : Préparer la pile Mylar
Placer deux feuilles Mylar ensemble. Chauffer la pile jusqu'à ce que la feuille du haut fonde partiellement, permettant à la feuille du bas d'absorber la fonte. Retirer la feuille du haut proprement, laissant une épaisseur uniforme.
Étape 2 : Exporter les fichiers de conception
Depuis EagleCAD, exporter les couches crème haut et bas en Gerber. Depuis ExpressPCB, exporter un dessin mécanique DXF.
Étape 3 : Compenser le retrait par fusion
Dans ViewMate, importer les Gerbers et utiliser l'opération « Swell » pour réduire les dimensions des pads selon le facteur d'expansion thermique du laser. Sauvegarder le fichier ajusté en PDF.
Étape 4 : Mettre à l'échelle le DXF dans AutoCAD (si nécessaire)
Ouvrir le DXF dans AutoCAD, sélectionner tous les objets et appliquer un facteur d'échelle correspondant aux paramètres du laser. Exporter le dessin mis à l'échelle en PDF.
Étape 5 : Découpe laser
Régler les paramètres laser (puissance, vitesse, fréquence) pour couper la pile Mylar. La feuille du haut fondra légèrement ; la feuille du bas absorbera la fonte, assurant des bords nets. Après découpe, séparer les feuilles et vérifier la qualité des ouvertures sous grossissement.
Imprimantes de pochoirs PCB
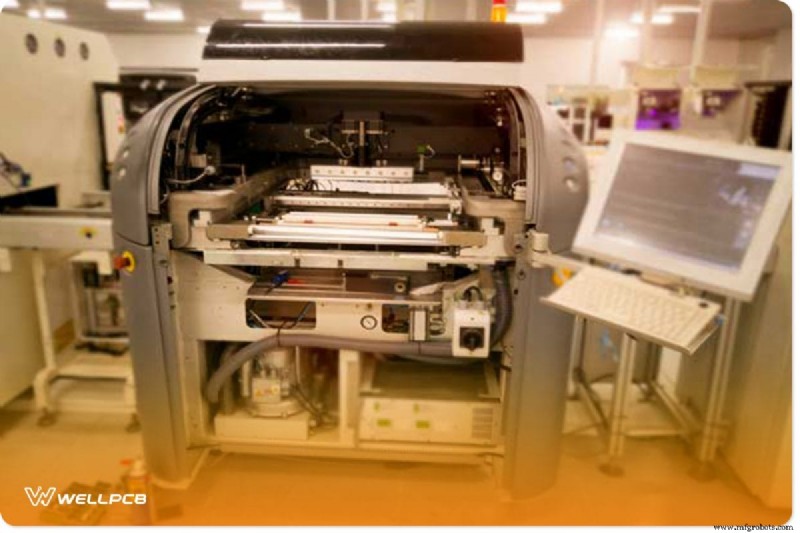
Les imprimantes de pochoirs haute précision combinent répétabilité et alignement automatisé. Elles existent en variantes automatique, semi-automatique et manuelle, adaptées du prototype à la production complète.
Caractéristiques clés : pression de racle ajustable, longueur de course et contrôles de vitesse d'impression. Systèmes de caméra intégrés alignent le pochoir aux marques fiduciales, tandis que cycles vide ou sec-humide nettoient la pâte résiduelle du dessous.
Conclusion
En maîtrisant la conception de pochoir, le choix des matériaux et les techniques de fabrication, vous éliminez la plupart des erreurs d'impression courantes et obtenez des joints de soudure de haute qualité à chaque fois. Si vous rencontrez des défis pendant la production PCB, notre équipe d'ingénieurs expérimentés et équipements de pointe sont prêts à vous soutenir.
Technologie industrielle
- La voie du Missouri vers la réouverture face au Covid-19 : rétablissement sûr et progressif
- Construire des stations GNC fiables : stratégies éprouvées pour un ravitaillement haute performance
- Assurer la sécurité et la fiabilité dans la technologie des piles à combustible hydrogène
- Choisir les bons fixations : guide complet des types et applications
- Maîtrise CNC Tour-Fraise : Tendances 2026 en programmation G-Code & M-Code
- Minimiser les erreurs d'opérateur dans votre atelier : stratégies éprouvées
- Facteurs clés influençant la fréquence de maintenance des groupes électrogènes diesel
- Guide complet pour câbler une double prise UK 3 broches (2 gang)
- Achats et RH : piloter l'excellence de la chaîne d'approvisionnement ensemble