



Facteurs critiques pour assurer la capacité de processus d'assemblage BGA de haute qualité
L'assemblage BGA (Ball Grid Array) est totalement compatible avec la technologie d'assemblage par soudure. Le pas des BGA à l'échelle de puce peut être 0,5 mm, 0,65 mm ou 0,8 mm et les composants BGA plastique ou céramique ont des pas plus larges comme 1,5 mm, 1,27 mm et 1 mm. Les boîtiers BGA à pas fin sont plus facilement endommagés que les CI à broches et permettent une réduction sélective des points de contact pour répondre aux exigences spécifiques sur les broches E/S. En tant que technologie de pointe en assemblage CMS (Surface Mount Technology), les boîtiers BGA sont rapidement devenus un choix significatif pour conformer aux technologies à pas fin et ultra-fin, réalisant une interconnexion haute densité avec une technologie d'assemblage fiable, menant à des applications de plus en plus nombreuses.
Application du dispositif d'inspection par tomographie rayons X dans l'assemblage BGA
La plupart des fabricants PCB et électroniques n'avaient pas remarqué la nécessité d'appliquer l'inspection rayons X jusqu'à l'utilisation de composants BGA dans l'assemblage électronique. Les méthodes traditionnelles étaient jugées suffisantes : IVM (inspection visuelle manuelle) et tests électriques incluant MDA (analyse défauts fabrication), ICT (test en circuit) et test fonctionnel. Cependant, toutes ces méthodes échouent à détecter les problèmes cachés des joints de soudure comme les cavités, soudures froides et mauvaise adhésion d'étain. Le système d'inspection rayons X est un outil vérifié capable d'inspecter les joints cachés et d'aider à établir et contrôler le processus de fabrication, analyser les prototypes et confirmer le processus. Différent de MDA, ICT et AOI (Inspection Optique Automatisée), le système rayons X confirme courts-circuits, circuits ouverts, cavités et alignement des billes BGA, surveille la qualité du processus et fournit des données de retour instantanées pour le SPC (contrôle statistique de processus) avec une haute efficacité de fabrication.
Les dispositifs d'inspection par tomographie rayons X génèrent des images tomographiques en capturant des images des joints de soudure capables d'implémenter une analyse automatique et un balayage tomographique temps réel. De plus, ils effectuent une analyse comparative précise sur tous les joints des composants des deux côtés du PCB en quelques secondes ou 2 minutes, concluant si les joints sont qualifiés.
Processus d'assemblage BGA et sources de variation
Pour utiliser le système d'inspection rayons X plus efficacement, les paramètres de contrôle du processus d'assemblage BGA et leurs limites doivent être clarifiés. Le processus suit la séquence :

Quand les billes de soudure eutectique des composants BGA sont assemblées dans la pâte à souder, leurs positions sont généralement corrigées par auto-alignement de l'étain liquide. Ainsi, la précision de montage semble moins critique que pour composants à pattes à pas fin ; les phases clés de contrôle sont l'impression de pâte à souder et la refusion. De plus, la variation de forme et taille des joints est associée à de nombreux autres éléments.
Il est presque impossible d'éliminer toutes les variations, donc le point clé du contrôle de processus est de réduire la variation à chaque phase. L'influence des différentes variations sur les produits finaux doit être analysée et traitée quantitativement. En considérant tout le processus des composants BGA à l'assemblage PCB, les éléments principaux affectant la qualité des joints sont :
1. Volume des billes de soudure ;
2. Taille des pastilles du composant BGA ;
3. Taille des pastilles PCB ;
4. Volume de pâte à souder ;
5. Déformation du composant BGA pendant la refusion ;
6. Déformation du PCB à la zone de montage BGA pendant la refusion ;
7. Précision de placement ;
8. Courbe de température de refusion.
Quel que soit le type de dispositif d'inspection, il doit y avoir une base pour juger si les joints sont qualifiés. IPC-A-610C réglemente les critères d'acceptation des joints BGA à l'article 12.2.12. Les excellents joints doivent être lisses, ronds, nets en bordure et sans cavités. Diamètre, volume, échelle de gris et contraste doivent être identiques pour tous les joints, position alignée sans déplacement ni torsion.
Capacité de processus d'assemblage BGA
Un type de composant BGA est utilisé comme exemple. Composants PBGA (Plastic Ball Grid Array) 520 broches, taille 2″×2″, billes eutectiques, flux no-clean. Analyse de capacité 6 sigma pour témoigner la précision de placement BGA, probabilité circuits ouverts et courts-circuits des joints. Hypothèses avant calcul :
a. Pas de variation sur pastilles BGA ou PCB ;
b. Pas de déformation composants BGA (refusion) ;
c. Écart moyen calculé selon volume moyen joints après refusion ;
d. Poids BGA équilibré par flottabilité et tension superficielle ;
e. Pastilles et billes eutectiques avec bonne soudabilité ;
f. Toutes distributions normales.
• Placement BGA
Équipement CMS standard pour monter les BGA. Équipement ordinaire capable de reconnaître images billes eutectiques BGA avec capacités de processus de placement :
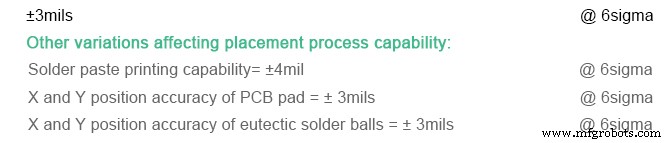
D'après les données, la déviation maximale de placement est 6,53 mil à 6 sigma. Comme le diamètre de pastille est 28 mil, la déviation est négligeable face à l'auto-alignement par tension superficielle quand la pâte fond. Le processus de placement BGA est conforme au niveau 6 sigma.
• Joints de soudure avec circuits ouverts
Le processus d'assemblage tend à voir des joints ouverts par effondrement insuffisant des billes eutectiques. Pour PBGA 520 broches, billes diamètre 30 mils, écart-type 500 mils³ (volume inclus), volume régulé 14 130 mils³. Diamètre pastilles BGA et PCB 28 mil, épaisseur pâte 6 mil. Hauteur moyenne bord bille BGA ≈ 24 mils. Pour capacité 6 sigma sur variation volume billes :
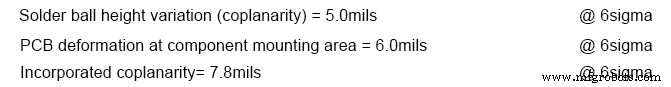
Après refusion, hauteur support soudure par volume moyen = 19 mils. À 6 sigma, épaisseur pâte 4–8 mils. Billes s'effondrent dans pâte pour 3 mils, données calculées :
Épaisseur min pâte sous billes = 3 mils
Effondrement min = 7 mils
Effondrement incorporé min = 10 mils
Marge sécurité min pour éviter circuits ouverts = 2,2 mils
Quand ces variations sont contrôlées, le processus de refusion BGA atteint 6 sigma.
Malheureusement, la déformation composants BGA et PCB mène à incohérence de hauteur du support pendant l'assemblage. Différences pastilles BGA/PCB causent variation. Même avec toutes variations, joints ouverts surviennent encore. L'inspection rayons X peut détecter les défauts de joints ouverts.
• Pontage joints de soudure (courts-circuits)
Même méthode pour estimer l'influence des courts-circuits sur la capacité de processus. Les joints diffèrent en diamètre ; volume de liaison 12 800–19 250 mils³ à 6 sigma. Hauteur min support = 15 mils, diamètre max liaison = 38,5 mils. Pour BGA pas 50 mils, pontage unlikely.
Analyse de contrôle statistique de processus
Un contrôle efficace du processus BGA mène à moins de variations sur connexions soudées. En pratique, les variations suivantes font fluctuer le processus, nécessitant surveillance constante :
1. Hauteur et volume pâte à souder ;
2. Diamètre connexion latérale composants BGA ;
3. Diamètre connexion latérale pastille PCB ;
4. Diamètre liaison centrale ;
5. Taille et taux cavités ;
6. Billes d'étain.
L'épaisseur de pâte peut être surveillée par équipement rayons X et les variations contrôlées à un certain niveau selon forme et consistance des joints.
Article écrit par l'éditeur PCBCart Dora Yang, publié à l'origine dans SMT007 Magazine mai 2018.
PCBCart gère l'assemblage BGA professionnellement
PCBCart fournit des services d'assemblage PCB depuis de nombreuses années, avec une riche expérience en projets BGA. Nous traitons pas BGA ≥ 0,4 mm, nombre de billes 2 à 50. Si votre besoin implique assemblage BGA, contactez-nous pour solution pratique et rentable. Ou cliquez le bouton ci-dessous pour demander un devis PCBA, nous répondrons avec coût et solution personnalisés dès que possible.
Ressources utiles :
• Brève introduction des types de boîtiers BGA
• Introduction de la technologie d'encapsulation BGA
• Facteurs affectant la qualité de l'assemblage BGA
• Service production tout-en-un PCBCart couvrant fabrication PCB, approvisionnement composants et assemblage clé en main
Technologie industrielle
- Usinage par ultrasons (USM) : Fondamentaux, paramètres, composants et avantages clés
- Outils multifonctions indispensables pour tout atelier d'usinage
- 4 secteurs clés qui devraient exploiter le suivi d'actifs pour l'efficacité
- Maîtriser l'assemblage PCB : 6 étapes pour une qualité constante
- Optimisation de l'anodisation des plastiques : Méthodes avancées pour finition et performance supérieures
- Maîtriser l'Assemblage PCB : Du Plan au Produit Fini
- Assemblage de Circuit Imprimé : Processus de Fabrication Complet Expliqué
- Maîtriser un assemblage PCB sans faille : pratiques clés
- Facteurs clés à considérer lors de la sous-traitance de services d'assemblage Box Build