



Solutions efficaces aux défis de contrôle des copeaux dans l'usinage de l'aluminium
Les alliages d'aluminium sont faciles à usiner comparés à des métaux comme les superalliages, mais ils présentent un inconvénient majeur : des problèmes de contrôle des copeaux potentiellement coûteux lors des opérations de tournage sur des équipements de faible puissance.
Les alliages d'aluminium obtiennent environ 400 sur l'échelle de machinabilité de l'American Iron and Steel Institute, un niveau qui surpasse tous les métaux sauf le laiton et le magnésium. Pour comparaison, l'acier B1112 étiré à froid atteint 100, l'acier inoxydable 316 est à 45, et certains superalliages à base de nickel se situent dans les bas teens.
L'aluminium performe si bien que de nombreux éditeurs de tableaux de machinabilité ne le mentionnent même pas. L'enlèvement de matière avec ce métal est souvent limité uniquement par la puissance de la broche disponible et la fermeté du serrage de la pièce. La durée de vie de l'outil est rarement un souci.
À lire aussi : Comment optimiser l'usinage de l'aluminium. Certes, les alliages d'aluminium à haute teneur en silicium sont abrasifs, et certains plus tendres utilisés pour les extrusions sont assez collants, mais les outils en diamant polycristallin (PCD), les revêtements DLC (diamond-like carbon) et les fluides de coupe hydrosolubles correctement dosés en viennent à bout aisément.
« Si vous avez un tour de 60 chevaux avec 36 pouces de balayage et 200 pouces entre pointes, prenez presque n'importe quel insert sous la main et foncez », déclare Keith Brake, spécialiste du tournage pour la région ouest/centre des États-Unis chez Sandvik Coromant Inc. à Mebane, en Caroline du Nord.
« Poussez assez fort et vous pouvez généralement générer un bon copeau », ajoute-t-il.
Du moins avec cette configuration idéale.
La réalité, cependant, est qu'il y a peu de telles machines en service aujourd'hui, « donc les ateliers doivent trouver des solutions d'outils de coupe pour leurs machines de faible puissance qui enlèvent la matière proprement, de manière prévisible et produisent des pièces de haute qualité », explique Brake.
Risquer un « gâchis inextricable »
Les contournements sont devenus particulièrement importants récemment alors que de plus en plus d'ateliers se tournent vers l'automatisation, où un contrôle constant des copeaux est impératif. La clé est de trouver une géométrie d'insert qui correspond à votre machine-outil et votre configuration, dit Brake.
Sans cela, les opérateurs de tour doivent faire face à de longs fils de copeaux enroulés autour de tout. L'utilisation d'un insert inadapté, de vitesses et avances incorrectes, ou d'une profondeur de passe trop grande ou trop petite pour le brise-copeau de l'insert (s'il en a un) peut laisser les opérateurs scrambler pour l'arrêt d'urgence alors que le contenu du bac à copeaux est aspiré et enroulé autour du mandrin rotatif, créant un gâchis inextricable qui arrête la production et risque de mettre au rebut une pièce coûteuse.
Bien que les résultats d'un contrôle inadéquat des copeaux ne soient pas toujours aussi dramatiques, ils réduisent la productivité en ralentissant voire en interrompant le flux de travail. Dans le pire des cas, ils peuvent s'avérer dangereux.
Heureusement, Sandvik Coromant et d'autres peuvent proposer des solutions.
Tournage CNC de l'aluminium
« Lors du tournage de l'aluminium, le premier choix est généralement un insert rectifié, non revêtu, avec une géométrie positive et un tranchant vif pour aider à contrôler le copeau et lutter contre l'accumulation », dit Brake. « Cependant, si un insert et une géométrie faisaient tout parfaitement, nous n'aurions pas besoin de fabriquer autant d'outils de coupe différents, c'est pourquoi nous avons des nuances revêtues et non revêtues pour l'aluminium ainsi que de nombreuses formes et styles de brise-copeaux. Nous avons également vu du succès avec notre gamme Prime Turning, à condition d'appliquer les bons paramètres de tournage. »
De nombreuses nuances et géométries « up sharp » sont disponibles pour améliorer le mauvais contrôle des copeaux, déclare Todd Rucker, responsable de l'ingénierie du centre technique pour la division Outils Indexables chez Kyocera Precision Tools Inc. à Hendersonville, en Caroline du Nord, une société qui possède également un portefeuille impressionnant pour le tournage de l'aluminium.
L'une d'elles pourrait surprendre tout machiniste qui a lutté avec le contrôle des copeaux en passes de finition.
« Nous avons récemment ajouté ce que nous appelons l'AP à notre gamme d'inserts positifs », dit-il. « Il est conçu pour des profondeurs de passe extrêmement légères où il est presque impossible d'obtenir un bon contrôle des copeaux. L'AP possède un brise-copeau moulé avec des alvéoles très proches du tranchant — ceux-ci ne cassent pas réellement le copeau, mais le recourbent en une spirale serrée qui s'éloigne de la zone de coupe. »
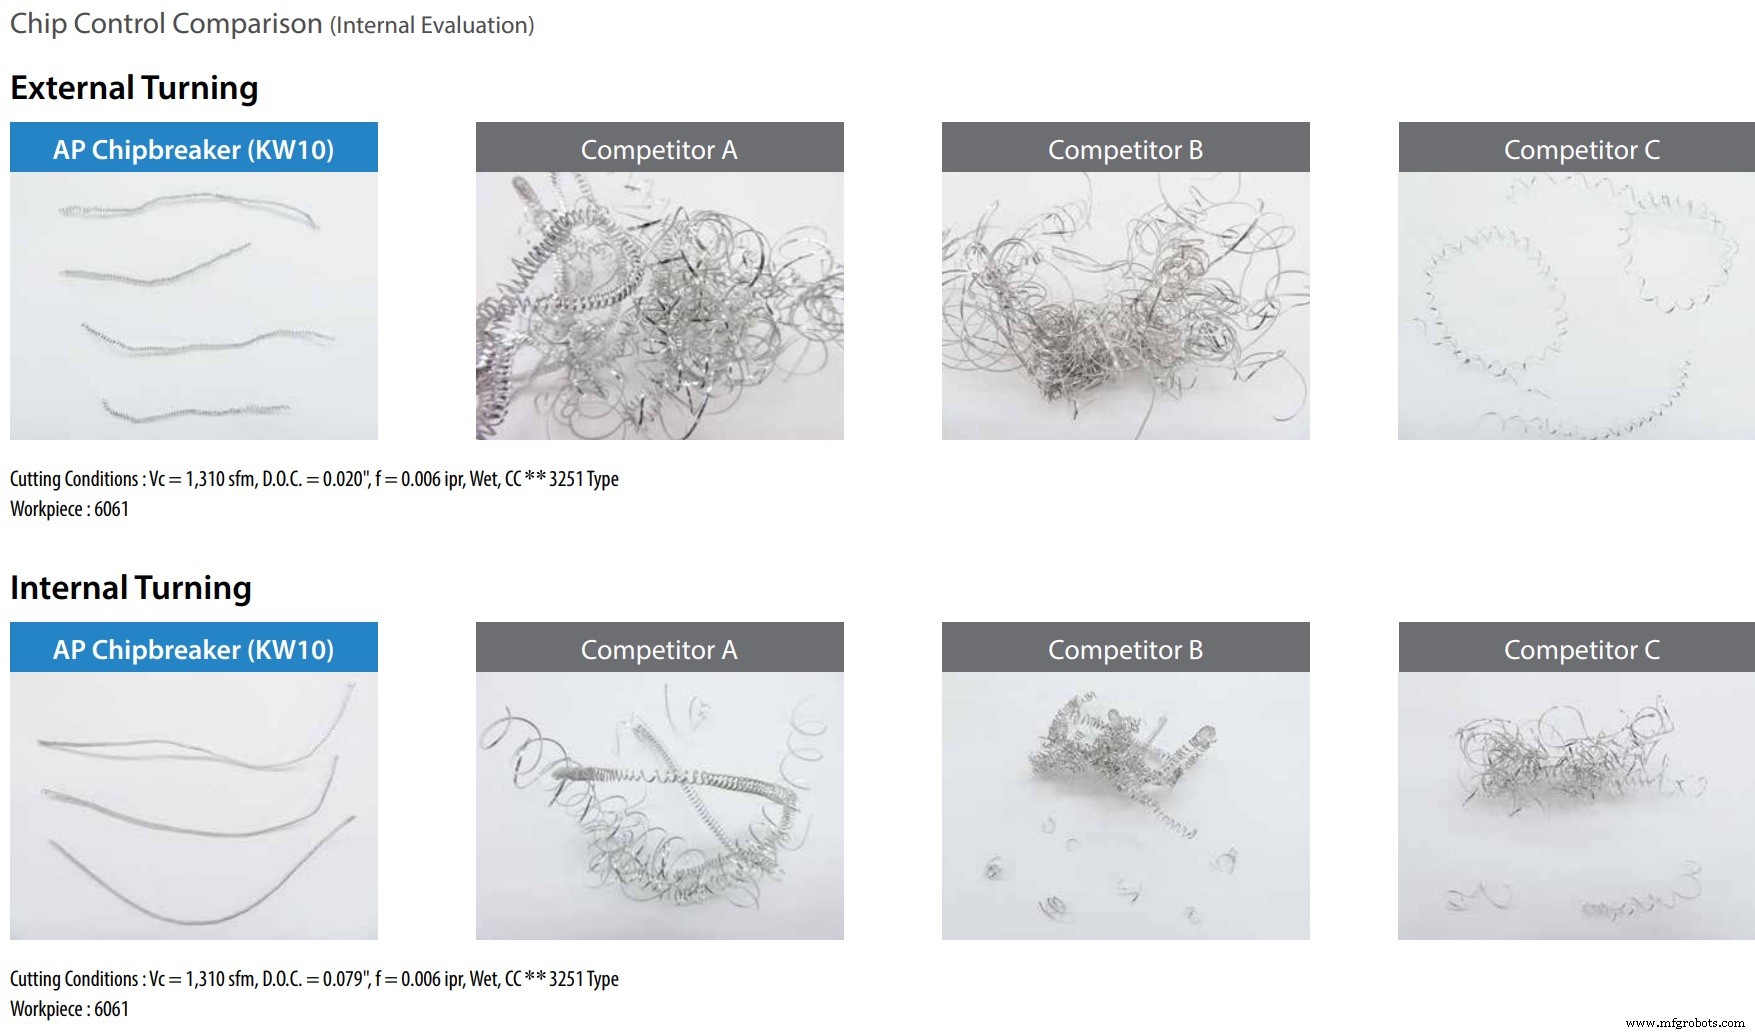
Image fournie par Kyocera Precision Tools
Régler les bons paramètres
Les deux experts recommandent ce que Brake a mentionné plus tôt : utiliser les paramètres corrects.
« Les vitesses et avances restent très importantes lors du tournage de l'aluminium », dit Rucker. « Si vous tournez trop vite, le matériau chauffe et devient plus malléable, ce qui rend le copeau plus difficile à casser. Tournez trop lentement et vous aurez de l'accumulation sur le tranchant, ce qui interfère avec l'action de coupe efficace. C'est pourquoi les ateliers devraient toujours sélectionner des inserts conçus pour la profondeur de passe prévue, puis suivre les recommandations du fabricant pour ceux-ci. »
Une autre recommandation n'a rien à voir avec la marque ou le type d'outil monté sur la tourelle : le refroidissement haute pression (HPC).
Ces fabricants d'outils de coupe et d'autres ont développé des porte-outils avec des canaux internes qui dirigent les fluides de coupe précisément vers la zone de travail ; lorsqu'ils sont appliqués à 1000 psi (70 bar), les copeaux filandreux d'aluminium n'ont aucune chance.
« L'HPC seul prolonge la durée de vie de l'outil, réduit l'accumulation sur le tranchant et améliore la fiabilité, quel que soit le matériau usiné », dit Brake. « Et lorsqu'il est utilisé avec une géométrie d'insert et un porte-outil spécialement conçus pour l'HPC, il porte les opérations de tournage au plus haut niveau de productivité possible. »
Technologie industrielle
- Automatiser l'entreposage : trois solutions clés pour surmonter les défis courants
- Gérer les problèmes humains : Stratégies pour recruter et fidéliser les talents dans un marché tendu
- Comment polir l'aluminium anodisé : Guide étape par étape
- Maîtriser le Brasage de l'Aluminium : Techniques et Astuces d'Expert
- Maîtriser le Brasage de l'Aluminium : Techniques Expertes et Guide Pratique
- Maîtriser le Soudage du Laiton Naval : Techniques et Conseils de Sécurité
- Découvrir les avantages des boîtiers aluminium usinés CNC
- Réduisez vos factures d'énergie en optimisant les niveaux de PDP dans votre système d'air
- Renforcer l'hydraulique : stratégies éprouvées pour une durabilité accrue