



Débloquez des résultats supérieurs en fabrication additive avec la nouvelle fonction de conception générative de Fusion 360
Lisez cet article en : Deutsch (Allemand)

Dans le cadre de la mise à jour de décembre 2020 de Fusion 360, nous avons livré un cadeau caché juste à temps pour les fêtes : une nouvelle méthode pour générer des résultats de fabrication additive. En interne, nous appelons ce projet Additif 2.0, et il fait partie de notre aperçu des Solveurs et Fonctionnalités Génératifs Expérimentaux. Cette nouvelle méthode devrait grandement améliorer la qualité de forme et l'imprimabilité des résultats par rapport à ce que vous voyiez auparavant dans la conception générative. C'était un cadeau que beaucoup d'entre nous attendaient avec impatience, et mon équipe et moi aimerions « déballer » tout ce que nous avons livré.
Utiliser le nouvel algorithme Additif 2.0
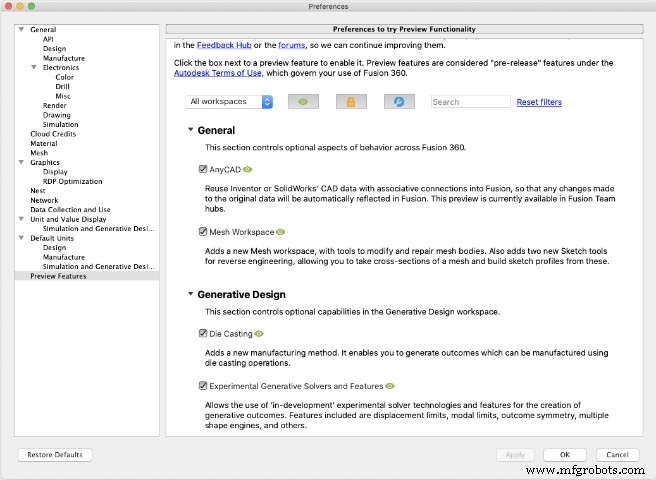
Premièrement, vous devez activer notre aperçu des Solveurs et Fonctionnalités Génératifs Expérimentaux depuis vos Préférences Utilisateur.
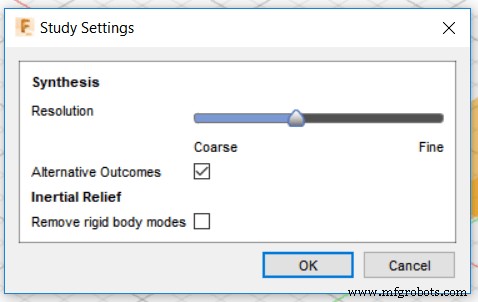
Avec l'aperçu activé, vous devrez activer les Résultats Alternatifs dans les Paramètres d'Étude. À partir de là, configurez votre étude comme d'habitude. Activez la contrainte de fabrication additive dans la boîte de dialogue Contraintes de Fabrication, choisissez les orientations d'impression souhaitées, et laissez nos solveurs s'occuper du reste.
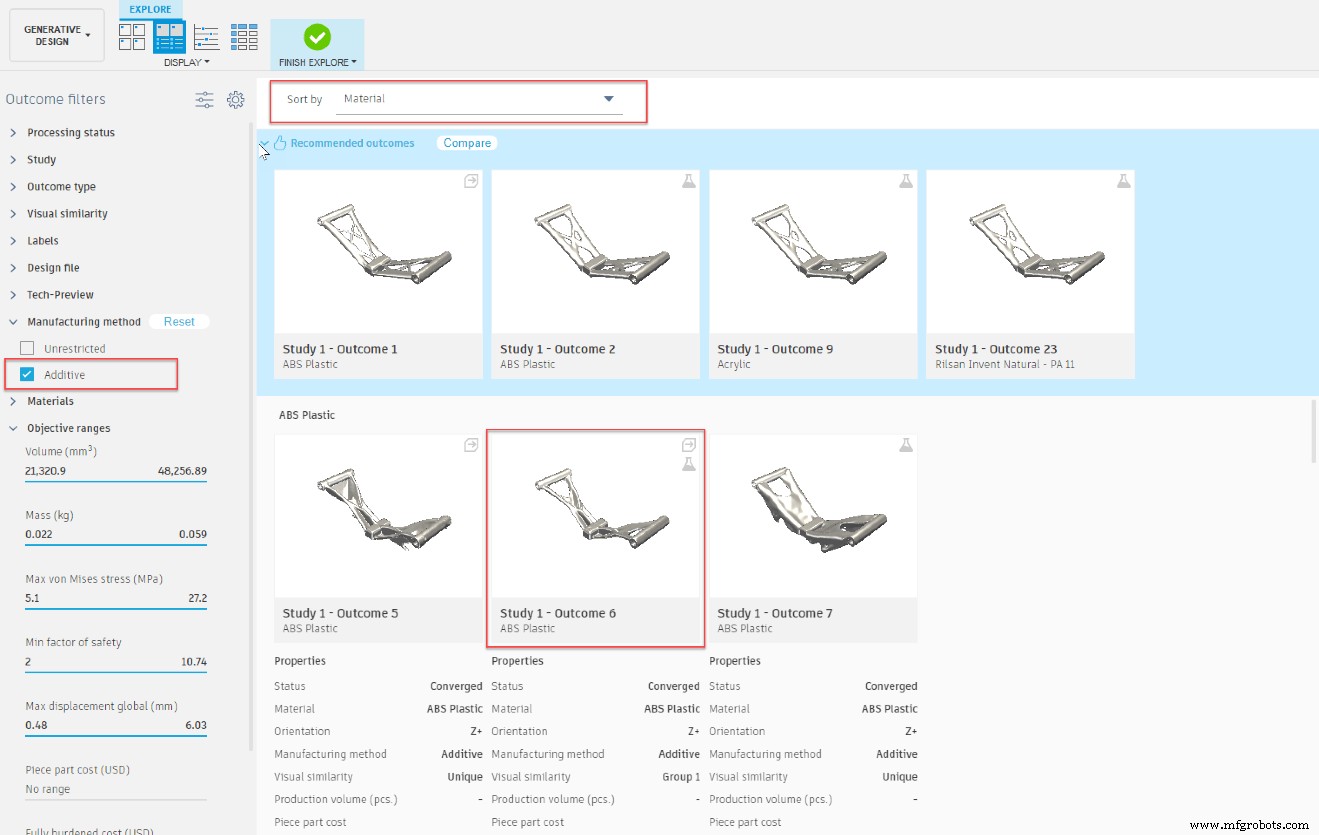
Une fois dans Explorer, pour chaque ensemble de résultats additifs (où un ensemble = matériau et direction donnés), Additif 2.0 générera le second résultat dans chaque ensemble. Astuce rapide : le moyen le plus simple de voir cela est de passer à la vue propriétés, d'isoler jusqu'à la méthode de fabrication additive, et de régler le menu déroulant Trier par sur Matériau.
En quoi Additif 2.0 est-il meilleur ?
Notre approche initiale pour générer des résultats additifs laissait beaucoup à désirer en qualité de forme dans de nombreux scénarios (beaucoup d'entre vous nous l'avez dit, et nous avons écouté !). Il était courant de voir des résultats avec un effet d'escalier prononcé et d'autres artefacts alors que nous essayions de satisfaire les exigences de dévers et d'être entièrement auto-portants. Avec notre nouvelle approche, nos solveurs font un bien meilleur travail pour satisfaire les exigences d'épaisseur minimale, équilibrer la masse du design, et minimiser le matériel de support. Cette nouvelle approche ne sacrifie pas la qualité de forme pour être entièrement auto-portant.
Creusons quelques exemples qui démontrent comment ces améliorations impactent les résultats que nous créons.
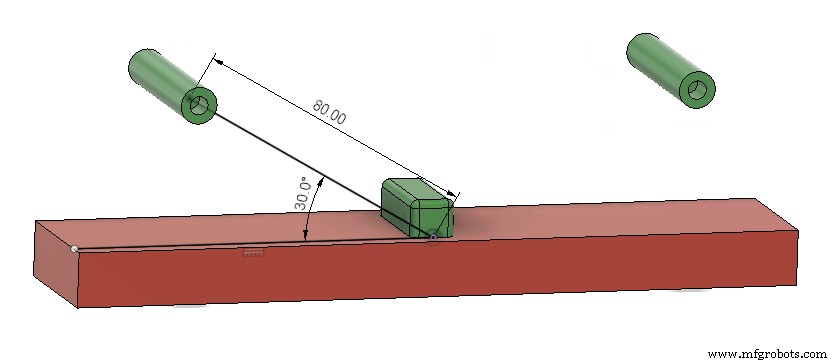
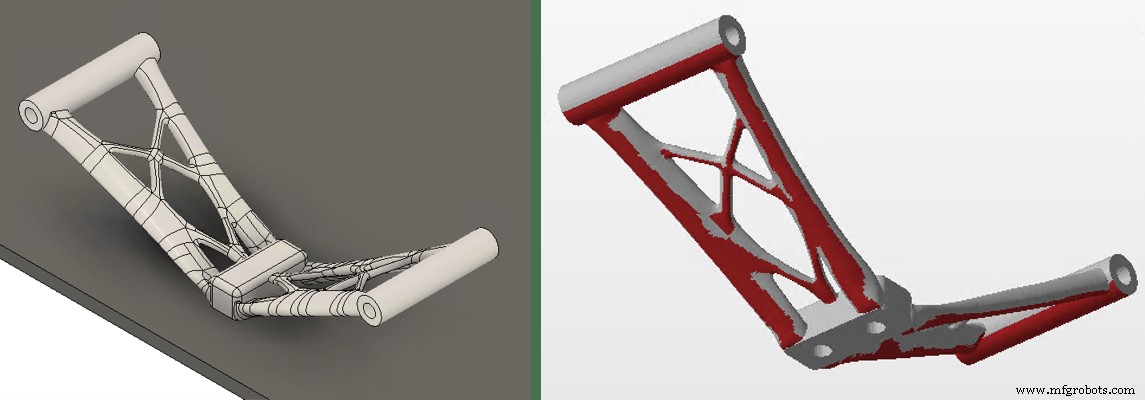
Notre premier exemple est la configuration générative simple montrée ci-dessous (charges et contraintes cachées). Nous avons l'intention de fabriquer cette pièce dans l'orientation montrée dans la Figure 1 (ci-dessous), en remplaçant l'obstacle rouge par le plateau de construction.
Cette configuration produit un résultat non contraint, comme vu dans la Figure 2 (ci-dessous), qui est difficile à fabriquer pour diverses raisons. Premièrement, une grande zone sous la géométrie de la pièce nécessite des structures de support (régions surlignées en rouge dans la seconde moitié de la figure). Aussi, les caractéristiques minces près du centre de la pièce sont fragiles et peuvent casser pendant le retrait des supports. Bien que ce design puisse être fabriqué par addition, il est loin d'être optimisé.
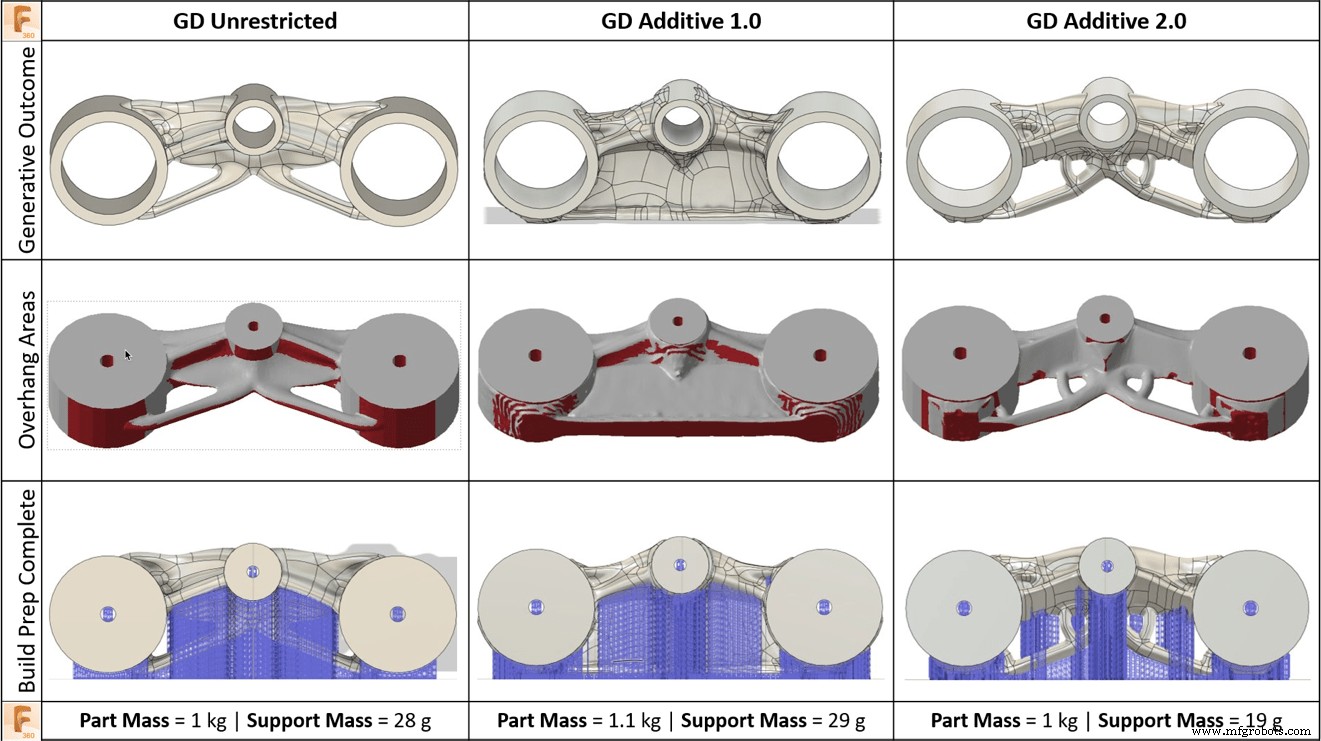
Quand nous commençons à regarder Additif 2.0 côte à côte avec nos contraintes additifs existantes (Additif 1.0), les différences deviennent évidentes, comme montré dans la Figure 3 (ci-dessous). Dans les deux cas, nous avons configuré la contrainte additive avec un angle de dévers de 45 degrés et une épaisseur minimale de 3 mm.
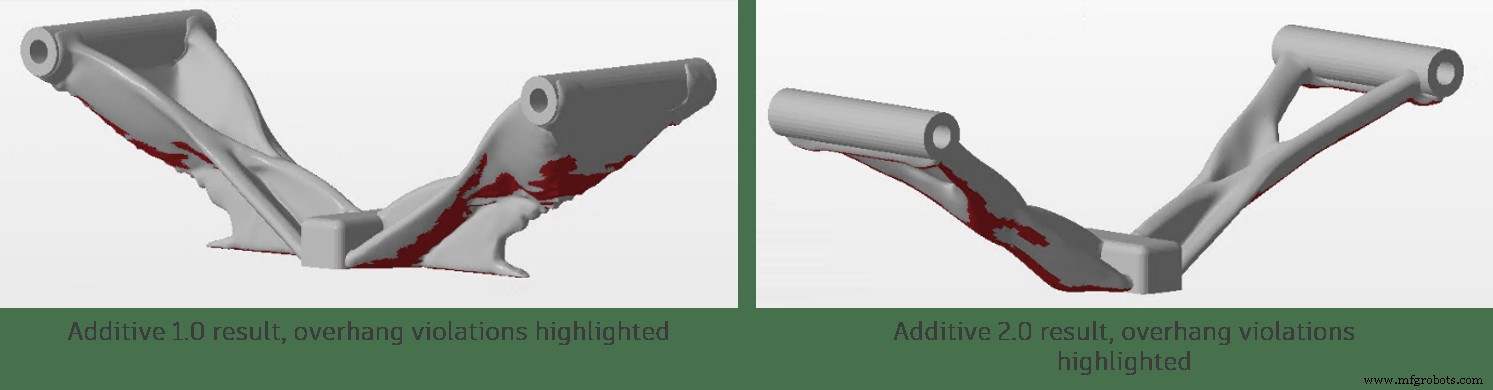
Dans les deux cas, la quantité de matériel de support requise est réduite mais pas éliminée. Cependant, le résultat Additif 1.0, qui construit le matériau depuis le plateau de construction pour soutenir toute la structure, est 50 % plus lourd que le résultat non contraint. Il présente des artefacts d'escalier qui étaient une gêne commune avec la solution originale de fabrication additive. Additif 2.0 réduit aussi significativement la quantité de matériel de support requise mais le fait avec des changements plus subtils de la géométrie et n'augmente la masse que de 11 % pour ce modèle. Les deux designs additifs satisfont la taille de caractéristique minimale de 3 mm, mais Additif 2.0 conserve une structure beaucoup plus proche du non-restreint, fusionnant les poutres de treillis trop minces en une structure organique plus épaisse. Les nouveaux résultats Additif 2.0 éliminent aussi une grande partie de la mauvaise qualité de surface du résultat original.
En théorie, les nouvelles contraintes Additif 2.0 réduiront la zone supportée et élimineront les poutres minces avec une augmentation minimale de la masse globale de la pièce. Mais ces designs sont-ils réellement plus fabriquables ? Passons par le processus de préparation d'impression et voyons.
Valider le processus d'impression
Exemple FFF
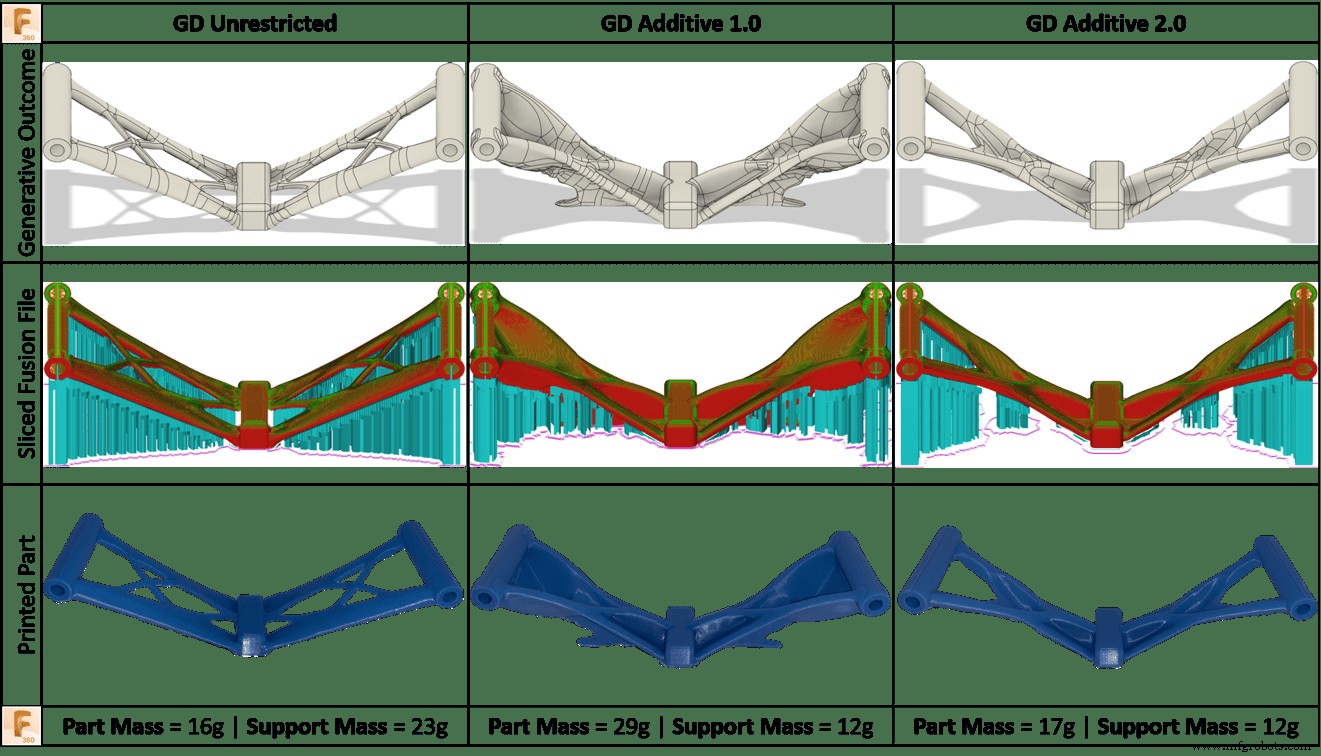
La Figure 4 (ci-dessous) compare les résultats pour Additif 1.0 et Additif 2.0 aux côtés du résultat original non contraint. Chacun de ces résultats a été passé par le flux de travail FFF générique en utilisant l'espace de travail additive de Fusion 360. Les modèles ont été tranchés et post-traités en utilisant Fusion 360 avant d'être imprimés sur une machine FFF de bureau. Chaque pièce a été post-traitée avec les mêmes réglages d'impression, machine, et filament PLA. Les résultats montrés dans la Figure 3 identifient clairement l'amélioration entre Additif 2.0 et 1.0, avec une réduction significative de 41,3 % de la masse de la pièce. Le bénéfice d'Additif 2.0 comparé à l'utilisation des contraintes non contraintes est aussi souligné, avec une réduction de 47,8 % du matériel de support requis.
Exemple SLA
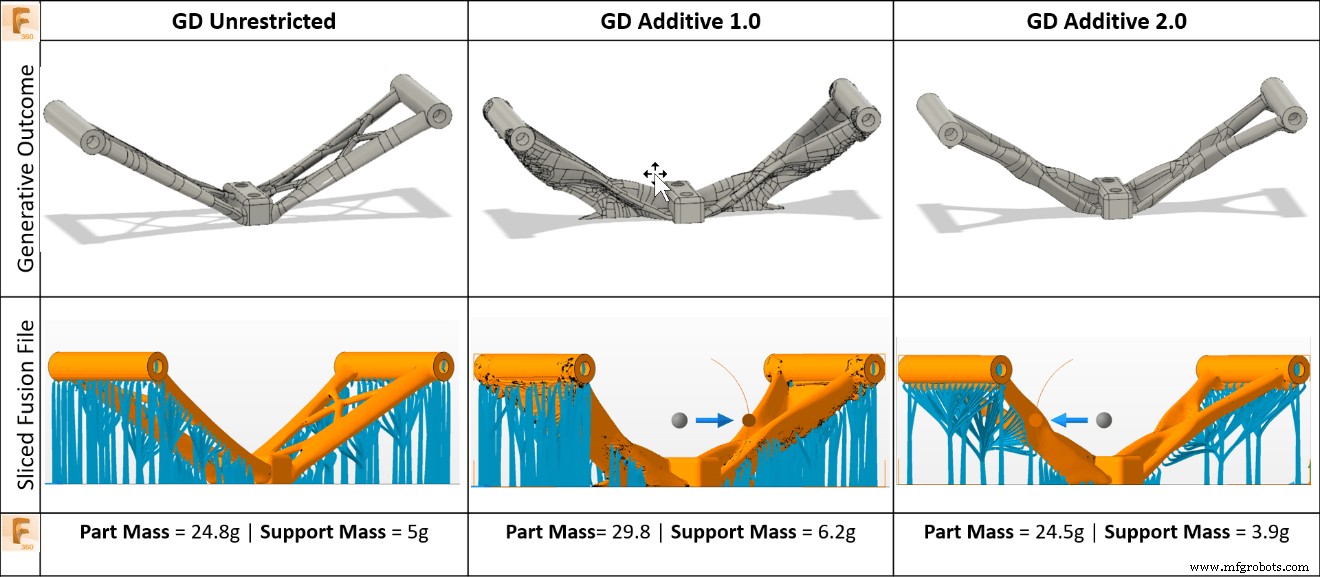
La Figure 5 (ci-dessous) compare les résultats pour Additif 1.0 et Additif 2.0 aux côtés du résultat original non contraint préparé pour l'impression en processus SLA. Chacun de ces résultats a été passé par le flux de travail SLA générique en utilisant Netfabb. Similaire aux résultats ci-dessus, la Figure 5 identifie clairement l'amélioration d'Additif 1.0 à 2.0. La masse de la pièce et le matériel de support requis pour ce processus aussi.
Exemple SLM
Regardons un autre exemple, plus réel. Le problème de l'étrier triple de moto dans les supports de formation en conception générative parcourt la conception d'un composant structurel qui relie les tubes de fourche au pivot de direction sur une moto. Pour cet exemple, nous voulons fabriquer le composant par addition en aluminium en utilisant la fusion laser sélective (SLM).
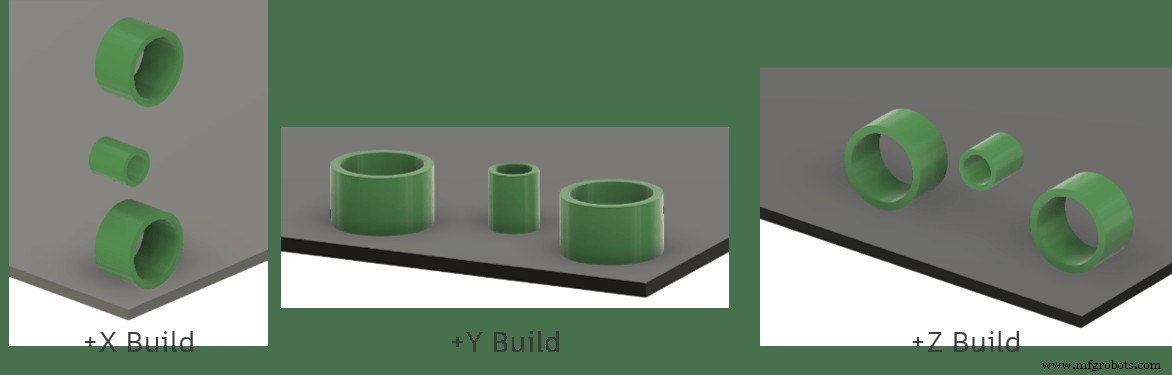
Avant de lancer l'étude générative, nous avons sélectionné la direction de construction pour le composant. La hauteur de construction est un facteur de coût majeur, donc nous avons évité la direction +X. Nous savons par expérience que nous devrons remplir la plupart des grands trous avec du matériau pendant l'impression et puis post-usiner pour obtenir la tolérance dont nous avons besoin. Une fois les trous remplis, l'orientation +Y aura un changement rapide de section transversale sur la face supérieure de la pièce, ce qui cause un refroidissement rapide d'une grande surface et peut causer des problèmes de construction. En résultat, nous avons rejeté l'orientation +Y et opté pour la direction de construction +Z.
Nous avons sélectionné une taille de caractéristique minimale de 0,25 in (6,35 mm) pour s'assurer que toutes les poutres produites sont assez grandes pour résister aux forces du retrait des supports. L'angle de dévers était réglé à 45°, cohérent avec les paramètres du processus SLM. Le résultat Additif 2.0 est montré dans l'image ci-dessous.
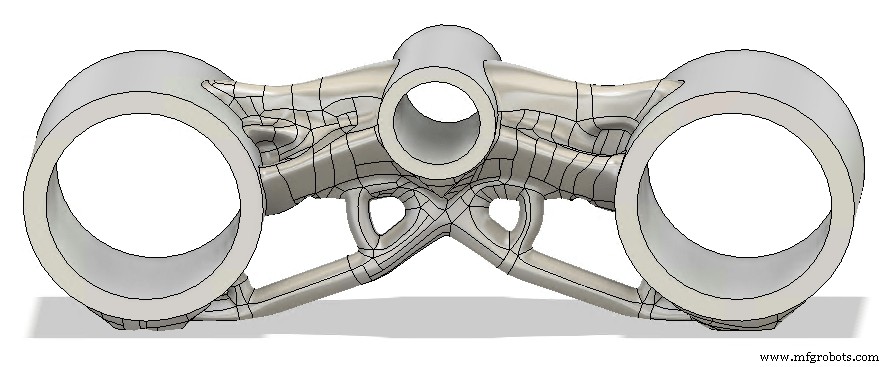
Normalement, nous ferions probablement des ajustements de design à la forme organique à ce stade et validerions la performance du design. Pour aujourd'hui, nous sauterons ces étapes et irons directement à l'espace fabrication pour le préparer à l'impression.
Nous utiliserons un Renishaw AM250 pour fabriquer le design, ce qui nécessite l'extension Fusion Additive Build. D'abord, nous devons remplir les grands trous avec du matériau pour pouvoir les usiner plus tard à la tolérance. Nous ferons cela dans l'espace Fabrication en créant un Modèle de Fabrication dans lequel nous Pressons/Tirons les trous pour en faire un diamètre plus petit.
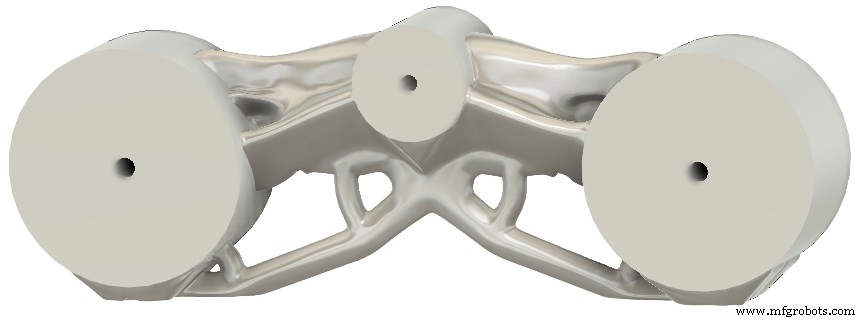
Maintenant nous créerons une nouvelle configuration, en sélectionnant la machine Renishaw et notre géométrie modifiée. Après un peu de travail avec la commande Déplacer, notre pièce est positionnée sur le plateau de construction.
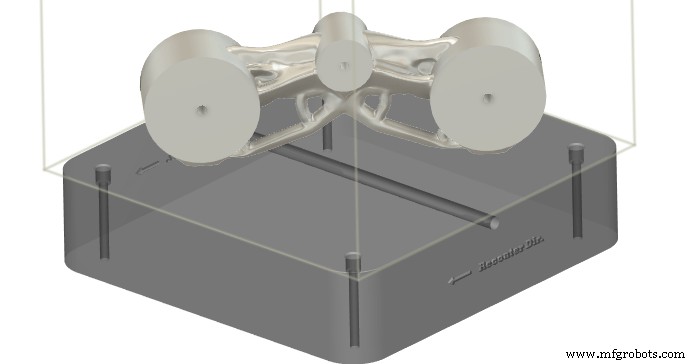
Maintenant nous utiliserons la commande Support de Volume pour générer le matériel de support.
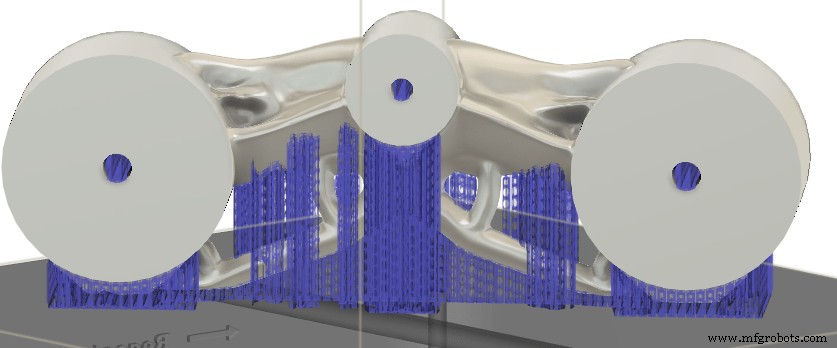
À ce stade, nous sommes prêts à simuler l'impression, puis générer le G-code et l'envoyer à la machine.
La Figure 7 (ci-dessous) compare le design Additif 2.0 avec les solutions non contraintes et existantes de fabrication additive, et nous voyons une tendance similaire à l'exemple précédent. Les résultats Additif 1.0 sont plus lourds, nécessitent autant de support que la pièce non contrainte, et souffrent de problèmes de qualité de surface. Additif 2.0 améliore la qualité de forme, réduit le matériel de support requis, et ramène la masse de la pièce à près de l'égalité avec le résultat non contraint.
Essayez Additif 2.0 vous-même
Nous espérons que vous êtes tout aussi excités par ces améliorations de fabrication additive que nous l'étions de les apporter au produit. Bien que les images de ce blog racontent une belle histoire, nous voulions vous fournir les modèles que nous avons utilisés pour démontrer les améliorations, pour que vous puissiez les examiner vous-mêmes. Ces modèles sont prêts à l'emploi, ouvrez-les et générez les études disponibles.
Configuration Additif 2.0 Barre de tension en V
Configuration Additif 2.0 Étrier triple de moto
Si vous avez des questions ou commentaires sur nos nouvelles contraintes de fabrication additive, contactez-nous à generativedesignhelp@autodesk.com. Aussi, je veux partager un grand merci à une équipe formidable d'experts qui ont développé et validé cette solution et à Ben Weiss, Adam Day, Matt Oosthuizen et Divy Kishor Tiwary pour m'avoir aidé à rédiger cet article. Je vous souhaite à tous de joyeuses fêtes et une bonne année !
Technologie industrielle
- Fabrication additive vs soustractive : différences et pourquoi l'impression 3D croît
- Pourquoi la Fabrication Additive Transforme les Opérations MRO
- Quatre tendances automation émergentes façonnant la fabrication additive
- Enquête sur les flux de travail en fabrication additive : partagez vos insights
- Optimiser la conception PCB pour la fabrication : stratégies clés et meilleures pratiques
- Maximiser la production avec les logiciels avancés de fabrication additive
- Transformer la production électronique avec la fabrication additive
- Maximiser l'efficacité CAO dans la fabrication additive
- Fabrication additive : Innovation et efficacité coûts dans l'aérospatiale