



Guide expert : Dépannage des problèmes de brasage par vague sur PCB
Aller à : Qu'est-ce que le brasage par vague ? | Défauts de brasage par vague et remèdes
Qu'est-ce que le brasage par vague ?
Le brasage par vague est un type de processus de brasage utilisé pendant la fabrication en vrac de circuits imprimés, ou PCB. Le processus de brasage par vague permet aux fabricants de souder rapidement et de manière fiable de grands circuits imprimés. Le processus tire son nom de la vague de soudure sur laquelle chaque carte est passée. L'utilisation d'une vague de soudure par opposition aux points de soudure individuels produit des joints de soudure qui sont mécaniquement et électriquement fiables.
Le processus de brasage par vague est efficace pour la méthode conventionnelle d'assemblage PCB à trous traversants et aussi pour la méthode plus récente de montage en surface.
Alors, qu'y a-t-il dans une machine à brasage par vague, et comment fonctionne le processus ?
À son cœur, une machine à brasage par vague standard commence avec un composant : un réservoir de soudure chauffé qui est maintenu à la température requise pour le processus de brasage spécifique qui a lieu. À l'intérieur du réservoir, le technicien configure une vague de soudure, puis fait passer chaque PCB à travers le réservoir, de sorte que le sommet de la vague de soudure fasse juste contact avec le fond du PCB.
Les concepteurs doivent être conscients de deux problèmes majeurs lorsqu'il s'agit de concevoir des circuits imprimés qui vont être soudés par vague.
- Espacement des plots : Si les plots qui doivent être soudés sont trop proches l'un de l'autre, la soudure liquide peut s'écouler entre eux. Le court-circuitage non seulement des deux plots connectés, mais éventuellement de tout le PCB, en est le résultat.
- Résistance à la soudure : Avoir une couche de résistance à la soudure sur le circuit imprimé n'est pas autant un problème qu'avant, car une couche de résistance à la soudure est dans le plan comme pratique standard. Néanmoins, revérifier qu'un masque de soudure ou une couche de résistance à la soudure fait partie du plan de votre PCB est toujours une bonne chose à faire, et aide à prévenir les accidents malheureux.
Une fois que la carte à souder a été vérifiée pour l'espacement des plots et une couche de résistance à la soudure, il est temps d'appliquer le flux. Le flux aide à garantir que les zones de la carte qui doivent être soudées sont propres et exemptes d'oxydation. Il y a deux façons différentes d'appliquer le flux, selon les circonstances.
- Flux en spray, qui peut être appliqué comme une fine brume et suivi d'un jet d'air comprimé pour éliminer tout excès.
- Flux en mousse, qui est appliqué sur la carte à partir d'un réservoir de flux régulier. Un cylindre en plastique avec de minuscules trous est submergé dans le réservoir de flux. Une fois le cylindre bien et véritablement submergé, une cheminée en métal peut être ajustée par-dessus. L'air peut alors être forcé à travers le cylindre pour faire monter de la mousse à travers la cheminée. Le fond du PCB peut alors être enduit de cette mousse de flux.
Une fois que vous avez traité le dessous de la carte avec du flux, il est temps de préchauffer la carte. En raison de la façon dont la soudure est appliquée dans le processus de brasage par vague, les circuits imprimés qui ont été soudés par vague sont soumis à d'énormes quantités de chaleur — bien plus que s'ils avaient été soudés manuellement. Sans préchauffage, les circuits imprimés peuvent se retrouver avec toutes sortes de défauts de brasage — tous dus au choc thermique.
Pour aider à minimiser les risques de choc thermique, les cartes qui doivent être soudées par vague doivent être lentement chauffées à la température requise.
Quels sont certains des défauts qui peuvent arriver aux cartes soudées par vague si elles ne sont pas préchauffées ?
Défauts de brasage par vague et remèdes
Ce n'est pas parce qu'il y a des machines impliquées dans le processus de brasage par vague que cela signifie qu'il est moins sujet aux erreurs que de souder chaque joint à la main. Que vous utilisiez un réservoir de soudure ou un fer à main, vous devez traiter le brasage comme la science précise qu'il est, en contrôlant soigneusement où et quoi vous soudez.
Sinon, vous vous retrouverez avec l'un des plusieurs défauts de brasage comme ceux listés ci-dessous :
- Remplissage de trou insuffisant
Le remplissage de trou insuffisant est un problème qui se produit sur les circuits imprimés avec des trous pré-percés pour que les composants soient montés sur la carte. Essentiellement, le remplissage de trou insuffisant se produit quand une quantité inadéquate de soudure a rempli les trous percés pour les composants, signifiant que la soudure ne collera pas au circuit imprimé une fois qu'elle refroidit. Il y a plusieurs raisons pour le remplissage de trou insuffisant :
- Le flux a été appliqué incorrectement et n'a pas pénétré à travers la carte, signifiant que la soudure n'a pas été activée et n'a pas pu lier les composants correctement.
- La température du côté supérieur de la carte n'est pas assez élevée pour rendre la soudure fondue afin qu'elle puisse monter à travers les trous.
- Il n'y avait pas assez de la carte dans la vague de la soudure. Si pas assez de la carte fait contact avec la vague, trop peu de soudure est poussée vers le haut dans les trous traversants.
La meilleure façon de corriger ces problèmes est de passer par une autre série de vérifications pré-brasage. Vérifiez le type de flux que vous utilisez, et assurez-vous qu'il y a un volume suffisant pour couvrir tout le PCB. Cette étape aidera aussi avec le second problème : préchauffage insuffisant.
Puisque la soudure coule vers la chaleur, la soudure ne coulera pas aussi bien si les trous traversants de votre PCB ne sont pas à la température correcte. Bien que la température « correcte » dépende des normes d'exploitation de votre entreprise, la règle générale est entre 300 et 340 degrés Fahrenheit, soit environ 150 à 170 degrés Celsius.
L'ensemble de l'assemblage doit atteindre cette température avant que la carte ne fasse contact avec la vague. Si vous n'êtes pas sûr que vos trous traversants atteignent la température correcte, prenez un profil du processus de brasage par vague — il devrait ressembler exactement ou très similarly à vos processus de refusion de la carte.
Pendant que vous prenez un profil du processus de brasage par vague, vous pouvez également vérifier la hauteur de votre carte — c'est-à-dire, combien de la carte est exposée à la vague à un moment donné. Essayez d'avoir au moins la moitié de l'épaisseur de la carte qui court dans la vague de soudure à tout moment, ce qui permettra à la pression hydrostatique de la vague de pousser la soudure vers le haut dans le trou traversant.
- Composants soulevés
Les composants soulevés, également connus sous le nom de tombstones, sont des composants qui se sont élevés de la carte pendant le processus de brasage. Il y a plusieurs causes courantes de tombstones, y compris :
- Longueurs de pattes incorrectes, qui peuvent causer le soulèvement des composants de la carte quand ils entrent dans le bain de soudure.
- Tenter d'effectuer un brasage par vague sur un PCB flexible, qui se pliera pendant que le reste des composants reste plat, les faisant se soulever de la carte.
- Utiliser des composants avec des exigences variables pour le type de soudure et la température.
Pour corriger les longueurs de pattes incorrectes, regardez quelles pattes vous utilisez. Si vos pattes sont trop longues, frapper le bain de soudure peut les pousser hors du trou traversant. Pour corriger cela, vous pouvez augmenter le temps d'immersion dans la vague, ce qui devrait réduire la demande thermique sur les pattes et leur permettre de se stabiliser.
Pour corriger le pliage du PCB ou d'autres problèmes liés au flex, revérifiez quel type de PCB vous utilisez et quelles sont ses tolérances thermiques. Le pliage de la carte est courant sur les gros connecteurs et sur les gros boîtiers CI ou sockets. Les PCB qui fléchissent dès le départ, comme le plastique, ne devraient pas être soudés par vague, car la vague de soudure peut faire plier le plastique et soulever les composants loin de la carte.
Finalement, une fois que vous avez vérifié les tolérances thermiques de votre carte, vérifiez les tolérances thermiques de tous vos composants. Les composants qui ont des exigences de température différentes ou des températures de soudabilité des pattes différentes peuvent aussi se soulever au contact de la vague, car certains composants soudent, tandis que l'excès de chaleur en repousse d'autres. Assurez-vous que tous les composants que vous utilisez ont les mêmes exigences, ce qui devrait aider à prévenir ce genre de problèmes.
- Soudure excessive
La soudure excessive est le résultat de votre carte prenant une accumulation de soudure en passant à travers un réservoir de brasage par vague. Bien que cela finisse par faire une connexion électrique entre la carte et le composant en question, il sera difficile pour vous ou quiconque regarde la carte de dire exactement ce qui se passe à l'intérieur de la soudure elle-même.
Il peut y avoir plusieurs raisons pour lesquelles vous pourriez avoir trop de soudure sur vos connexions :
- Avoir les mêmes types de composants face à différentes directions
- Utiliser des longueurs de pattes incorrectes quand il s'agit de vos processus de conception
- Faire tourner votre bande transporteuse trop vite
La première cause est une correction assez facile. Assurez-vous que tous vos composants d'un seul type — par exemple, toutes vos batteries — font face dans le même sens quand ils entrent dans le réservoir de vague. Donc, si un composant fait face « loin » du réservoir quand il entre, tous les autres composants de ce type devraient faire face dans ce sens aussi.
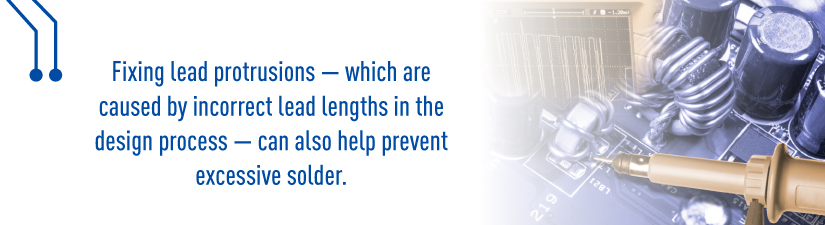
Corriger les protrusions de pattes — qui sont causées par des longueurs de pattes incorrectes dans le processus de conception — peut aussi aider à prévenir la soudure excessive. Si la patte est trop longue, la soudure peut s'accumuler contre elle et devenir excessive. Pour résoudre cela, décidez d'une longueur de patte qui ne s'étend pas trop loin au-delà de vos surfaces de plots. Par exemple, la NASA utilise une longueur de patte de 2,29 mm — juste assez longue pour dépasser le plot pour le brasage.
Si vos composants font tous face dans le même sens et que vos longueurs de soudure sont précises, vous pourriez avoir besoin de ralentir votre bande transporteuse. Une bande transporteuse qui va trop vite peut finir par déverser vague après vague de soudure sur les composants de votre carte alors qu'ils passent à travers le réservoir de soudure. La correction la plus facile pour ce problème est de parler à votre chef de projet au sujet des vitesses de bande transporteuse acceptables.
- Billes de soudure
Les billes de soudure peuvent se produire quand de petits morceaux de soudure se rattachent au PCB — spécifiquement près des pattes — alors qu'il passe à travers le processus de brasage par vague. Les causes courantes des billes de soudure peuvent inclure :
- La température de la soudure dans le réservoir est trop élevée.
- La soudure retombe dans la vague alors qu'elle se sépare de la carte, ce qui peut causer cet excès de soudure à éclabousser de retour sur la carte.
- Les gaz libérés par le flux chauffé peuvent causer la soudure liquide à être recrachée sur la carte.
La meilleure façon de corriger les problèmes généraux de billes de soudure est dans la conception du PCB lui-même. Quand vient le moment de choisir le masque de soudure que vous utilisez dans votre conception PCB, essayez d'en trouver un qui a le moins de chance de permettre à la soudure d'y adhérer en premier lieu. En choisissant le meilleur masque de soudure pour votre conception, vous pouvez aider à rendre votre conception de carte plus robuste.
Les billes de soudure causées par les gaz du flux chauffé proviennent généralement d'un reflux excessif dans l'air autour de votre réservoir de brasage par vague, ou d'une chute d'azote présent dans l'environnement. Vérifiez combien d'air s'écoule dans le réservoir de soudure, ainsi que la quantité d'azote présente dans l'environnement de votre réservoir de soudure. Garder un œil attentif sur ces deux éléments aidera à soulager les problèmes de billes de soudure causés par le rebond du flux chauffé.
Il y a plusieurs raisons pour lesquelles la soudure pourrait retomber dans la vague : s'il y a du matériau volatile encore dans le flux, quelle est la hauteur de la vague de soudure, etc. La meilleure façon d'avoir une idée de la racine du problème est de faire fonctionner votre vague de soudure avec une carte blanche par-dessus le sommet de la vague, mais sans aucune carte en cours de traitement. Faites le même test avec quelques cartes de test passant à travers la vague, et comparez les résultats.
- Drapeaux de soudure
Les drapeaux de soudure sont de petites protrusions de soudure qui sortent des extrémités de vos pattes. Même s'ils vous permettront toujours de former une connexion électrique appropriée avec les autres composants sur la carte, ils indiquent à la fois une application de flux incorrecte et des problèmes avec la façon dont la soudure s'écoule de votre carte.
Causes courantes pour les drapeaux de soudure incluent :
- Drainage lent de la soudure de la machine de brasage par vague, laissant une quantité excessive de soudure sur la patte, qui va « flag » (faire un drapeau) d'un côté en s'écoulant.
- Traînées de soudure qui ressemblent à des whiskers — communément le résultat d'un flux appliqué incorrectement.
- Stockage incorrect de vos pattes de soudure, qui peut causer l'oxydation que votre soudure ne pourra pas mouiller facilement.
Le drainage lent est généralement causé par un mauvais contrôle entre la séparation de la vague de soudure et la carte. Dans la plupart des cas, c'est parce que le reflux de la vague de soudure n'est pas correctement réglé — assurez-vous que le vôtre est réglé pour une vague de style « lambda ». Si le reflux de votre vague de soudure est correctement réglé, la soudure s'écoulera à la même vitesse et dans la même direction que la carte quand elle se sépare de la vague. Si vous en avez besoin, vous pouvez le faire tourner légèrement plus vite. Cependant, le faire tourner lentement, ou pas du tout, augmentera les pics/drapeaux de soudure.
L'oxydation peut être le résultat de pattes mal coupées ou stockées. Si vos pattes ne sont pas coupées en interne, vérifiez avec votre fournisseur comment ils coupent leurs pattes. Les extrémités coupées à nu peuvent causer l'oxydation de vos pattes, surtout si elles sont stockées longtemps. Si votre atelier coupe les pattes en interne, vous avez plus de contrôle sur comment elles sont coupées et stockées, ainsi que sur combien de temps elles restent en stock. Tous ces trois facteurs laissent la patte ouverte à l'oxydation, la rendant beaucoup plus difficile à mouiller avec la soudure quand vient le moment de la faire passer à travers la vague.
Besoin d'aide pour la conception PCB ? Faites confiance à Millennium Circuits Limited
Si vous cherchez de l'aide pour la conception de votre prochain projet PCB, ne cherchez pas plus loin que Millennium Circuits Limited. Envoyez-nous vos fichiers PCB, et nous ferons une vérification complète de conception pour la fabrication pour rechercher des défauts ou problèmes qui pourraient surgir pendant la fabrication. Les avantages de notre service de vérification de fichiers PCB incluent :
- Rapports faciles à lire montrent les défauts et erreurs avant la fabrication.
- Assure que vous avez les données et fichiers nécessaires pour construire vos cartes.
- Aide à éviter les retards après avoir passé votre commande.
- Un devis de prix PCB avec le rapport.
Si vous êtes prêt à soumettre vos fichiers pour vérification, remplissez simplement notre formulaire de vérification de fichiers PCB. Pas sûr de quoi faire ensuite ? N'hésitez pas à nous contacter : notre personnel de support sera heureux de discuter de toutes les questions que vous pourriez avoir.
Technologie industrielle
- Protégez votre chaîne d'approvisionnement : stratégies d'assurance complètes
- Brasage tendre expliqué : types, techniques et guide étape par étape
- Maîtriser le Brasage de l'Aluminium : Techniques et Astuces d'Expert
- Décoloration du Masque de Soudure sur PCB : Causes, Diagnostic et Remèdes
- Optimiser le Placement des Composants CMS sur PCB pour la Fiabilité
- PCB robustes pour conditions extrêmes : Conception, avantages et applications
- Brasage par vague vs brasage par refusion : Différences clés et comment choisir le bon processus
- Maîtriser la conception de circuits imprimés pour l'Internet des objets : Guide complet
- Maîtriser les normes IPC : guide complet pour la qualité des PCB