



Maximiser le profit avec des stratégies de trajectoire d'outil avancées
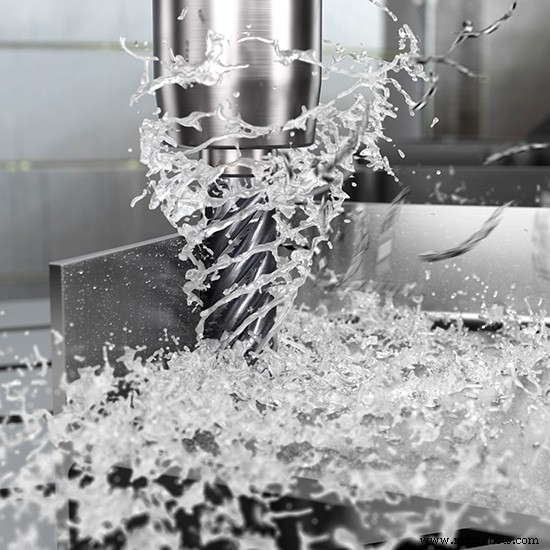
Fraisage adaptatif. Mouvement dynamique. hyperMILL. Fraisage Profit. VoluMill. Usinage Waveform. Si vous êtes l'une des personnes chanceuses qui usinent des pièces pour gagner votre vie, il y a environ 50-50 chances que vous utilisiez l'une de ces technologies de programmation haute performance ou une technologie comparable pour générer des trajectoires d'outil avec amincissement de copeau, engagement continu, grande profondeur de passe axiale et faible profondeur radiale pour les centres d'usinage de votre atelier.
Nous n'allons pas nous prononcer sur les avantages d'un système FAO par rapport à un autre, car tous sont plutôt très bons — bien meilleurs, en fait, que ce qui était disponible même il y a une décennie (ce qui est vrai pour la plupart des choses dans l'industrie de l'usinage). Cela dit, donnez-leur une chance et chaque fournisseur FAO listera une poignée de fonctionnalités qui rendent leur logiciel le meilleur, avec la facilité d'utilisation, une plus grande productivité et la précision des trajectoires d'outil parmi les avantages. Lequel est le bon ? La réponse est assez simple : cela dépend.
Pas de débat ici
Encore une fois, nous n'allons pas tenter de régler le débat aujourd'hui. Seuls des essais de coupe soigneusement construits ou peut-être des années d'utilisation quotidienne mettront fin à cette discussion souvent animée, et même alors, votre expérience peut varier. Une question plus importante est celle-ci : appliquez-vous la technologie correctement ? Votre package FAO choisi fournit-il les plus grands avantages possibles à ses utilisateurs, ou est-il freiné par une mauvaise sélection d'outils de coupe, un serrage faible, des porte-outils fatigués, ou même la machine-outil elle-même ?
Il y a de très bonnes raisons de le découvrir. John Giraldo, ingénieur aérospatial chez Sandvik Coromant Co., Fair Lawn, N.J., a déclaré qu'un fabricant aérospatial de niveau II avec lequel il a travaillé récemment a augmenté la productivité d'usinage de 198 % sur un composant Waspaloy LPT (turbine basse pression) après avoir adopté une stratégie de trajectoire d'outil à haute efficacité en utilisant l'une des fraises à bout Plura HFS de Sandvik Coromant. Et un fournisseur de niveau IV pour le sport automobile a utilisé une approche similaire pour doubler la durée de vie de l'outil et tripler le débit lors de l'usinage de moyeux de roue en titane.
« Il y a eu une demande croissante dans l'industrie aérospatiale pour le fraisage à haute avance dans le titane et les alliages à base de nickel », a-t-il dit. « Les trajectoires d'outil traditionnelles ne performent pas bien dans ces matériaux difficiles à usiner, d'où le besoin de développer de nouvelles stratégies de programmation qui non seulement maintiennent l'efficacité et la productivité mais réduisent aussi tout impact négatif sur l'usure de l'outil. »
Ce n'est pas seulement les fabricants d'avions et de vaisseaux spatiaux qui sont à la recherche de trajectoires d'outil nouvelles et plus efficaces, cependant. Giraldo a noté que l'industrie automobile pousse continuellement ses fournisseurs à réduire les coûts de production, une poussade qui retombe sur les fournisseurs d'outils de coupe et les fournisseurs CAO/FAO. Et bien que les fournisseurs aient largement relevé le défi, il est souvent difficile pour les ateliers d'adapter ces technologies d'usinage avancées à des équipements plus anciens, sans parler de trouver le temps pour tester et valider de nouveaux processus.
Explorer les synergies
Jay Ball, responsable produit nord-américain pour le fraisage solide chez Seco Tools LLC, Troy, Mich., était d'accord. Il a dit qu'au moins la moitié de tous les ateliers restent fidèles à leurs méthodes de programmation éprouvées, maintenant vieilles de décennies, soit parce qu'ils ne sont pas encore croyants dans les techniques de programmation d'aujourd'hui, soit parce que leur équipement est simplement incapable d'atteindre les taux d'avance significativement plus élevés nécessaires pour les mettre en œuvre.
« C'est une vraie honte quand vous recevez un appel de quelqu'un qui a lu un article de magazine ou regardé une vidéo sur l'usinage à haute efficacité et qui est excité à l'idée d'essayer, mais ensuite vous arrivez à l'atelier et découvrez que leur équipement CNC est antiqué, leurs porte-outils ont dix ans, et vous savez qu'il y a peu de chances d'appliquer efficacement l'une de ces stratégies », a-t-il dit. « Pire, peut-être que vous essayez quand même et cela laisse le client déçu, et ils éviteront d'essayer à nouveau une fois qu'ils auront une nouvelle machine. »
La relation co-dépendante impliquant la trajectoire d'outil, l'outil de coupe, le porte-outil et le centre d'usinage est une relation que beaucoup dans l'industrie négligent, bien que tous les interviewés pour cet article aient convenu qu'elle est bien réelle. Malgré cela, la pression est forte pour développer des trajectoires d'outil nouvelles et efficaces. Ball a dit que « à peu près n'importe quel fournisseur FAO » aujourd'hui a une forme d'usinage à haute efficacité dans son offre et qu'ils ne peuvent pas compétitionner sans, rendant nécessaire pour Seco Tools et ses concurrents de développer des outils de coupe tout aussi performants.
Pour Ball, cela se présente sous la forme de nombres de goujures bien au-delà des fraises à bout traditionnelles à quatre goujures, avec des versions à cinq, six, sept ou neuf goujures facilement disponibles. Les fraises à haute vitesse, haute avance, haute efficacité et haute performance conçues et optimisées pour les stratégies de fraisage avancées sont également de plus en plus courantes, souvent avec un pas variable, des conceptions à hélice variable pour réduire les harmoniques produisant des vibrations qui pourraient se produire lors de la coupe d'aciers et de superalliages à des centaines de pouces par minute.
Monter en puissance
Malgré la suggestion de Ball qu'un pourcentage tristement important d'ateliers n'ont pas encore sauté dans le wagon de l'efficacité élevée, il a affirmé que ces stratégies deviennent plus populaires à mesure que les machinistes et programmeurs deviennent à l'aise avec le concept et comment l'appliquer. « De plus en plus de gens sont exposés à la technologie chaque jour, et une fois qu'ils reconnaissent que des réductions de temps de cycle de 40 % ou plus sont assez typiques, vous verrez encore plus d'entre eux embarquer. »
Quelqu'un qui sait tout sur le sujet est Ben Mund, analyste de marché senior pour le développeur Mastercam CNC Software Inc., Tolland, Conn. Il a dit que la technologie Dynamic Motion dans Mastercam mentionnée plus tôt continue de croître en popularité et en capacité, ajoutant que « nous avons introduit une grande variété de nouvelles trajectoires d'outil ainsi que des raffinements des existantes au cours de l'année écoulée, toutes visant soit à augmenter les taux d'enlèvement de matière, soit à améliorer nos capacités de mélange et de surfaçage. »
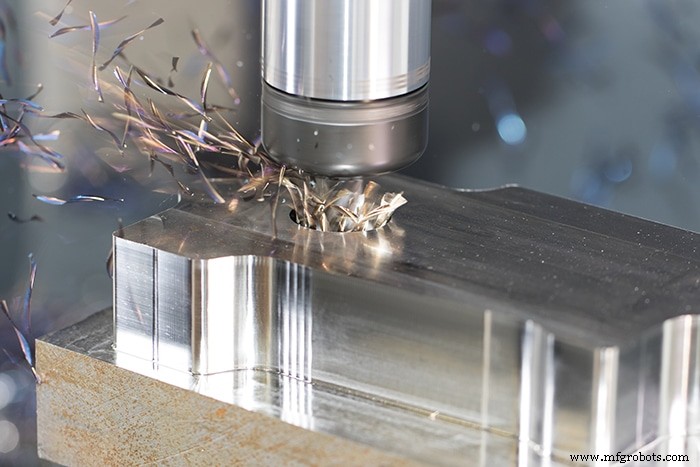
Mund a noté que les gains de productivité sont toujours disponibles indépendamment de l'âge d'une machine et du style de fraise utilisé, et il a déclaré que Dynamic Motion est presque universellement applicable. « Cela ne va pas faiblir parce que vous utilisez un outil de coupe moins cher ou des machines CNC d'entrée de gamme, mais les avantages vont définitivement diminuer à mesure que la configuration devient moins qu'optimale. »
Au-delà du baril
Il a été rapide de souligner que, bien que sa déclaration soit vraie lors de l'utilisation du fraisage dynamique pour le déburbage, l'usinage 2D et le semi-finition 3D, la « finition accélérée » de Mastercam est une tout autre situation. Dans ce scénario, les trajectoires d'outil nécessitent généralement une géométrie de fraise spécifique si elles veulent atteindre les résultats souhaités.
Un exemple de cela est la coupe à baril, aussi connue sous le nom de coupe à segment de cercle. Mund a noté que Mastercam a travaillé agressivement avec les fabricants d'outils de coupe pour définir et tester ces « fraises formées » et d'autres pour une utilisation dans la fabrication de moules, l'usinage médical et les applications de finition aérospatiale. Ces outils donnent aux utilisateurs la capacité de produire « des finitions de très haute précision en des temps plus courts » que les méthodes de surfaçage traditionnelles.
Il a expliqué que cette politique de porte ouverte s'étend à tous les produits logiciels de Mastercam. « Par exemple, nous avons aussi travaillé avec un fournisseur d'outils de coupe de premier plan il y a quelques années lors du développement de notre moteur de trajectoire d'outil Dynamic Motion », a-t-il dit. « Nous avions des problèmes de contrôle de copeau et d'atteinte rapide de la profondeur pendant certains tests internes, alors nous leur avons suggéré de faire quelques ajustements à leur géométrie de fraise. »
Comme il s'est avéré, le fournisseur d'outils de coupe a fini par ajouter une pointe haute vitesse à sa gamme de fraises à bout sans vibrations. Mund et son équipe ont appris quelques choses également, qu'ils ont depuis incorporées dans les fonctionnalités de Mastercam. « Ce sont tous deux d'excellents exemples des synergies qui existent entre les fournisseurs de matériel et de logiciels, où chaque participant se retrouve avec un bien meilleur produit en résultat », a dit Mund.
Le grand va-et-vient
Thomas Raun, responsable produit national pour le fraisage chez Iscar Metals Inc., Arlington, Texas, est un autre fervent croyant dans les partenariats entre entreprises fabriquant des produits complémentaires.
« Il devrait y avoir un va-et-vient continu », a-t-il dit. « Parfois ce sont les capacités de leur logiciel qui pilotent notre développement en tant que fabricant d'outils de coupe, et parfois c'est l'inverse. Dans les deux cas, nous sommes complètement ouverts à travailler avec les développeurs FAO et les constructeurs de machines-outils si cela signifie améliorer la productivité pour nos clients. »
Comme l'a mentionné Ball de Seco, Raun a dit que l'un des développements les plus récents dans la géométrie des outils de coupe — plus de goujures — est né directement de l'engagement radial léger et des taux d'avance élevés du fraisage trochoïdal. Iscar a poussé cette idée un pas plus loin en offrant des fraises à bout en carbure massif avec une goujure pour chaque millimètre de diamètre, des outils qui, dans la mode classique « poule ou œuf », sont pour la plupart seulement efficaces avec le fraisage trochoïdal.
« Bien sûr, une fois que vous avez fait ce premier pas dans le fraisage à haute efficacité, la prochaine chose que vous chercherez est un engagement axial plus grand, afin de maximiser l'enlèvement de matière », a-t-il dit. « À cause de cela, nous voyons des fraises à bout avec des longueurs de coupe de quatre et six fois le diamètre — ces outils étaient disponibles avant mais étaient principalement pour des applications de niche. Maintenant, ils sont assez courants. Le défi ici, cependant, est que les copeaux peuvent faire plusieurs pouces de longueur ; ils s'empilent vraiment vite et sont difficiles à évacuer de la zone d'usinage, donc nous avons dû développer des fraises à bout avec des goujures entaillées, qui divisent les copeaux en pièces gérables. »
Iscar travaille avec les développeurs de logiciels d'autres manières également. Raun a pointé la création il y a des années de bibliothèques contenant des géométries d'outils et des paramètres de coupe pour inclusion dans une variété de packages FAO populaires. Cela place des données d'application importantes à quelques clics de souris, a-t-il dit, et parce qu'il n'y a plus besoin de saisir manuellement ces valeurs, cela « poka-yoke » essentiellement le processus de sélection d'outil et de détermination d'avance et de vitesse.
Malgré cela, Raun a suggéré de prendre ces valeurs avec un grain de sel. « Les programmeurs comprennent généralement les taux d'avance plus élevés nécessaires pour le fraisage à haute efficacité, mais ont tendance à négliger le potentiel de vitesses de coupe accrues », a-t-il dit. « Une bonne règle de base est de doubler la vitesse de coupe recommandée lors de l'utilisation d'un dépassement de 10 %, et même de la tripler à 5 %. Bien sûr, cela dépend de la machine-outil, car beaucoup d'entre elles ne peuvent pas réellement atteindre les taux d'avance nécessaires pour maintenir une épaisseur de copeau appropriée à ces vitesses de broche plus élevées, surtout sur de petites pièces et des géométries complexes. Dans cette situation, vous finirez par sous-alimenter l'outil, ce qui mène au frottement et à l'usure prématurée. »
Devenir dingue
Quand il s'agit d'acheter des machines-outils basées uniquement sur leurs taux d'avance et vitesses de déplacement rapide, il vaut la peine de regarder au-delà du tableur, selon Wade Anderson, responsable spécialiste produit pour Okuma America Corp., Charlotte, N.C. Il a dit que Raun d'Iscar est absolument correct sur les taux d'avance, c'est pourquoi cela le rend « absolument dingue » quand les acheteurs de machines-outils basent leurs décisions d'achat uniquement sur un graphique qui compare des valeurs telles que le taux d'avance maximum et les vitesses de déplacement rapide. « Vous ne pouvez, en aucune circonstance, prouver quelle machine-outil est la meilleure en regardant un tableur », a-t-il dit.
Accordé, comparer les spécifications d'équipement est une étape essentielle dans le processus d'évaluation de machine-outil, mais ce n'est pas avant que les copeaux ne commencent à voler que le véritable caractère d'une machine peut être testé. Cela n'est possible que par des essais de coupe réalistes, de préférence en utilisant votre matériau, bien que pas nécessairement avec vos outils de coupe et trajectoires d'outil. À moins que votre atelier ne soit entièrement à jour sur la courbe du fraisage à haute efficacité, toute démo de machine introduira probablement (et espérons-le) des méthodes de programmation, du serrage d'outil et des outils de coupe que votre atelier peut ne pas connaître — des technologies absolument nécessaires si vous voulez réussir.
Vous pouvez le considérer comme un triangle, a expliqué Anderson, avec le constructeur de machine, le système FAO et les outils de coupe comme trois composants également importants. « Évidemment, il y a d'autres variables comme le serrage de pièce et les fluides de coupe qui entrent dans l'équation d'usinage, mais ce sont ces trois qui tendent à déclencher les innovations que les autres doivent ensuite poursuivre et finalement surpasser », a-t-il dit.
Pour toute application utilisant des taux d'avance élevés, l'amincissement de copeau et les stratégies de fraisage trochoïdal, Anderson recommande un centre d'usinage qui a une conception de broche supérieure avec cône à double contact et connexion face, une structure de machine avec la masse et les caractéristiques d'évacuation de copeau nécessaires pour des taux élevés d'enlèvement de matière, et une commande capable de supporter des vitesses de traitement extrêmes.
Cette dernière partie réitère ce que Raun a alludé plus tôt, que ce n'est pas parce que vous programmez un certain taux d'avance que la machine-outil l'atteindra jamais. « Pour Okuma, il est important que nous fournissions une plateforme capable de gérer quelles que soient les innovations que les fournisseurs FAO et d'outils de coupe apportent sur le marché », a dit Anderson. « Cela signifie une commande de machine et des systèmes servo capables de gérer les énormes quantités de données qui viennent avec le contrôle de mouvement dynamique, et des courbes d'acc/déc et de jerk avancées qui permettent à la machine d'atteindre son potentiel maximum. »
Il y a aussi la longévité à considérer. C'est une chose de voir une démonstration de fraisage dynamique à haute vitesse ; c'en est une autre de gérer ce type de travail sur plusieurs années. A dit Anderson, « Si la machine n'a pas assez de masse, ou la connexion de broche n'est pas correcte, ou la commande ne peut pas suivre, les résultats seront moins qu'optimaux. Toutes les variables doivent être en équilibre pour réaliser pleinement le potentiel des dernières technologies, et le faire pour le long terme. »
Bonjour vieux ami
Avoir la bonne machine-outil ouvre aussi la porte à des outils de coupe autrefois considérés comme adaptés seulement pour des applications spécialisées. Martin Dillaman, responsable de l'ingénierie des applications et chef de projet chez Greenleaf Corp., Saegertown, Pa., a dit que les céramiques entrent dans cette catégorie.
« Juste la semaine dernière, nous discutions de comment, au cours des cinq à dix dernières années, les machines-outils ont enfin rattrapé les outils de coupe en céramique », a-t-il dit. « Grâce à des vitesses de broche plus élevées et une plus grande rigidité de machine, nous pouvons appliquer ces outils plus efficacement que par le passé. Donc non seulement plus d'ateliers sont maintenant capables d'utiliser nos produits, nous avons aussi l'opportunité pour un développement additionnel. »
Dillaman a pointé plusieurs de ces développements, dont beaucoup sont nés du travail de Greenleaf avec ses clients et leurs fournisseurs FAO. Ceux-ci incluent des céramiques à durcissement de phase qui peuvent mieux absorber le choc associé aux opérations de fraisage, des fraises indexables à fort cisaillement, une gamme de fraises à bout Excelerator à pas fin qui sera publiée plus tard cette année, et même une incursion dans les outils de coupe en carbure avec les géométries réductrices de vibrations Hushcut de la société.
« Nous voyons définitivement une augmentation du nombre de clients se tournant vers des stratégies de fraisage à haute performance, et nous travaillons pour les soutenir de toute façon possible », a-t-il dit. « Nous nous assoirons avec leurs programmeurs et machinistes pour les aider à développer la meilleure approche d'usinage pour quel que soit le matériau qu'ils coupent et quel que soit le logiciel qu'ils utilisent, même si cela signifie demander à notre département d'ingénierie une solution personnalisée. Beaucoup d'ateliers repoussent les limites ces jours-ci, et c'est notre travail de leur donner le plus grand succès possible. »
Système de contrôle d'automatisation
- L'automatisation renforcée propulse une robotique plus performante dans le moulage par injection
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Guide expert pour usiner efficacement les métaux précieux
- Maximiser l'efficacité de l'usinage CNC avec des stratégies avancées de trajectoires d'outils dynamiques
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Services Experts d'Usinage CNC : Précision pour Pièces Complexes
- Usinage CNC de Précision pour l'Aérospatiale : Fabrication de Pièces en Titane et Aluminium Légers
- Techniques avancées d'usinage d'arbres à cames pour performance maximale
- 26 Conseils Essentiels d'Usinage CNC pour Professionnels