



Impression ABS optimisée sur Ender 3 : Réglages, prévention du warping et conseils d'experts
L'ABS est l'un des matériaux les plus difficiles à apprendre à imprimer correctement sur une Ender 3, Pro ou V2, principalement parce que ce n'est pas une imprimante fermée.
Cependant, vous pouvez tout de même imprimer de l'ABS sur une Ender 3 en ajustant certains paramètres et en utilisant quelques astuces pour améliorer l'adhérence au plateau.
Voici la version courte : Pour imprimer de l'ABS sur une Ender 3, vous devez régler la température d'impression entre 230 °C et 240 °C, la température du plateau à 100 °C, désactiver le ventilateur de refroidissement de pièce, et appliquer de la colle en bâton sur la surface de construction afin d'améliorer l'adhérence et prévenir le warping.
Bien sûr, ce n'est pas tout et je vous recommande de continuer à lire pour découvrir comment mes tests se sont passés, comment améliorer l'adhérence au plateau, comment prévenir quelques problèmes, et plus encore.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour créer des impressions de haute qualité sur votre Ender 3, consultez absolument nos profils Cura adaptés spécifiquement à la série Ender 3 (Vous pouvez les obtenir tous pour seulement 7 $).
Recommandé : Utilisez une enceinte
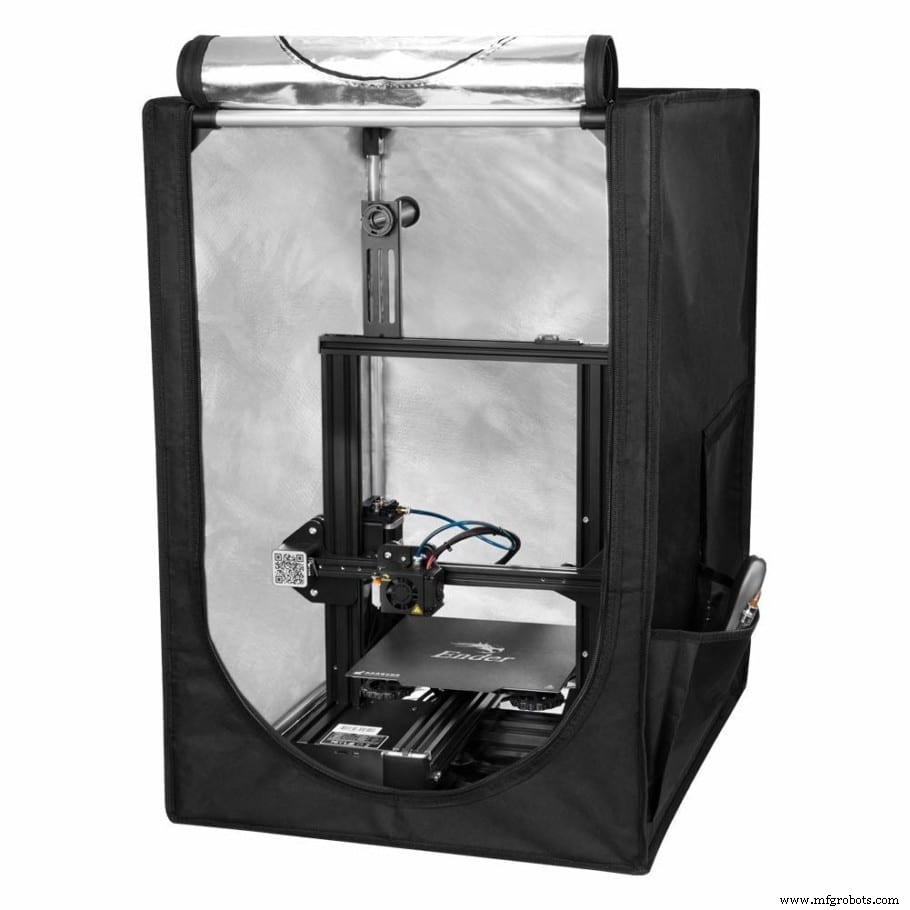
Avant d'aborder les réglages, je dois mentionner que vous devriez absolument utiliser une enceinte pour imprimer de l'ABS sur une Ender 3, car cela maintiendra la température à l'intérieur de l'imprimante constante et préviendra le warping et la séparation des couches.
Il convient de noter, cependant, que vous n'avez pas nécessairement besoin d'acheter une enceinte, car vous pourriez absolument en fabriquer une vous-même, ou même mettre une grande boîte en carton sur l'imprimante et cela fonctionnera aussi très bien.
Bien sûr, cela pourrait être un risque d'incendie potentiel, c'est pourquoi je ne le recommande pas, mais ça marche. Ma recommandation serait d'acheter une enceinte Creality abordable et non inflammable pour être tranquille.
Maintenant, si vous connaissez déjà vos réglages d'impression et voulez passer directement aux conseils pour améliorer l'adhérence au plateau et prévenir le warping, cliquez ici.
Température d'impression
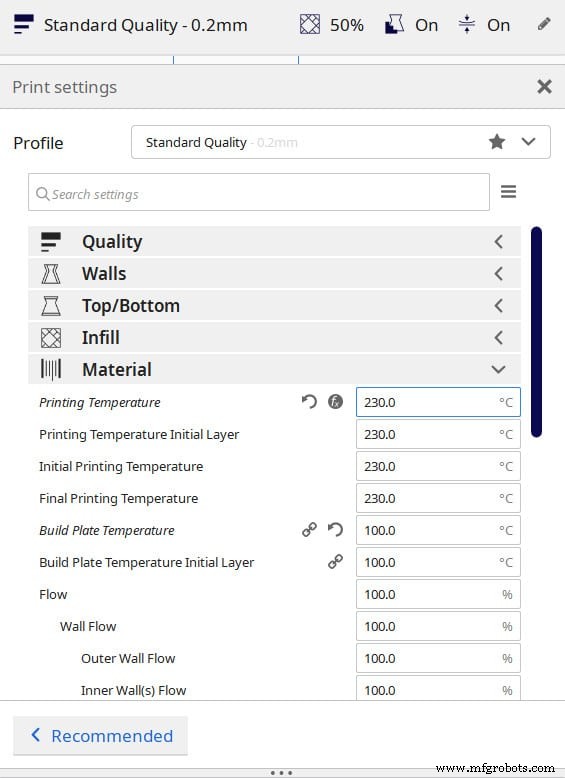
Sur l'Ender 3 (Pro et V2), 230 °C à 240 °C semble être le point idéal non seulement en termes de détail, mais aussi pour la qualité des ponts (bridging) et des porte-à-faux (overhangs) ainsi que pour prévenir les artefacts indésirables. Descendre en dessous de 230 °C entraîne une mauvaise adhérence des couches, tandis que monter au-dessus de 240 °C peut dégrader la qualité des ponts.
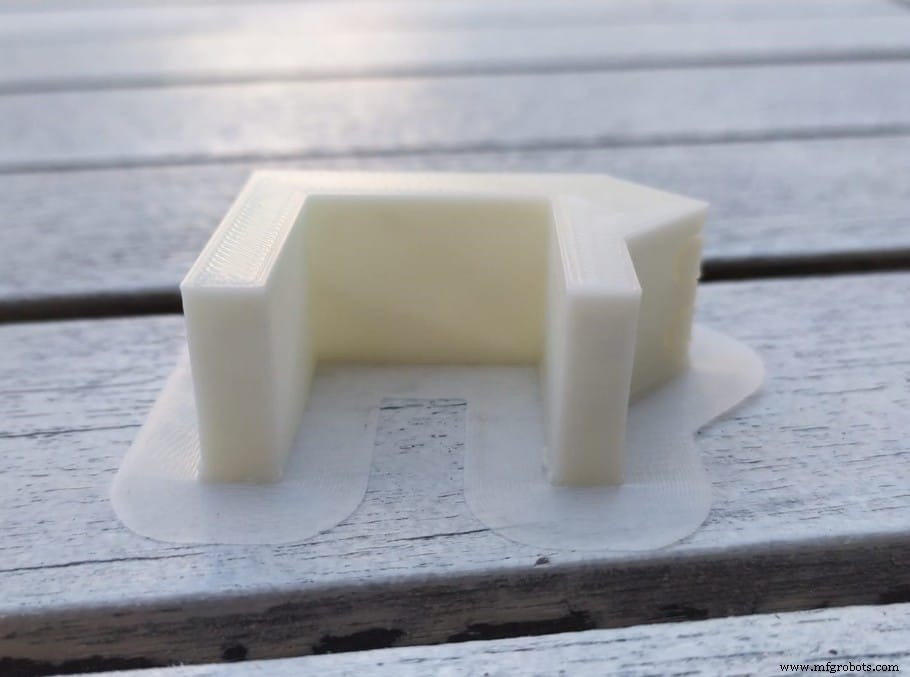
J'ai imprimé plusieurs tours de température, certaines plus grandes, d'autres plus petites, car je voulais tester l'adhérence au plateau en même temps, et j'ai aussi imprimé un simple guide-câble que j'ai conçu et qui s'attache à mon bureau.
Comme je viens de le mentionner, la meilleure température semble être entre 230 °C et 240 °C pour l'Ender 3, surtout s'il y a des ponts et des porte-à-faux. Pour les guides-câbles, je n'ai pas remarqué de différence de qualité entre les différentes températures car c'étaient des designs simples.
Cependant, et cela revient au point sur la nécessité d'une enceinte puisque je n'en ai pas utilisé pour ces tests car j'assume que la plupart d'entre vous n'en avez pas, les guides-câbles se fissuraient toujours au même endroit (celui à 230 °C avait une fissure plus large que celui à 240 °C), ce qui montre à quel point une enceinte est importante pour maintenir une température élevée et constante autour de l'objet.
Note : Si vous voulez en savoir plus sur l'importance des enceintes et pourquoi vous pourriez en avoir besoin, consultez cet article.
Il convient de noter que l'ABS peut être imprimé à des températures bien plus élevées, mais la raison pour laquelle je me suis arrêté à 240 °C est le tube PTFE qui n'est pas capable de supporter des températures supérieures à 245 °C et qui sera endommagé et libérera des fumées très toxiques. Donc, ne dépassez pas 245 °C à moins de changer le tube PTFE ou de faire d'autres modifications à l'imprimante.
- Température d'impression ABS idéale pour Ender 3 : 230 °C à 240 °C.
Température de plateau idéale
S'il y a une chose à bien régler avec l'ABS, c'est l'adhérence au plateau, et régler le plateau à la bonne température est absolument crucial (aussi l'utilisation d'un brim, mais plus sur cela dans une seconde).
Une étude a été menée sur l'effet de la température du plateau sur l'adhérence, et la conclusion est : « Cette étude montre une augmentation significative des forces d'adhérence lors de l'impression de pièces à une température de plateau légèrement supérieure à la température de transition vitreuse du matériau d'impression ».
Essentiellement, si vous avez des problèmes d'adhérence au plateau, augmentez la température du plateau légèrement au-dessus de la température de transition vitreuse du filament (60 °C pour le PLA, 100 °C pour l'ABS, et 80 °C pour le PETG).
Pour l'Ender 3 (Pro et V2), la température de plateau idéale pour l'ABS est de 100 °C à 110 °C (pour une adhérence accrue). Dans certains cas, l'utilisation de colle en bâton peut être nécessaire pour empêcher l'impression de se détacher du plateau.
Maintenant, sans enceinte, vous aurez toujours à faire face au warping car l'ABS se contracte un peu trop, et dans certains cas, l'impression peut se détacher complètement du plateau même si vous réglez la température du plateau à 110 °C (encore une fois, plus sur comment prévenir le warping plus loin dans l'article).
- Température de plateau ABS idéale pour Ender 3 : 100 °C à 110 °C.
Refroidissement de pièce (Part Cooling)
Puisque l'ABS se contracte plus que les autres plastiques en refroidissant, l'impression a plus de chances de warper car les couches supérieures qui ne sont pas chauffées par le plateau refroidissent et exercent une force de traction sur les couches inférieures, ce qui peut soit faire warper l'impression, soit séparer les couches (moins fréquent).
C'est pourquoi vous voudrez peut-être garder le refroidissement au minimum ou l'éteindre, pas seulement pour les premières couches, mais tout le temps.
Dans mes tests, j'ai trouvé que garder le ventilateur éteint pour les premières couches et ensuite le faire tourner à 30 % donnait d'excellents résultats.
Cependant, les ponts (bridging) peuvent être un problème avec l'ABS car ils nécessitent que le plastique refroidisse le plus vite possible pour fonctionner, ce qui signifie que plus la vitesse du ventilateur est élevée, meilleurs sont les ponts.
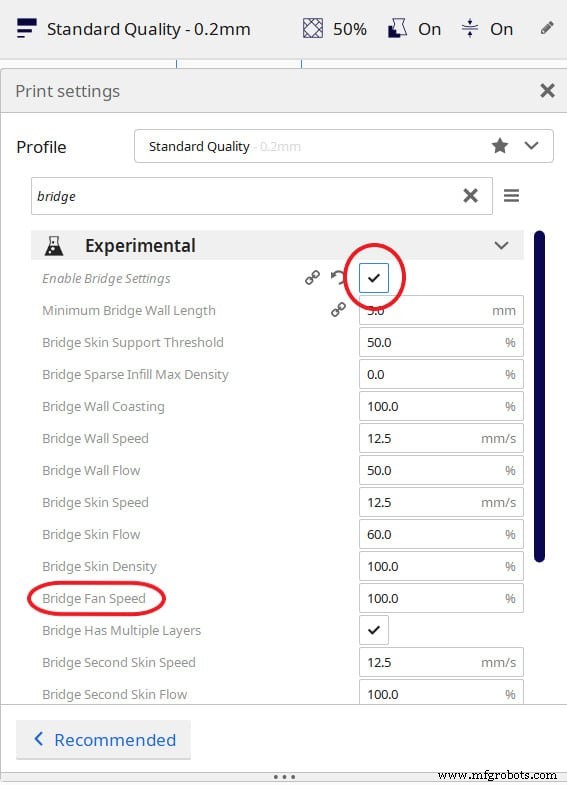
Heureusement, il y a un paramètre expérimental dans Cura appelé « Activer le refroidissement d'impression » (Enable Print Cooling) où vous pouvez ajuster la « Vitesse du ventilateur pour les ponts » (Bridge fan speed), ce qui vous permet de régler le ventilateur de refroidissement à 100 % uniquement lors de l'impression de ponts (Pour trouver le paramètre, tapez « bridge » dans la barre de recherche des paramètres, cochez la case « Enable Print Cooling » et descendez jusqu'à « Bridge fan speed » pour l'ajuster).
Réglages de refroidissement ABS idéaux pour Ender 3 :
- Ventilateur complètement éteint pour les premières couches.
- Ventilateur à 30 % ou éteint pour le reste de l'impression.
- Ventilateur à 100 % pour les ponts.
Réglages de rétraction
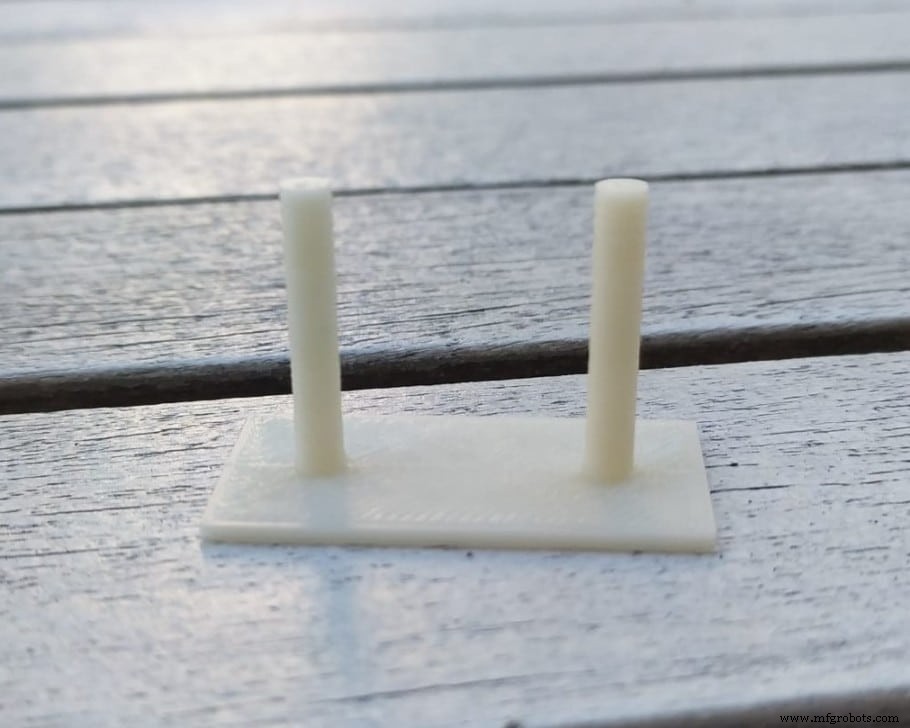
J'ai effectué un test de rétraction/stringing et obtenu des résultats absolument parfaits avec les mêmes réglages que j'utilise pour le PLA, qui sont aussi les réglages par défaut dans Cura, à savoir :
- Mode Combing : ACTIVÉ et réglé sur « Within Infill » (par défaut « not in Skin », les deux fonctionnent).
- Distance de rétraction : 6,5 mm
- Vitesse de rétraction : 25 mm/s
- Nombre maximum de rétractions : 100
- Fenêtre de distance d'extrusion minimale : 10 mm
Avec ces réglages, mon test de stringing est ressorti extrêmement propre, sans fils visibles nulle part.
Réglages de vitesse
Tout comme avec le PLA, imprimer à des vitesses entre 40 mm/s et 60 mm/s est idéal pour l'ABS sur l'Ender 3 et donnera de belles impressions sans trop d'artefacts, de ghosting ni de ringing. Le meilleur compromis entre vitesse et qualité est 50 mm/s.
Maintenant, bien que vous puissiez obtenir d'excellents résultats à 50 mm/s et 60 mm/s, il peut y avoir des moments où vous voudrez la baisser à 35 ou 40 mm/s selon la complexité du modèle et le niveau de détail, car vous voudrez éviter le ghosting et le ringing autant que possible.
- Réglages de vitesse ABS idéaux pour Ender 3 : Entre 40 mm/s et 60 mm/s.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour créer des impressions de haute qualité sur votre Ender 3, consultez absolument nos profils Cura adaptés spécifiquement à la série Ender 3 (Vous pouvez les obtenir tous pour seulement 7 $).
Résoudre les problèmes d'ABS sur l'Ender 3
Comme mentionné précédemment, l'ABS se contracte beaucoup plus que les autres thermoplastiques en refroidissant, ce qui le fait warper et parfois même se fissurer le long des lignes de couches.
Cela signifie que le refroidissement de l'impression doit être pris en compte plus sérieusement que lors de l'utilisation d'autres filaments plus faciles à imprimer, comme le PLA ou le PETG, c'est pourquoi je recommande vivement d'investir dans une enceinte, car cela résoudra la plupart des problèmes de l'ABS, comme le warping, la mauvaise adhérence au plateau (puisque cela est aussi causé par le warping), la délamination/fissuration des couches, etc.
Cependant, si vous ne voulez pas en acheter une et allez imprimer avec une Ender 3 d'origine, voici quelques conseils pour améliorer vos chances de succès :
Éloignez l'imprimante des courants d'air
Les courants d'air froids refroidiront l'impression plus vite que nécessaire et de manière irrégulière, ce qui signifie que le plastique se contractera plus d'un côté que de l'autre, causant le warping et peut-être aussi des fissures.
Si vous imprimez sans enceinte, gardez l'imprimante dans une pièce aussi chaude que possible et fermez toutes les fenêtres/portes pour éviter les courants d'air.
Note : L'ABS émet des fumées toxiques et vous ne devriez pas être dans la même pièce que l'imprimante pendant qu'elle fonctionne.
Imprimez avec un Brim
Puisque l'adhérence au plateau peut être un sérieux problème avec l'ABS, vous devriez utiliser tous les paramètres du trancheur à votre disposition pour l'améliorer, et utiliser un brim est probablement la meilleure façon de s'en occuper.
Un brim est essentiellement une jupe qui entre en contact avec l'impression et qui aide à l'adhérence au plateau et au warping en particulier, donc imprimez toujours l'ABS avec un Brim.
Utilisez de la colle en bâton pour une meilleure adhérence
J'ai réussi à empêcher mon impression de se détacher du plateau et même de warper en appliquant une petite quantité de colle en bâton sur la surface d'impression.
La colle en bâton améliore drastiquement l'adhérence et aide aussi au retrait de l'impression une fois le plateau refroidi.
Il convient de noter qu'essayer de retirer l'impression avec le plateau encore chaud sera quasi impossible à cause de la force du lien créé par la colle, donc laissez-le refroidir d'abord à température ambiante, puis retirez-le.
L'utilisation de colle en bâton a été de loin ce qui m'a donné les meilleurs résultats pour l'impression d'ABS en termes d'adhérence au plateau, et même s'il y avait un léger warping, il était à peine perceptible.
Utilisez du ruban de peintre
Coller du ruban de peintre sur la surface de construction aide aussi beaucoup à l'adhérence. Assurez-vous simplement d'appliquer les bandes de ruban le plus proprement possible et de ne laisser aucun espace entre elles.
Pour l'adhérence, l'ABS a collé très bien au ruban et cela fait moins de saleté que la colle en bâton, et le retrait est aussi beaucoup plus facile.
Cependant, la colle en bâton a performé un peu mieux, c'est pourquoi je recommanderais de l'utiliser plutôt que le ruban.
Fissuration de l'impression (séparation des couches)
Alors que la seule vraie façon de résoudre cela est d'imprimer en utilisant une enceinte, plus le lien entre les couches est fort, plus le risque de délamination est faible, et cela signifie qu'utiliser une buse plus large pourrait empêcher l'impression de se fissurer car elle fournit une surface de contact beaucoup plus grande entre les couches, augmentant essentiellement la force du lien entre elles.
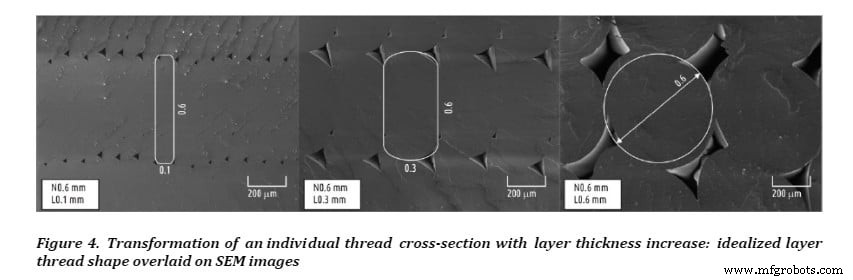
Les environnements froids et les courants d'air augmenteront encore le risque d'impressions fissurées, alors assurez-vous de garder l'imprimante dans une pièce fermée avec une température ambiante aussi élevée que possible.
Conclusion
L'ennemi majeur de l'ABS est surtout le refroidissement rapide et inégal, car il peut causer le warping, le détachement du plateau, et même la fissuration.
Imprimer avec une enceinte résoudra tous ces problèmes et l'impression d'ABS sera un jeu d'enfant, mais si vous n'avez pas d'enceinte, vous pouvez mettre de la colle en bâton ou du ruban de peintre sur la surface de construction pour une meilleure adhérence, et garder l'imprimante dans une pièce fermée à l'abri des courants d'air froids.
Augmenter la température du plateau juste au-dessus de la température de transition vitreuse de l'ABS (100 °C) aidera aussi à l'adhérence, alors jouez avec la température du plateau. J'ai obtenu les meilleurs résultats, sans utiliser de colle en bâton, à 110 °C.
La différence entre 100 °C et 110 °C sans colle était assez noticeable, avec, cependant, pas tant que ça. C'est pourquoi je recommanderais de garder le plateau à 100 °C et d'appliquer de la colle en bâton, car c'est de loin la meilleure adhérence que j'ai obtenue.
Enfin, n'oubliez pas de baisser ou d'éteindre complètement le ventilateur de refroidissement pour de meilleurs résultats, rappelez-vous juste d'activer le réglage qui allume le ventilateur pendant l'impression des ponts, sinon ils ne sortiront pas bien.
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants, les intermédiaires et même les experts, facilitant ainsi la décision. Les filaments et les mises à niveau listés ont tous été testés par nos soins et soigneusement sélectionnés, donc vous savez que celui que vous choisirez fonctionnera comme prévu.
impression en 3D
- Guide étape par étape : Remplacement de la buse sur Ender 3, Ender 3 Pro et Ender 3 V2
- Plastique ABS : Est-il recyclable ? Biodégradable ? Tout savoir
- Calibrage précis du Z-Offset sur Ender 3 : guide étape par étape
- Corriger l'affaissement de l'axe X sur Ender 3 : guide pratique
- Résistance thermique du PLA expliquée : comparatif ABS, ASA, PETG, PC et alternatives
- Test Ender 3 Pro : Guide d'achat 2022 et évaluation du rapport qualité-prix
- Corriger les problèmes de nivellement du plateau Ender 3 : Guide étape par étape
- Maîtriser le nivellement du plateau sur l'Ender 3 : Guide étape par étape pour des impressions parfaites
- Meilleurs upgrades Ender 3, Pro & V2 : Imprimables gratuits & Kits premium