



Maîtriser l'impression 3D : Partie 1 – Tests unitaires et tolérances pour des constructions précises et rentables
Bienvenue dans notre nouvelle série de blog, Conception pour l'impression 3D (DF3DP). DF3DP est une série de blog dédiée aux astuces et techniques d'impression 3D à suivre lors de l'utilisation de toute imprimante 3D qui vous guidera pour réduire les coûts, le temps d'impression et le matériau tout en vous montrant comment obtenir vos pièces comme vous le voulez dès la première tentative.
Nous y sommes tous allés : vous imprimez une pièce qui prend des heures, pour découvrir qu'elle ne s'ajuste pas exactement comme vous le vouliez, gaspillant ainsi un temps d'impression et du matériau précieux sur une mauvaise pièce. L'impression 3D est un processus de fabrication sans intervention, donc une fois que vous envoyez votre modèle CAO à l'imprimante, il n'y a pas grand-chose à changer. Les pièces peuvent prendre des heures, voire des jours, et si vous avez une échéance à respecter, réimprimer entièrement la pièce avec des tolérances corrigées n'est parfois pas un luxe que vous pouvez vous permettre, ni d'un point de vue temporel ni monétaire. Comme les pièces imprimées en 3D faites par FFF (fabrication par filament fondu) se rétractent à cause de la contraction thermique, les imprimantes 3D n'impriment souvent pas exactement les dimensions que vous leur donnez, donc tenir compte de la tolérance est nécessaire. Dans cet article, je vous guiderai pour vous assurer que les tolérances d'impression 3D sont correctes avant d'imprimer la pièce entière pour découvrir qu'elles sont fausses.
C'est là que les tests unitaires de pièces imprimées 3D deviennent utiles. Un test unitaire est traditionnellement un terme logiciel, consistant essentiellement à tester que de petits extraits de code fonctionnent indépendamment avant de les incorporer dans le script complet. Nous allons faire la même chose avec l'impression 3D : imprimer de petits segments rapides de ce qui sera plus tard intégré dans une conception plus large pour vérifier ou tester leur fonctionnalité et leur ajustement avant d'imprimer une énorme pièce.
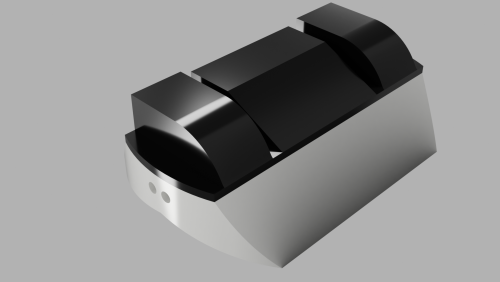
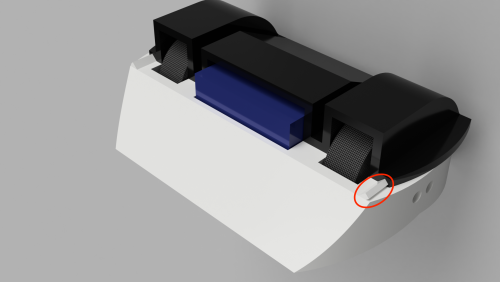
Par exemple, le haut de ce prototype de robot de combat antweight imprimé 3D que je conçois glisse sur la base via un ensemble de rainures en queue d'aronde (l'une est encerclée ci-dessous). Les deux pièces combinées prennent 4 jours et 7 heures à imprimer, donc je veux faire un test unitaire imprimé 3D pour m'assurer que les rainures sont de la bonne taille avant d'imprimer tout.
Concevoir un bon test unitaire pour l'impression 3D
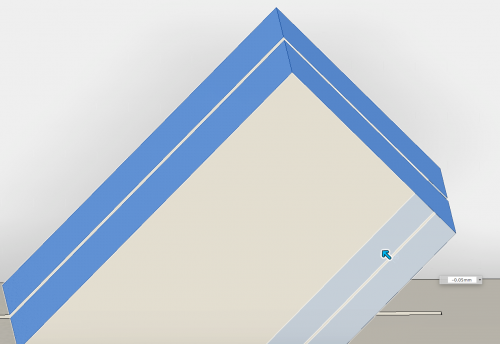
Un test unitaire bien conçu doit être rapide et facile à la fois à concevoir et à imprimer (je vise généralement environ une demi-heure à une heure de travail d'impression). J'ai modélisé une version miniature unique des paires de rainures, puis en ai fait des copies avec différentes distances de décalage de face, allant de pas de décalage à un décalage de -0,2 mm sur toutes les faces de la queue d'aronde. Cela signifie que chaque profil mâle de rainure était plus fin que le précédent.
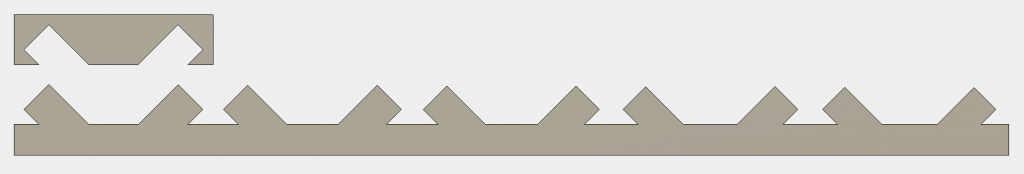
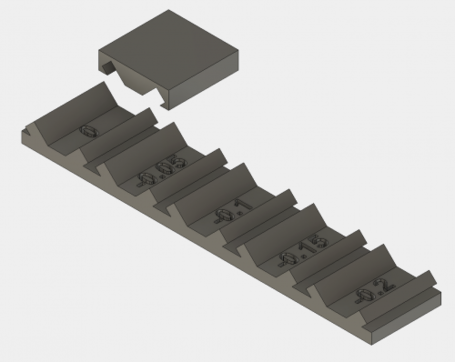
J'ai également ajouté une numérotation pour me rappeler quelle distance de décalage correspondait à laquelle, comme le montre la capture d'écran CAO ci-dessous :
Tester le test unitaire imprimé 3D
Une chose à retenir est d'imprimer votre test unitaire dans l'orientation dans laquelle la pièce finale sera imprimée, afin de rendre le test aussi précis que possible. L'impression n'a pris que 1 heure et 15 minutes, bien mieux que d'imprimer tout le châssis du robot pour découvrir que mes rainures coulissantes n'étaient pas bien tolérées.
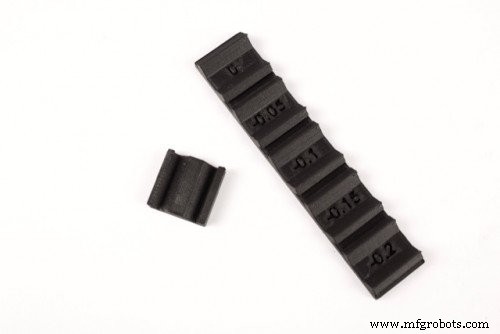
Pour le tester, je glisse simplement le profil de rainure femelle sur chaque profil mâle, en commençant par le plus grand décalage de face (-0,2 mm) et en progressant vers 0,0 mm de décalage.

Le profil à -0,2 mm de décalage était très lâche – je ne veux pas que le haut du robot glisse simplement. Les profils mâles à -0,15 mm et -0,1 mm étaient corrects mais pas aussi ajustés que je le voudrais. Le décalage de -0,05 mm s'est avéré parfait – assez serré pour ne pas être éjecté facilement, et je pouvais le faire glisser avec un peu de pression. Le profil final, décalage 0,0 mm, était un peu trop serré pour mon goût. Maintenant, je peux entrer la valeur de décalage -0,05 dans ma conception finale, et je suis certain qu'elle s'emboîtera comme je le veux. Il y a quelques autres caractéristiques qui verrouilleront réellement le haut en place, mais les rainures reliant les deux pièces étaient les tolérances dont je n'étais pas sûr.
Autres utilisations des tests unitaires
Les tests unitaires sont vraiment précieux pour toutes sortes de tolérances, même si vous voulez juste avoir une bonne idée de comment votre imprimante se comporte sous certaines conditions. Par exemple, pour avoir une idée des tolérances de trous sur une imprimante 3D donnée, vous pourriez vouloir imprimer quelque chose comme ceci :
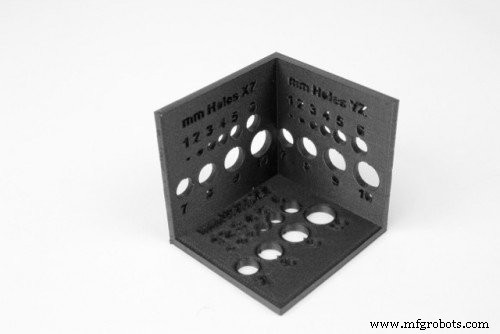
Vous pouvez alors mesurer les tailles de trous et comparer la valeur mesurée à la valeur cotée dans votre modèle CAO, vous donnant ainsi une bonne idée de la tolérance de trou que vous devrez laisser dans chaque plan sur les pièces que vous imprimerez en 3D. Vous pouvez ensuite utiliser ce test comme référence pour de futurs travaux de conception et il peut aider à concevoir non pas une, mais de nombreuses pièces imprimées 3D.
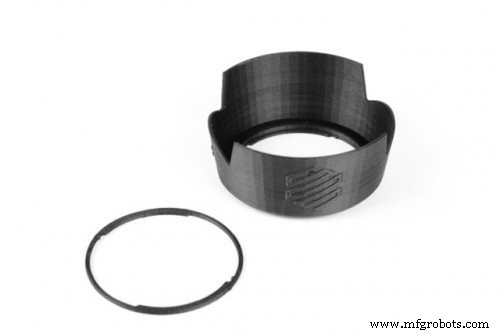
De plus, avec notre imprimante, vous pouvez pousser le processus de test unitaire plus loin : disons que vous devez imprimer tout ce châssis de robot, mais vous voulez vous assurer que tous les composants rentrent à l'intérieur avant de vous engager à utiliser la fibre de carbone pour renforcer le châssis. Vous pouvez faire ce qu'on appelle un prototype d'ajustement imprimé 3D pour tester que tous vos composants rentrent dans vos pièces imprimées 3D (ou l'inverse) avant d'introduire de la fibre dans l'impression. Cela réduit à nouveau le gaspillage de matériau et les coûts pour que vous puissiez tester la géométrie et la forme finale des pièces remplies de fibre avant de vous engager à les imprimer.
La vraie valeur des tests unitaires :
Disons que j'ai imprimé tout ce châssis et ce haut, et que j'ai raté la tolérance de la rainure. Alors j'aurais besoin d'imprimer tout ce truc deux fois, ou je devrais passer quelques heures à bidouiller une caractéristique géométrique petite et bizarre, et personne ne veut vraiment faire ça. Limer ou poncer des pièces imprimées 3D pour les faire s'ajuster, surtout quand elles impliquent de petites géométries, laisse souvent des cicatrices, une mauvaise finition de surface et elles peuvent accidentellement casser la caractéristique ou exposer la structure interne d'une pièce imprimée 3D. C'est assez évident qu'imprimer une grande pièce deux fois n'est pas aussi bon que de passer un peu plus de temps de conception et puis d'imprimer une petite pièce et une grande pièce, mais voici les chiffres pour mon robot au cas où vous ne seriez pas encore convaincu par les tests unitaires imprimés 3D :
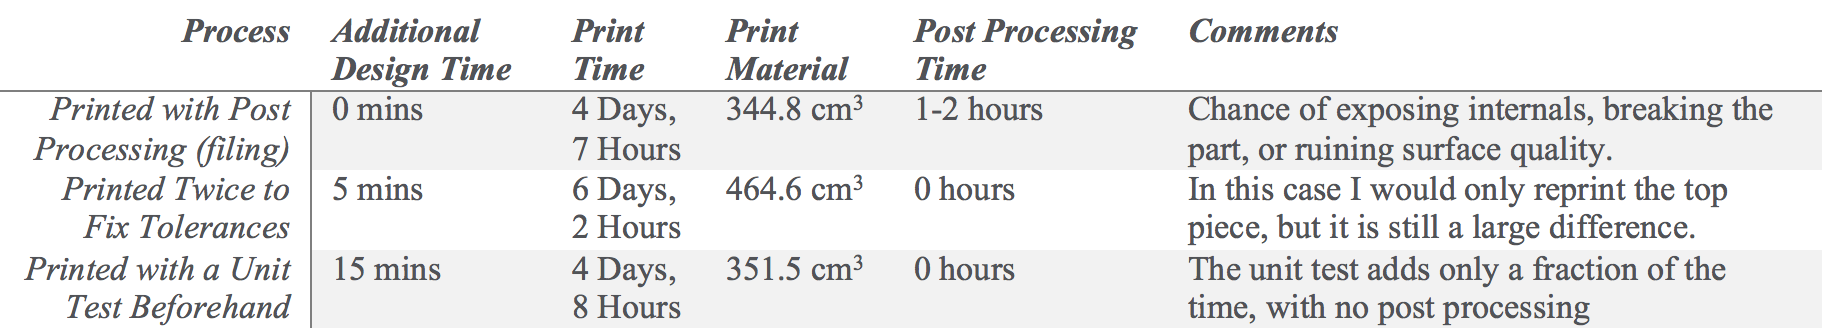
Les tests unitaires sont critiques pour les grandes pièces imprimées 3D si vous voulez qu'elles sortent bien du premier coup. Le post-traitement est un processus que la plupart des gens s'attendent à juste gérer lors de l'impression 3D, que ce soit poncer les surfaces, percer les trous, ou limer les joints mal cotés. Sur une imprimante aussi fiable et précise que l'imprimante composite 3D Mark Two, le post-traitement n'a pas à être une étape que vous devez prendre, et avec les tests unitaires vous pouvez garantir que vos pièces sortiront comme vous le voulez.
Si vous voulez tester ces tests vous-même, vous pouvez les télécharger ici.
Vous voulez voir plus de ce que la Mark Two peut faire ? Demandez une démo aujourd'hui !
impression en 3D
- Pourquoi les plateaux en verre offrent des résultats supérieurs en impression 3D
- Post-traitement sans effort pour impressions 3D FDM
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- L'impression 3D : du prototypage rapide à la production de pièces finales à grande échelle
- Préhensiles d'injecteurs de carburant imprimés en 3D sur mesure : Optimisation de l'efficacité pick-and-place
- Création de fichiers STL multi-corps pour l'impression 3D multi-matériaux
- Révolutionner le pétrole & gaz : comment l'impression 3D pilote efficacité et durabilité
- L'impression 3D accélère : croissance entreprise, boom marché, applications haute performance
- 10 solutions éprouvées pour pièces 3D résistantes à l'eau : matériaux et post-traitement