



Maîtriser l'assurance qualité en impression 3D métal : surmonter trois défis clés
L'assurance qualité (AQ) est la pierre angulaire d'une impression 3D métal fiable, pourtant elle reste l'étape la plus exigeante du processus.
Alors que la fabrication additive s'étend vers des secteurs haute performance, l'attente est que chaque pièce rencontre des spécifications mécaniques et dimensionnelles strictes. Pour les imprimantes métal, cependant, atteindre cette cohérence est un obstacle persistant pour de nombreux fabricants.
Dans cet article, nous examinons les obstacles primaires à l'établissement de workflows AQ robustes pour pièces métal imprimées en 3D et présentons des solutions éprouvées.
Défi 1 : Assurer la qualité de vos matériaux
La fondation d'une construction sans défaut réside dans la poudre elle-même. La qualification matériau est particulièrement complexe pour les poudres métal, où maintenir la pureté tout au long de la chaîne d'approvisionnement est critique.
Les applications critiques pour la sécurité — composants aéronautiques, implants médicaux — demandent des poudres 100 % exemptes de contaminants. Même des quantités infimes de matériau étranger peuvent altérer la microstructure et causer un échec d'impression.
La contamination peut survenir à n'importe quel stade : pendant la construction, le stockage, le transport ou la manipulation. Par exemple, des résidus d'une impression précédente peuvent se mélanger à de la poudre fraîche si le plateau de construction n'est pas soigneusement nettoyé. La réutilisation de poudre change aussi sa composition, car humidité, oxygène et azote sont absorbés à chaque cycle.
Une AQ efficace nécessite donc des méthodes de test rigoureuses adaptées à la fabrication additive.
Solution : Employer le scanner CT
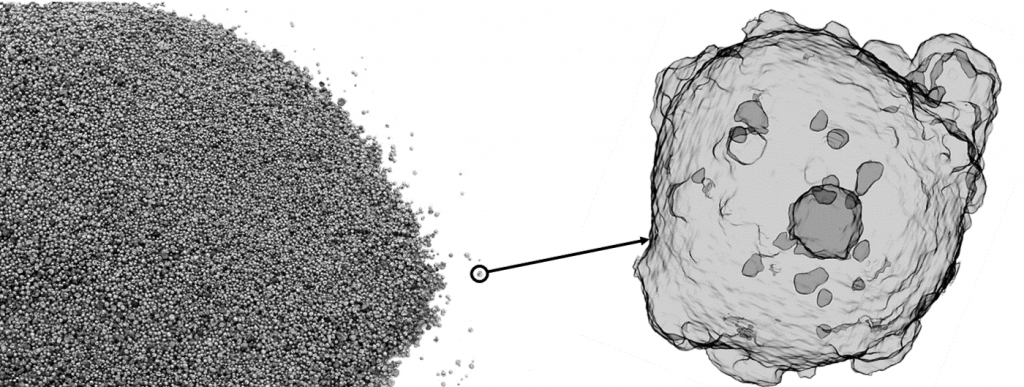
La Tomodensitométrie (CT) offre la façon la plus précise de détecter la contamination de poudre. En acquérant des centaines d'images rayons X sous multiples angles, une représentation 3‑D de la poudre est construite.
Les micro-scanners CT modernes atteignent des résolutions jusqu'à 3 µm, et les unités haut de gamme peuvent résoudre des tailles de voxel de 0,5 µm. Ils peuvent inspecter une large gamme de métaux — de l'aluminium et titane à l'acier inoxydable et Inconel.
Utilisé pour la qualification poudre, le CT fournit des données détaillées sur la morphologie particulaire, distributions de taille et forme, ainsi que la porosité interne. Cette insight permet aux ingénieurs de vérifier l'adéquation avant que la poudre n'entre dans la chambre de construction.
Expanse Microtechnologies offre une solution Micro‑CT propriétaire conçue spécifiquement pour la fabrication additive. James Hinebaugh, président de l'entreprise, explique que la plateforme délivre des rapports approfondis sur porosité, morphologie particulaire et pore, et distributions de taille — information qui lie directement la qualité de la matière première à la performance finale de la pièce.
Le scanner CT reste l'un des outils les plus fiables pour valider les matériaux FA bruts, le rendant une étape indispensable dans tout programme AQ complet.
Défi 2 : Établir le contrôle de processus
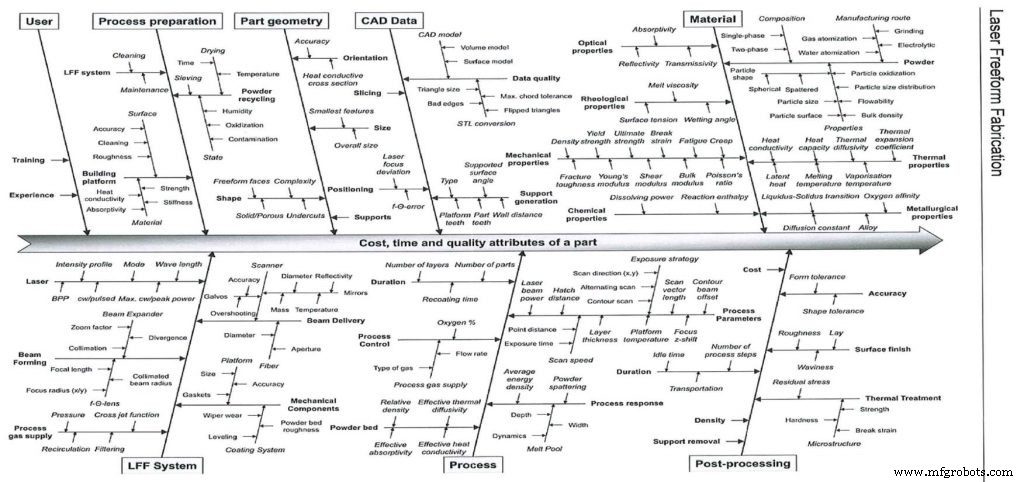
La fusion sur lit de poudre métal introduit une pléthore de variables — de la conception au post-traitement — qui influencent la qualité de pièce. Chemin laser, densité d'énergie, vitesse du recoater, design des supports et recyclage poudre jouent tous un rôle.
Traditionnellement, les fabricants ont compté sur l'essai-erreur pour régler ces paramètres, ce qui est coûteux et contrevient à la rentabilité de la fabrication additive.
Pour aller au-delà des approches ad-hoc, un système de contrôle qualité en boucle fermée — intégrant planification, surveillance et rétroaction — est essentiel.
Solution : Développer un système de contrôle qualité en boucle fermée
Trois piliers soutiennent un workflow AQ rapide, fiable :
- Planifier la construction
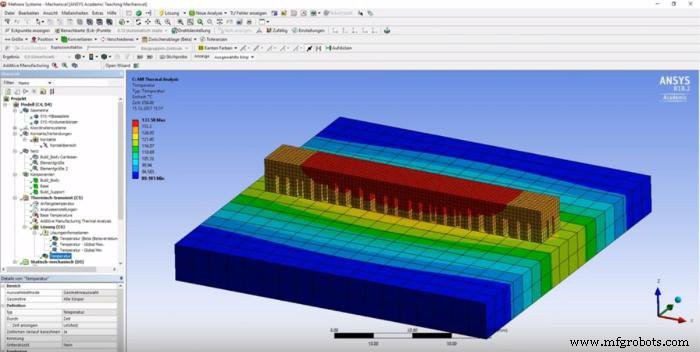
La simulation permet aux ingénieurs de modéliser le processus FA avant la première couche imprimée. En prédisant le gauchissement, la distorsion et la dynamique de fusion, les designers peuvent sélectionner orientations optimales et stratégies de support.
Si le logiciel de simulation porte des hypothèses inhérentes, des vendeurs comme ANSYS raffinent continuellement leurs modèles pour améliorer la précision. L'intégration précoce de la simulation réduit les échecs d'impression et accélère le développement.
- Surveiller la construction
Des capteurs et caméras in-process capturent des données temps réel — taille du bain de fusion, température, puissance laser — qui influencent directement la microstructure et la performance de pièce.
Avec ces données, les ingénieurs peuvent prédire des défauts comme gauchissement ou fissuration avant qu'ils ne se manifestent, permettant des ajustements préemptifs.
Limitées mais croissantes, les solutions de surveillance in-process existent. La technologie PrintRite3D IPQA de Sigma Labs combine matériel multi-capteurs avec logiciel d'inspection pour optimiser les conditions du bain de fusion et générer des rapports de répétabilité. Les futures versions incorporeront l'analytique Big Data pour des insights plus profonds.
De nombreuses imprimantes intègrent maintenant des capacités de surveillance. La suite EOSTATE d'EOS inclut System & Laser, Powder‑Bed, Melt‑Pool et modules Exposure OT, avec Exposure OT offrant une tomographie optique proche infrarouge pour mapper chaque couche de pièce.
MTU Aero Engines a adopté cette suite de surveillance en production série de composants aérospatiaux.
- Fermer la boucle
Le contrôle par rétroaction — ajuster automatiquement les paramètres de processus en réponse aux déviations temps réel — assure géométrie cohérente, finition de surface et propriétés matériaux.
Le système Sapphire de Velo3D, propulsé par le logiciel de préparation d'impression Flow et la technologie Intelligent Fusion, exemplifie cette approche. La simulation thermique intégrée, prédiction de performance et contrôle en boucle fermée du bain de fusion délivrent des taux de succès première pièce dépassant 90 % sur géométries difficiles.
Défi 3 : Réduire l'erreur humaine
Malgré l'automatisation, l'intervention humaine reste une source significative de variabilité — de la revue de conception à l'inspection post-production.
Les workflows post-production impliquent souvent le matching manuel de pièces imprimées aux fiches de job, un processus laborieux qui réduit la visibilité et augmente le risque de surveillance.
Automatiser les étapes d'inspection avec des outils digitaux mitige ces risques et améliore la traçabilité.
Solution : Implémenter un logiciel de workflow pour la fabrication additive
Les plateformes de workflow centralisent tout le pipeline de production FA, permettant aux équipes de gérer constructions, inspections et enregistrements qualité dans un environnement digital unique.
Pour l'AQ, un tel logiciel peut rendre un visualiseur 3‑D de chaque pièce, comparer composants physiques à leurs jumeaux numériques, et tracker taux de succès versus échec. Les pièces échouées peuvent être automatiquement retournées à la file de production pour re-construction, assurant traçabilité et accountability.
L'outil de Gestion Post-Production d'AMFG exemplifie cette capacité, fournissant une vue 3‑D complète, métriques de performance et workflows de re-traitement automatisés.
Y a-t-il des standards AQ à l'échelle de l'industrie pour la FA ?
Les standards industriels jouent un rôle pivot dans l'établissement d'un langage commun pour la qualité. Si la fabrication traditionnelle a des décennies de standards, la fabrication additive est encore en évolution.
En 2023, AMST International a publié son standard F3303 pour la qualification laser et fusion par faisceau d'électrons sur lit de poudre, et un standard complémentaire pour la qualification de pièce et post-traitement est en cours. ASTM International et NIST font aussi avancer les protocoles AQ via le projet AM Part Qualification, qui se concentre sur méthodes de mesure, métrologie et évaluation performance mécanique.
Garder un œil sur la qualité
L'intégrité matériau et le contrôle de processus sont les deux piliers de l'impression 3D métal haute qualité. Si le chemin vers une AQ cohérente peut être complexe, les solutions — du scanner CT à la surveillance en boucle fermée et l'automatisation de workflow — sont de plus en plus accessibles.
En confrontant ces défis de front et en déployant les bonnes technologies, les fabricants peuvent débloquer le plein potentiel de la fabrication additive métal pour applications haute valeur, exigeantes.
impression en 3D
- Poudres de métaux réfractaires prêtes à révolutionner l'impression 3D
- Poudres de métaux réfractaires vs impression 3D : fabrication additive de pointe pour métaux haute température
- BMD et frittage micro-ondes de Desktop Metal : une nouvelle ère pour la fabrication additive métal
- Choisir le bon système de contrôle qualité en temps réel pour l'impression 3D
- Simplifier l'impression 3D métal : conseils d'experts pour gérer les structures de support
- H.C. Starck lance AMPERPRINT® : nouvelles poudres atomisées au gaz pour l'impression 3D métal
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Conseils d'expert pour optimiser la conception en frittage laser direct de métal (DMLS)
- Impression 3D métal : quand est-ce le bon choix ?