



Moulage par injection pour structures composites thermoplastiques unitaires haute performance

Arbre de transmission à engrenages unitaire composite. Herone utilise rubans préimprégnés thermoplastiques tressés comme préformes pour un procédé qui consolide le stratifié d'arbre et surmoule éléments fonctionnels comme engrenages, produisant structures unitaires qui réduisent poids, nombre pièces, temps assemblage et coûts. Source pour toutes images | herone
Les projections actuelles prévoient un doublement de la flotte avion commercial sur 20 ans. Pour accommoder cela, cadences production 2019 pour gros-porteurs composites-intensifs varient 10 à 14 par mois par OEM, tandis monocouloirs ont déjà rampé à 60 par mois par OEM. Airbus spécifiquement travaille avec fournisseurs pour passer pièces préimprégné stratification manuelle traditionnelles mais chronophages sur A320 à pièces via procédés plus rapides, cycle 20 minutes, comme moulage par transfert résine haute pression (HP-RTM), aidant fournisseurs pièces à atteindre poussée vers 100 avions/mois. Pendant ce temps, marché émergent mobilité aérienne urbaine et transport prévoit besoin 3 000 avions EVTOL (décollage/atterrissage vertical électrique) par an (250/mois).
« L'industrie requiert technologies production automatisées avec temps cycles raccourcis qui permettent aussi d'intégrer fonctions, offertes par composites thermoplastiques », dit Daniel Barfuss, co-fondateur et managing partner d'herone (Dresde, Allemagne), entreprise technologie composites et fabrication pièces utilisant matériaux matrices thermoplastiques haute performance du sulfure de polyphénylène (PPS) à l'éthercétone (PEEK), polyéthercétonecétone (PEKK) et polyaryléthercétone (PAEK). « Notre objectif principal est combiner haute performance composites thermoplastiques (TPC) avec coûts plus bas, pour permettre pièces sur mesure pour plus large variété applications fabrication série et nouvelles applications », ajoute Dr. Christian Garthaus, second co-fondateur et managing partner d'herone.
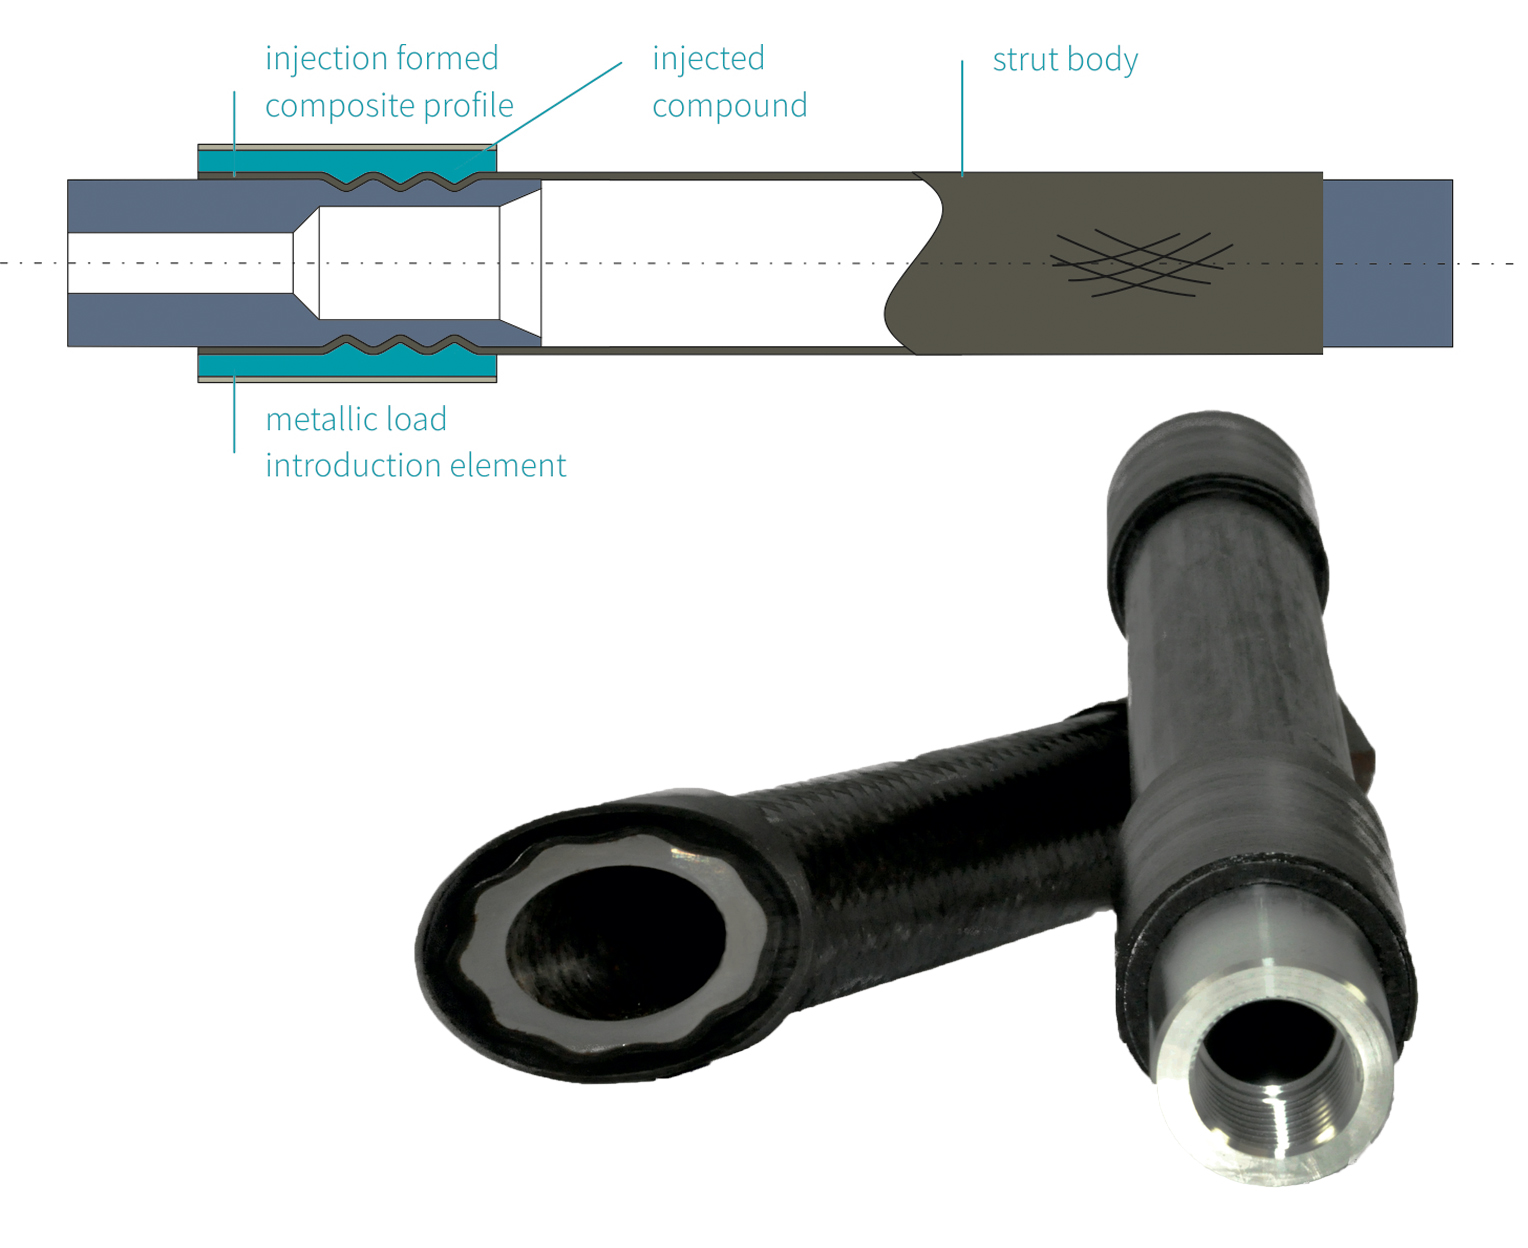
Pour y parvenir, l'entreprise a développé nouvelle approche, partant de rubans fully imprégnés fibres continues, tressant ces rubans pour former préforme creuse « organoTube » et consolidant organoTubes en profils sections variables et formes. En étape processus subséquente, elle utilise soudabilité et thermoformabilité TPC pour intégrer éléments fonctionnels comme engrenages composites sur arbres transmission, embouts sur tubes, ou éléments transfert charge dans entretoises traction-compression. Barfuss ajoute qu'il y a option d'utiliser procédé moulage hybride — développé par fournisseur matrice cétone Victrex (Cleveleys, Lancashire, Royaume-Uni) et fournisseur pièces Tri-Mack (Bristol, Rhode Island, États-Unis) — qui utilise ruban PAEK bas-fondant pour profils et PEEK pour surmoulage, permettant fusion matériau unique à travers joint (voir « Overmolding expands PEEK's range in composites »). « Notre adaptation permet aussi verrouillage géométrique form-locking », ajoute-t-il, « qui produit structures intégrées pouvant supporter charges encore plus hautes. »
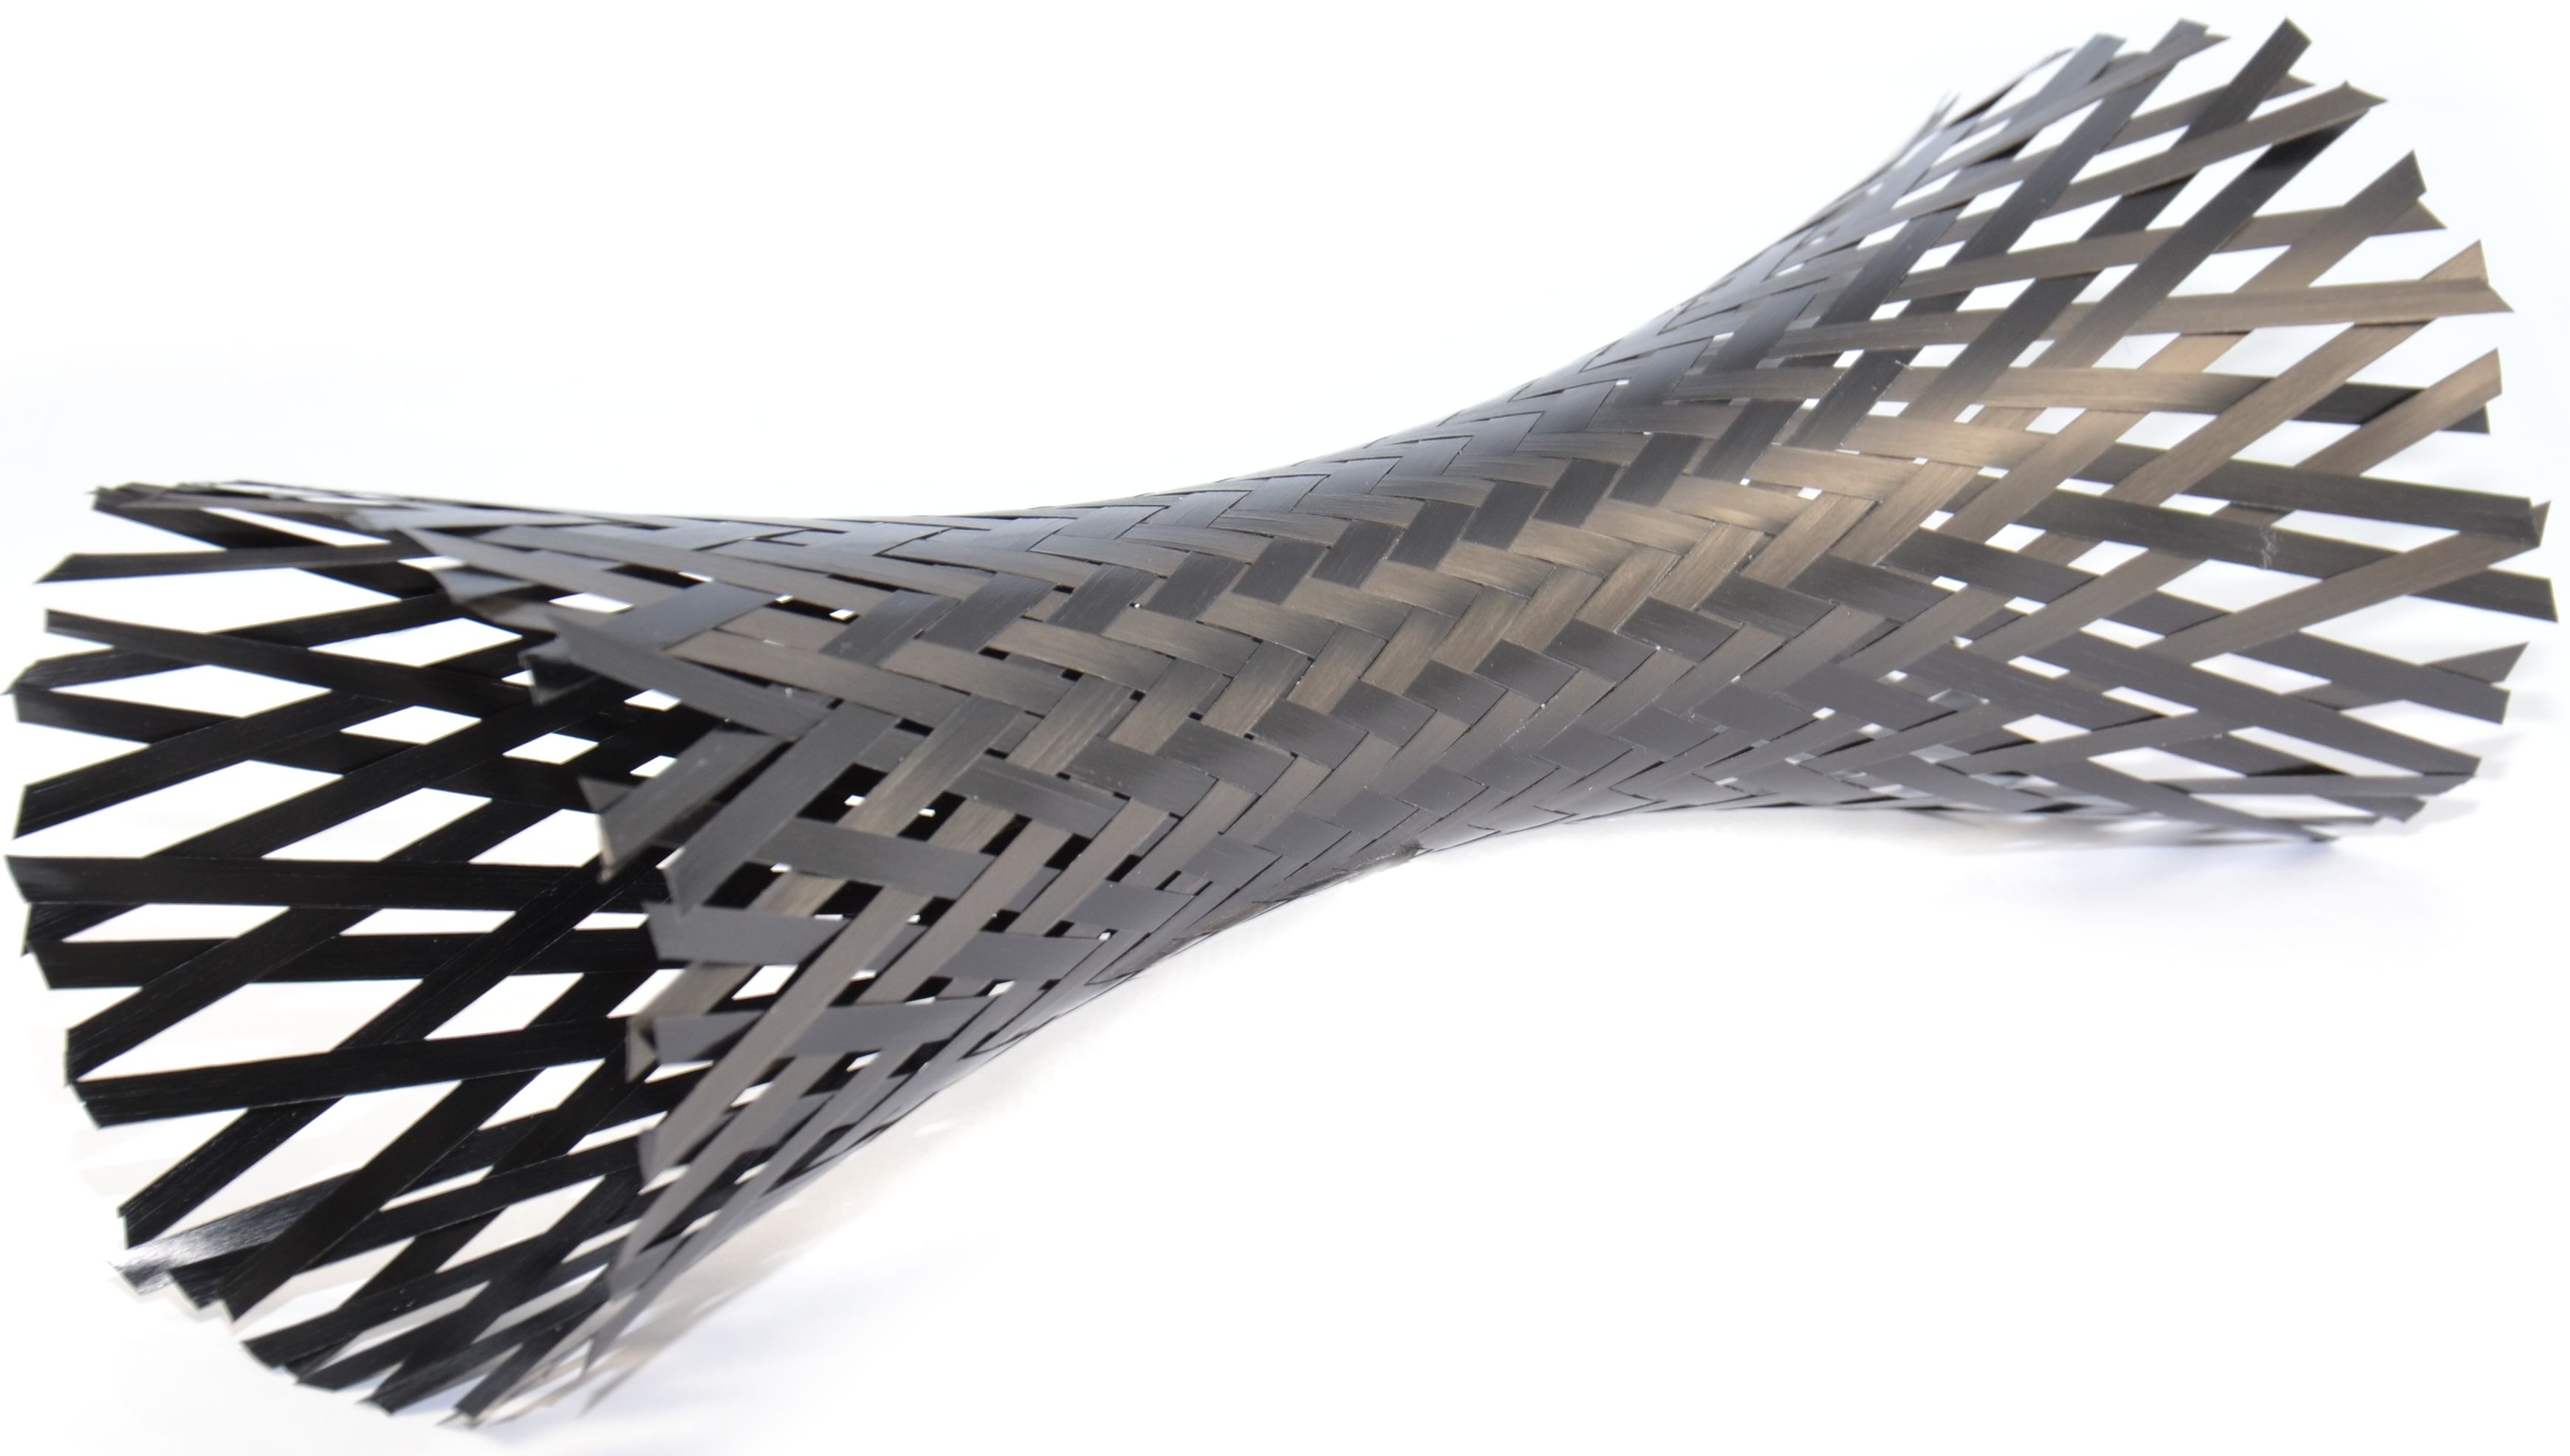
Procédé moulage base organoTube tressé
Le procédé herone commence avec rubans thermoplastiques fibres carbone fully imprégnés tressés en organoTubes et consolidés. « On a commencé travailler ces organoTubes il y a 10 ans, développant tuyaux hydrauliques composites aviation », dit Garthaus. Il explique que comme deux tuyaux hydrauliques aviation n'ont pas même géométrie, un moule serait nécessaire pour chacun, avec technologie existante. « On avait besoin d'un tube pouvant être post-traité pour géométrie tube individuelle. L'idée était de faire profils composites continus puis cintrer CNC ces profils en géométries désirées. »
Fig. 2 Rubans préimprégnés tressés fournissent préformes near-net-shape appelées organoTubes pour procédé injection-forming herone et permettent production diverses formes.
Cela ressemble à ce que fait Sigma Precision Components (Hinckley, Royaume-Uni) (voir « Redressing aeroengines with composite pipes ») avec son habillage moteur carbone/PEEK. « Ils regardent pièces similaires mais utilisent méthode consolidation différente », explique Garthaus. « Avec notre approche, on voit potentiel performance accrue, comme moins 2 % porosité pour structures aérospatiales. »
Le travail thèse Ph.D. de Garthaus à l'ILK a exploré pultrusion composite thermoplastique (TPC) continue pour produire tubes tressés, résultant en procédé breveté fabrication continue tubes et profils TPC. Cependant, pour l'instant, herone a choisi de travailler avec fournisseurs et clients aviation utilisant un procédé moulage discontinu. « Cela nous donne liberté faire toutes formes diverses, incluant profils courbes et ceux à section variable, ainsi qu'appliquer patchs locaux et réductions plis », explique-t-il. « On travaille à automatiser processus intégration patchs locaux puis co-consolidation avec profil composite. En gros, tout ce qu'on peut faire avec stratifiés plats et coques, on peut faire pour tubes et profils. »
Fabriquer ces profils creux TPC était en fait un des défis les plus durs, dit Garthaus. « On ne peut pas utiliser formage-tamponnage ou soufflage avec vessie silicone ; donc, on a dû développer nouveau procédé. » Mais ce procédé permet pièces tubes/arbres base très haute performance et sur mesure, note-t-il. Il a aussi permis d'utiliser le moulage hybride que Victrex a développé, où PAEK bas-fondant est surmoulé avec PEEK, consolidant organosheet et moulage injection en single-step.
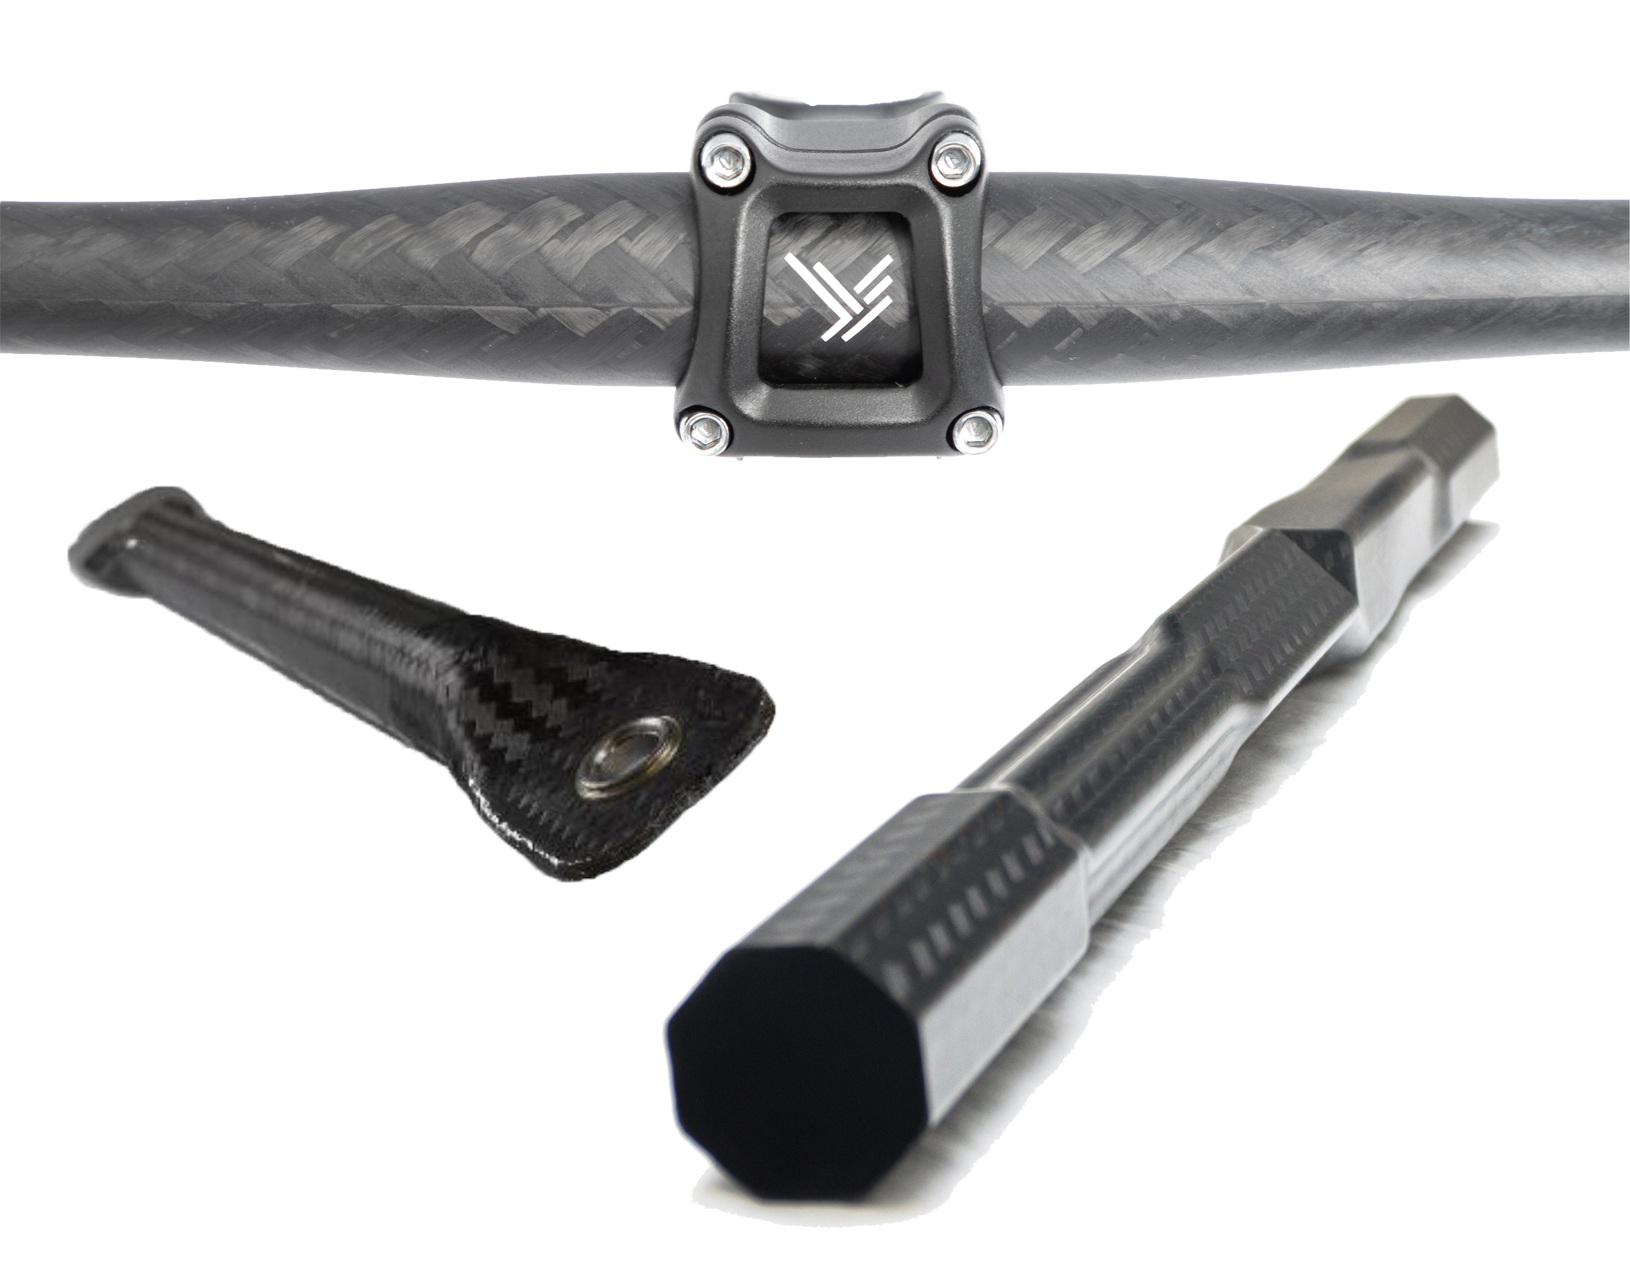
Autre aspect notable utilisation préformes organoTube ruban tressé : elles produisent très peu déchets. « Avec tressage, on a moins 2 % déchets, et comme c'est ruban TPC, on peut réutiliser cette petite quantité déchets dans surmoulage pour taux utilisation matière à 100 % », souligne Garthaus.
Développement entreprise et démonstrateur arbre-engrenage
Barfuss et Garthaus ont commencé développement comme chercheurs à l'Institut Génie Léger et Technologie Polymères (ILK) à TU Dresde. « C'est un des plus grands instituts européens composites et designs hybrides légers », note Barfuss. Ils y ont travaillé presque 10 ans sur plusieurs développements, incluant pultrusion TPC continue et différents types assemblage. Ce travail a été finalement distillé en ce qu'est maintenant technologie procédé TPC herone.
« On a alors postulé au programme EXIST allemand, qui vise transfert telle technologie vers industrie et finance 40-60 projets/an dans large gamme domaines recherche », dit Barfuss. « On a reçu financement équipement capital, quatre employés et investissement pour prochaine étape scale-up. » Ils ont fondé herone mai 2018 après exposition JEC World.
Au JEC World 2019, herone avait produit gamme pièces démonstration, incluant arbre transmission léger, haut couple, intégré engrenage, ou gearshaft. « On utilise ruban carbone/PAEK organoTube tressé aux angles requis par pièce et consolide en tube », explique Barfuss. « On préchauffe tube à 200 °C et surmoule engrenage en injectant PEEK carbone courte fibre à 380 °C. » Le surmoulage a été modélisé avec Moldflow Insight d'Autodesk (San Rafael, Californie, États-Unis). Temps remplissage moule optimisé à 40,5 secondes et atteint avec machine injection Arburg (Lossburg, Allemagne) ALLROUNDER.
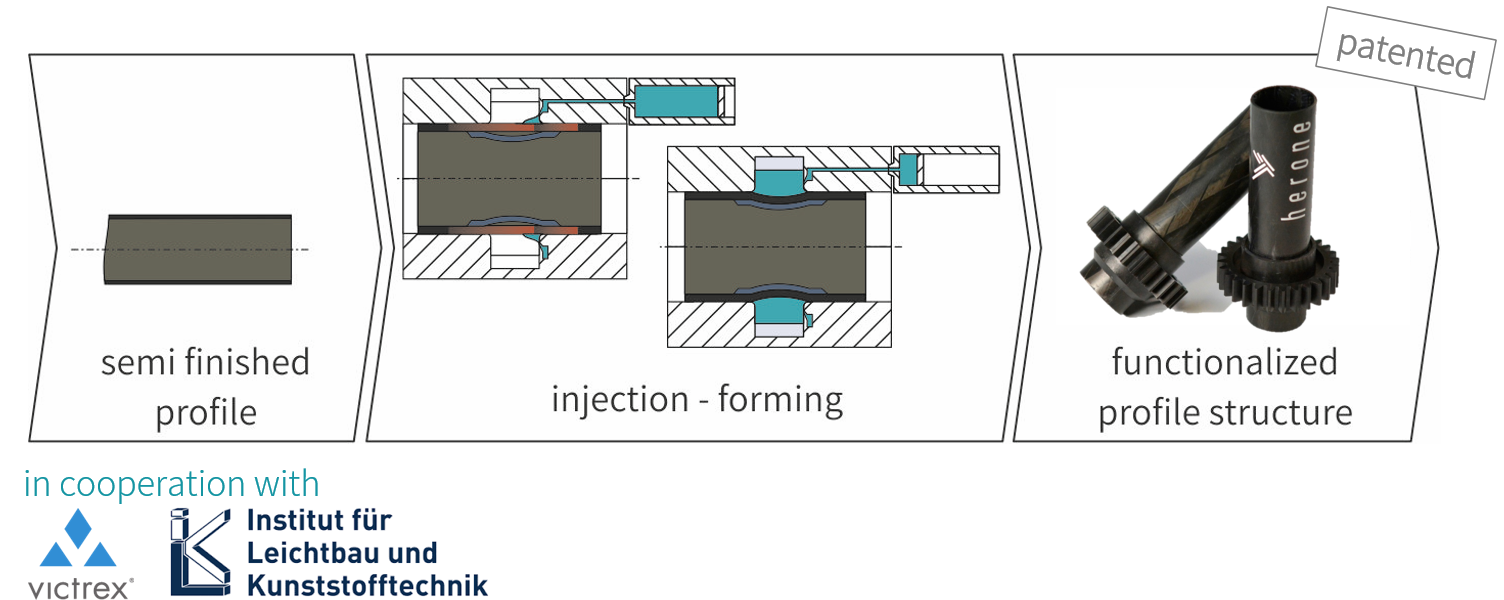
Ce surmoulage réduit non seulement coûts assemblage, étapes fabrication et logistique, mais améliore aussi performance. La différence 40 °C entre température fusion arbre PAEK et surmoulage PEEK engrenage permet liaison cohésive fonte entre les deux au niveau moléculaire. Second type mécanisme joint, form-locking, obtenu en utilisant pression injection pour thermoformer arbre simultanément pendant surmoulage pour créer contour form-locking. Cela se voit Fig. 1 ci-dessous comme « injection-forming ». Crée circonférence cannelée ou sinusoïdale où engrenage joint vs section circulaire lisse, résultant en forme géométriquement verrouillée. Cela renforce encore résistance arbre-engrenage intégré, comme démontré en essais (voir graphique bas droite).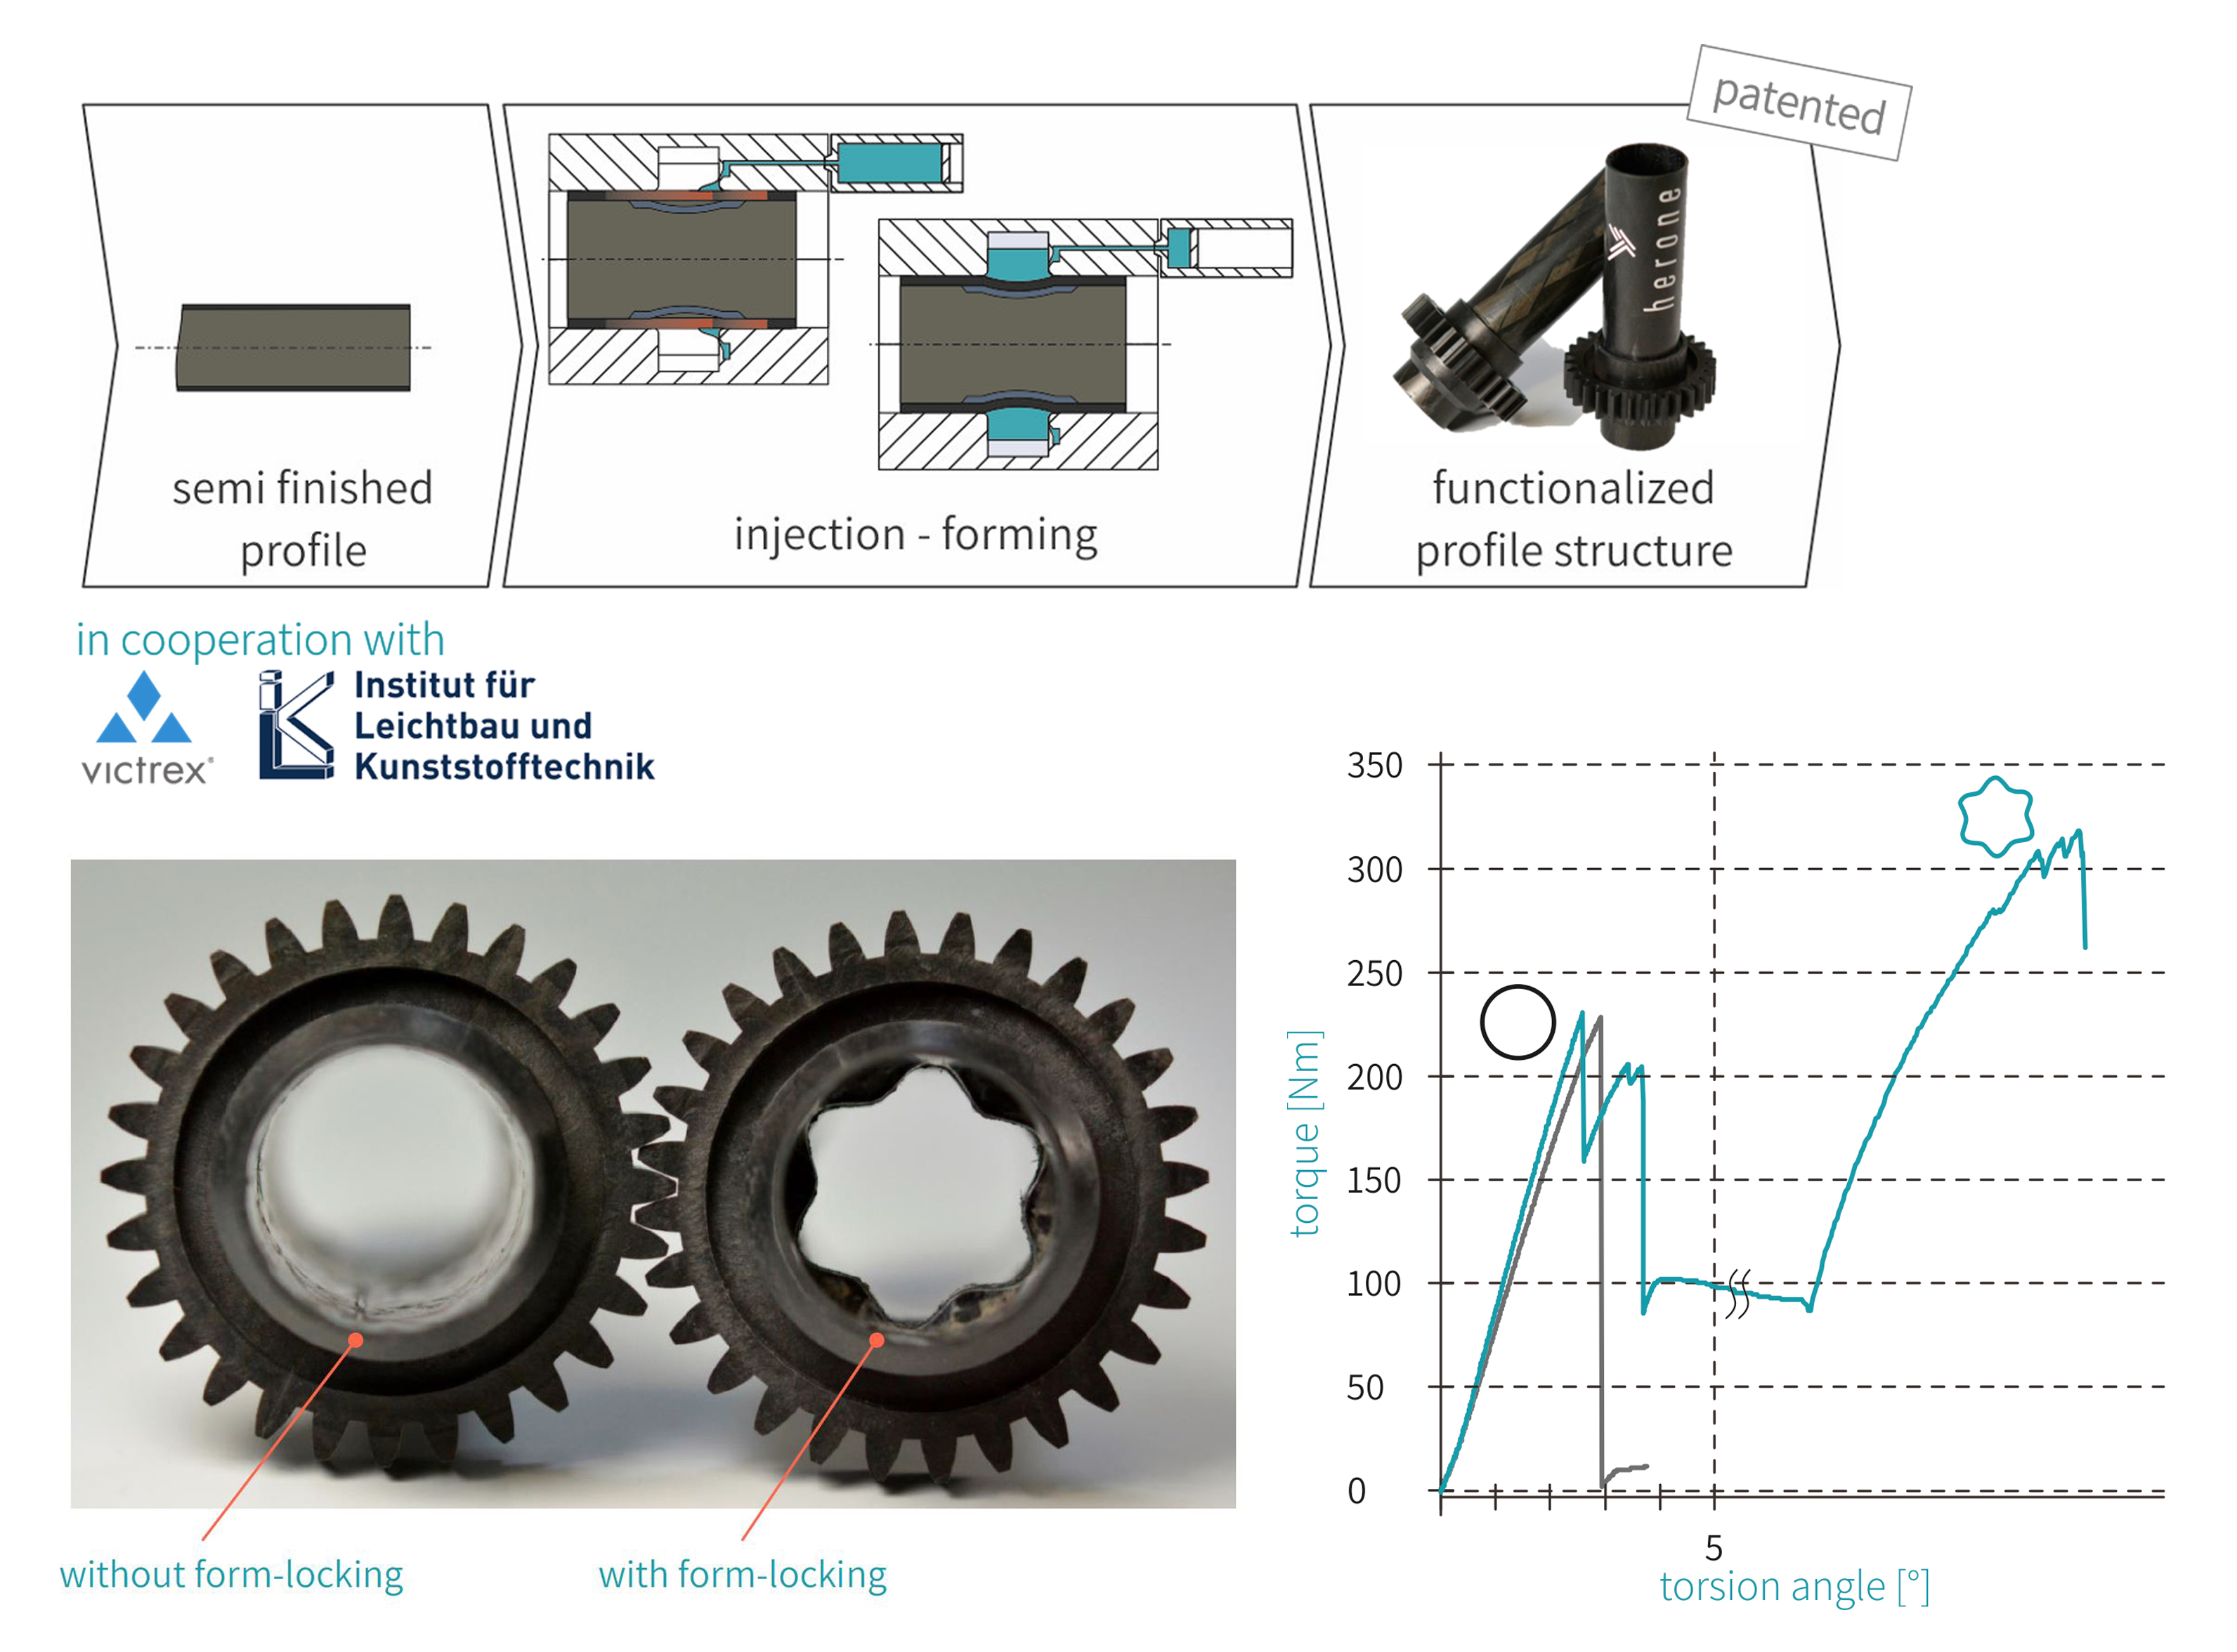 Fig. 1. Développé en collaboration Victrex et ILK, herone utilise pression injection pendant surmoulage pour créer contour form-locking dans arbre-engrenage intégré (haut).Ce procédé injection-forming permet arbre-engrenage intégré avec form-locking (courbe verte graphique) supporter couple plus haut vs arbre-engrenage surmoulé sans form-locking (courbe noire graphique).
« Le principal bénéfice qu'on donne est réduire nombre pièces », note-t-il. « Cela simplifie fatigue, grand défi pour applications entretoises aéronautiques. Form-locking déjà utilisé en composites thermodurcissables avec insert plastique ou métal, mais pas liaison cohésive, donc léger mouvement possible entre pièces. Notre approche fournit structure unitaire sans tel mouvement. »
Garthaus cite tolérance dommage comme autre défi pour ces pièces. « Il faut impacter entretoises puis faire essais fatigue », explique-t-il. « Parce qu'on utilise matériaux matrices thermoplastiques haute performance, on peut atteindre jusqu'à 40 % tolérance dommage supérieure vs thermodurcissables, et microfissures d'impact croissent moins sous chargement fatigue. »
Même si démonstrateurs entretoises montrent insert métal, herone développe actuellement solution tout-thermoplastique, permettant liaison cohésive entre corps entretoise composite et élément introduction charge. « Quand on peut, on préfère rester tout-composite et ajuster propriétés en changeant type renforcement fibre, incluant carbone, verre, continue et courte fibre », dit Garthaus. « Ainsi, on minimise complexité et problèmes interface. Par exemple, on a beaucoup moins problèmes qu'en combinant thermodurcissables et thermoplastiques. » En plus, liaison PAEK-PEEK testée par Tri-Mack avec résultats montrant 85 % résistance stratifié base UD CF/PAEK et deux fois plus forte que collages adhésifs film époxy standard industrie.
Nouvelle usine, nouvelles pièces, nouveaux marchés
Barfuss dit herone a maintenant neuf employés et transitionne de fournisseur développement technologie à fournisseur pièces aviation. Sa prochaine grande étape est développement nouvelle usine à Dresde. « Fin 2020 on aura usine pilote produisant premières pièces série », dit-il. « On travaille déjà avec OEM aviation et fournisseurs Tier 1 clés, démontrant designs pour nombreux types applications différents. »
L'entreprise travaille aussi avec fournisseurs eVTOL et variété collaborateurs aux États-Unis. Alors qu'herone mûrit applications aviation, elle gagne aussi expérience fabrication applications articles sport incluant battes et composants vélo. « Notre technologie peut produire large gamme pièces complexes avec bénéfices performance, temps cycle et coûts », dit Garthaus. « Notre temps cycle avec PEEK est 20 minutes, vs 240 minutes préimprégné autoclave. On voit large champ opportunités, mais pour l'instant focus sur mettre premières applications en production et démontrer valeur telle pièces au marché. »
Herone présentera aussi à Carbon Fiber 2019. En savoir plus sur l'événement à carbonfiberevent.com.
Résine
- Nouveau Biomatériau Thermoplastique : Contrôle Précis de la Dégradation et Propriétés Mécaniques pour Applications Médicales
- Fraunhofer déploie l'automatisation Engel de pointe pour faire progresser la R&D composites thermoplastiques
- Composites Evolution lance préimprégnés haute performance et nouvelle technologie de rubans UD thermoplastiques
- Hexcel et Arkema lancent HAICoPAS pour révolutionner les composites thermoplastiques carbone
- Karl Mayer lance une nouvelle ligne de production de rubans UD thermoplastiques pour construction FRP de haute qualité
- INEOS Styrolution étend sa production avec un nouveau site pour le composite thermoplastique avancé StyLight
- Herone GmbH remporte le prix JEC Innovation Award 2019 pour la production de profils thermoplastiques aérospatiaux
- AeroLas dévoile un filage hybride thermoplastique innovant guidé par air
- Première porte thermoplastique ouvrant la voie aux composites automobiles avancés