



Fabrication rapide et précise de composites thermoplastiques par dépôt sur convoyeur
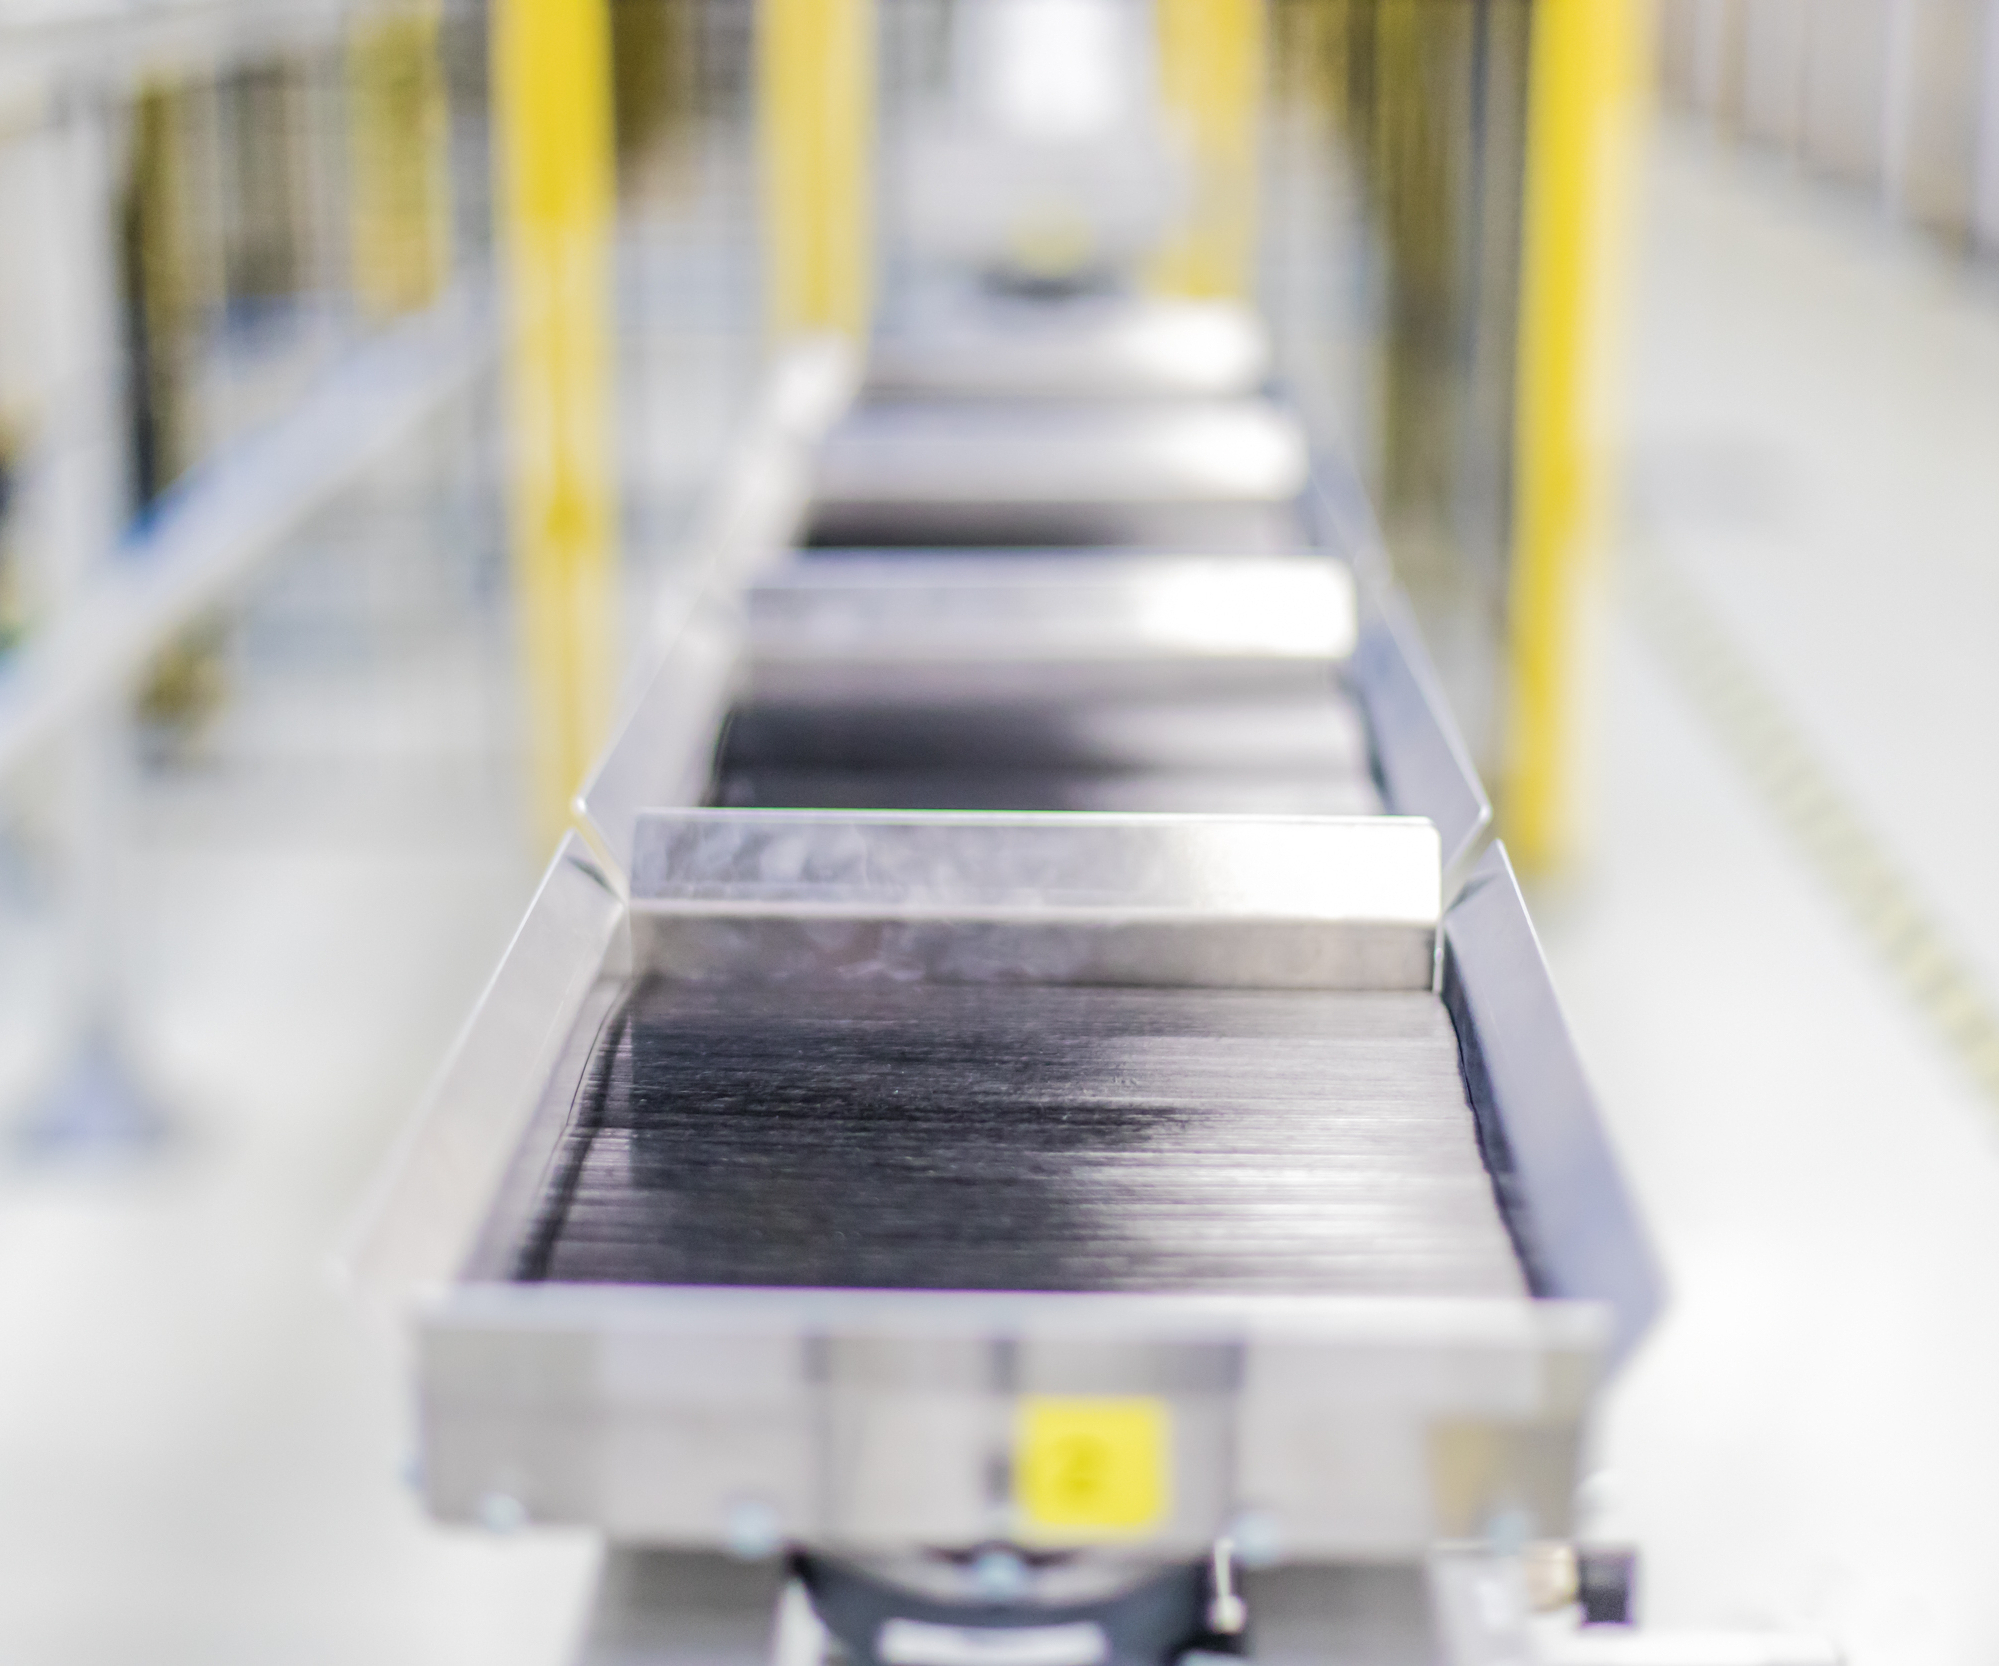
Pour accélérer le dépôt tout en gardant une bonne flexibilité de design, SABIC et Airborne ont emprunté une idée au système postal en développant le procédé de dépôt de plis pour rubans composites thermoplastiques. De multiples plateaux peu coûteux circulant sur un système de convoyeur (montré ici) s'arrêtent brièvement sous des unités d'alimentation. Chaque unité coupe et dépose un pli de ruban aux dimensions et orientation correctes dans le plateau, qui avance vers l'unité suivante. Les plateaux continuent de boucler à travers les unités d'alimentation jusqu'à ce que le bon nombre et orientation de plis soient atteints dans chaque pile pour répondre aux exigences de design d'un stratifié donné. Source | SABIC
Un nouveau système haute vitesse pour produire des stratifiés consolidés à partir de rubans composites thermoplastiques, la Digital Composites Manufacturing Line (DCML) promet de pouvoir produire jusqu'à quatre stratifiés (jusqu'à 15 plis chacun) par minute et 1,5 million de stratifiés par an depuis une seule ligne de production — incluant inspection complète, 100 % digitale, incluant mesures et traçabilité données — des matériaux entrants et stratifiés sortants. Ce taux de production est, apparemment, significativement plus rapide que tout autre système commercial de manipulation de rubans disponible — pour thermoplastiques ou thermodurcissables — et ce système a été spécifiquement conçu pour répondre aux hauts débits et coûts de conversion effectifs requis par l'industrie de l'électronique grand public (voir « Consumer electronics: hybrid composite covers »). Heureusement, les pièces pour ce marché ne sont pas énormes — pas à l'échelle aérospatiale ou automobile — mais les OEM en ont besoin par dizaines de millions par an.
« Un procédé de conversion de rubans thermoplastiques haute vitesse était vraiment nécessaire car la technologie actuelle est relativement intensive en main-d'œuvre, chère et lente », explique Gino Francato, leader composites mondial chez SABIC. « Cela rend difficile de justifier économiquement et d'exploiter les nombreux avantages de ces matériaux — produire des pièces fines, légères, haute esthétique, résistance à l'impact et performance mécanique, plus recyclabilité — dans industries à volumes de production élevés à très élevés. Sans la capacité d'augmenter drastiquement les vitesses de production et d'utiliser manipulation et inspection entièrement automatisées, les rubans thermoplastiques resteront des produits de niche coûteux limités mostly à l'aérospatiale et l'automobile. »
La DCML est l'idée de SABIC (Bergen op Zoom, Pays-Bas) et Airborne (La Haye, Pays-Bas), avec technologie de Siemens AG (Munich, Allemagne) et KUKA AG (Augsbourg, Allemagne). SABIC a apporté technologie matériaux et outils de modélisation composites pour accélérer développement matériaux sur mesure et prototypage virtuel de pièces. Airborne a construit la ligne et apporté expertise en automatisation, digitalisation et industrialisation du processus de production composites. Siemens a contribué gestion de cycle de vie produit (PLM) intégrée et logiciel contrôleur logique programmable (PLC) pour améliorer automatisation et faciliter apprentissage machine. KUKA a apporté robots industriels et solutions automatisation usine. Bien que le nouveau procédé haute vitesse ait été décrit en termes généraux à plusieurs événements presse depuis 2018, beaucoup de détails n'ont pas encore été divulgués. Voici ce qu'on sait à présent.
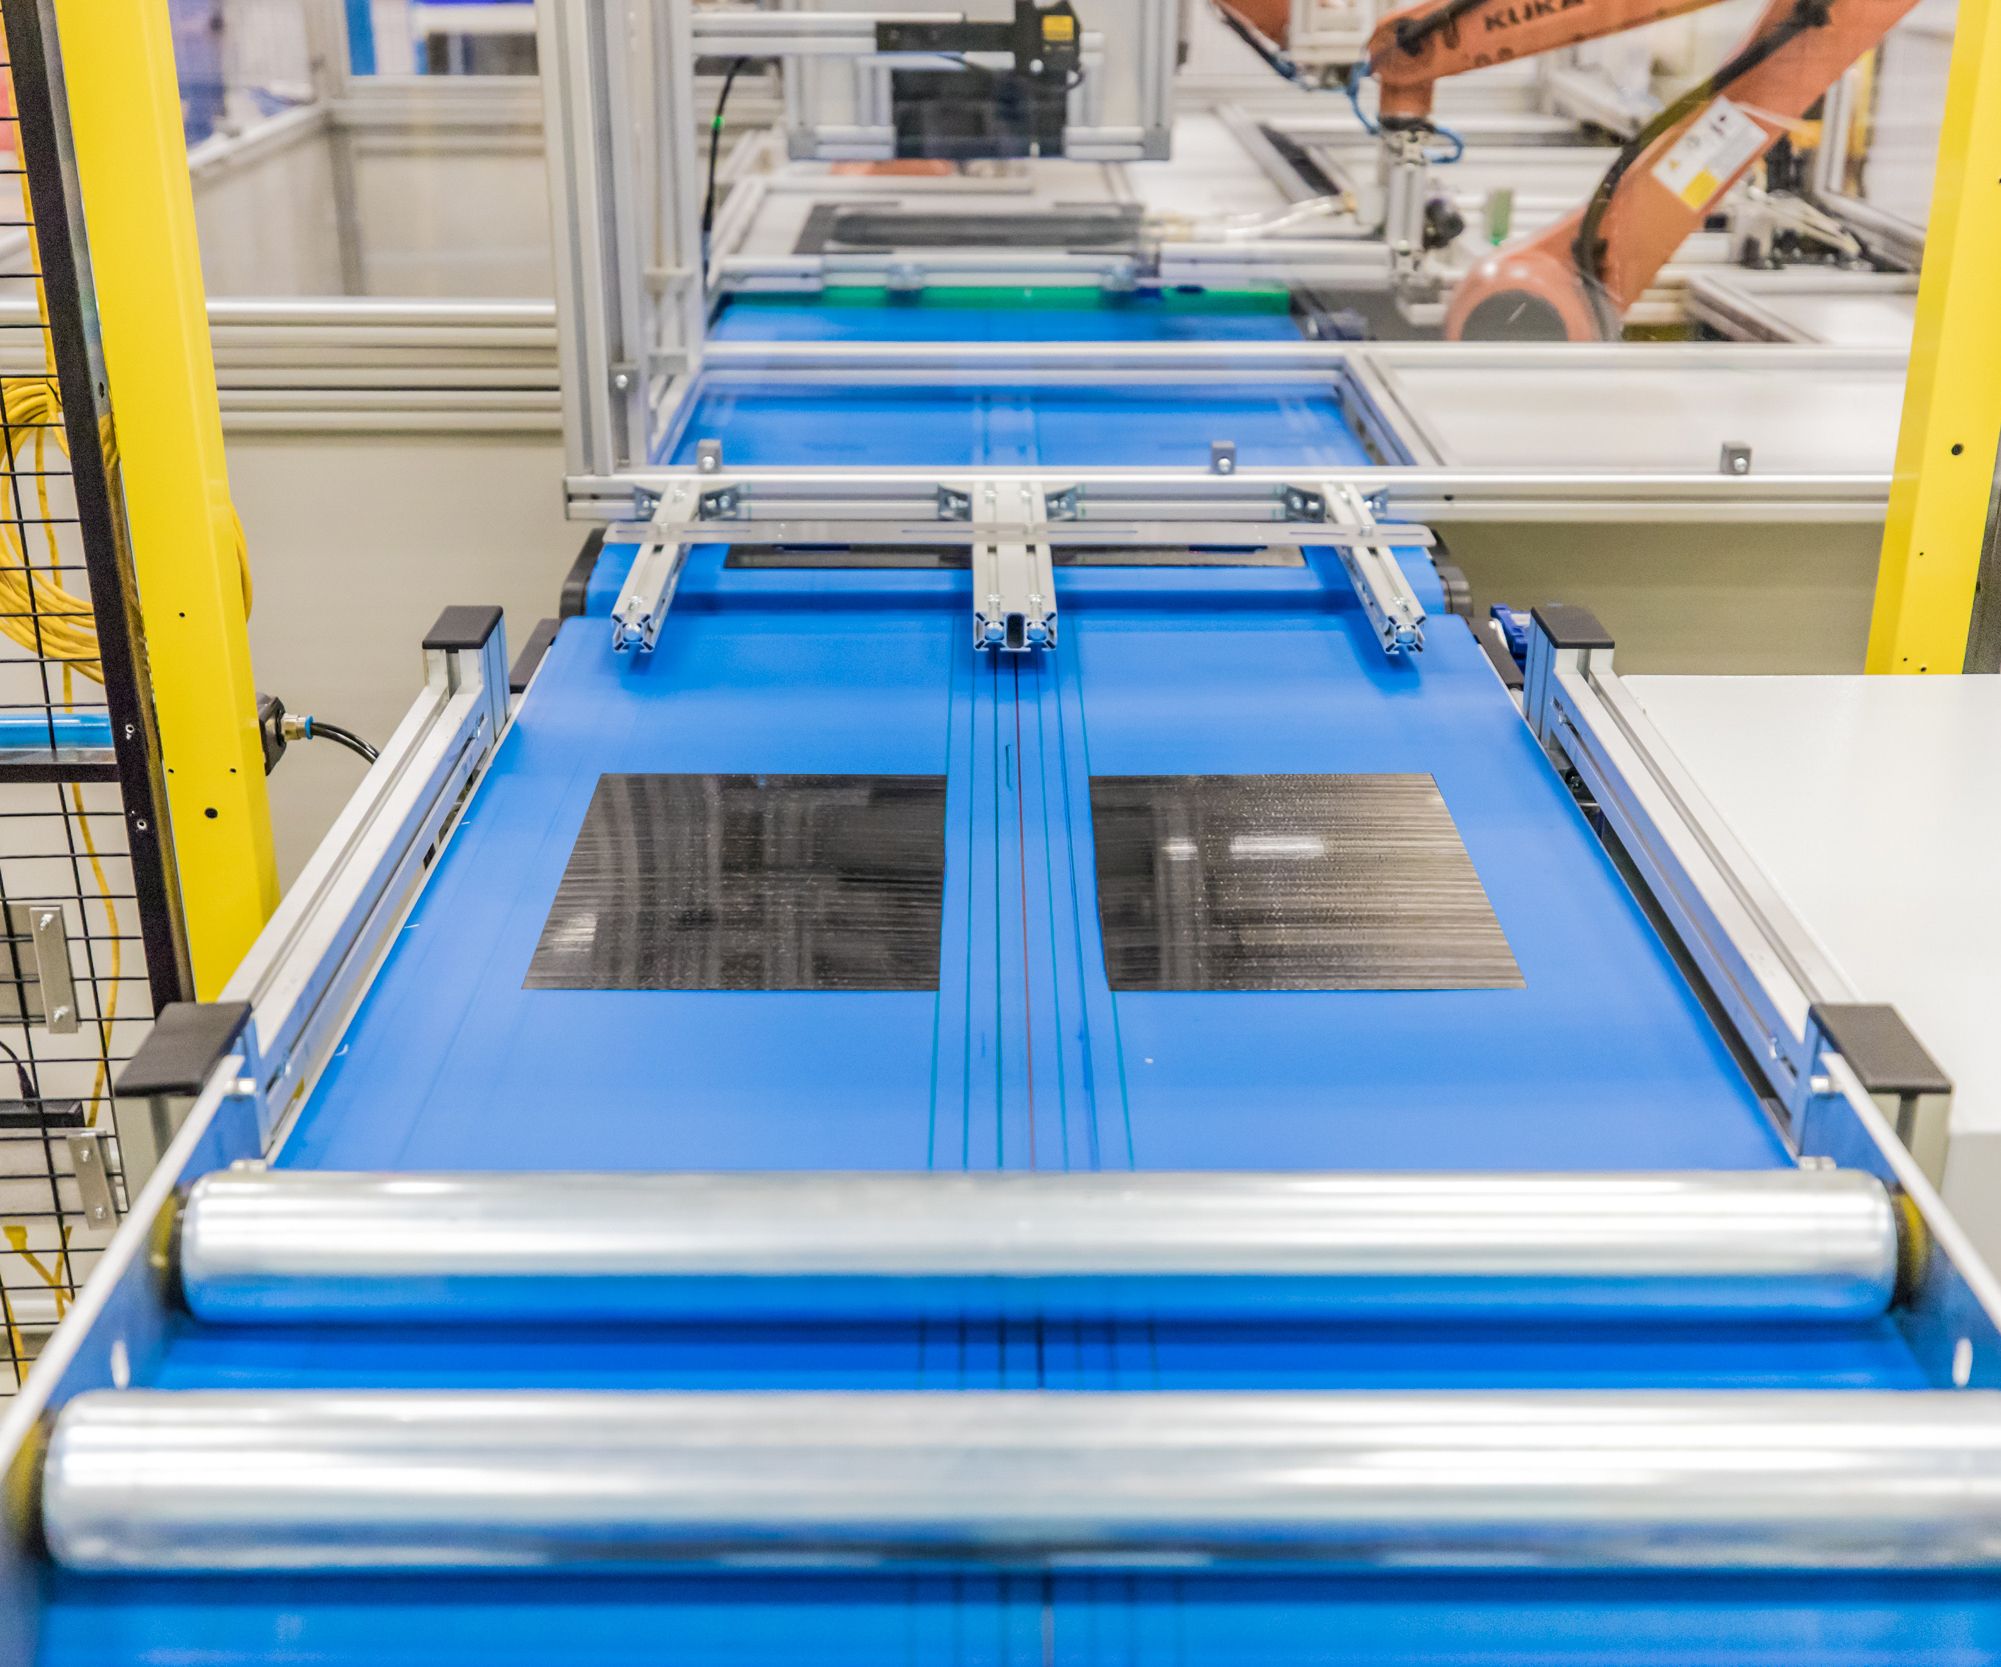
Une fois le plateau sorti de la boucle convoyeur, il va à la station de soudage par points où chaque pile est soudée en deux points pour faciliter la manipulation robotique à la station de consolidation. Après consolidation, le stratifié passe au découpage et inspection (montré ici). Source | SABIC
La ligne est conçue pour produire des stratifiés plats near-net-shape personnalisables à partir de rubans thermoplastiques unidirectionnels (UD), et fournit dépôt, consolidation, découpage, inspection digitale et visuelle, libération automatisée et emballage pour expédition clients. Jusqu'à quatre stratifiés peuvent être produits par minute, et chaque stratifié peut avoir un plan de dépôt différent, orientation et nombre de plis et, théoriquement, même utiliser différents matériaux (avec différents renforts et matrices résine, bien que cela nécessite d'ajouter des unités d'alimentation supplémentaires).
Réaliser différents dépôts simultanément est juste une question de combien de fois un plateau donné (avec un design de stratifié spécifique) passe sous chaque unité d'alimentation pour atteindre le bon nombre de plis et orientations pour compléter son plan de dépôt. Vu la rapidité avec laquelle les modèles changent dans l'électronique grand public, la flexibilité est centrale au système, qui peut être étendu en ajoutant des unités d'alimentation supplémentaires en amont ou fonctionnalités (ex: perçage, préformage, etc.) en aval. Initialement, la ligne était configurée pour faire tourner les rubans carbone unidirectionnel renforcé polycarbonate de SABIC, mais le système serait assez flexible pour faire tourner des rubans thermoplastiques allant du polyéthylène (PE) et polypropylène (PP) à l'éthercétone (PEEK) renforcés fibres carbone ou verre unidirectionnelles — ou les deux — ou même tissus tissés.
Le système est compatible Industry 4.0 et permet une digitalisation bout-en-bout — du développement produit composites à la production physique sur le plancher d'usine — avec contrôle qualité complet basé sur apprentissage machine pour atteindre améliorations qualité continues automatiquement dans le temps. La ligne peut être surveillée et contrôlée à distance, permettant aux fabricants de changer les réglages (plans de dépôt, nombres de plis, etc.) à la volée pour modifier design et propriétés matériaux.
Fonctionnellement, il y a trois sections majeures à la DCML : dépôt de plis, consolidation et découpage/inspection.
Uniquement, la section dépôt de plis n'utilise pas de machines de dépôt de ruban automatisé (ATL), qui coupaient typiquement les rubans à longueur et les plaçaient à l'orientation et emplacement nécessaires sur une table indexée se déplaçant sous la tête de coupe. Au lieu de cela, l'équipe a adopté une approche nouvelle et haute vitesse, basée sur la façon dont le courrier est trié et distribué, pour construire des piles de plis. De multiples plateaux peu coûteux circulant sur un système de convoyeur s'arrêtent brièvement sous des unités d'alimentation. Chaque unité coupe et dépose un pli de ruban aux dimensions et orientation correctes (vérifiées par caméras haute résolution, qui inspectent les rubans pour défauts et changements, et mesurent largeur et épaisseur en plusieurs points) dans le plateau, qui avance vers l'unité suivante. Pour réduire rebuts et accélérer le dépôt, les rubans seront produits à la largeur nécessaire pour un projet spécifique. Les plateaux font des boucles à travers les unités d'alimentation jusqu'à ce que le bon nombre de plis soit déposé dans chaque pile avant de passer au soudage par points en deux endroits pour faciliter la manipulation à la station de consolidation. Cette approche permet un dépôt rapide mais avec flexibilité de design.
À la consolidation, un robot soulève quatre piles soudées (deux piles à la fois) de leurs plateaux et les place entre un ensemble de plaques métalliques sur un système de convoyeur séparé. Les plaques chauffent et donc chauffent et consolident les stratifiés (par chauffage par contact), et les stratifiés sont ensuite refroidis et déchargés robotiquement sur un troisième système de convoyeur. Les plaques métalliques utilisées dans la dernière opération de consolidation sont recyclées dans la ligne de retour de plaques et de retour dans le système de consolidation. Quatre piles entrent et sortent de cette section chaque minute.
La dernière arrêt pour les stratifiés maintenant consolidés est inspection, découpage et emballage. À cette station, chaque stratifié est inspecté d'un côté et découpé, avant de passer à un second robot qui retourne le stratifié et l'inspecte de l'autre côté. Pas de détails sur la technologie de découpage utilisée.
La DCML a ses limites, comme tout système de fabrication. Principalement, il y a quelques sacrifices en termes d'orientations de plis disponibles, taille et forme de plis, taille finale du stratifié et capacité à déposer des trous/fenêtres. Cependant, le système compense largement en termes de vitesse, débit, taux de rebut et coûts de conversion.
Selon les informations, la première ligne commerciale à grande échelle d'Airborne aux Pays-Bas commencera la production l'an prochain, l'entreprise produisant des stratifiés thermoplastiques sur mesure pour clients électronique grand public. Une deuxième ligne de taille laboratoire est déjà disponible au Polymer Processing Development Center (PPDC, Pittsfield, Mass., États-Unis) de SABIC pour clients voulant tester la technologie et évaluer la qualité des stratifiés.
En plus de l'électronique grand public, d'autres industries cibles potentielles pour la technologie incluent aérospatiale, automobile, transport en commun, articles de sport et santé.
Résine
- Covestro étend son portefeuille CFRTP avec nouvelle ligne de bandes et moulage injection hybride
- CW Trending Épisode 4 : Oribi Composites sur les composites thermoplastiques et l'innovation roue
- Maîtriser le thermoformage : dépannage expert pour composites thermoplastiques
- Chevrolet Silverado 2019 : supports de pare-chocs thermoplastiques légers boostent la performance
- Toray Advanced Composites booste la production de composites thermoplastiques avec une nouvelle presse à stratifier haute température
- Teledyne CML Composites booste sa production avec une nouvelle cellule de traitement thermoplastique
- SABIC dévoile une ligne de fabrication composites digitale au JEC World 2019
- Révolutionner le design de toit ouvrant avec rails guides composites thermoplastiques
- Guide expert du soudage des composites thermoplastiques