



Accélérer les processus RTM à l'aide de capteurs de flux de chaleur
Représentant 3-5% du poids d'un avion, les trains d'atterrissage ont longtemps été ciblés pour la réduction de poids afin d'améliorer l'efficacité des avions. Cela est devenu encore plus critique avec le passage imminent aux systèmes de propulsion électrique réduisant l'énergie et les émissions.
Par exemple, Safran Landing Systems (Vélizy, France) permettra le roulage électrique sans moteurs via des moteurs électriques intégrés dans les roues du train d'atterrissage, réduisant les émissions de NOx, CO2, CO et hydrocarbures imbrûlés de 51%, 61%, 73% et 62% respectivement. C'est une énorme victoire pour une aviation plus durable, mais les moteurs électriques nécessitent de l'énergie, et les batteries nécessaires pour fournir cette énergie sont lourdes.
Ainsi, la demande de structures de train d'atterrissage légères semble un ajustement parfait pour l'application des composites, sauf pour un problème. « Parce que le train d'atterrissage est une structure à chemin de charge unique, la défaillance d'un composant structurel pourrait entraîner une condition d'atterrissage d'urgence grave », dit Peet Vergouwen, technologue chez GKN Fokker Landing Gear (Helmond, Pays-Bas). GKN Fokker Landing Gear a travaillé pendant plus d'une décennie pour démontrer la faisabilité technique de structures de train d'atterrissage composites, incluant le développement de haubans de traînée en polymère renforcé de fibres de carbone (CFRP) pour le F-35 Lightning II. « En raison de leur criticité, les structures de train d'atterrissage sont parmi les plus conservatrices dans l'aviation commerciale. » Donc, elles ont été principalement fabriquées à partir de métaux à haute résistance.
Cette marée commence à tourner, cependant. Clean Sky 2 poursuit une réduction de poids de 30%, mais via des composants CFRP dans le projet HECOLAG (High Efficiency Composites LAnding Gear), pour deux applications. Dans la première application, une alternative CFRP a été développée pour le hauban de traînée supérieur en aluminium existant pour le train d'atterrissage avant de l'A350-1000, originalement développé et fabriqué par Liebherr-Aerospace (Lindenberg, Allemagne). Les partenaires HECOLAG Centre aérospatial royal des Pays-Bas (NLR, Marknesse) et GKN Fokker Landing Gear ont conçu ce hauban de traînée CFRP selon les exigences de Liebherr. En utilisant une technologie de préformage automatisé développée en interne, le NLR a construit des prototypes fonctionnels du hauban de traînée CFRP, qui ont été testés par GKN Fokker Landing Gear.
Dans la seconde application évaluée par HECOLAG, le NLR et GKN Fokker Landing Gear ont aussi développé un hauban latéral inférieur CFRP en conjonction avec Safran Landing Systems pour le train d'atterrissage principal électrifié. CW rapportera spécifiquement sur les résultats globaux du projet HECOLAG plus tard en 2021, mais ici, l'accent est mis sur le sous-projet INNOTOOL 4.0, guidé par le gestionnaire de sujet GKN Fokker Landing Gear pour faire progresser la production hautement automatisée de structures de train d'atterrissage CFRP en utilisant le moulage par transfert de résine (RTM). Spécifiquement, INNOTOOL 4.0 cherche à démontrer un outillage intégrant des capteurs qui mènera la voie vers des outils plus petits avec moins de masse pour des cycles de production plus rapides, une manipulation plus facile et une consommation d'énergie réduite, ainsi qu'une automatisation accrue pour un coût inférieur et un contrôle de processus intelligent composites 4.0. Le projet INNOTOOL 4.0 est financé par l'Entreprise commune Clean Sky 2 sous le programme de recherche et d'innovation Horizon de l'UE sous GAP No. 821261.
Objectifs d'INNOTOOL 4.0
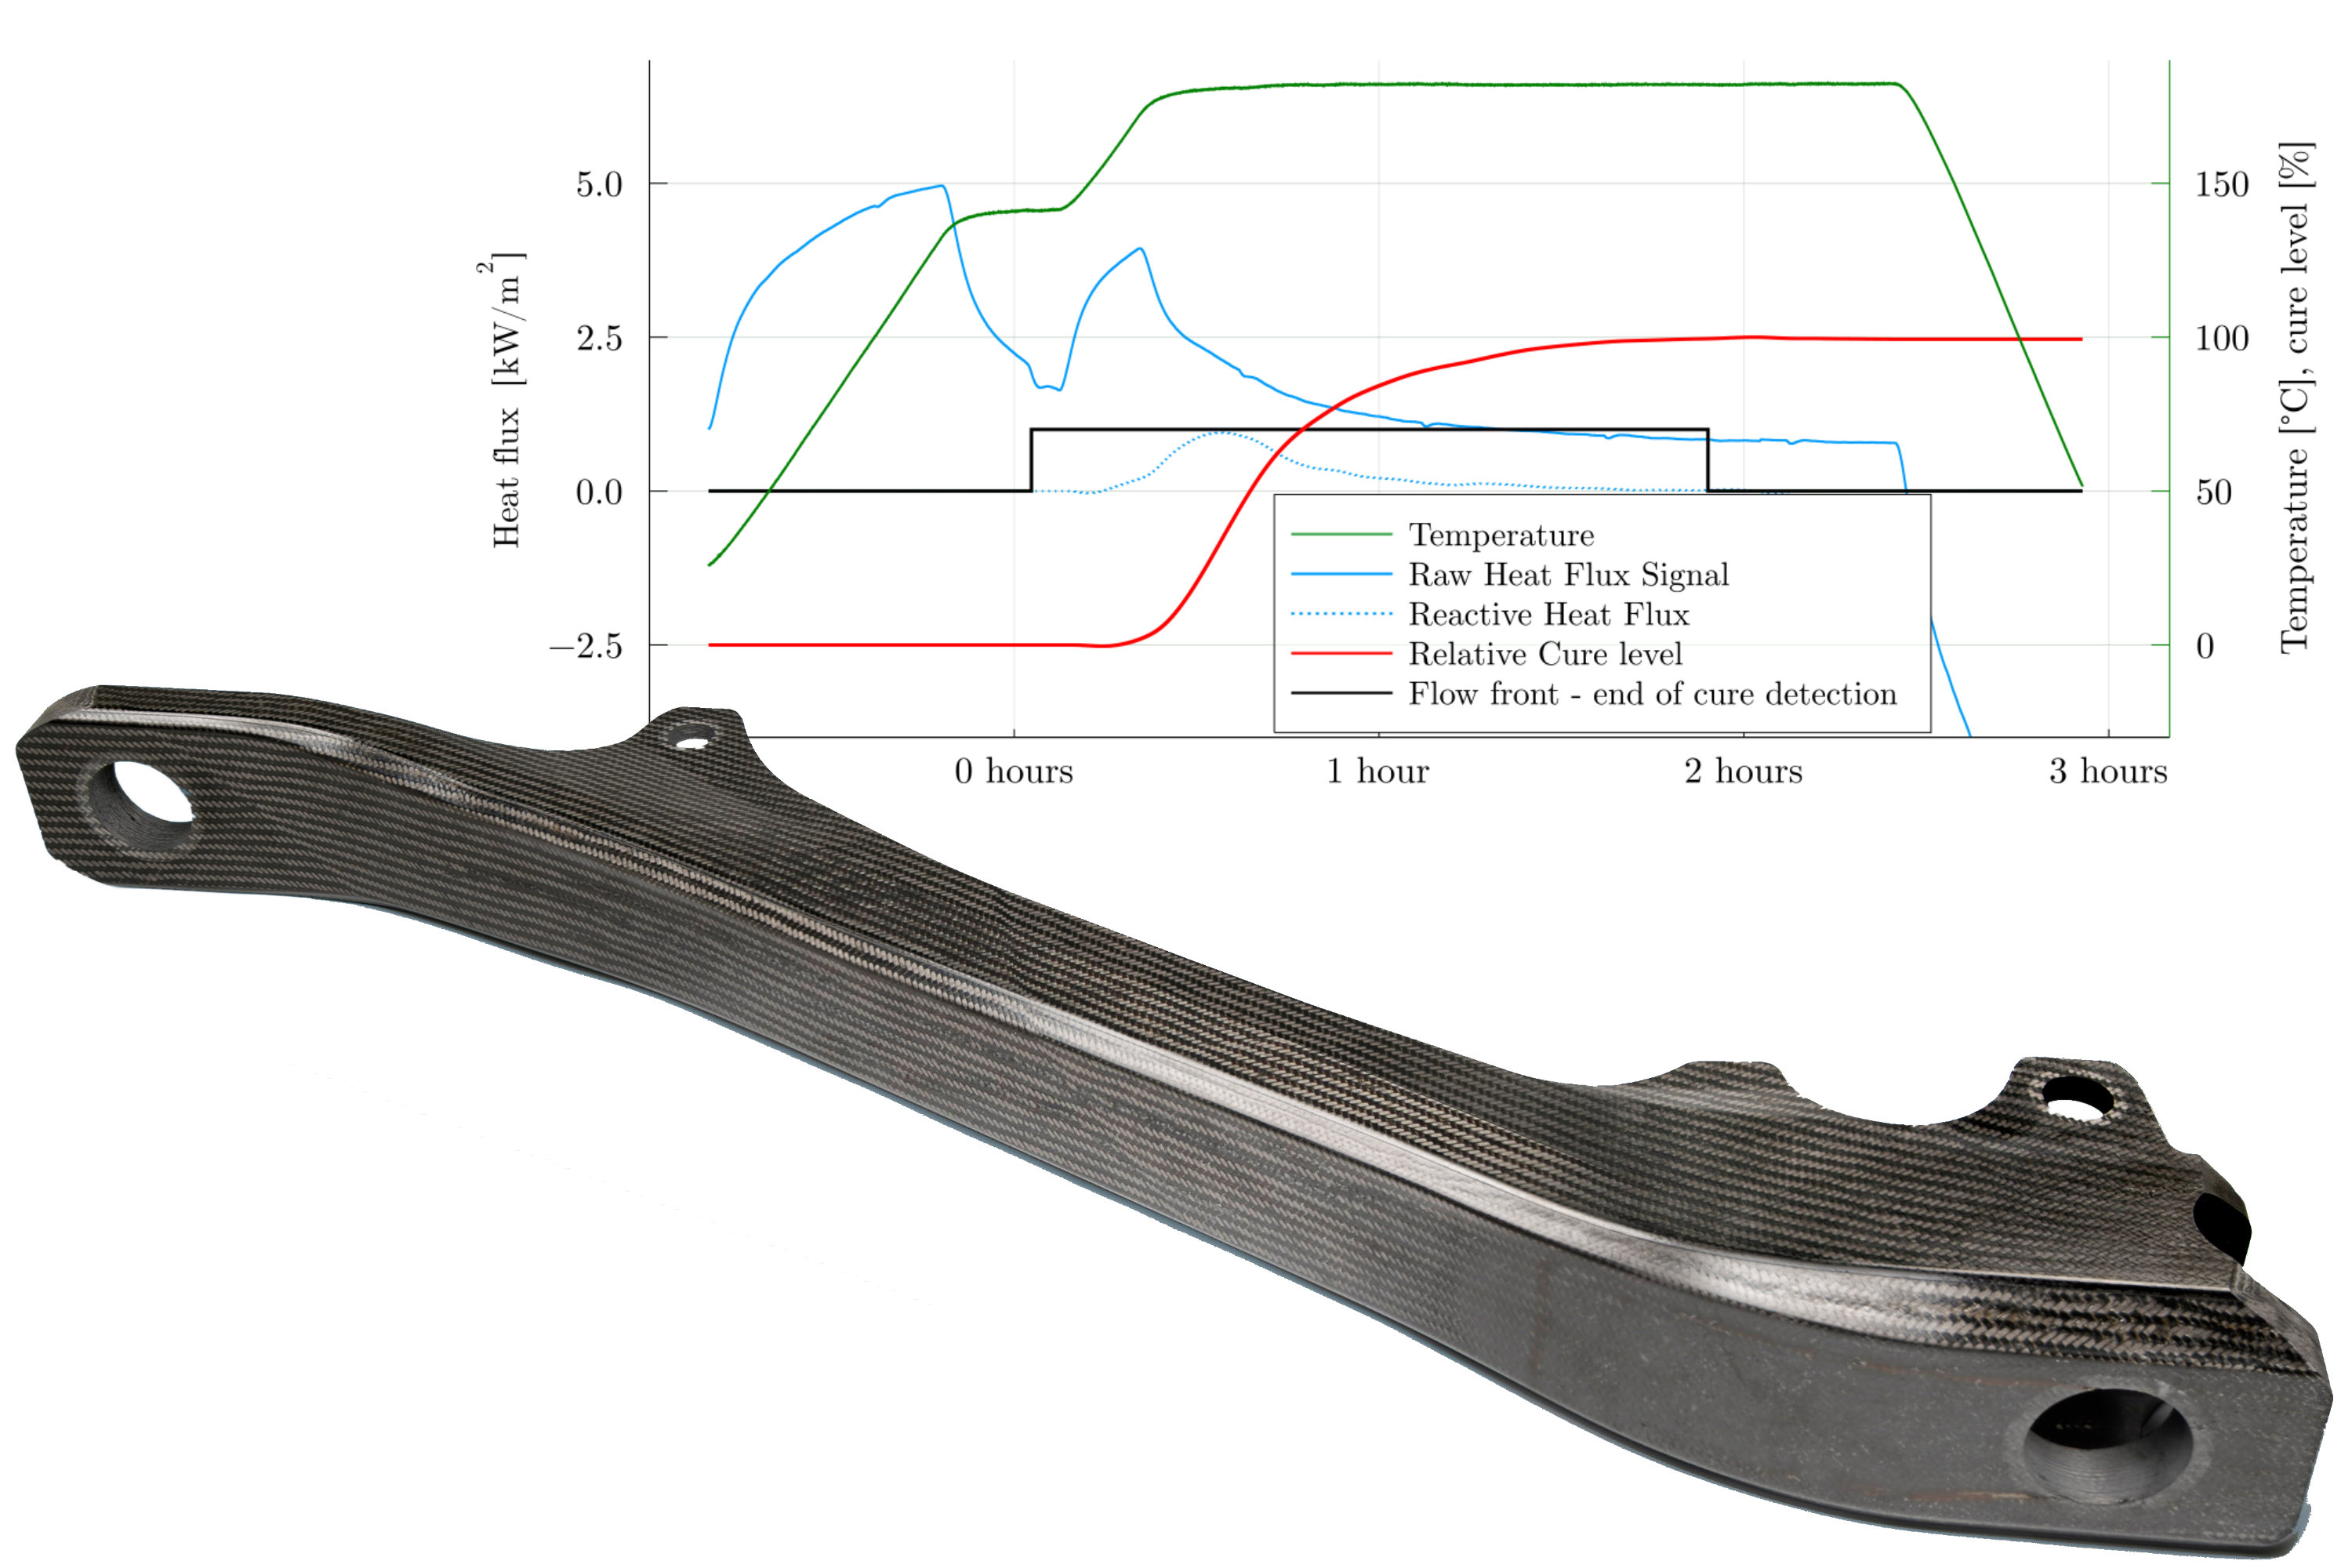
Le démonstrateur pour cette seconde partie de HECOLAG (voir image d'ouverture) est plus une pièce générique, explique Vergouwen. « Il s'agit de démontrer la conception de pièce, la simulation et les méthodologies de fabrication qui fourniront la performance, le taux de production et le coût nécessaires pour les avions monocouloirs. » À la fin de 2017, le consortium HECOLAG avait défini la pièce démonstratrice CFRP initiale et l'outil de production, analysé le comportement thermique de l'outil et effectué des essais de performance. Ce produit grand et complexe a passé la revue de conception préliminaire et a atteint un niveau de maturité technologique (TRL) de 4 plus tard cette année-là. « Basé sur les problèmes et leçons appris de ce premier démonstrateur, nous cherchions des partenaires pour développer la technologie d'outillage RTM pour optimiser et raccourcir le cycle de durcissement », dit Vergouwen. Un appel à partenaires Clean Sky 2 a été émis en 2018 et attribué au consortium INNOTOOL 4.0, comprenant le fournisseur d'équipement et d'automatisation Techni-Modul Engineering (TME, Coudes, France) et le spécialiste de l'injection de résine Isojet Equipements (Corbas, France). Ils ont commencé le travail en avril 2019 et complété les jalons initiaux en mars 2021.
« La pièce composite doit être compétitive en coût avec l'acier forgé et l'aluminium », note Vergouwen chez GKN Fokker Landing Gear. « Ce n'est possible qu'avec l'automatisation, permettant un très faible nombre d'heures de main-d'œuvre et des matériaux plus abordables que le CFRP actuel de qualité aérospatiale, durci en autoclave. »
Ainsi, INNOTOOL 4.0 a cherché à intégrer des capteurs dans l'outillage RTM qui surveilleront et géreront les processus d'injection et de durcissement incluant la détection du front d'écoulement de la résine. « L'objectif est d'être complètement automatisé - charger la préforme, appuyer sur un bouton et l'équipement de moulage gérera la température, la pression, le vide et le durcissement », dit Stéphane Besson, directeur commercial chez TME. Cependant, c'est la première fois que GKN Fokker Landing Gear et TME travaillent avec la surveillance de durcissement. « Nous avons travaillé avec des capteurs de température et de pression avant », dit Besson, « mais pas avec des capteurs pour l'écoulement de résine et la polymérisation. »
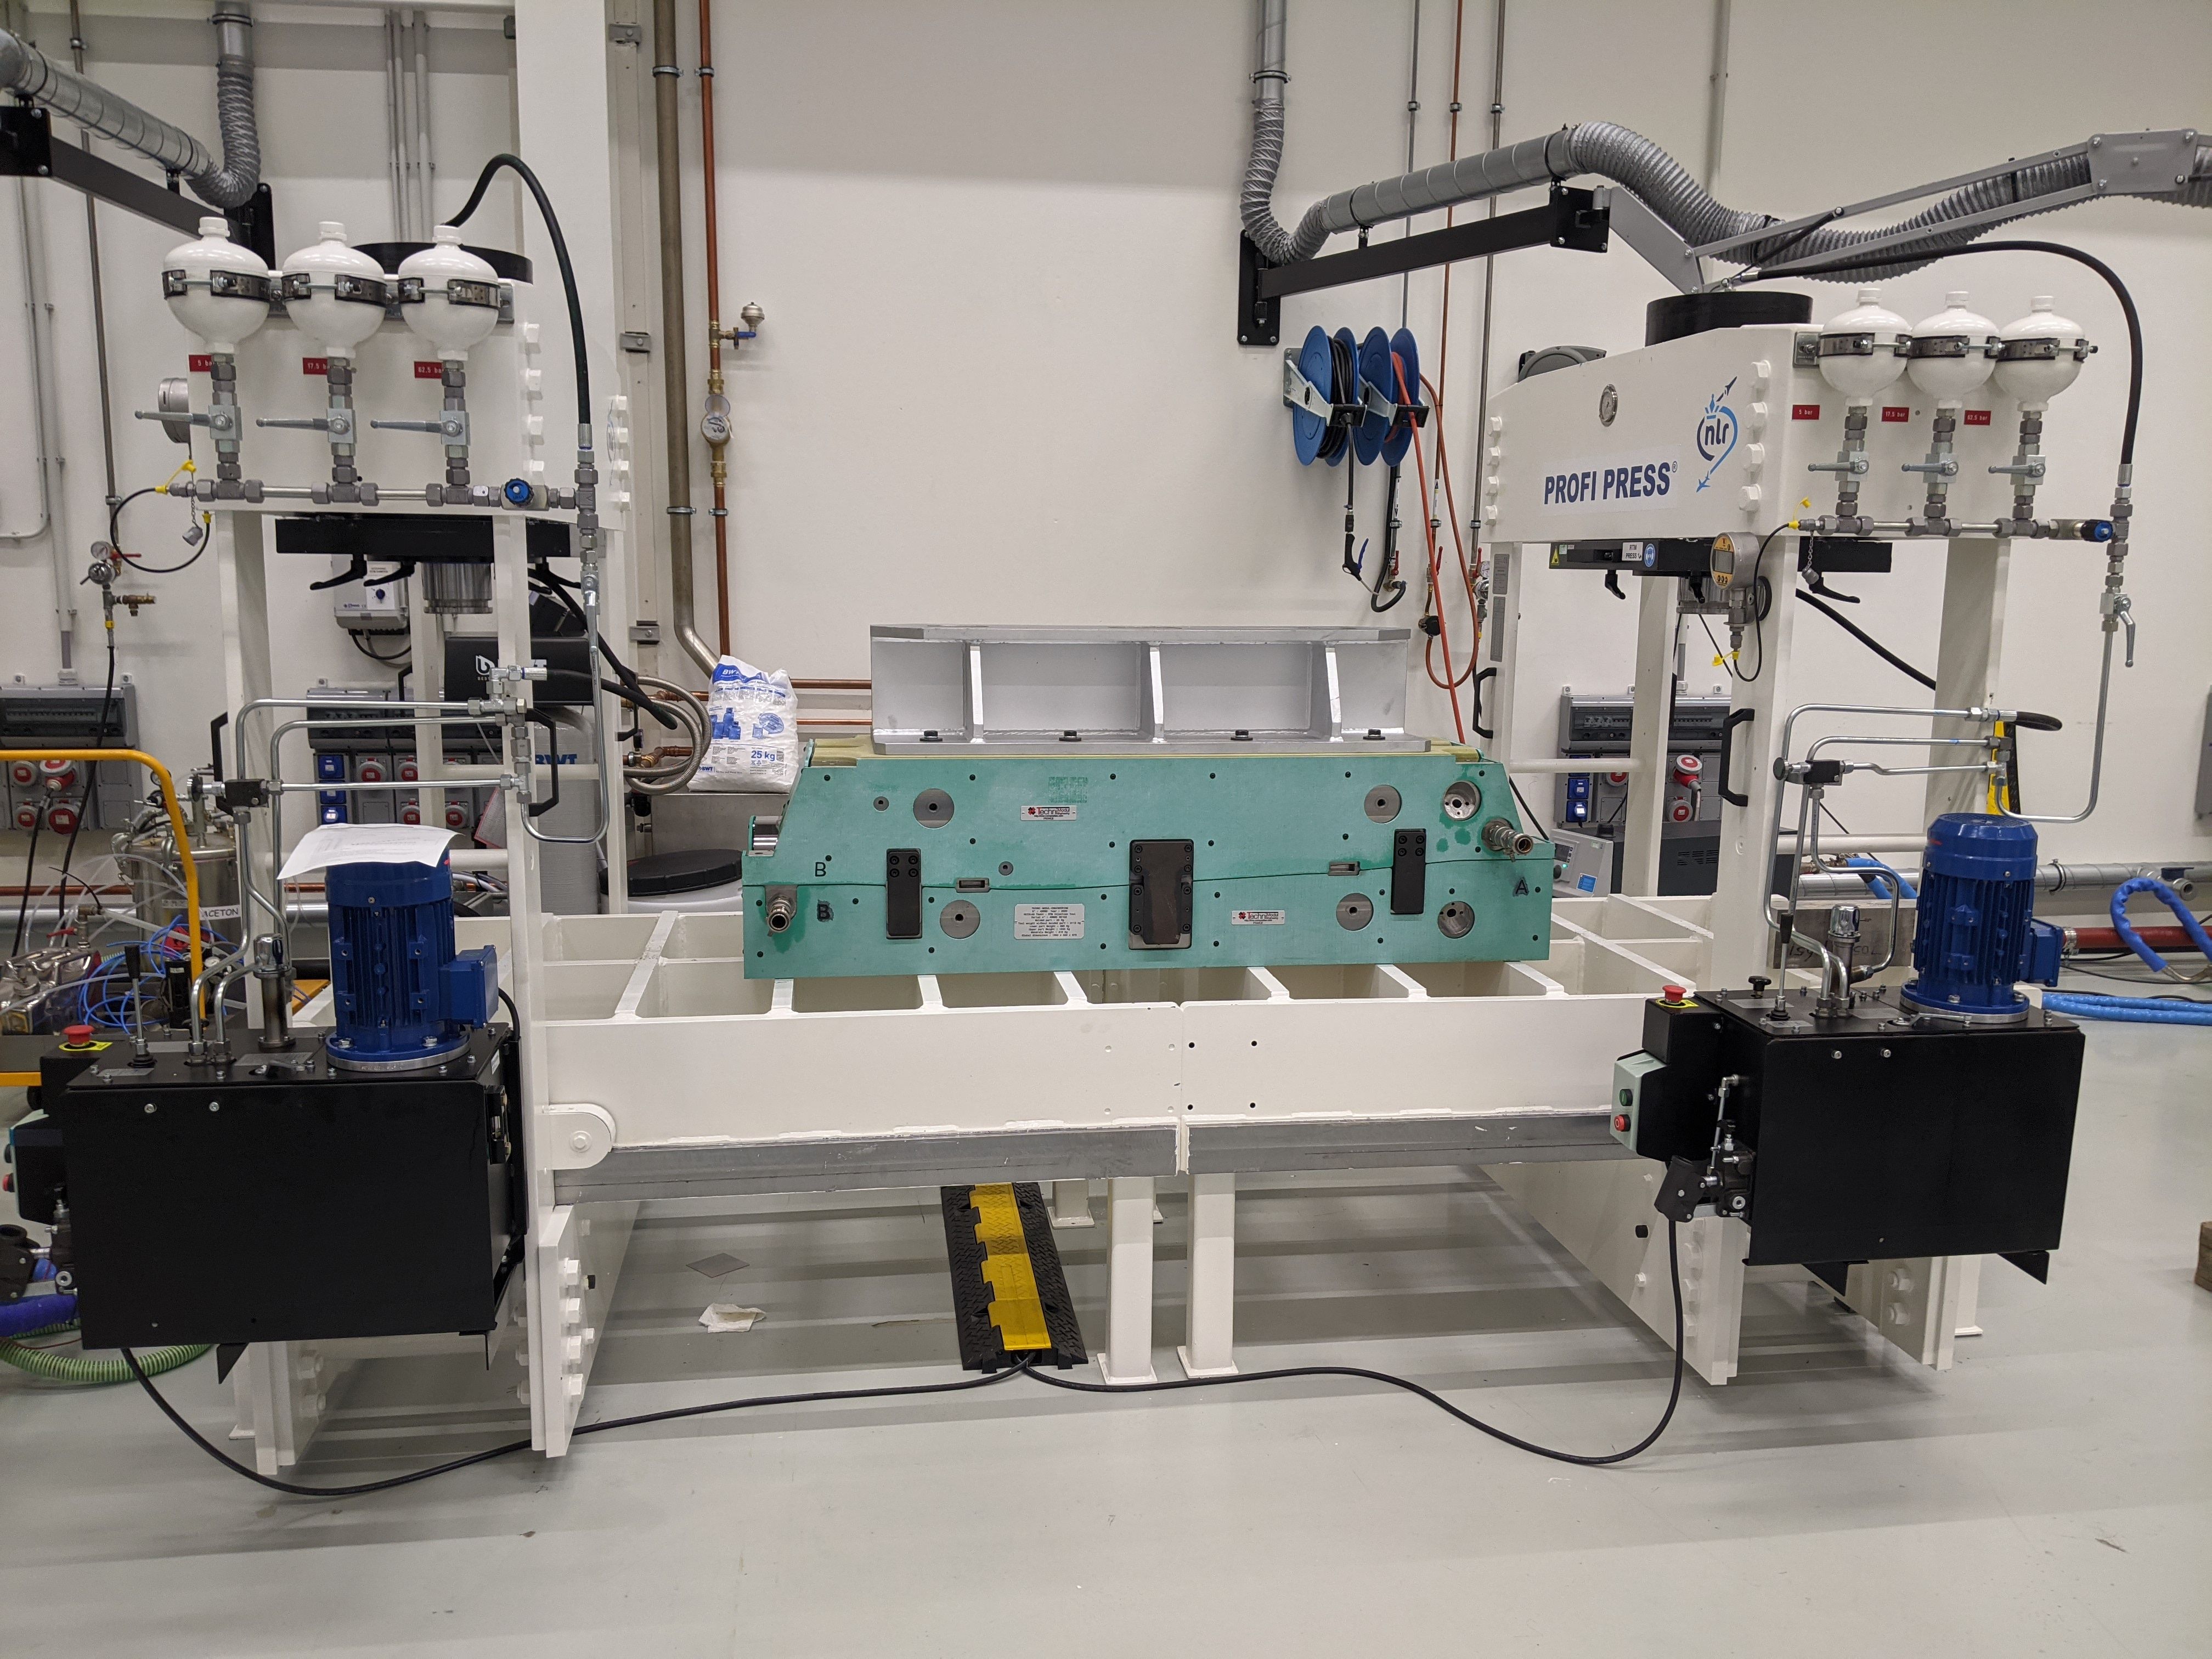
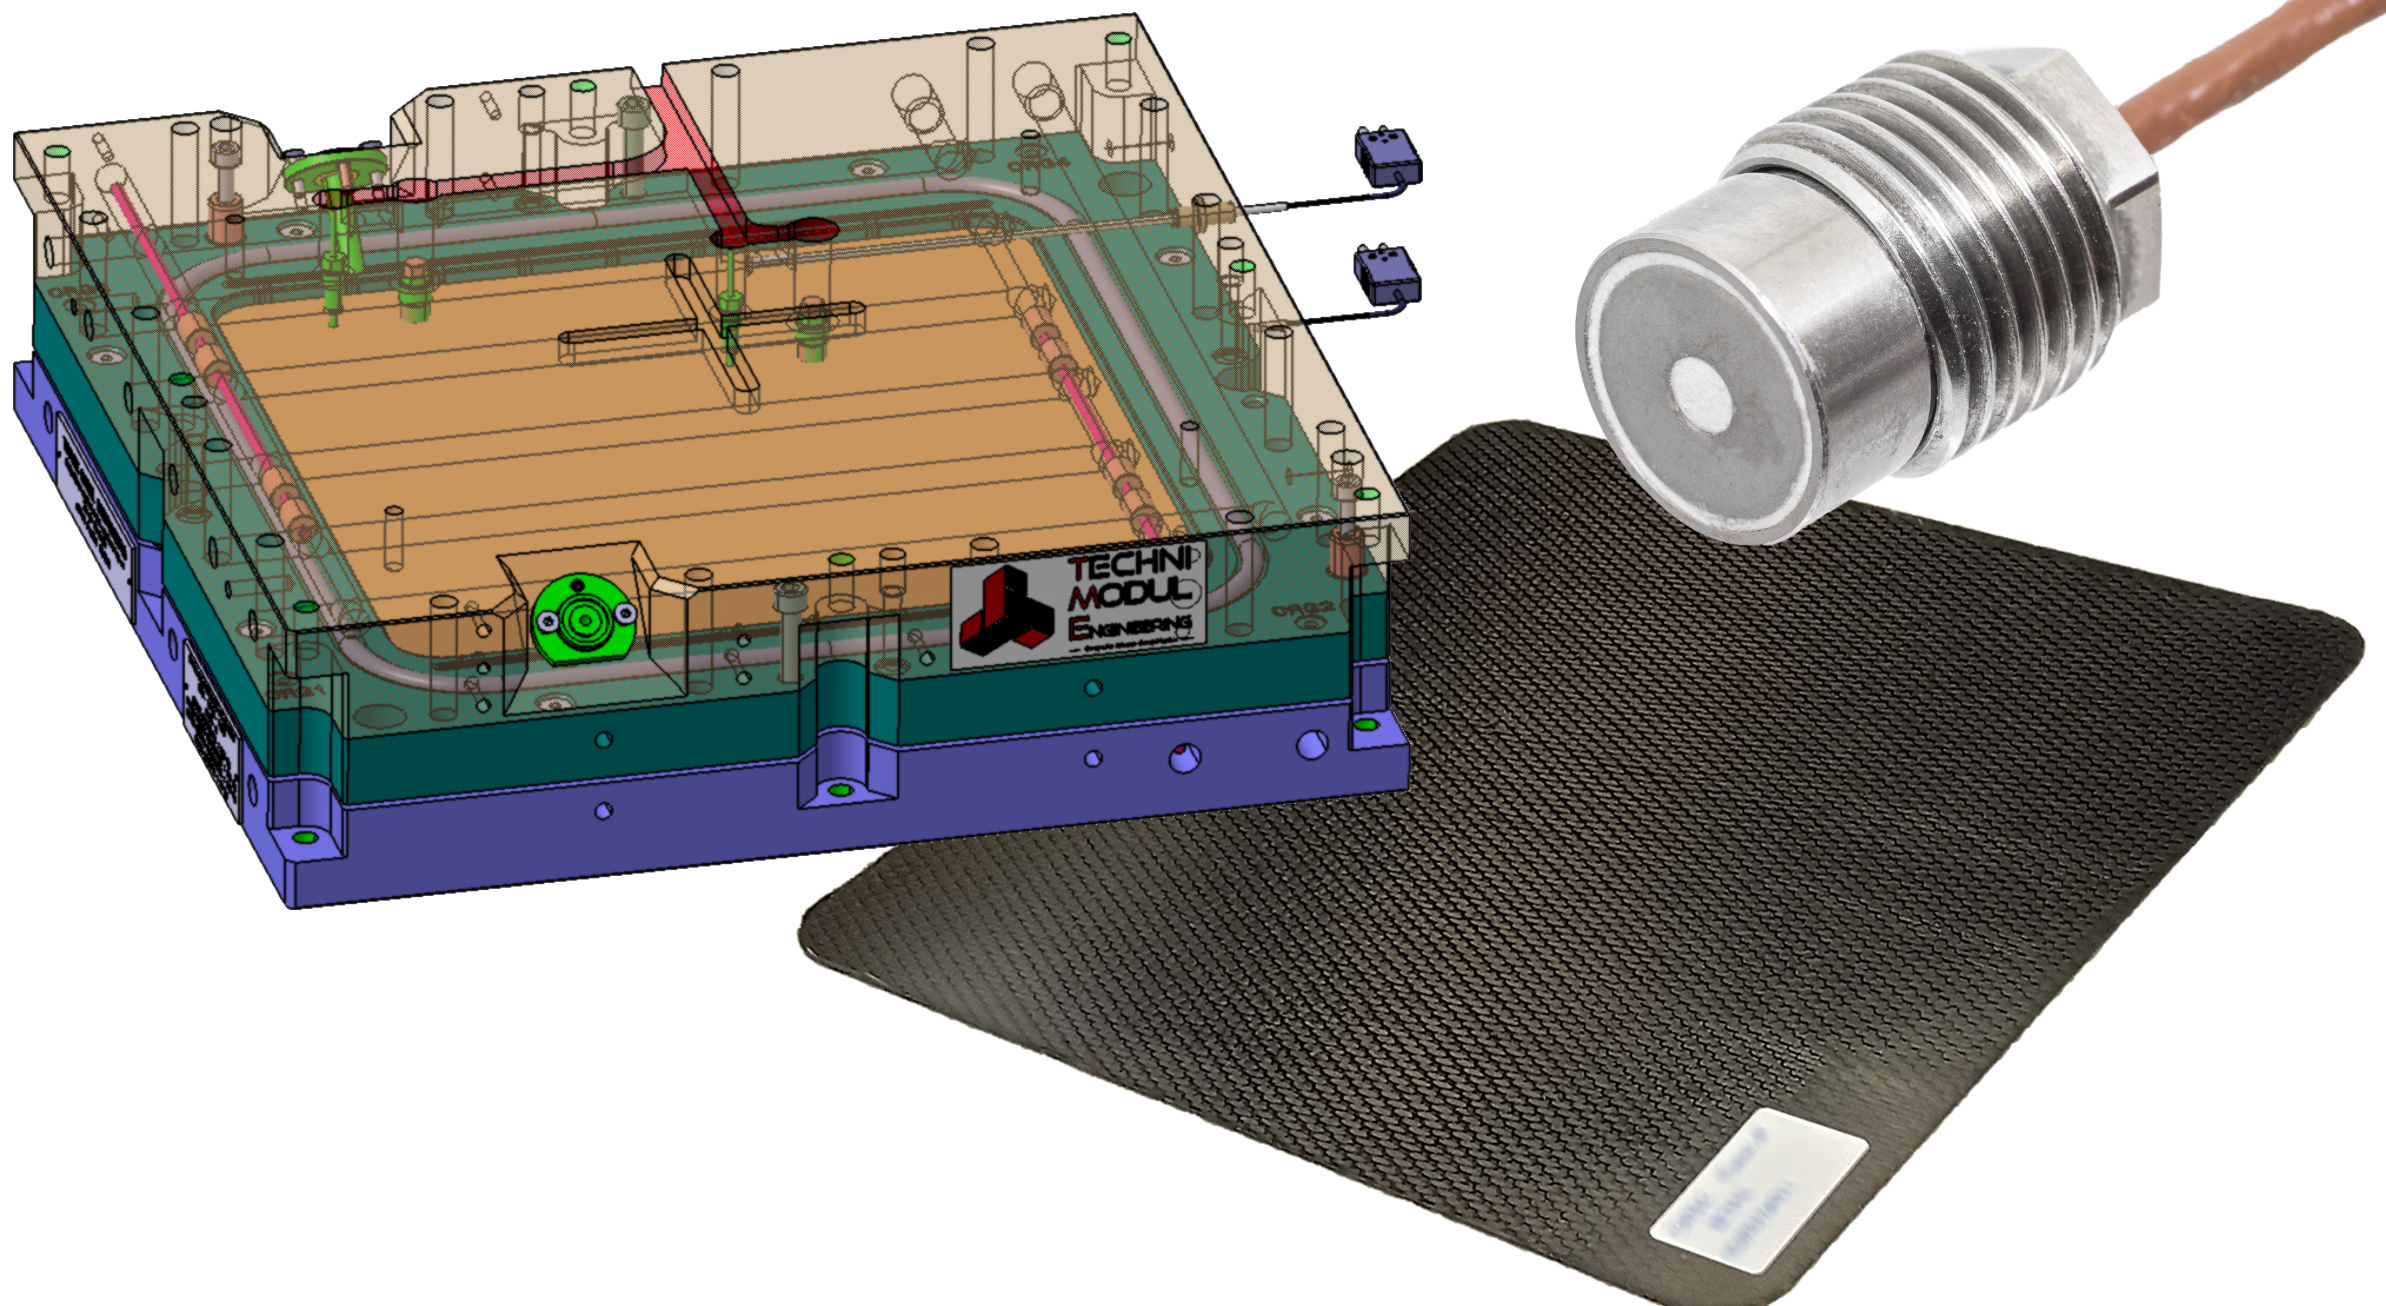
Les jalons initiaux du projet INNOTOOL 4.0 exigeaient que TME et Isojet livrent un outil de moulage équipé de capteurs et un système d'injection au NLR qui serait utilisé pour produire des pièces démonstratrices en mars et avril 2021. En parallèle, TME utiliserait un outil existant pour la production de plaques CFRP - dimensionnées 600 x 600 millimètres avec une épaisseur de 1-8 millimètres - modifiées avec les mêmes capteurs pour des essais de contrôle de processus dans leurs installations. « C'est quelque chose que vous préférez faire à petite échelle la première fois plutôt que directement sur un grand outil avec une pièce à haut coût », dit Vergouwen. Ainsi, TME a utilisé un outil différent, mais les mêmes capteurs pour montrer leurs capacités et leur profondeur. Avec ces tests complétés, le NLR réutiliserait alors l'outil principal HECOLAG pour produire un nouveau tour de démonstrateurs CFRP pour optimiser davantage le contrôle de processus sur des pièces réelles.
Conception de l'outil de production RTM
TME a commencé la production de la conception de l'outil RTM en utilisant le logiciel CATIA V5 de Dassault Systèmes (Vélizy-Villacoublay, France) pour la conception mécanique et électrique, et ANSYS (Canonsburg, Pennsylvanie, États-Unis) pour la simulation thermique et mécanique. Cet outil serait associé au système à piston 1K-2K (pour résines mono- et bi-composants) d'Isojet pour injecter les résines époxy aérospatiales Hexcel (Stamford, Conn., États-Unis) HexFlow 2K RTM 6 et Solvay (Alpharetta, Géorgie, États-Unis) 1K PRISM EP 2400 monocomposant à une pression d'injection jusqu'à 20 bar.
« La forme de cet outil de moulage est très complexe », note Besson, « combinant des épaisseurs variables dans la préforme 3D sèche avec une forme tubulaire fermée. Cela crée des transitions d'épaisseur complexes, avec des problèmes autour de l'assemblage de la préforme, la précision des fins de plis, les gradients de température internes et le retrait de la résine, ainsi que comment optimiser la méthode de chauffage et la capacité de chauffage du mandrin interne pour permettre un temps de cycle court. Pour permettre des temps de cycle courts, tous les éléments de l'outil doivent être simples à utiliser, robustes et permettre un chauffage et un refroidissement rapides. » Même si le projet INNOTOOL 4.0 a brièvement demandé des solutions de moules non métalliques, un ensemble typique de moules supérieurs et inférieurs en acier assortis a été conçu en raison des pressions nécessaires pour minimiser les plis et assurer l'alignement des fibres pendant le formage.
Les moules supérieur et inférieur assortis et le mandrin sont chauffés et refroidis. « Les moules assortis utilisent un circuit d'eau intégré tandis que le mandrin est chauffé électriquement », explique Besson. « La circulation d'eau fournit un chauffage et un refroidissement rapides pour réduire le temps de cycle de la pièce et le chauffage électrique obtient le même résultat dans le mandrin où l'espace est limité. »
« Un autre défi était le nombre de pièces dans le mandrin », dit Besson. « En raison de la forme complexe et du besoin de retirer le mandrin après le moulage, il comprenait six composants auto-chauffants et deux éléments de support où les capteurs passent pour contrôler la température interne des pièces du mandrin. En utilisation, ces éléments sont assemblés à la main avec l'aide d'un support de base qui guide l'opérateur. » Le travail avec un mandrin gonflable comme solution sera complété dans le projet HECOLAG plus large, mais cela n'était pas inclus dans le sous-projet INNOTOOL 4.0.
Capteurs de flux de chaleur
TME avait initialement prévu d'utiliser des capteurs diélectriques pour surveiller l'écoulement et le durcissement de la résine (voir « Combinaison de mesures diélectriques AC et DC pour la surveillance du durcissement des composites ») mais a basculé vers des capteurs de flux de chaleur de TFX (Boncourt, Suisse). « Au fur et à mesure que nous progressions dans le développement, nous voulions des capteurs qui permettaient la mesure sans contact direct avec le polymère et les matériaux composites à contrôler », explique Jorge Lopez Torres, chef de projet chez TME. « Les capteurs TFX permettaient cela car ils mesurent le flux de chaleur, qui se propage à travers les matériaux. » Il souligne que c'est essentiellement la même mesure utilisée en calorimétrie différentielle à balayage (DSC), une technique de laboratoire qui analyse l'état de durcissement d'un polymère ou composite. Notamment, les capteurs TFX et les tests DSC mesurent tous deux la chaleur libérée pendant la polymérisation/durcissement et résultent en une courbe de flux de chaleur versus température et temps.
Pour les capteurs TFX, les données de température proviennent d'un capteur de température interne dans les capteurs de flux de chaleur. Bien que les capteurs diélectriques soient aussi équipés d'un capteur de température interne, les deux capteurs sont très différents. « Les capteurs diélectriques mesurent directement les propriétés du polymère pendant le durcissement », explique le responsable TFX Dr Fabien Cara. « Les capteurs de flux de chaleur ne donnent pas l'état du matériau à un instant donné. Cependant, mesurer la chaleur générée pendant l'écoulement de la résine et la polymérisation donne une belle vue sur comment le processus se comporte et à quel point le cycle de durcissement est répétable pour chaque pièce produite. Et comme la DSC, nous avons besoin de voir toute la courbe du processus de durcissement, mais notre capacité à surveiller le durcissement est très fiable. »
Des décennies d'expérience
Fondée sous le nom Thermoflux en 2000, les capteurs TFX ont été utilisés dans des essais dans des centres de R&D et dans des applications industrielles par plus de 100 clients dans le monde. « Nous avons commencé à travailler avec le RTM il y a plus de 15 ans », dit Cara, « d'abord avec BMW pour des pièces automobiles et aussi pour le centre technique maintenant connu sous le nom d'Institut de Soudure [(Saint-Avold, France)]. En 2006 et 2012, nous avons démarré deux grands projets pour la surveillance du durcissement de pales de ventilateur de moteur d'avion faites en RTM et préformes 3D tissées. Safran a un système d'acquisition de données que nous avons développé pour eux dans leur laboratoire de composites près de Paris. Ils peuvent enregistrer jusqu'à 100 signaux simultanément [(flux de chaleur, température et pression)] et analyser ceux-ci pour les cycles de durcissement et de surveillance de processus. » Les capteurs TFX ont aussi été utilisés avec Hexcel dans son laboratoire aux Avenières, France, pour surveiller la qualité et les cycles de traitement avec des résines thermodurcissables injectées dans des préformes sèches. Les capteurs TFX ont aussi été utilisés dans un projet avec IRT-M2P (Porcelette, France) pour démontrer le RTM par compression (En savoir plus). « Nos capteurs sont très efficaces pour les processus rapides tels que le moulage par compression, y compris avec les composés SMC et BMC », note Cara. « Nous avons aussi gagné un prix JEC Innovation en 2016 avec Huntsman Advanced Materials [(Bâle, Suisse)] pour un développement intitulé, 'Pièces époxy structurelles avec qualité autoclave en moins d'une minute.' »
TFX a des capteurs pour chaque type de processus de moulage de composites, basé sur la méthode de transfert de chaleur au capteur : conduction (RTM, moulage par compression et injection), convection (autoclave, four) et rayonnement (enroulement filamentaire, AFP). Les capteurs utilisés dans le projet INNOTOOL 4.0 étaient conductifs, conçus pour l'intégration dans des moules RTM métalliques. « Ils fournissent un signal exceptionnellement répétable à une distance allant jusqu'à 1 millimètre de la surface de l'outil et du matériau composite », note Cara.
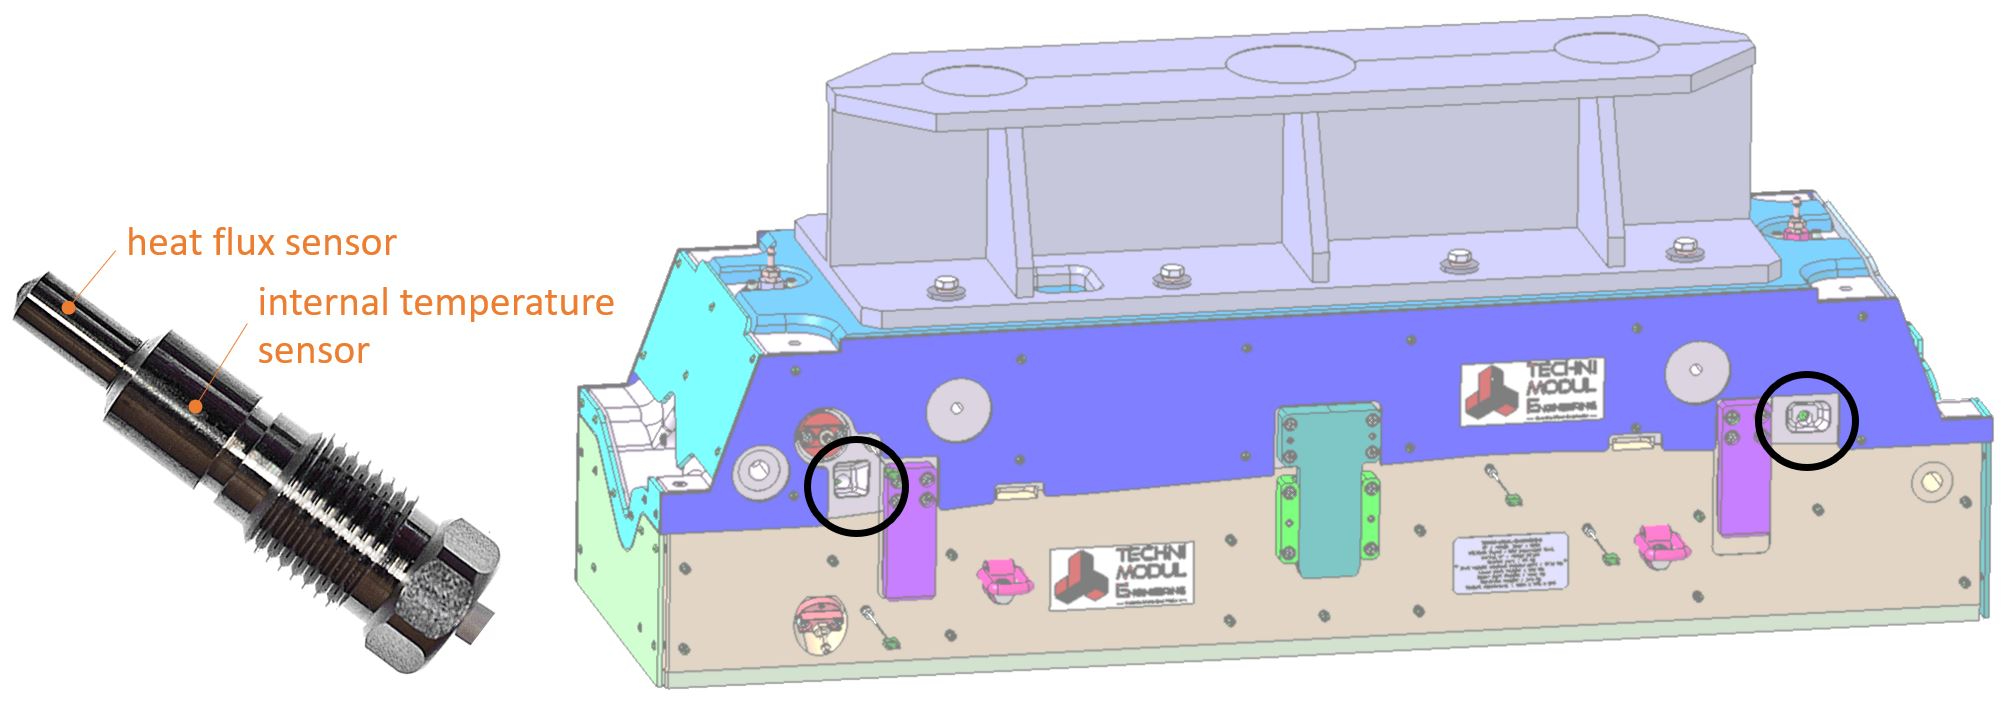
TME a installé deux capteurs TFX-191 - un à l'entrée de la résine et un à la sortie de la résine - dans le moule supérieur de l'ensemble d'outils de production assorti qu'il a ensuite envoyé au NLR (Fig. 1, 2). Le NLR a utilisé cet outil de production pour fabriquer des pièces démonstratrices HECOLAG en mars et avril 2021. Les capteurs TFX-191 sont pour les outils métalliques épais.
En parallèle, TME a pris un outil interne plus petit utilisé pour fabriquer des plaques d'échantillons CFRP et l'a modifié avec deux capteurs TFX-224, qui sont plus courts, pour les outils plus fins (Fig. 3). Cet ensemble d'outils RTM pour plaques a ensuite été utilisé pour conduire des essais de démonstration de capteurs selon les objectifs INNOTOOL 4.0 décrits ci-dessus. « Ces capteurs sont similaires à ce que nous avons utilisé pour Safran », dit Cara, « mais sont maintenant améliorés pour être beaucoup plus compacts et sensibles. » Les capteurs étaient placés près du centre de la pièce et de la sortie de la résine. En plus des capteurs de flux de chaleur, TFX a développé et fourni deux systèmes d'acquisition de données - un livré à Isojet et un utilisé par TME pour les essais de plaques CFRP.
Résultats des tests INNOTOOL 4.0
Les essais que TME a conduits en utilisant son outil de plaques modifié avec des capteurs TFX ont testé deux résines différentes - HexFlow RTM 6 et PRISM EP 2400 - ainsi que l'influence de l'épaisseur de la pièce et du temps de durcissement global. « Les capteurs ont fourni de beaux signaux pour surveiller le cycle de durcissement », dit Cara. « L'équipe a ensuite analysé les courbes de durcissement et a montré que le temps de durcissement pour RTM 6 pouvait être réduit d'au moins 30 minutes par rapport au durcissement prescrit de deux heures. »
Cela peut être vu dans la courbe ci-dessous, où t=0 heures est le début de l'injection. Note, le temps de durcissement commence quand la température atteint 180°C et la fin du durcissement correspond à 99% du niveau de durcissement relatif (voir l'axe vertical à droite). La fin du durcissement coïncide aussi avec la stabilisation du flux de chaleur brut.
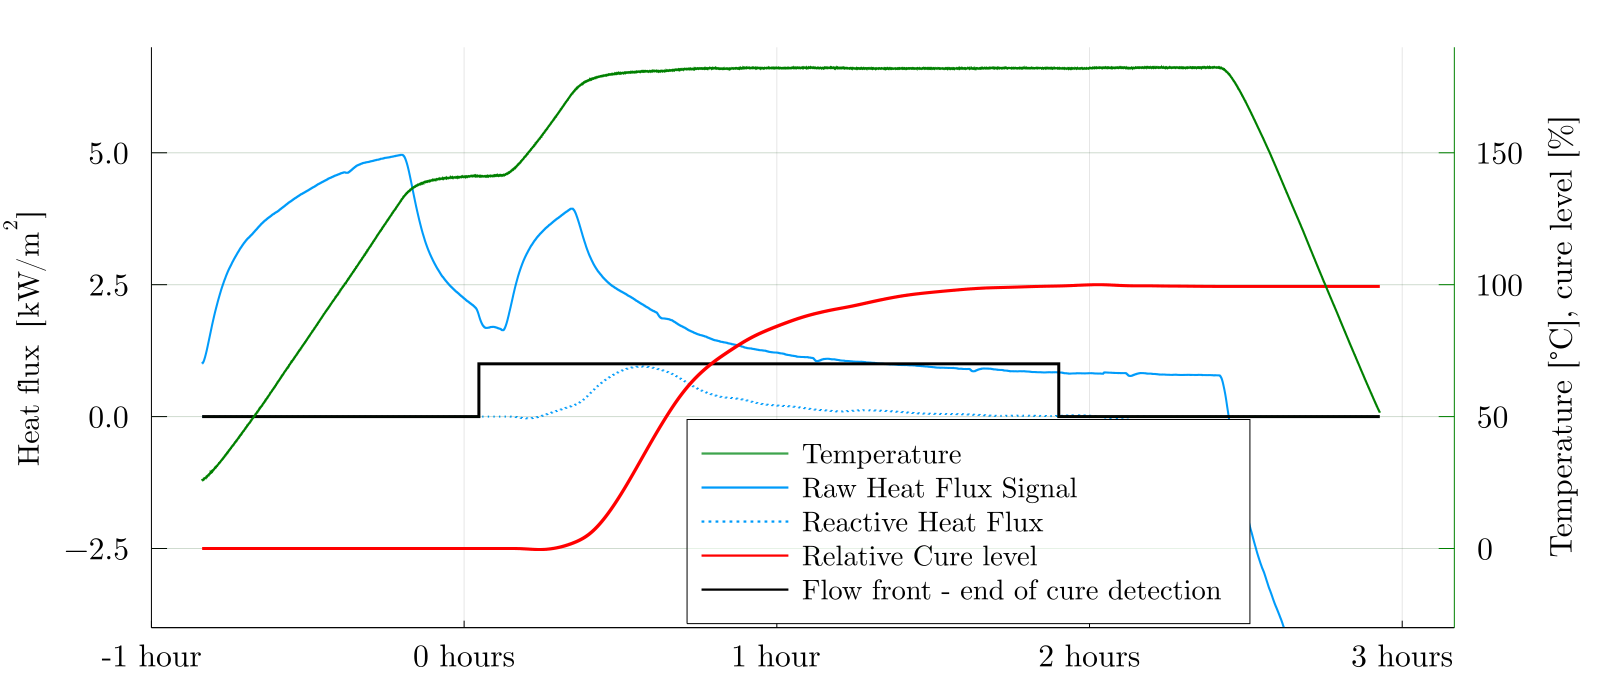
Cela a été vérifié par des mesures d'état de durcissement de pièces démoulées en utilisant l'analyse mécanique dynamique (DMA), une technique de laboratoire alternative à la DSC qui mesure la température de transition vitreuse (Tg) pour les composites. « Les résultats DMA ont confirmé que pour la résine RTM 6, la Tg reste inchangée après 90 minutes de durcissement à 180°C », ajoute-t-il.
L'effet de l'épaisseur a aussi été étudié. « Les premières plaques CFRP testées par TME dans leurs essais de démonstration de capteurs étaient de moins de 2 millimètres d'épaisseur », note Cara. « Ces plaques avaient aussi un volume de fibres élevé (50-60%) et un cycle de durcissement lent pour prévenir l'exothermie et les problèmes potentiels de contrainte thermique et de qualité de pièce. Tout cela est très normal pour les pièces aérospatiales, mais cela signifie qu'il y a très peu de résine, et donc la quantité de flux de chaleur libérée par la réaction de la résine était petite. Donc, nous étions, en effet, à chercher l'aiguille du flux de chaleur dû au durcissement de la résine dans un océan de chauffage de l'outil et de la pièce. »
En d'autres termes, comme l'explique Cara, « La plupart des cycles de durcissement RTM aérospatiaux impliquent l'injection de résine à une température et puis la montée en température pour durcir à une seconde température plus élevée. Ainsi, quand vous finissez l'injection, vous chauffez l'outil à la température de durcissement, ce qui génère un grand flux de chaleur dans le système global. » Cependant, comme avec les tests DSC, la clé pour surveiller le durcissement avec des capteurs de flux de chaleur est de mesurer la chaleur libérée pendant la polymérisation/durcissement et d'afficher ces mesures dans une courbe de flux de chaleur versus température dans le système de moulage et temps. « Donc, nous avons inventé une méthode qui nous aide à soustraire la ligne de base du chauffage du moule, et la conduction de cette chaleur à la pièce, pour qu'il soit possible d'identifier le flux de chaleur de la réaction de la résine. »
Ainsi, même si les conditions de processus dans les premières plaques minces étaient très difficiles, dit Cara, « nous pouvions encore voir le flux de chaleur de la réaction de la résine. Cependant, en faisant aussi des pièces plus épaisses, nous avons pu voir exactement la différence dans les niveaux de flux de chaleur selon l'épaisseur de la pièce et cela a validé notre surveillance de durcissement dans les plaques minces. » Note, la courbe ci-dessus (aussi montrée dans la photo d'ouverture) a été obtenue en utilisant la résine RTM 6 dans une plaque de 3,2 millimètres d'épaisseur.
Les résultats pour la détection du front d'écoulement de la résine, cependant, étaient plus problématiques. « Pour le capteur près de la sortie, nous pouvions voir l'écoulement très bien, mais pas pour le capteur près du centre, où la résine arrivait très tard », dit Cara. « La détection du front d'écoulement avec des capteurs de flux de chaleur nécessite que l'écoulement de la résine produise un changement dans le champ thermique local. Cela se produit quand la résine n'est pas à la même température que la préforme. » Il note que ΔT supérieur à 0,1°C est suffisant pour la détection. « Cependant, avec les essais de plaques CFRP minces, la température était très uniforme dans le moule et la résine arrivait très lentement. Ainsi, le contraste thermique n'était pas suffisant pour détecter l'arrivée de la résine versus le bruit thermique dans le système global. L'arrivée de la résine à la sortie, cependant, était plus rapide en raison des canaux [espaces entre la préforme et le bord du moule, voir « Fabrication des pièces à géométrie complexe de RAPM »] qui aident à créer un contraste thermique plus grand qui était plus facile à détecter et surveiller. »
Cara suggère que cette surveillance du front d'écoulement de la résine pourrait être améliorée avec de nouveaux capteurs actifs que TFX a développés qui utilisent une capacité de chauffage intégrée dans le capteur. « Cela permet aux capteurs d'aider à fournir le contraste thermique nécessaire dans les pièces et processus où il est intrinsèquement difficile », explique-t-il.
Étendre la capacité de contrôle de processus composite
« Nous sommes satisfaits du travail que nous avons complété jusqu'à présent », dit Torres, « mais ce n'est qu'une première étape. L'objectif est d'utiliser ces capteurs de flux de chaleur pour gérer le traitement des composites dans des environnements de production. » C'est possible, dit Cara, en envoyant automatiquement un signal du système de capteur à l'équipement d'injection basé sur l'arrivée de la résine et à la presse basée sur une pente nulle dans la courbe de durcissement. Torres ajoute que TME a des systèmes de contrôle de processus pour la machine d'injection et la presse RTM qui gèrent la température et la pression. « L'étape suivante », dit-il, « est d'intégrer les capteurs TFX dans ces systèmes de contrôle et de gérer le processus global depuis un ordinateur portable. » Cara note que les capteurs TFX et l'acquisition de données fonctionnent aussi avec des capteurs de pression (ex. Kistler, Winterthur, Suisse) pour aider à ce contrôle de processus global, et son entreprise développe un capteur qui mesurera le flux de chaleur, la température et la pression dans un seul dispositif intégré.
Mais ce contrôle de processus est-il abordable ? Cara dit que l'investissement initial de 10-30 000 $ pour le système de surveillance réalise généralement un retour dans la phase de développement, réduisant les essais et erreurs via une meilleure compréhension du processus et de la pièce. « Le système continue ensuite à fournir des économies pendant la production, réduisant le temps de cycle, assurant la répétabilité et fournissant une détection précoce des dérives ou non-conformités. »
Chez GKN Fokker, Vergouwen croit qu'une fois la capacité de réduire le temps de cycle et d'améliorer le coût prouvée, « alors il est possible d'imaginer des composites dans pas juste le type de composant de train d'atterrissage démontré dans les projets INNOTOOL 4.0 et HECOLAG, mais tous types de pièces. Cela ouvrirait notre espace de conception et nous permettrait de repousser les limites du train d'atterrissage léger encore plus loin. » Besson voit une application encore plus large : « Ce type de contrôle de processus peut être développé pour toutes sortes de moules et pièces composites. »
Résine
- Guide complet des types de capteurs et schémas de circuits
- ams illumine Sensors Expo 2019 avec vitrines capteurs optiques cutting-edge
- Cartographie thermique intérieure économique avec capteurs低成本
- Connecter plusieurs capteurs DS18B20 1-Wire à un Raspberry Pi pour une surveillance température précise
- Créer des effets audio pilotés par capteurs avec le kit Satellite CCRMA
- Mesurer des capteurs analogiques sur Raspberry Pi avec une seule broche GPIO
- Lecture de capteurs analogiques avec Raspberry Pi et Zabbix : Guide étape par étape
- Contrôleur d'irrigation intelligent avec Windows 10 IoT, Raspberry Pi et capteurs d'humidité XBee
- Les capteurs IoT révolutionnent la surveillance de la pollution atmosphérique et la santé publique