



Impact des fluides de refroidissement sur l'enlèvement de matière et la formation de défauts sous-superficiales dans la nanocoupe de cuivre monocristallin
Résumé
L'effet des milieux fluides sur l'enlèvement de matière et l'évolution des défauts sous-superficiels dans le processus de nanocoupe de cuivre monocristallin est étudié par simulation de dynamique moléculaire. Dans cet article, le mécanisme d'enlèvement du copeau et le mécanisme de formation de la surface usinée sont étudiés en analysant la migration atomique et l'évolution des dislocations de la pièce pendant le processus de nanocoupe avec l'utilisation de milieux aqueux. La distribution de température et la transformation structurelle cristalline des défauts sous-superficiels sont étudiées, analysées par les méthodes du paramètre de centro-symétrie et de l'analyse des voisins communs. Les résultats montrent que le matériau de la pièce est enlevé par l'action de cisaillement par extrusion de l'outil de coupe. La lubrification des milieux aqueux peut réduire la force de coupe et abaisser la hauteur du copeau. Particulièrement, l'action de refroidissement du milieu fluide entraîne la formation d'un défaut typique « similaire à une jointure de grain » dans le sous-sol de la pièce. Et la température de la pièce a une diminution distincte pendant le processus de nanocoupe avec l'utilisation de milieux fluides.
Contexte
La coupe diamant est largement considérée comme une technique efficace pour la génération de surfaces nano-structurées avec une précision dimensionnelle submicronique et une finition de surface nanométrique [1]. Le mécanisme d'enlèvement de matière et de formation de surface usinée à l'échelle nanométrique est critique pour l'amélioration de la précision d'usinage dans le processus de coupe nanométrique. Dans les premières études, les chercheurs se sont concentrés sur la déformation du matériau [2,3,4], l'évolution des défauts de surface [5,6,7], la contrainte résiduelle [8, 9], et la transition de phase cristalline [10, 11] pendant le processus de nanocoupe en environnement sous vide. Cependant, dans la coupe nanométrique réelle de matériau métallique, le rôle du fluide de refroidissement et de lubrification est très crucial pour améliorer la performance d'usinage [12]. Par conséquent, il est nécessaire d'étudier l'influence des milieux fluides sur le mécanisme d'enlèvement de matière et l'évolution des défauts sous-superficiels dans le processus de nanocoupe.
Ces dernières années, le mécanisme d'usinage du processus de nanocoupe est largement étudié par simulation de dynamique moléculaire (MD) qui s'est avérée être une méthode efficace pour étudier le processus de coupe nanométrique. Par exemple, l'effet de la récupération et de l'écoulement latéral sur la génération de surface, et la transformation de phase en nanocoupe, est étudié par Fang [13]. Et il est constaté que la suppression de l'écoulement latéral est un moyen efficace d'améliorer la rugosité de surface générée en nanocoupe. Urbassek [14] a adopté la simulation MD pour étudier le rayage de métaux nanocristallins et a trouvé que l'orientation des grains génère un effet dominant sur la forme de l'accumulation et influence également fortement le coefficient de frottement. Sharma [15] a étudié l'effet de six orientations cristallines différentes sur le mécanisme de déformation du matériau, les défauts sous-superficiels, les forces de coupe, l'énergie de coupe spécifique, l'effet de labour, et la rugosité de surface en coupe à l'échelle nanométrique. Luo [16] a démontré la transférabilité de forme en utilisant des outils diamant multi-pointes à l'échelle nanométrique dans le tournage diamant pour la fabrication à grande échelle de nanostructures.
La formation de défauts sous-superficiels et la rugosité de surface du nano-composant peuvent être limitées par une sélection raisonnable des paramètres de coupe, tels que la direction de coupe, la profondeur de coupe, la vitesse de coupe, et la géométrie de l'outil. Cependant, on ne peut pas réussir à inhiber la formation de défauts de surface et à améliorer la qualité de surface à partir du mécanisme de génération. De plus, ces recherches se concentrent sur le processus de nanocoupe en environnement sous vide. En réalité, en coupe nanométrique, l'atmosphère et les milieux liquides de refroidissement existent entre l'outil et la pièce, ce qui peut affecter le mécanisme de nanocoupe et la qualité de surface de la nanostructure.
Sur la base de ces considérations, de nombreux chercheurs ont mené des recherches sur le processus de nano-usinage avec l'utilisation de milieux fluides. Par exemple, Mylvaganam [17] a exploré l'effet de O₂ sur la nano-indentation de silicium cubique diamant en utilisant la simulation MD et a trouvé que la molécule O₂ se dissocie en atomes d'oxygène et forme des liaisons chimiques avec les atomes de silicium. Rentsch [18] a trouvé que le fluide de coupe a un grand effet sur la distribution des contraintes et de la température et a souligné que le fluide de coupe peut réduire l'usure de l'outil. Liu [19] a étudié l'influence des molécules atmosphériques sur la qualité de surface et l'usure de l'outil en nanocoupe. Les résultats indiquaient que la force de coupe diminue et l'usure de l'outil est réduite grâce à la lubrification des molécules atmosphériques. Singh [20] a recherché l'influence de fluide de coupe nanoparticulaire sur le processus d'enlèvement de métal. Wang [21] a discuté l'effet des molécules d'eau sur le comportement tribologique et les mesures de propriétés dans les processus de nano-indentation et a trouvé que la participation des molécules d'eau fait augmenter la force d'indentation initiale et diminuer la plus grande force d'indentation. Chavoshi [22] a étudié le rayage à haute température de silicium monocristallin sous condition d'oxygène réduit, et aucun vestige de phases de silicium à haute pression n'a été observé dans la simulation.
D'après la littérature disponible, les recherches précédentes sur le processus de nanocoupe utilisant des milieux fluides sont basées sur des modèles de simulation de quelques molécules ou nanoparticules, qui sont situés dans la zone d'interface outil-copeau. Cependant, aucun milieu fluide n'est ajouté dans d'autres zones, et la lubrification du milieu fluide est analysée de manière restreinte. En raison de l'insuffisance des milieux fluides dans les modèles, l'action de refroidissement du milieu fluide n'affecte pas le processus de nanocoupe, alors que l'action de refroidissement du milieu fluide est aussi importante que l'action de lubrification sur la précision d'usinage et la qualité de surface.
Par conséquent, dans cet article, l'outil de coupe et la pièce sont complètement entourés par le milieu fluide de coupe qui n'existe pas seulement dans la zone d'action de l'interface outil-copeau mais aussi dans les zones de surface de la pièce, surface usinée, et zone arrière de l'outil. Ainsi, la lubrification adéquate du milieu fluide entre l'outil de coupe et la pièce peut être étudiée. De plus, les milieux fluides sont réglés à une température constante pendant le processus de nanocoupe, et l'action de refroidissement du milieu fluide peut également être bien étudiée. Le fluide de coupe à base d'eau est largement utilisé dans le processus d'usinage ultra-précis, qui contient non seulement de l'eau, mais aussi de l'huile de base soluble, de l'huile de ricin, de la triéthanolamine, de l'acide borique, du tensioactif, du polyéthylène glycol, et du phosphate de sodium. Néanmoins, le constituant principal du fluide de coupe est le milieu aqueux, et la fraction massique d'eau dans le fluide de coupe atteint environ 70 %. En raison des difficultés à construire des modèles MD de toutes les autres substances, et des paramètres de fonction de potentiel inconnus, l'étude sur la nanocoupe avec l'utilisation de fluide de coupe à base d'eau ne peut pas être réalisée par des méthodes de simulation de dynamique moléculaire. Par conséquent, le milieu aqueux, qui est le composant principal du fluide de coupe, est adopté dans cette recherche pour remplacer le fluide de coupe à base d'eau pendant la simulation de processus de nanocoupe. Basé sur le modèle MD établi, le processus de nanocoupe est effectué pour étudier l'effet du milieu aqueux sur le mécanisme d'enlèvement de matière et de formation de défauts sous-superficiels. L'évolution des défauts sous-superficiels, la variation de la force de coupe, la distribution de température de la pièce, et la transformation cristalline des défauts sous-superficiels sont étudiées en utilisant les méthodes du paramètre de centro-symétrie (CSP), de l'analyse des voisins communs (CNA), et de l'algorithme d'extraction de dislocation (DXA).
Méthodes
Modèle de simulation
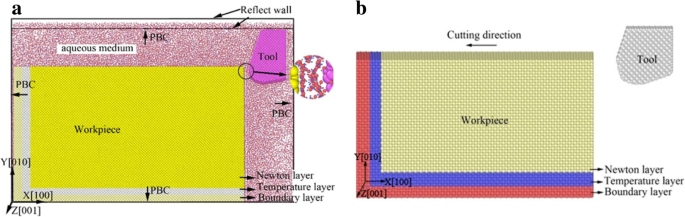
Afin d'étudier l'effet des milieux fluides sur l'enlèvement de matière et l'évolution des défauts sous-superficiels en nanocoupe, les modèles MD avec et sans milieux aqueux sont établis, comme montré en Fig. 1. Dans les modèles, les molécules d'eau sont construites selon le modèle TIP4P [23,24,25]. Le champ de force CHARMM et la fonction de potentiel Lennard-Jones (L-J) sont utilisés pour calculer précisément le mouvement des molécules d'eau. Il peut analyser de manière exhaustive l'effet de l'énergie potentielle de non-liaison, du potentiel d'expansion de liaison, de l'énergie potentielle de flexion d'angle de liaison, et de la vibration moléculaire, ce qui rend la simulation des molécules d'eau plus précise. Le matériau de la pièce est du cuivre monocristallin, et l'outil d'usinage est en matériau diamant. Il contient 62835 molécules d'eau, 368208 atomes Cu et 2452 atomes C. La pièce est divisée en trois parties, qui sont la couche Newton, la couche de température, et la couche de frontière. Afin de réduire l'effet de taille, la condition aux limites périodique (PBC) est adoptée aux directions [001] et [010]. Afin de maintenir la pression et la densité des milieux aqueux, des parois réfléchissantes sont utilisées des deux côtés de la direction [001]. Dans le processus d'usinage réel, le liquide de refroidissement emporte la majeure partie de la chaleur de coupe, donc l'environnement aqueux est réglé à une température constante de 300 K dans ce travail. Le modèle de simulation MD avec environnement sous vide est montré en Fig. 1b, où les conditions initiales de simulation sont similaires au modèle d'environnement fluide. Les différents réglages entre les deux modèles sont les réglages pertinents pour les milieux aqueux. Les paramètres de coupe détaillés sont montrés dans le Tableau 1.
Fonctions de potentiel interatomiques
Dans les simulations MD, la fonction de potentiel joue un rôle décisif dans les résultats de simulation. Les propriétés des matériaux sont fondamentalement contrôlées par l'interaction entre atomes. Dans cette recherche, le modèle est divisé en trois parties qui sont la pièce, l'outil de coupe, et les milieux aqueux, et contient quatre types atomiques, qui sont atomes Cu, C, H, et O. Les interactions entre différents atomes sont calculées par le potentiel Morse, la méthode des atomes immergés (EAM), le potentiel Lennard-Jones (L-J), et le potentiel Tersoff. L'introduction détaillée de la fonction de potentiel sélectionnée entre différents atomes est montrée dans le Tableau 2.
Potentiel Morse
L'interaction entre atomes Cu dans la pièce et atomes C dans l'outil de coupe est calculée par le potentiel Morse qui est montré comme Éq. (1) [26].
$$ u(r_{ij}) = D[\exp(-2\alpha(r_{ij}-r_0)) - 2\exp(-\alpha(r_{ij}-r_0))] $$ (1)
où r₀, α, et D sont respectivement l'espacement atomique, le module d'élasticité, et l'énergie de liaison. Les valeurs de r₀, α, et D sont montrées dans le Tableau 3.
Potentiel EAM
La fonction interatomique entre atomes Cu dans la pièce est décrite par le potentiel EAM qui est montré comme Éq. (2) et (3) [27, 28].
$$ E = \sum_i^N[F(\rho_i) + \sum_{j>i}^N u(r_{ij})] $$ (2)
$$ \rho_i = \sum_j f(r_{ij}) $$ (3)
Potentiel Lennard-Jones
La fonction de potentiel Lennard-Jones est un potentiel dual, qui inclut l'interaction de la force de Coulomb à longue portée et de la force de van der Waals à courte portée entre atomes. Le potentiel L-J est souvent utilisé pour simuler les matériaux liquides. Dans cet article, le potentiel Lennard-Jones est utilisé pour calculer l'interaction entre molécules d'eau et autres atomes, qui est montré comme Éq. (4) [29].
$$ U_{L-J}(r) = 4\varepsilon[(\sigma/r)^{12} - (\sigma/r)^6] $$ (4)
où σ est la séparation d'équilibre quand l'énergie potentielle d'interaction est égale à zéro et ε est la profondeur du piège d'énergie potentielle.
Pour différents matériaux, σ et ε peuvent être calculés par les Éq. (5) et (6) [29].
$$ \sigma_{\alpha\beta} = (\sigma_{\alpha\alpha} + \sigma_{\beta\beta})/2 $$ (5)
$$ \varepsilon_{\alpha\beta} = \sqrt{\varepsilon_{\alpha\alpha} \cdot \varepsilon_{\beta\beta}} $$ (6)
Les paramètres de potentiel interatomique L-J utilisés dans cette recherche sont listés dans le Tableau 4.
Potentiel Tersoff
L'interaction entre atomes de carbone dans l'outil diamant est calculée par le potentiel Tersoff qui est montré comme Éq. (7) et (8) [30].
$$ E = \frac{1}{2}\sum_{i\ne j} V_{ij} $$ (7)
$$ V_{ij} = f_c(r_{ij})[V_R'(r_{ij}) + b_{ij}V_A(r_{ij})] $$ (8)
où f_c(r_{ij}) est la fonction de troncature entre atomes, V_A(r_{ij}) est le potentiel dual du terme d'absorption, V_R(r_{ij}) est le potentiel dual du terme de répulsion, et r_{ij} est la distance atomique entre l'atome i et l'atome j.
Méthodes d'analyse des défauts
Dans la nanocoupe de cuivre monocristallin, la déformation et les dislocations sont nucléées au sous-sol de la pièce. Dans cet article, le paramètre de centro-symétrie (CSP) est introduit pour analyser la nucléation de dislocation et l'évolution des défauts de la pièce. Pour les matériaux cubiques à faces centrées (FCC), la valeur CSP peut être calculée par l'Éq. (9) [31].
$$ CSP = \sum_{i=1}^6 |R_i + R_{i+6}|^2 $$ (9)
où R_i est les atomes voisins avec la même distance et R_{i+6} est les atomes voisins dans une direction opposée. Les valeurs CSP du cristal FCC, de la dislocation partielle, des défauts d'empilement, et des atomes de surface sont 0, 2,1, 8,3, et 24,9, respectivement [32]. La gamme de valeur CSP pour la structure cristalline typique et la coloration atomique sont montrées dans le Tableau 5.
La méthode CSP est capable d'identifier la configuration atomique, mais ne peut pas reconnaître l'état de structure cristalline atomique locale de la pièce. Par conséquent, l'analyse des voisins communs (CNA) est introduite pour identifier la structure cristalline locale de la pièce. Dans la méthode CNA originale proposée par Honeycutt [33], les diverses structures sont représentées par des diagrammes. Actuellement, elle est améliorée pour identifier rapidement cinq types de structures dans le logiciel OVITO [34, 35], qui sont respectivement cubique à faces centrées (FCC), hexagonal compact (HCP), cubique à corps centré (BCC), icosahédral (ICO), et inconnu. Dans cet article, l'algorithme d'extraction de dislocation (DXA) [36] est également introduit pour analyser l'évolution du défaut de dislocation. Par la méthode DXA, les différentes structures cristallines dans la pièce seront marquées avec différentes couleurs et les défauts de dislocation dans la pièce seront représentés par des lignes de différentes couleurs.
Résultats et discussion
Évolution des défauts sous-superficiels dans le processus de nanocoupe avec milieux aqueux
La vue en coupe du système de coupe est montrée en Fig. 2, qui contient l'outil de coupe, la pièce, et les milieux aqueux pendant le processus de nanocoupe. Afin de percevoir clairement la déformation plastique de la pièce, la méthode CSP est utilisée pour analyser les résultats. Les instantanés sont colorés par la valeur de CSP partiellement comme montré en Fig. 2, dans laquelle Fig. 2a est à 5 nm de distance de coupe et Fig. 2b est à 15 nm de distance de coupe. On peut voir qu'une couche de film d'eau compact est formée sur la surface de cuivre monocristallin qui est montrée comme « film monomoléculaire d'eau » en Fig. 2a. Le film d'eau s'étend sur toutes les surfaces de l'outil de coupe et de la pièce, dans lequel les atomes d'oxygène occupent le centre du réseau de cuivre monocristallin. L'arrangement régulier des molécules d'eau est le résultat de l'action combinée de la force de Coulomb à longue portée et de la force de van der Waals entre molécules d'eau et atomes de cuivre.
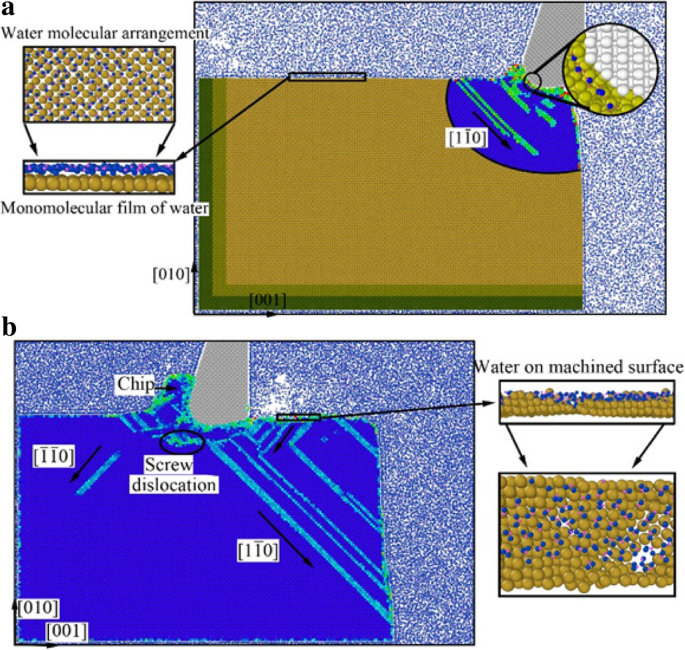
Dans le processus de nanocoupe, la déformation de glissement résulte de l'action de cisaillement compressionnel précoce de l'outil de coupe et est stockée dans le réseau cristallin formé comme énergie de déformation. Quand l'accumulation d'énergie de déformation atteint un certain niveau, l'énergie de déformation est libérée. Et alors, le réseau de cuivre monocristallin est réarrangé, ce qui cause la nucléation et l'extension de dislocation le long de la direction [1\overline{1}0], comme montré en Fig. 2a. On peut montrer à partir de Fig. 2a que le film monomoléculaire d'eau est formé sur la surface de la pièce. De plus, les molécules d'eau pénètrent dans le sous-sol de la pièce dans la zone d'action de l'interface outil-copeau, ce qui est montré comme l'illustration en haut à droite en Fig. 2a. En raison de l'action de lubrification des molécules d'eau existant entre l'outil de coupe et la pièce, l'action de cisaillement compressionnel de l'outil de coupe est atténuée. Et l'accumulation d'énergie de déformation diminue et les dislocations s'étendent insuffisamment. En plus, les milieux aqueux ont emporté beaucoup de chaleur de coupe, et l'énergie d'expansion de dislocation nucléée est insuffisante. Par conséquent, l'extension de dislocation est insuffisante et la ligne de dislocation dans le sous-sol de la pièce est peu visible, comme montré en Fig. 2a.
Au fur et à mesure que l'outil de coupe avance, la pièce subit l'action d'extrusion et de frottement générée par la face de dépouille de l'outil de coupe. Sous l'action d'extrusion et de frottement de l'outil de coupe, un grand nombre de dislocations sont nucléées et s'étendent dans le sous-sol de la pièce. Une partie de ces dislocations se déplace vers le haut le long de la face de racle et est finalement enlevée comme copeau de coupe, comme montré en Fig. 2b. Une autre partie de ces dislocations se déplace vers le bas le long de la face de racle de l'outil de coupe et est transformée en surface usinée rugueuse après l'action de frottement par extrusion de la face de dépouille de l'outil de coupe, ce qui est montré en Fig. 2b comme « arrangement d'eau sur surface usinée ». D'autres parties des dislocations se déplacent vers l'intérieur le long des plans de glissement [\overline{1}\overline{1}0] et [1\overline{1}0] et disparaissent à l'intérieur de la pièce, ce qui résulte en la formation de dislocation hélicoïdale, comme montré en Fig. 2b. En raison de l'augmentation progressive de la hauteur du copeau, les molécules d'eau devant le copeau ne peuvent pas s'écouler par-dessus le copeau derrière l'outil de coupe dans la période ultérieure du processus de coupe. Et la densité et la pression des milieux aqueux derrière l'outil de coupe diminuent rapidement, ce qui résulte en la chaleur de coupe étant emportée intempestivement pendant le processus de nanocoupe. Par conséquent, les dislocations nucléées ont assez d'énergie pour s'étendre à l'intérieur de la pièce, comme montré en Fig. 2b.
Afin d'élucider la déformation sous-jacente des dislocations et la structure cristalline atomique locale de cuivre monocristallin pendant le processus de nanocoupe, les méthodes d'analyse CSP et DXA sont introduites. Les résultats d'analyse sont exhibés comme montré en Figs. 3, 4, 5, et 6, parmi lesquels Figs. 3 et 4 sont rendus selon la valeur CSP et Figs. 5 et 6 sont colorés par résultat d'analyse DXA.
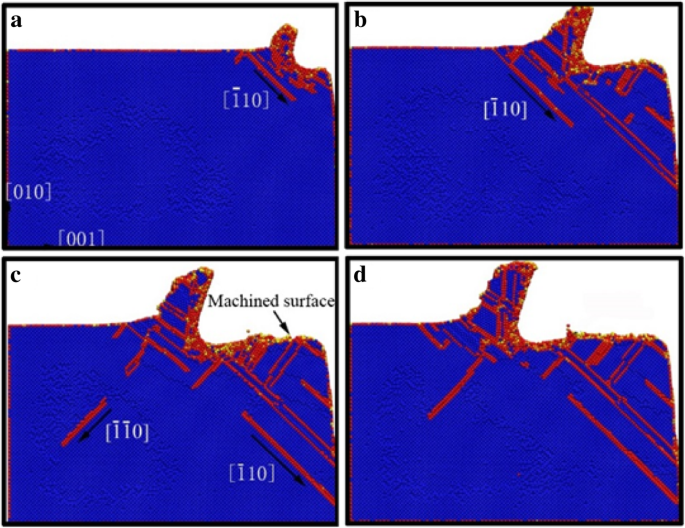
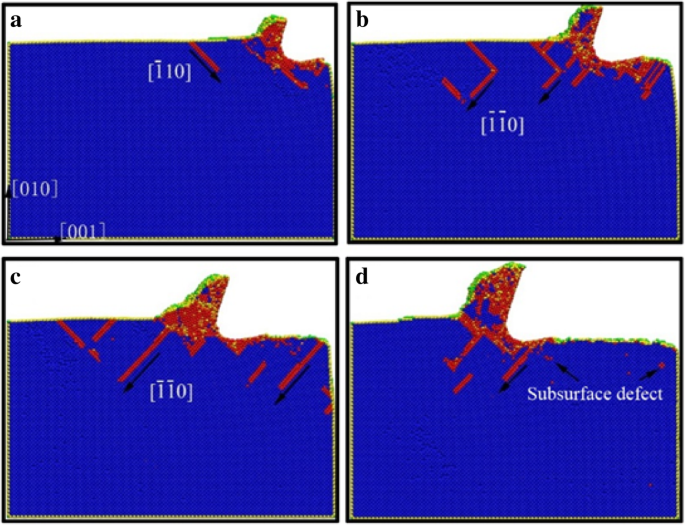
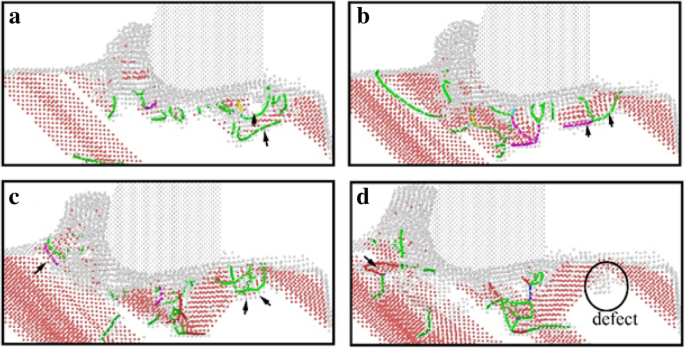
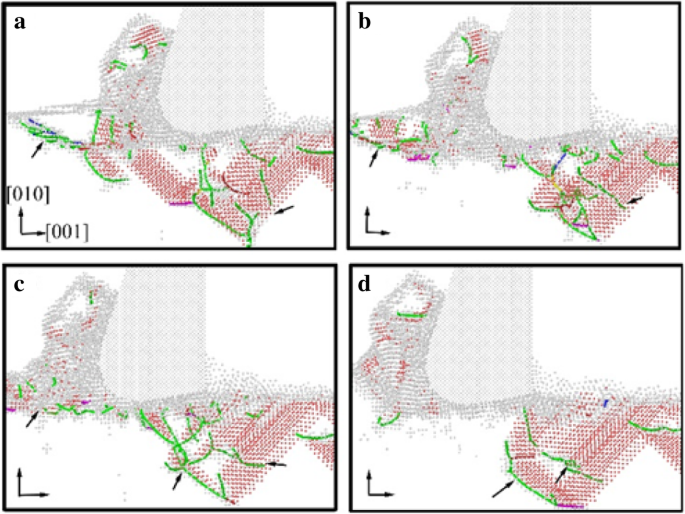
La distribution des défauts sous-superficiels de la pièce en processus de nanocoupe avec milieux aqueux est montrée en Fig. 3, dans laquelle les milieux aqueux ne sont pas affichés pour observer l'évolution des défauts de dislocation plus clairement. Les zones jaune, vert, rouge, et orange représentent les atomes de surface, atomes de défaut de surface, atomes de dislocation, et atomes de défaut sous-superficiel, respectivement. La distribution et l'extension de dislocation de la pièce en processus de nanocoupe sans milieux aqueux est montrée comme Fig. 4. On peut voir des deux figures que les dislocations nucléées migrent le long du vecteur de glissement [\overline{1}10] pendant le processus de nanocoupe avec milieux aqueux, mais s'étendent le long du vecteur de glissement [\overline{1}\overline{1}0] en nanocoupe sous vide. Comme nous le savons, l'action de cisaillement de l'outil de coupe fait étendre les dislocations le long de la direction contre l'avancée de l'outil, qui est le vecteur de glissement [\overline{1}10]. L'action de frottement de l'outil de coupe conduit à la migration des dislocations le long de la direction orthokinétique du mouvement de l'outil, qui est un vecteur de glissement [\overline{1}\overline{1}0]. Pendant le processus de nanocoupe en environnement sous vide, les actions de l'outil de coupe sur la pièce sont l'action de cisaillement de la face de racle et l'action de frottement de la face de dépouille, tandis que la formation de surface usinée et de défauts sous-superficiels est déclenchée par l'action de frottement de la face de dépouille. Par conséquent, l'extension de dislocation se propage le long du vecteur de glissement [\overline{1}\overline{1}0] pendant le processus de nanocoupe en vide. En raison de la lubrification des molécules d'eau existant entre l'outil et la pièce, l'action de frottement de l'outil de coupe est réduite. Ainsi, l'action de cisaillement joue un rôle important dans la formation de surface usinée et de défauts sous-superficiels. Par conséquent, les dislocations s'étendent principalement le long du vecteur de glissement [\overline{1}10] en nanocoupe avec milieux aqueux.
D'après Figs. 3 et 4, on peut trouver que l'échelle des défauts sous-superficiels en milieu aqueux est plus grande qu'en vide pendant le processus de nanocoupe. En fait, les défauts de dislocation s'étendent sur toute la zone usinée et s'étendent profondément à l'intérieur de la pièce. La chaleur de coupe est emportée par les milieux aqueux, et l'énergie des atomes de défaut est diminuée. Donc, les défauts sous-superficiels n'ont pas assez d'énergie pour être annihilés. Par conséquent, le résidu de défaut de dislocation est augmenté. La profondeur de la couche de défaut sous-superficiel est relativement plus élevée pour le processus de nanocoupe avec milieux aqueux. En raison des interactions entre molécules d'eau, atomes de carbone, et atomes de cuivre, le frottement par extrusion entre l'outil de coupe et la pièce est atténué et le désordre atomique de la surface usinée est aggravé dans le processus de formation de surface usinée. De plus, le résidu de défaut dans le sous-sol est exacerbé et la contrainte résiduelle sous-superficielle est augmentée.
Afin de mieux révéler l'effet des milieux aqueux sur le processus d'évolution des défauts de dislocation, la méthode DXA est utilisée pour analyser la pièce en processus de nanocoupe avec milieux aqueux, dans laquelle le stade initial et la période tardive sont montrés comme Fig. 5 et 6, respectivement. Un défaut cristallin stable est trouvé existant dans plusieurs couches d'atomes sous la surface usinée au stade initial du processus de nanocoupe, qui est situé entre deux défauts d'empilement, comme montré en Fig. 5d. L'existence des défauts cristallins affectera la qualité de la surface usinée et peut même mener à la génération de microfissure sur la surface usinée. Par conséquent, le processus de formation de l'évolution du défaut est étudié. On peut voir de Fig. 5a qu'un grand nombre de dislocations partielles Shockley est nucléé sous l'action de frottement de la face de dépouille de l'outil de coupe à l'instant initial de la formation du défaut. Ces dislocations Shockley évoluent en une boucle de dislocation en V pendant l'avancée de l'outil de coupe, comme montré en Fig. 5b. Par la suite, la dislocation en V est progressivement évoluée en dislocations partielles Shockley en série. Finalement, les dislocations partielles sont transformées en défaut résiduel dans le sous-sol. En raison de la chaleur de coupe étant emportée par les milieux aqueux, les atomes défectueux ont trop peu d'énergie pour être annihilés et sont transformés en défaut immobile sous-jacent à la surface usinée. La rugosité de la surface usinée sera augmentée, et la contrainte résiduelle dans le sous-sol causera plus d'aggravation. De plus, une microfissure de surface peut être induite par le défaut.
L'effet des milieux aqueux sur l'action de glissement par cisaillement de l'outil de coupe pendant le processus d'enlèvement de copeau est investigué par la méthode DXA, qui est montrée comme Fig. 6. On peut voir de Fig. 6a qu'un grand nombre de dislocations partielles Shockley sont nucléées devant l'outil de coupe. Et le plan de glissement par cisaillement est constitué par ces dislocations. Dans le processus de coupe suivant, des défauts d'empilement en série et des dislocations partielles sont nucléés et s'étendent sur le plan de glissement par cisaillement. Sous la nucléation et le mouvement des dislocations devant l'outil de coupe, le copeau de coupe est enlevé progressivement le long du plan de glissement par cisaillement, comme montré en Fig. 6c. Pendant ce temps, l'effet de frottement par extrusion de la face de racle de l'outil est abattu à cause de l'action de lubrification des milieux aqueux. La nucléation et la propagation de dislocation sont insuffisantes et le résidu de défaut sous-superficiel est peu visible pendant le processus de nanocoupe, comme montré en Fig. 6a–d. Correspondamment, l'action de cisaillement de l'outil de coupe sur la pièce devient plus significative. Par conséquent, le copeau formé est plus facilement enlevé sous la participation des milieux aqueux en processus de nanocoupe. Et la force de coupe principale diminuera simultanément, ce qui sera discuté en détail plus loin dans cet article.
Effet des milieux aqueux sur la variation de la force de coupe et de la chaleur de coupe
Dans le processus de coupe, l'enlèvement de matière est réalisé par l'action d'extrusion et de cisaillement de l'outil de coupe. En raison de la résistance, de la rigidité, et de la ténacité du matériau métallique, la surface de racle de l'outil de coupe subit la force de réaction générée par la résistance à la déformation du matériau de la pièce pendant le processus d'enlèvement de matière. Et la surface de dépouille de l'outil est affectée par la force de résistance de frottement de la surface usinée. Ces forces composent la force de coupe ensemble. Synchronement, le travail appliqué par la déformation de cisaillement des copeaux de coupe ainsi que l'action de frottement entre l'outil de coupe et la pièce est converti en chaleur de coupe qui résulte en l'augmentation de température de la pièce. En accompagnant l'accumulation et la libération de l'énergie de déformation du matériau, la nucléation et l'expansion de dislocation se produisent à la couche sous-superficielle de la pièce, ce qui induit la fluctuation de la force de coupe et de la chaleur de coupe avec la distance de coupe.
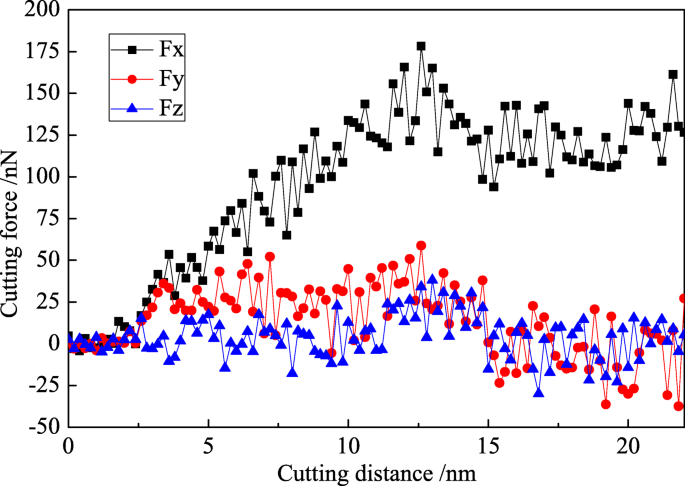
Dans cette recherche, la participation des milieux aqueux a une grande influence sur la variation de la force de coupe et de la chaleur de coupe. Les courbes de variation de la force de coupe avec la distance de coupe en processus de nanocoupe avec et sans l'utilisation de milieux aqueux sont montrées comme Figs. 7 et 8, dans lesquelles les courbes noire, rouge, et bleue sont respectivement la force d'avance (Fx), la force arrière (Fy), et la force tangentielle (Fz). En raison de la PBC étant adoptée à la direction Z et l'outil diamant étant colonnaire le long de la direction Z dans la simulation, la force tangentielle moyenne (Fz) est au niveau de 0 nN dans les deux Figs. 7 et 8.
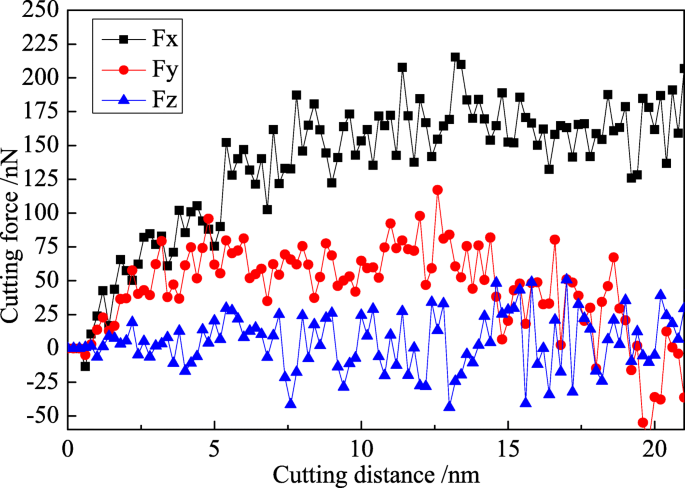
Le processus de coupe est divisé en stade initial de coupe et stade stable de coupe comme montré en Fig. 7. Au stade initial de coupe, la force d'avance et la force arrière augmentent brusquement en ligne droite. Et elles atteignent leurs valeurs maximales quand l'outil de coupe coupe dans la pièce complètement. Au stade stable de coupe, les forces de coupe fluctuent de haut en bas dans leur position d'équilibre, et la force d'avance atteint plus de 200 nN et la force de coupe moyenne est d'environ 180 nN. La force arrière est très petite et diminue progressivement au stade stable de coupe tardif. La valeur maximale de la force arrière est sous 100 nN, et la valeur moyenne est autour de 50 nN. En général, la valeur spécifique entre la force arrière moyenne et la force d'avance moyenne (Fy/Fx) représente le coefficient de frottement entre le matériau d'outil et le matériau de pièce en processus d'usinage. Dans cette recherche, le coefficient de frottement entre diamant et cuivre monocristallin est 0,278 sous environnement sous vide.
La force d'avance et la force arrière sont diminuées en nanocoupe avec milieux aqueux comparé à l'environnement sous vide, comme montré en Fig. 8. La force d'avance maximale atteint 150 nN, et la force d'avance moyenne fluctue à 120 nN. La tendance de variation de la force arrière est similaire avec la force arrière en environnement sous vide, et la force moyenne est à environ 25 nN. En processus de nanocoupe avec l'utilisation de milieu aqueux, le coefficient de frottement entre l'outil de coupe et la pièce est réduit en raison de la lubrification de l'eau. Et alors la résistance de frottement subie par la surface de dépouille de l'outil de coupe est réduite, ce qui améliore efficacement l'action de cisaillement par extrusion de la surface de racle de l'outil de coupe. L'enlèvement du matériau de la pièce est plus facile à enlever. Donc, la force de coupe est réduite. On peut voir de l'analyse précédente que les molécules d'eau agissent comme lubrifiant pour prévenir le frottement entre l'outil de coupe et la pièce. Par conséquent, les valeurs de force d'avance et force arrière sont réduites dans les milieux aqueux. La valeur spécifique entre la force d'avance et la force arrière est 0,208. En d'autres termes, le coefficient de frottement entre diamant et cuivre en milieux aqueux est 0,208, bien moins qu'ils ne le sont en environnement sous vide (0,278).
Comparé avec la fluctuation de Fy dans Figs. 7 et 8, il est indiqué que la composante Fy diminue considérablement après 15 nm de distance de coupe dans les deux cas avec vide et milieux aqueux tandis que la valeur Fx est presque stable jusqu'à 20 nm de distance de coupe. L'équilibre dynamique entre la nucléation et l'annihilation de dislocation est atteint, et le copeau est enlevé de manière stable en processus de nanocoupe, ce qui résulte en la force de coupe presque stable avec la distance de coupe avant 20 nm. Quand le processus de coupe est effectué à une certaine distance (15 nm dans cette recherche), l'équilibre dynamique entre la nouvelle nucléation de dislocation et l'annihilation de dislocation précédente est établi. Et l'échelle des défauts internes de la pièce est stabilisée à un certain niveau. La nucléation et l'annihilation de dislocation appliquent un effet sur l'outil de coupe le long de la direction +Y, ce qui mène à la diminution de la composante Fy. De plus, le copeau de coupe stable est enlevé après 15 nm de distance de coupe, et la force appliquée sur l'outil de coupe par le copeau est diminuée le long de la direction Y. Par conséquent, la valeur de Fy est réduite. Cependant, quand la distance de coupe est supérieure à 15 nm jusqu'à 20 nm, l'émotion de défaut de dislocation et l'enlèvement de copeau ne peuvent pas apporter une influence différente sur l'outil de coupe le long de la direction X. Par conséquent, la valeur de la force de coupe principale (Fx) est presque stable.
La distribution de température de la pièce pendant le processus de nanocoupe avec et sans l'utilisation de milieux aqueux est montrée comme Fig. 9. Les distances de coupe des Figs. 9a et b et Figs. 9c et d sont 5 nm et 12 nm, respectivement. On peut voir des Figs. 9b et d que la température de la pièce est distribuée comme un gradient concentrique. La température la plus élevée est étalée sur toute la zone de cisaillement par glissement et zone de frottement de la pièce en environnement sous vide, qui est au-dessus de 420 K. La température du copeau et de la surface usinée est plus élevée que les autres régions, qui varie de 360 à 390 K. Pour toute la pièce, la température est à un niveau élevé, qui varie de 340 à 360 K. Des Figs. 9a et c, la température de la pièce est aussi distribuée comme un gradient concentrique et la température la plus élevée est distribuée dans la zone supérieure du copeau, qui est autour de 370 K. La valeur de température de toute la pièce est à un niveau plus bas qui est inférieur à 320 K. La température de la zone de cisaillement par glissement, la zone de frottement, et la surface usinée sont plus élevées que les autres zones, qui varie de 320 à 340 K.
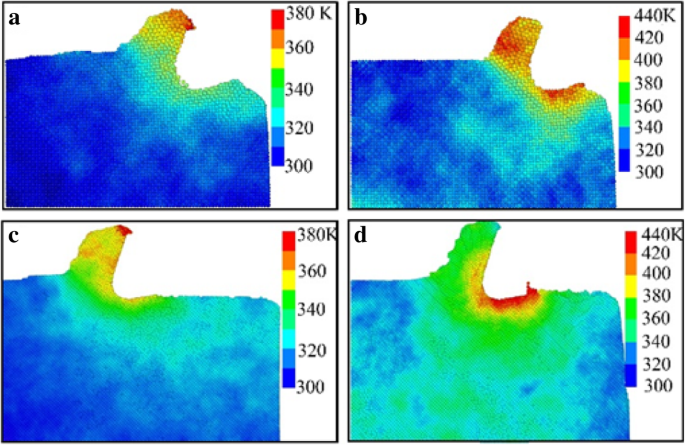
La zone de température la plus élevée de la pièce est transférée de la zone de frottement au copeau de coupe pendant le processus de nanocoupe avec milieux aqueux comme montré en Fig 9. Et la température la plus élevée et la température totale de la pièce sont significativement réduites avec l'utilisation additionnelle de milieux aqueux, et la chute de température atteint environ 40–60 K. En raison de l'effet de lubrification des molécules d'eau, le frottement entre l'outil de coupe et la surface usinée est réduit pendant le processus de nanocoupe avec milieux aqueux. Donc, la température de la zone de frottement décline dramatiquement. Pendant ce temps, la déformation de cisaillement maximale se produit dans la zone du copeau et l'énergie de déformation de réseau maximale est stockée dans le copeau, ce qui fait la température du copeau plus élevée que la zone de frottement. Par conséquent, la zone de température la plus élevée est transférée de la zone de frottement au copeau de coupe. Synchronement, une grande quantité de chaleur de coupe est emportée par les milieux aqueux qui jouent un rôle dans le refroidissement de l'outil, de la pièce, et de la zone de coupe. Et le mouvement thermique des molécules de cuivre monocristallin est affaibli. De plus, l'énergie cinétique du mouvement thermique atomique et l'énergie de déformation de réseau sont diminuées significativement. Par conséquent, la température totale et la température la plus élevée de la pièce est réduite, dont le degré de réduction arrive à 40–60 K. Finalement, la contrainte thermique et la déformation thermique de la pièce sont significativement réduites. À cause de la participation des milieux aqueux, l'action de frottement entre la surface de dépouille de l'outil de coupe et la pièce est affaiblie dans le processus de coupe. Alors, la génération de chaleur par frottement entre l'outil de coupe et la pièce est réduite. Par conséquent, la zone de température la plus élevée de la pièce est transférée de la zone de frottement de la face de dépouille à la zone du copeau. Plus important, l'effet de refroidissement et la lubrification des milieux aqueux affecteront la nucléation, l'expansion, et l'annihilation de la dislocation dans le sous-sol de la pièce et affecteront finalement la formation et l'évolution des couches de dommages sous-superficiels de la pièce.
Effet des milieux aqueux sur la transformation structurelle des défauts sous-superficiels
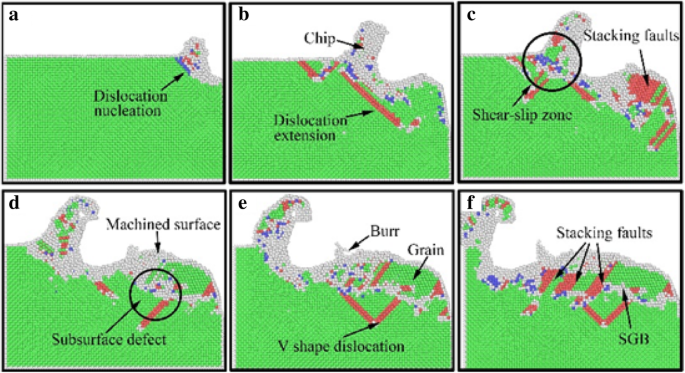
Afin d'identifier clairement les défauts sous-superficiels de la pièce en nanocoupe, la méthode CNA est utilisée pour analyser la pièce après nanocoupe. La pièce est colorée par différentes structures atomiques. La distribution structurelle des défauts de la pièce pendant le processus de nanocoupe avec et sans l'utilisation de milieux aqueux est montrée comme Figs. 10 et 11, dans lesquelles le vert, rouge, bleu, et gris sont FCC, HCP, BCC, et structure inconnue, respectivement.
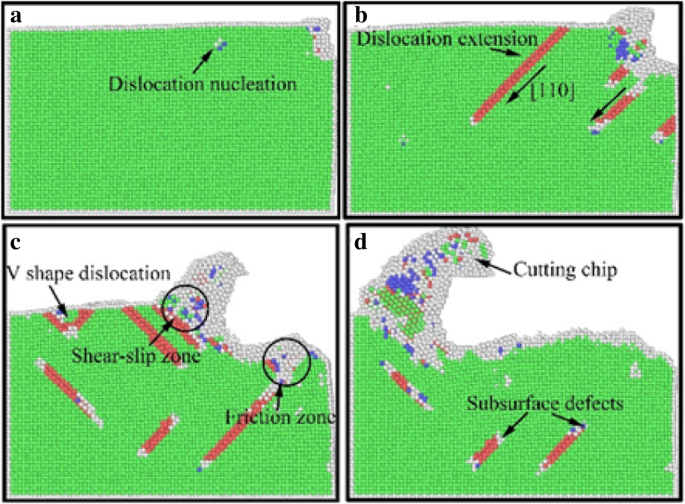
En processus de nanocoupe sous environnement sous vide, la nucléation de dislocation s'est produite au sous-sol de la pièce sous l'action d'extrusion et de cisaillement de l'outil de coupe, et la structure cristalline est transformée en BCC, ce qui est montré comme Fig. 10a. La dislocation nucléée s'étend le long de la direction [\overline{1}\overline{1}0], et la structure cristalline est transformée en HCP. La structure cristalline de nombreux atomes dans la région de cisaillement par glissement deviennent BCC, comme montré en Fig. 10b. Deux dislocations partielles s'étendent le long des directions [\overline{1}\overline{1}0] et [1\overline{1}0], se gênent mutuellement, et sont composées de verrou de dislocation Lomer-Cottrell. Finalement, une boucle de dislocation en V typique est formée, comme montré en Fig. 10c. Une partie des atomes dans la zone de cisaillement par glissement sont déplacés vers le haut le long de la face de racle et sont enlevés comme copeau de coupe. L'autre partie des atomes sont migrés vers le bas le long de la face de dépouille et sont formés en surface usinée rugueuse par l'extrusion et le frottement de l'outil de coupe, comme montré en Fig. 10d.
La distribution des défauts sous-superficiels et l'évolution de la pièce en nanocoupe avec l'utilisation de milieux aqueux est montrée comme Fig. 11. On peut voir de la figure que les mécanismes de nucléation de dislocation et de transformation de structure cristalline sont similaires avec le processus de coupe en environnement sous vide. La différence principale est que la nucléation et l'expansion de dislocation sont insuffisantes dans le processus de nanocoupe de milieux aqueux. En plus, il y a beaucoup de défauts d'empilement nucléés dans le sous-sol de la pièce. La structure des défauts d'empilement est transformée en structure HCP. Néanmoins, un défaut typique « similaire à jointure de grain (SGB) » est formé dans le sous-sol de la pièce.
En processus de nanocoupe, sous l'action d'extrusion, de cisaillement et de frottement par l'outil de coupe, une déformation intense de la pièce est générée. Beaucoup d'énergie de déformation et de chaleur de coupe sont produites. La reconfiguration du réseau atomique du sous-sol est produite par la libération de la chaleur de coupe et de l'énergie de déformation. Et les défauts sous-superficiels et la transformation de structure cristalline locale sont formés, comme montré en Fig. 11a et 11b. Quand les milieux aqueux participent au processus de nanocoupe, la plupart de la chaleur et de l'énergie sont emportées. Donc, les défauts de dislocation ont une énergie inadéquate pour l'extension et le mouvement. De plus, les défauts d'empilement sont annihilés dans le sous-sol de la pièce où la structure de défaut cristallin est restée derrière, comme montré en Fig. 11c, après quoi ces structures de défaut cristallin sont connectées comme un tout et sont composées de la couche de dommages sous-superficiels (SSD) ensemble avec les dislocations nouvellement formées, comme montré en Fig. 11d. Après la relaxation MD suivante, certains défauts de dislocation sous-superficiels disparaissent et sont transformés en structure FCC, et la structure similaire à « grain » est formée entre la surface usinée et la couche de défauts sous-superficiels, comme montré en Fig. 11e, tandis que les défauts sous-superficiels originaux sont transformés en une structure typique « similaire à jointure de grain (SGB) », comme montré en Fig. 11f. Sur la structure SGB, une boucle de dislocation en V typique est formée, comme montré en Fig. 11e, f.
La couche métamorphique est évidemment formée par l'influence de la formation de SGB et de structure « grain » dans le sous-sol de la pièce. De plus, les nouvelles structures cristallines formées qui sont similaires avec le matériau polycristallin peuvent influencer la performance mécanique et l'usinabilité des matériaux monocristallins. En plus, cela affectera même la performance des nano-composants usinés.
Conclusions
Basé sur les modèles MD établis de cuivre monocristallin avec et sans l'utilisation de milieux aqueux, la simulation du processus de nanocoupe est réalisée. Les effets des milieux fluides sur l'enlèvement de matière et l'évolution des défauts sous-superficiels sont analysés. L'évolution des défauts sous-superficiels, la variation de la force de coupe, la distribution de température, et la transformation de structure cristalline des défauts sous-superficiels de la pièce sont investiguées en utilisant les méthodes CSP, DXA, et CNA. Les résultats nouveaux peuvent être résumés comme suit.
(1) L'enlèvement de matière de la pièce est réalisé par l'action de cisaillement par extrusion de l'outil de coupe sur la pièce ; la participation des milieux aqueux n'a pas d'effet sur le mécanisme d'enlèvement de matière. En raison de l'action de lubrification des molécules d'eau existant entre l'outil de coupe et la pièce, la déformation de la pièce est diminuée, la force de coupe est réduite, et la hauteur du copeau de coupe et la profondeur de la couche de dommages sous-superficiels sont abaissées.
(2) La zone de température la plus élevée est transférée de la zone de frottement au copeau de coupe pendant le processus de nanocoupe avec l'utilisation additionnelle de milieux aqueux. Et la température la plus élevée et la température totale de la pièce sont significativement réduites, et la chute de température atteint environ 40–60 K. Par conséquent, la déformation thermique de la pièce est réduite et la quantité d'atomes de défaut sous-superficiels est diminuée.
(3) Dans la couche sous-superficielle de la pièce, les structures cristallines des dislocations nucléées sont transformées en BCC, et les dislocations étendues sont transformées en HCP. Les structures cristallines atomiques dans la région de cisaillement par glissement deviennent BCC. Sous l'effet des milieux fluides, les défauts sous-superficiels sont transformés en une structure de défaut typique « similaire à jointure de grain (SGB) » dans la couche SSD, qui peut influencer la performance mécanique et l'usinabilité des matériaux monocristallins. En plus, cela affectera même la performance des nano-composants usinés.
Abréviations
- MD :
- Dynamique moléculaire (Molecular dynamics)
- CSP :
- Paramètre de centro-symétrie (Centro-symmetry parameter)
- CNA :
- Analyse des voisins communs (Common neighbor analysis)
- DXA :
- Algorithme d'extraction de dislocation (Dislocation extract algorithm)
- PBC :
- Condition aux limites périodique (Periodic boundary condition)
- EAM :
- Méthode des atomes immergés (Embedded-atom method)
- L-J :
- Lennard-Jones
- FCC :
- Cubique à faces centrées (Face center cubic)
- HCP :
- Hexagonal compact (Close-packed hexagonal)
- BCC :
- Cubique à corps centré (Body centered cubic)
- ICO :
- Icosaédral (Icosohedral)
- SGB :
- Similaire à jointure de grain (Similar-to-grain boundary)
- SSD :
- Dommages sous-superficiels (Subsurface damage)
Nanomatériaux
- Procédés d'usinage essentiels : Tournage, Fraisage, Perçage, Dressage
- Usinage expliqué : définition, procédés et outils clés
- Coupage oxyfuel expliqué : processus, avantages et inconvénients
- Le recuit : définition, processus et étapes clés
- Défauts d'Interconnexion : Échecs Débris et Liaison Cuivre Expliqués
- Découpe laser : précision, polyvalence et avantages clés pour la fabrication moderne
- Comment choisir le bon fluide de coupe pour votre matériau : guide pratique
- Les 5 principaux procédés de découpe des métaux dans la fabrication moderne
- Services de rectification de surface de précision : processus expert et qualité