



Fonte d'aluminium : de la production de jantes aux applications aérospatiales
Extraction, transformation et coulée en fonderie
L'essor de l'aluminium
L'aluminium est le troisième élément le plus abondant au monde et le métal le plus abondant dans la croûte terrestre, représentant plus de 8 % de la masse du noyau de la Terre. Pourtant, son raffinage reste plus complexe que celui d'autres métaux comme le fer, ce qui a retardé son adoption industrielle jusqu'au développement de méthodes efficaces et rentables.
Les industries de l'aluminium et de l'acier présentent de nombreuses similitudes : toutes deux extraient le métal de minerais présents en surface, leurs procédés sont énergivores et impliquent la coulée de métal liquide dans des moules ou par coulée continue. Elles concurrencent également l'acier sur les marchés de l'automobile et de l'aérospatiale. Cependant, leurs propriétés et leurs traitements diffèrent considérablement.
Traitement de l'aluminium
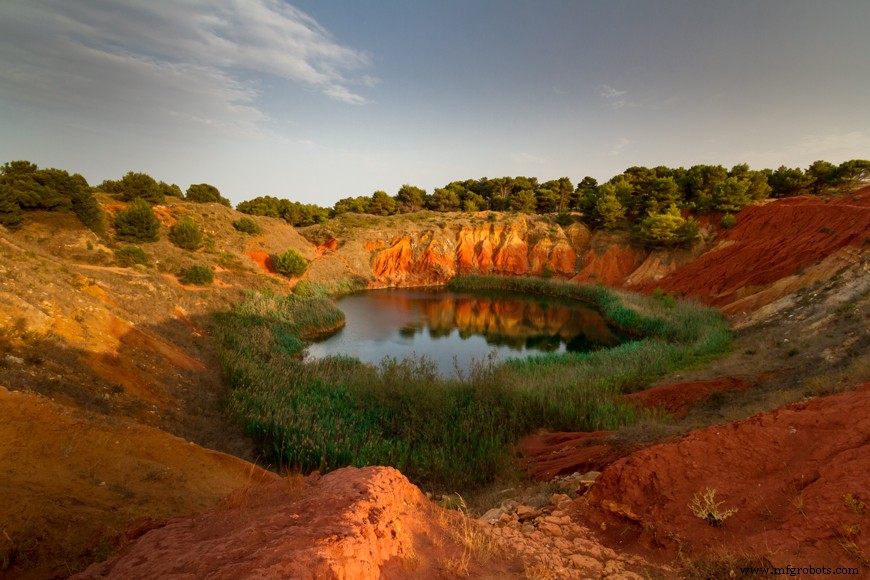
La bauxite, roche sédimentaire riche en aluminium (46 à 60 %), est souvent recouverte de plusieurs mètres de roche et d'argile qu'il faut d'abord éliminer. Le minerai est ensuite concassé ou lavé avant d'être acheminé vers les usines de transformation.
Au milieu des années 1880, deux procédés complémentaires ont été inventés pour produire de l'aluminium. Le procédé Bayer utilise une méthode chimique pour extraire l'alumine de la bauxite. Le procédé Hall-Héroult utilise l'électrolyse pour extraire l'aluminium de l'alumine issue du procédé Bayer.
Procédé Bayer
Le minerai de bauxite est concassé et mélangé à de la soude caustique pour former une boue contenant de fines particules. Maintenue entre 140 °C et 280 °C selon le minerai, cette boue permet à l'aluminium de se dissoudre dans la solution de soude. Les impuretés se déposent sous forme de résidu appelé « boue rouge ».
L'ajout de cristaux germe dans la solution provoque la précipitation de l'alumine dissoute. Le produit final du procédé Bayer est l'alumine (oxyde d'aluminium), une poudre blanche.
Procédé Hall-Héroult
L'unité de réduction d'une usine d'aluminium comprend des cuves électrolytiques connectées en série. Chaque cuve, gainée de carbone, reçoit de la cryolite fondue (minéral fluoré) contenant de l'alumine, avec des électrodes en carbone immergées. Le passage du courant sépare l'aluminium de l'oxygène, formant du dioxyde de carbone. L'aluminium liquide s'accumule au fond de la cuve.
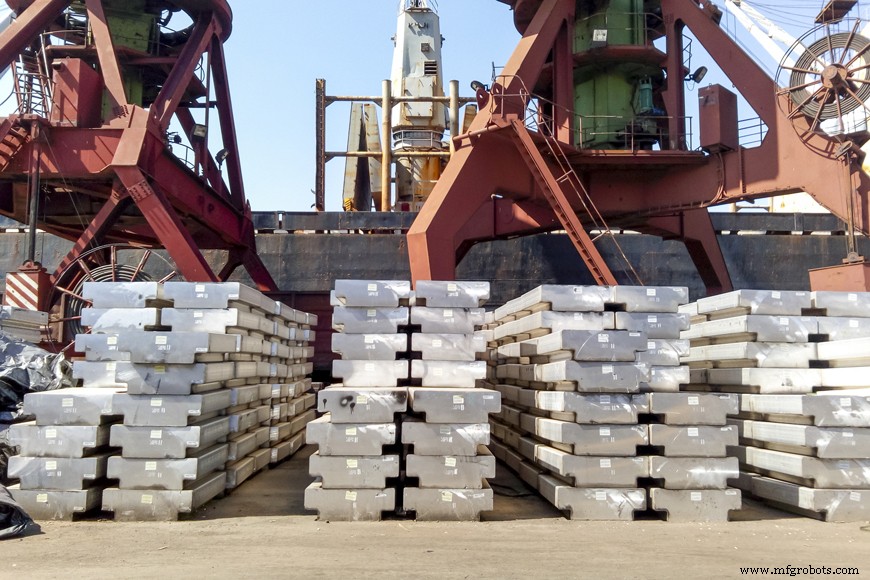
L'alumine liquide est prélevée régulièrement par godets sous vide, transférée dans un four et coulée en lingots dans des moules ou par machine à coulée continue. L'aluminium ainsi produit atteint 99,8 % de pureté. Ce procédé électrolytique est très énergivore (15 MWh par tonne), c'est pourquoi la plupart des alumineries sont implantées près de sources d'énergie comme les centrales hydroélectriques.
Coulée de l'aluminium
Une fois extrait et traité, l'aluminium est coulé sous forme de produits finis. La coulée consiste à verser le métal en fusion dans des moules façonnés selon le modèle de la pièce finale. Trois méthodes principales sont utilisées : la coulée sous pression, la coulée en coquille et la coulée en sable.
Coulée sous pression
La coulée sous pression force l'aluminium fondu dans un moule en acier sous haute pression. Idéale pour la production de masse, elle nécessite peu de finition et d'usinage. Les cycles sont courts mais les outillages coûteux. La peau de la pièce est très résistante, mais l'intérieur l'est moins qu'en coulée en coquille. On distingue la coulée sous basse pression et la coulée sous haute pression.
COULÉE SOUS PRESSION
| BASSE PRESSION | HAUTE PRESSION |
|---|---|
| Bonnes valeurs de résistance | Valeurs de résistance inférieures |
| Adaptée à l'automatisation | Adaptée à l'automatisation |
| Technologie de moule et machine simples | Moules complexes et coûteux |
| Cycles de coulée plus lents | Cycles de coulée courts |
| Coûts d'investissement et d'exploitation réduits | Coûts d'investissement et d'exploitation élevés |
| Épaisseur de paroi minimale ~3 mm | Adaptée aux pièces à parois minces |
Coulée en coquille
La coulée en coquille utilise des moules et noyaux en acier ou autre métal. Le versement de l'aluminium dans le moule produit des pièces robustes, très répétables et cohérentes. Le refroidissement rapide génère une microstructure plus uniforme, améliorant significativement les propriétés mécaniques.
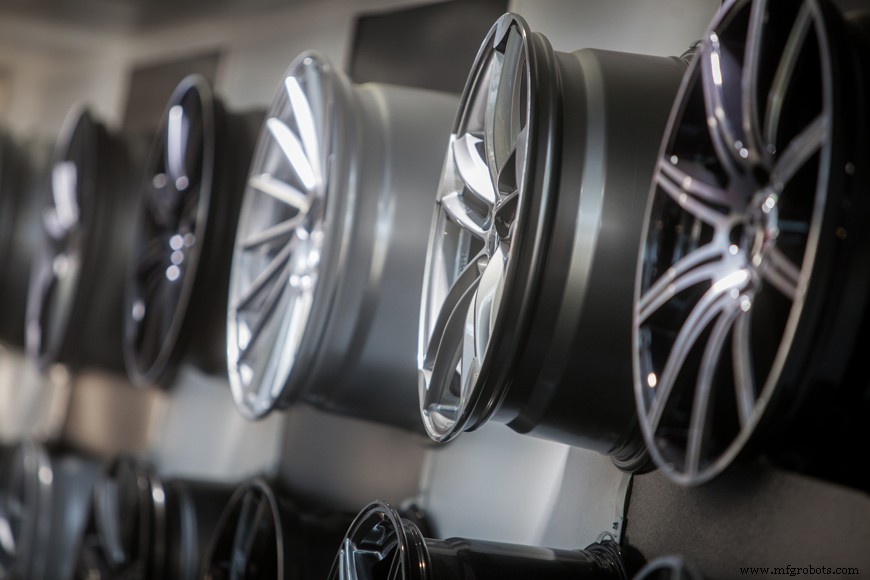
Ce procédé est utilisé pour fabriquer les jantes en alliage d'aluminium, plus légères que l'acier, réduisant l'énergie de rotation et améliorant consommation, tenue de route, accélération et freinage. Pour les applications industrielles lourdes sur rail, l'acier reste privilégié pour sa durabilité quasi incassable et sa tolérance aux irrégularités de la voie.
Coulée en sable
La coulée en sable consiste à tasser un mélange de sable fin autour du modèle de la pièce, légèrement surdimensionné pour compenser le retrait au refroidissement. Économique car le sable est réutilisable, elle convient aux grandes pièces ou aux designs complexes. Les coûts d'outillage initiaux sont faibles, mais le prix unitaire reste élevé, la destinant aux pièces spéciales plutôt qu'à la grande série.
Le contrôle de l'aluminium en fusion détermine directement la qualité de la coulée. L'ajout d'éléments d'alliage permet d'obtenir le grade et les propriétés souhaités. Une répartition contrôlée assure un produit sain aux propriétés mécaniques attendues.
L'aluminium se solidifie avec une structure en grains colonnaires. Plus il y a de grains, plus la structure moléculaire est fine. L'affinage des grains utilise le titane et le bore pour créer des sites de nucléation et obtenir cette finesse.
L'hydrogène est une impureté créant des porosités lors de la solidification. Le dégazage et les gaz de purge sont indispensables pour maintenir un environnement exempt d'impuretés nuisibles.
Alliages de coulée
Une large gamme d'alliages de coulée s'adapte à chaque application finale, chacun offrant des caractéristiques propres : soudabilité, usinabilité, résistance à la corrosion, aptitude au traitement thermique.
L'aluminium fondu présente des caractéristiques contrôlables pour optimiser les propriétés de coulée. Sensible à l'absorption d'hydrogène et d'oxydes à l'état liquide, ainsi qu'aux éléments traces, il bénéficie souvent de traitements complémentaires. Un contrôle rigoureux de la fusion et des techniques spécialisées de traitement du métal en fusion améliorent les propriétés mécaniques.
Finitions et revêtements de l'aluminium
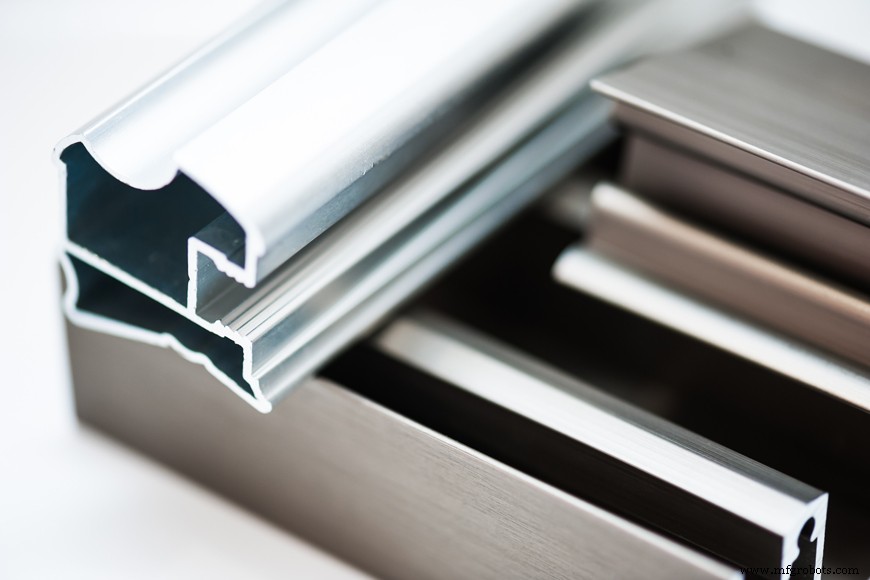
L'attrait esthétique de l'aluminium réside dans sa forte réflectivité, exploitée pour des produits haut de gamme à la surface épurée. La formation naturelle d'une fine couche d'oxyde en surface renforce cet aspect. L'anodisation épaissit cette couche, scellant l'aluminium contre l'oxydation et le rendant très résistant à la corrosion. Diverses finitions et revêtements confèrent cet aspect à la fois brillant et durable.
Finitions
Certains alliages sont traités thermiquement pour améliorer leurs propriétés selon l'application. L'aluminium coulé solide est chauffé à une température précise, uniformisant la microstructure moléculaire. Un refroidissement rapide fige cette structure et les propriétés optimales.
Les alliages non traitables thermiquement sont finis par travail à froid, principalement laminage. La résistance augmente considérablement par compactage moléculaire minimisant les imperfections microstructurales.
Revêtements
La surface de l'aluminium est déjà esthétiquement plaisante, mais divers revêtements apportent des avantages supplémentaires.
Revêtements PVDF
Peintures à base de solvant offrant une résistance exceptionnelle aux intempéries, bien que sensibles aux rayures. Ils ne se décolorent pas au soleil et peuvent imiter l'aspect métallique.
Peintures liquides
Plus économiques que le PVDF, mais aux propriétés moins performantes : finition de moindre qualité et résistance aux intempéries réduite.
Revêtements en poudre
Répondent aux spécifications de durabilité les plus strictes, au niveau du PVDF. Excellente apparence, très prisés dans le bâtiment pour menuiseries (fenêtres, portes) et mobilier urbain (bornes, arceaux vélos). Résistent à l'usure intense, souvent spécifiés dans les zones à fort passage (hôtels, commerces).
Anodisation
Épaissit la couche d'oxyde superficielle et renforce la résistance à la corrosion. Le revêtement est dur, durable et auto-réparateur, très apprécié des architectes. Le procédé s'effectue par immersion successive dans des bains.
Propriétés de l'aluminium
L'aluminium est réputé pour sa légèreté : près de trois fois plus léger que le fer (densité 2 700 kg/m³). Cette faible densité n'affecte pas sa résistance : les alliages offrent des résistances à la traction de 70 à 700 MPa. À basse température, la résistance augmente ; à haute température, elle diminue.
Facilement usinable avec une faible puissance requise grâce à sa faible densité, sa grande malléabilité permet l'extrusion aisée, le pliage et le laminage, essentiels pour la fabrication de feuilles d'aluminium.
Qualité et normes de l'aluminium
Les produits en aluminium sont certifiés selon l'élément d'alliage utilisé. Les plus courants sont :
- Silicium
- Fer
- Cuivre
- Magnésium
- Zinc
CLASSIFICATION DES ALLIAGES D'ALUMINIUM PAR SÉRIES
| Série | % Al | Alliage principal | Traitement thermique | Propriétés | Applications |
|---|---|---|---|---|---|
| 1xxx | >99,yz | — | Non | Excellente résistance à la corrosion et ouvrabilité ; haute conductivité thermique et électrique | Transformateurs, lignes de transport d'énergie |
| 2xxx | >99,yz | Cuivre | Oui | Haute résistance et ténacité ; résistance à la corrosion moindre | Aéronefs |
| 3xxx | >99,yz | Manganèse | Non | Résistance modérée ; bonne ouvrabilité | Échangeurs de chaleur, ustensiles de cuisine, canettes |
| 4xxx | >99,yz | Silicium | Non | Point de fusion abaissé sans fragilité | Fils à souder, baguettes de brasage |
| 5xxx | >99,yz | Magnésium | Non | Résistance modérée à élevée ; résistance à la corrosion marine ; bonne soudabilité | Bâtiment, réservoirs, vaisseaux sous pression, marine |
| 6xxx | >99,yz | Silicium + Magnésium | Oui | Résistance modérément élevée ; excellente résistance à la corrosion ; haute soudabilité | Architectural, structurel, camions, structures marines |
| 7xxx | >99,yz | Zinc | Oui | Très haute résistance | Aéronefs, montres connectées |
Santé et sécurité
Lors du procédé Hall-Héroult, d'importantes quantités de gaz sont émises. Ces gaz sont captés et traités pour éliminer les composés fluorés toxiques avant rejet dans l'atmosphère. La production d'aluminium génère du CO₂, augmentant l'empreinte carbone. De nombreux fabricants implantent leurs alumineries près d'énergies renouvelables (hydroélectricité) plutôt que d'utiliser des combustibles fossiles.
Sous sa forme soluble Al³⁺, l'aluminium est toxique pour les plantes. Les sols acides accélèrent la libération d'Al³⁺ depuis les minéraux, réduisant les rendements. Près de la moitié des terres arables mondiales étant acides, l'impact négatif sur les cultures peut être sévère.
Le corps humain peut aussi être affecté. L'accumulation d'aluminium est associée à un risque accru de maladie d'Alzheimer et de certains cancers, sans preuve concluante. À haute concentration, l'aluminium est neurotoxique, agissant sur le cerveau et la structure osseuse. On le trouve dans les agents levants, émulsifiants, colorants et certains antiacides.
Applications de l'aluminium
Métal polyvalent à la finition lumineuse, l'aluminium répond à des marchés diversifiés : biens commerciaux et domestiques.
Aérospatiale
Les avancées aérospatiales dépendent largement du développement des produits en aluminium. Leur combinaison unique de légèreté et de résistance a permis de concevoir des véhicules assez robustes et légers pour quitter l'atmosphère. Les frères Wright utilisaient de l'aluminium pour le carter moteur de leur biplan. Les avions de ligne modernes contiennent 80 % d'aluminium, principalement dans les cellules (fuselages, ailes). L'industrie spatiale l'utilise massivement pour les navettes et les structures de la Station spatiale internationale.
Construction et architecture
Les réseaux électriques et lignes de transport ont remplacé le cuivre par l'aluminium grâce à son excellente conductivité et sa légèreté pour les longs câbles. Les alliages d'aluminium servent aussi en construction pour créer des structures porteuses supportant de grandes baies vitrées, largement exploitées dans les aéroports et gratte-ciels.
Mobilier urbain
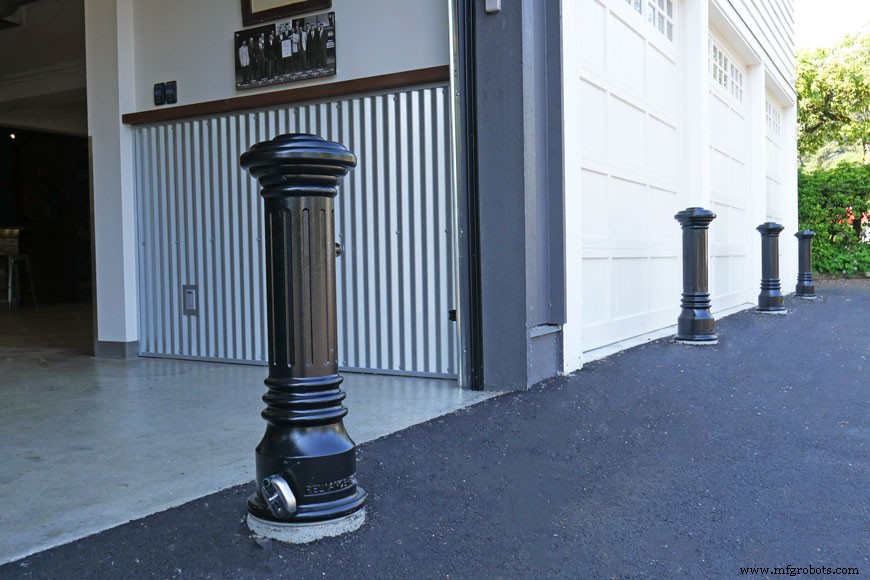
Bien que la plupart du mobilier urbain (bancs, corbeilles, arceaux vélos) soit fixe, les bornes escamotables guident la circulation : mises en place pour interdire l'accès aux véhicules, retirées pour l'autoriser. L'aluminium est privilégié pour ces bornes grâce à sa légèreté, facilitant la manipulation par le personnel d'événementiel.
Agroalimentaire
Les boîtes de conserve dominent ce marché. L'aluminium se refroidit vite, offre une surface hautement imprimable et est très recyclable. Il préserve la saveur et l'intégrité du contenu grâce à sa barrière contre l'oxygène, la lumière et les contaminants.
Électroménager et technologie
Ses propriétés thermiques le destinent à la réfrigération ; sa légèreté facilite le déplacement et le transport. La finition « aluminium brossé » permet des produits esthétiques haut de gamme. Apple a popularisé les ordinateurs portables usinés dans un bloc unique d'aluminium. Les téléviseurs à écran plat bénéficient aussi de cette légèreté : un équivalent en acier serait trop lourd pour être mural.
Automobile
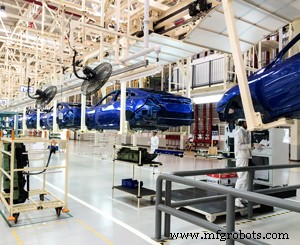
Sous pression pour réduire l'empreinte carbone, les constructeurs adoptent châssis, carrosseries et moteurs en aluminium allégés, améliorant le rendement énergétique. Près de 90 % de l'aluminium automobile est récupéré pour recyclage.
Recyclage de l'aluminium
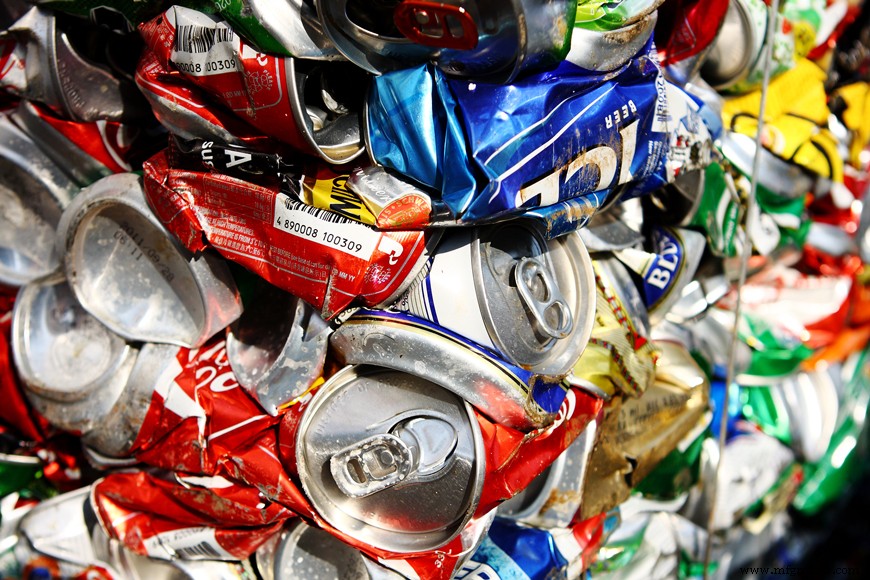
La plupart de l'aluminium est recyclable. Canettes et pièces automobiles sont les filières de collecte les plus efficaces. Une fois collecté, l'aluminium est trié par grade, nettoyé, fondu pour éliminer revêtements, encres et impuretés. Des alliages peuvent être ajoutés avant coulée en lingots, fournis aux fonderies ou aux transformateurs. L'aluminium recyclé revient sur le marché sous forme de nouveaux produits en seulement six semaines.
Nettoyage et entretien de l'aluminium
La plupart des produits s'entretiennent à l'eau claire ou au savon doux. Pour les taches tenaces : essence de térébenthine ou nettoyant chimique non attaquant. Pour plus d'efficacité : cires, pâtes abrasives ou nettoyants abrasifs. Il est important de sécher après nettoyage pour éviter les traces, et d'éliminer les résidus sur les bords et joints.
Pour plus d'informations sur l'aluminium ou pour demander un devis pour un projet personnalisé, veuillez nous contacter.
Métal
- Moulage par modèle perdu : avantages, inconvénients et quand l'utiliser
- Aluminium 6061 : résistance exceptionnelle à la corrosion et applications polyvalentes
- La fonderie métallique : définition, types et processus
- Maîtriser la fonderie d'aluminium : 5 techniques éprouvées pour des résultats supérieurs
- Nuances de Bronze Aluminium : Propriétés et Applications Pratiques
- Le Moulage du Bronze : Procédé, Applications et Usages Industriels
- Alliages de Bronze Aluminium : Types, Propriétés et Applications
- Bronze Aluminium : Propriétés Clés et Applications Industrielles
- Comprendre la Fonderie de Bronze : Principes et Applications