



Maîtriser le soudage de la fonte : Guide professionnel pour la réussite en interne
Le soudage de la fonte en interne est possible — sous certaines conditions
Un soudage efficace en interne de pièces en fonte peut faire gagner du temps et de l'argent — mais il y a des défis. L'échec du soudage résulte souvent en fissures ou autres dommages. Si des pièces critiques sont en jeu, il peut être sage de faire appel à un atelier de soudage avec soudeurs expérimentés pour garantir un résultat réussi.
Si le soudage est fait en interne, il est crucial de rechercher les étapes pour produire efficacement une pièce soudée. Quatre étapes clés avant de commencer :
- Identifier l'alliage
- Nettoyer la pièce soigneusement
- Sélectionner une température de préchauffage
- Sélectionner une technique de soudage appropriée
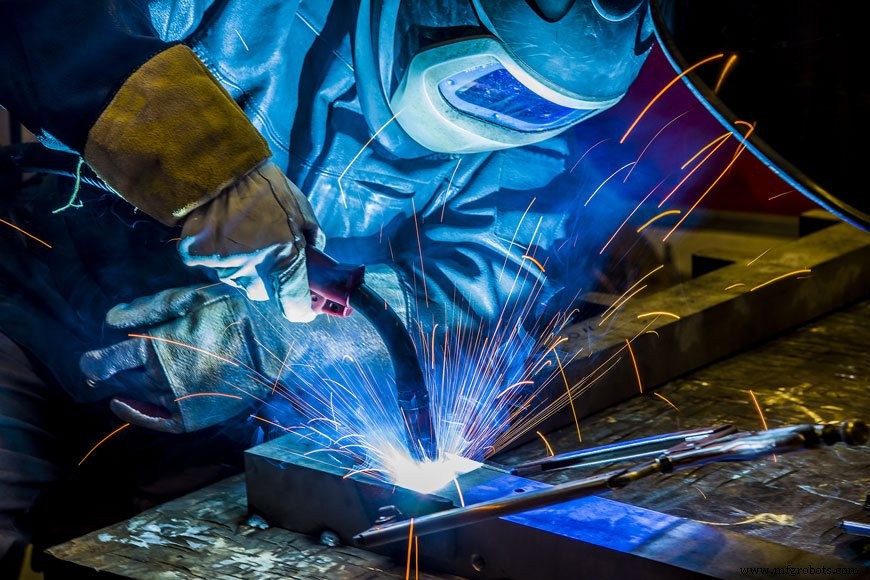
Identifier l'alliage
Les fontes sont une famille d'alliages fer-carbone. Leur teneur élevée en carbone (généralement 2–4 %) donne à la fonte sa dureté caractéristique. Mais cette dureté se paie en ductilité. Elle est moins malléable que l'acier ou le fer forgé. Les cycles de chauffage et refroidissement pendant le soudage causent dilatation et contraction, induisant des contraintes de traction. Les fontes ne s'étirent ni ne se déforment sous chaleur ou contrainte — elles se fissurent — les rendant extrêmement difficiles à souder. Cette caractéristique peut être améliorée en ajoutant différents alliages.
Certains alliages de fonte sont plus faciles à souder :
- Fonte grise
La plus courante. Le carbone précipite en lamelles de graphite pendant la fabrication, en microstructure perlite ou ferrite. Plus ductile et soudable que la fonte blanche. Mais reste un défi : les lamelles de graphite peuvent entrer dans le bain de fusion et causer la fragilisation du métal d'apport.
- Fonte blanche
Retient le carbone comme carbure de fer sans le précipiter en graphite. Microstructure cémentite très dure et fragile. Généralement considérée comme non soudable. - Fonte ductile, nodulaire, ou malléable
Toutes trois moins fragiles par différences microstructurales de fabrication. Toutes ont une microstructure de carbone sphéroïdal créée par leurs procédés uniques.
La meilleure façon de déterminer si vous avez de la fonte blanche ou grise est de vérifier la spécification d'origine. L'analyse spectrochimique peut la fournir après coup. Quand ces méthodes précises ne sont pas possibles, il y a quelques vérifications en atelier.
La fonte grise montre du gris sur une fracture, dû au graphite. La fonte blanche est plus blanche sur la fracture, dû à la cémentite. Malheureusement, le test de fracture n'est utile que si le soudeur sait que le matériau est soit gris soit blanc. Ce sont des formes plus anciennes, traditionnelles, plus communes dans certaines catégories de biens. Cependant, la fonte ductile, nouveau venu, est aussi assez blanche à la fracture, et bien plus soudable.
Le test d'étincelles peut aussi être utilisé par un métallurgiste expérimenté pour tenter de déterminer le type de fer.
Nettoyer la pièce
Quel que soit l'alliage, toutes les pièces doivent être correctement préparées avant soudage. En préparant la pièce, il est crucial d'éliminer tous les matériaux de surface. La zone de soudure doit être complètement propre. Enlever peinture, graisse, huile, et autres corps étrangers de la zone de soudure. Il est préférable d'appliquer la chaleur soigneusement et lentement sur la zone de soudure pendant un court moment pour éliminer les gaz piégés dans la zone affectée du métal de base.
Une technique simple pour tester la prétention de la surface de fonte est de déposer un cordon de soudure sur le métal — il sera poreux si des impuretés sont présentes. Ce cordon peut être meulé, et le processus répété quelques fois jusqu'à disparition de la porosité.
Préchauffage
Toutes les fontes sont vulnérables aux fissures sous contrainte. Le contrôle de la chaleur est le facteur le plus important pour éviter les fissures.
Un soudage sur fonte nécessite trois étapes :
- Préchauffage
- Apport de chaleur faible
- Refroidissement lent
La raison principale du contrôle thermique est la dilatation thermique. Quand le métal chauffe, il se dilate. Aucune contrainte si l'objet entier chauffe et se dilate au même rythme, mais la contrainte s'accumule quand la chaleur est localisée dans une petite zone affectée thermiquement (ZAT).
Le chauffage localisé cause une dilatation restreinte — la ZAT est contenue par le métal plus froid autour. Le degré de contrainte dépend du gradient thermique entre la ZAT et le corps de la pièce. Dans l'acier et autres métaux ductiles, la contrainte de dilatation/contraction restreinte est soulagée par étirement. Malheureusement, cela peut causer des fissures pendant la contraction car les fontes ont une ductilité relativement faible. Le préchauffage diminue le gradient thermique entre le corps et la ZAT, minimisant la contrainte de traction causée par le soudage. En général, les méthodes de soudage à plus haute température nécessitent un préchauffage plus élevé. Quand un préchauffage adéquat n'est pas possible, la meilleure stratégie est de minimiser l'apport de chaleur — choisir un procédé à basse température, et baguettes ou fils d'apport à bas point de fusion.
Le taux de refroidissement est un autre facteur impactant directement les contraintes induites au soudage. Un refroidissement rapide cause contraction, créant des soudures fragiles, facilement fissurées. Inversement, un refroidissement lent réduit le durcissement et la contrainte de contraction.
https://www.reliance-foundry.com/wp-content/uploads/pre-heat-welding.mov
Préchauffage avant soudage
Toutes les fontes sont vulnérables aux fissures sous contrainte, mais cela peut être prévenu par le préchauffage. Regardez la vidéo pour voir comment la chaleur est appliquée au métal avant soudage.
Technique de soudage
Les techniques doivent être choisies selon leur adéquation à l'alliage de fonte soudé. Les procédés les plus courants sont : baguette (stick), oxyacétylène, et brasage.
Soudage à la baguette (Stick welding)
Également appelé soudage à l'arc avec électrode enrobée (MMA), utilise une électrode consommable enrobée de flux. Différents types d'électrodes selon l'application, la correspondance de couleur requise, et l'usinage post-soudage.
Trois principaux types d'apport fonctionnent bien pour le soudage à la baguette sur fonte :
- Électrodes enrobées pour fonte
- Électrodes en alliage de cuivre
- Électrodes en alliage de nickel
Les électrodes en alliage de nickel sont les plus populaires. Selon New Hampshire Materials Laboratory Inc., le soudage nickel-fer est plus résistant avec un coefficient de dilatation thermique plus faible, réduisant les contraintes de soudage et améliorant la résistance aux fissures.
Un arc électrique entre l'électrode et la zone de soudure fond les métaux et cause la fusion. L'arc doit être dirigé vers le bain de fusion, pas vers le métal de base, pour minimiser la dilution. Il est recommandé d'utiliser le courant le plus bas approuvé par le fabricant pour minimiser le stress thermique. Préchauffer les pièces à au moins 120 °C avant soudage avec électrodes fonte ou cuivre. Les électrodes nickel peuvent être utilisées sans préchauffage.
Soudage oxyacétylénique
Utilise aussi des électrodes, mais l'énergie vient d'un chalumeau oxyacétylénique au lieu d'un arc électrique. Électrodes pour fonte, et électrodes cuivre-zinc, conviennent toutes deux au soudage oxyacétylénique de la fonte.
Il faut veiller à ne pas oxyder la fonte pendant le soudage à l'acétylène, car cela cause une perte de silicium et la formation de fonte blanche dans le soudage. La baguette doit être fondue dans le bain de fusion, pas directement par la flamme, pour minimiser les gradients de température.
Brasage (Braze welding)
Méthode courante pour assembler des pièces en fonte grâce à l'impact minimal sur le métal de base. Une baguette d'apport adhère à la surface de la fonte. Du fait du point de fusion plus bas de l'apport comparé à la fonte, celui-ci ne se dilue pas mais adhère en surface.
La propreté de la surface est critique car l'assemblage dépend de la qualité du mouillage de l'apport sur le métal de base. Selon Machine Design, l'utilisation de flux pour prévenir la formation d'oxydes pendant le brasage est courante. C'est un liquide qui favorise le mouillage, laissant l'apport s'écouler sur les pièces à assembler. Il nettoie aussi les pièces des oxydes pour que l'apport adhère plus fortement. De plus, les flux sont utilisés en soudage pour nettoyer les surfaces métalliques.
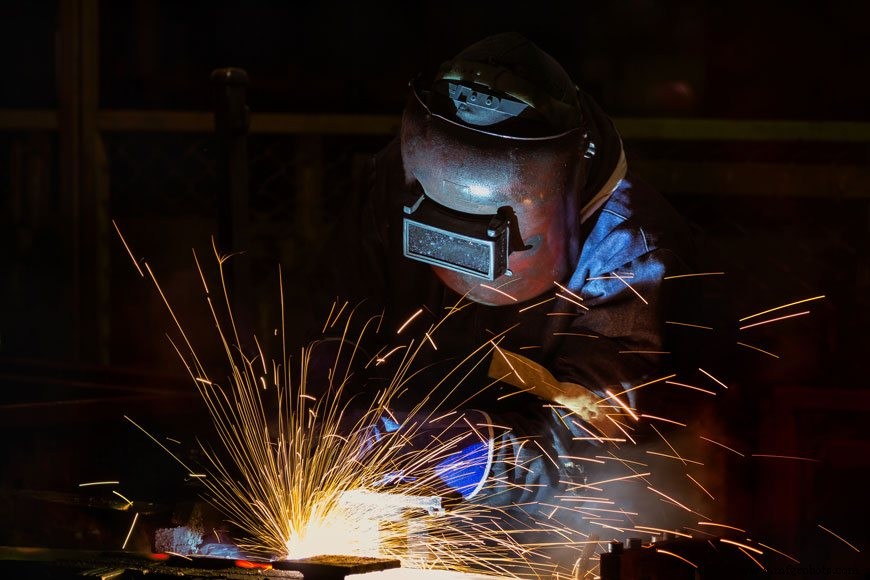
Finition
La fissuration survient généralement pendant la phase de contraction thermique — la contrainte de traction s'accumule pendant le refroidissement et la contraction du soudage. Si la contrainte atteint un point critique, le soudage se fissure.
Les chances de fissuration peuvent être diminuées en appliquant une contrainte de compression pour s'opposer à la contrainte de traction pendant le refroidissement. Les soudeurs utilisent le grenaillage (coups modérés avec un marteau à boule) sur un cordon de soudure déformable pendant que le soudage est encore mou. Le grenaillage réduit le risque de fissuration dans le soudage et la ZAT, mais ne doit être tenté qu'avec un métal d'apport relativement ductile.
L'étape finale est le contrôle du refroidissement. Ce processus utilise des matériaux isolants pour ralentir le refroidissement au maximum, ou applique une chaleur périodique au soudage pour ralentir le refroidissement naturel.
Soudage en interne
Bien que confier le soudage de fonte à un professionnel garantisse une soudure de qualité, il est possible de faire une réparation par soudage en interne avec une préparation soignée. Suivez les étapes : identifier votre alliage, préparer le matériau, choisir la technique de soudage la plus appropriée.
Sources
- Total Materia. « Welding Cast Iron and other Irons. »
- New Hampshire Materials Laboratory. « Tips on Welding Cast Iron. »
- The Welding Institute. « Weldability of Materials: Cast Irons. »
Métal
- Poêles en fonte : histoire, conception et innovations modernes
- Guide Expert du Soudage de la Fonte : Techniques Éprouvées pour des Joints Solides et Durables
- La Fonte Expliquée : Définition, Propriétés et Applications
- Choisir la bonne fonte pour l'usinage de précision
- Maîtriser le Soudage du Laiton Naval : Techniques et Conseils de Sécurité
- Fer forgé vs fonte : différences clés expliquées
- Guide professionnel : couper l'angle en fer avec précision et efficacité
- DIN 1693-1 GGG-50 – Fonte ductile ferrito-perlitique pour applications structurelles
- DIN 1693-1 GGG-60 – Fonte ductile perlitico-ferritique haute résistance et résistante à l'usure