



Diagnostiquer et corriger les défauts de soudage de votre robot : guide pratique
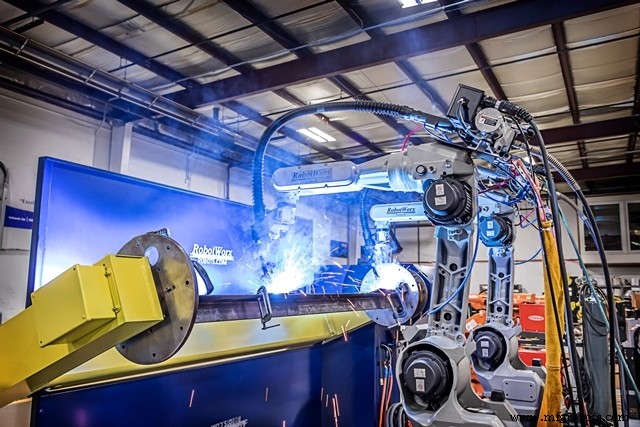
Les défauts de soudage sont ce que les fabricants veulent éviter à tout prix. Quand un soudeur robotique produit des défauts pendant le processus, cela peut réduire l'intégrité du cordon, nuisant à la qualité du produit. C'est pourquoi il est important de savoir comment dépanner votre système robotique si vous observez des défauts de soudage.
La porosité est l'un des défauts de soudage les plus courants. Elle peut être causée par une fuite de gaz de protection ou une buse de torche de soudage bouchée. Cela peut causer des cordons faits à partir de matériau sous-coupé ou laminé à froid, créant des défauts dans le soudage. Il y a plusieurs étapes à suivre pour vérifier les problèmes de porosité et autres défauts dans votre système de soudage robotique :
Vérifier les fuites et le débit de gaz de protection
Pour vérifier une fuite de gaz de protection, utilisez de l'eau savonneuse et assurez-vous que tous les raccords sont serrés. Le débit de gaz de protection doit se sentir sortir de la torche, mais pas assez pour causer de turbulence ou perturbation.
Vérifier les projections (spatter)
Une buse de soudage peut s'encrasser de projections au fil du temps. Retirez les buses du système robotique, inspectez-les, et nettoyez toute projection avant de les remettre.
Remplacer régulièrement les pointes de contact et les gaines
Les pointes de contact de soudage doivent être remplacées quotidiennement pour assurer une alimentation en fil fluide et constante à chaque cycle. Les gaines de soudage doivent être remplacées hebdomadairement dans les ateliers tournant en trois équipes.
Vérifier le fil de soudage
Le fil de soudage doit être ferme en sortie de torche. Pour éviter les « nids d'oiseau » (enchevêtrement de fil bloquant l'alimentation), inversez le rouleau d'entraînement et tirez le fil hors de la torche. Coupez le fil emmêlé et ré-enfilez-le dans le dévidoir et jusqu'à la torche.
Vérifier la hauteur de dépassement (stick-out) et les angles poussé/tiré
La hauteur de dépassement typique pour un robot de soudage, distance entre l'extrémité de la buse/pointe de la torche et le joint de soudage, est de 5/8 à 3/4 pouce. Assurez-vous que la mesure est correcte, et vérifiez tous les angles poussé/tiré du système. L'acier nécessite généralement un angle de traction d'environ 15°, tandis que l'aluminium requiert un angle de poussée de 15° pour brûler les oxydes avec l'arc.
Une fois toutes ces étapes complétées, vous devriez pouvoir corriger les défauts de soudage, comme la porosité, et revenir à une application de soudage solide, durable, de haute qualité et constante.
Robot industriel
- Améliorer la Constance avec les Robots de Pulvérisation Autonomes
- Comment les Robots de Peinture Réduisent les Retouches, Améliorent la Constance et Économisent les Coûts
- Comment les Robots Atteignent l'Autonomie Totale : De la Perception à l'Action
- Livre blanc : Débloquez votre potentiel d'automatisation — 7 étapes éprouvées vers projets robotiques à faible risque et haut rendement
- Maximiser le ROI en soudage robotique par l'optimisation de processus pilotée par l'IIoT – Partie 4
- Soudage robotique : Booster le ROI en résolvant la pénurie de main-d'œuvre et en améliorant la sécurité
- ROI soudage robotique : Booster le temps de fonctionnement et l'efficacité pour les fabricants – Partie 2
- Soudage robotisé : transformer la fabrication lourde pour l'industrie
- Accélérer la formation au soudage robotique : gagner du temps, booster l'efficacité