



Le plan d'automatisation 5 axes de Tony Fanning : excellence chez Flex-Cell
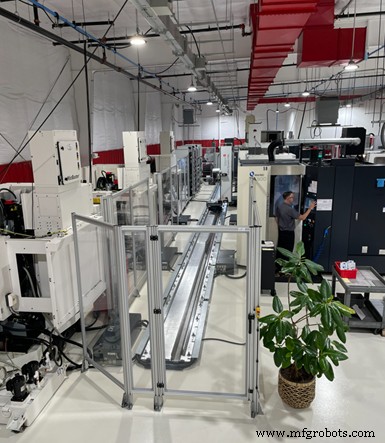
L'Erowa Linear ERD-150L est un investissement pivot dans l'usine de Flex-Cell à Lancaster, Pennsylvanie, permettant le chargement automatisé de palettes pour jusqu'à 12 machines 5 axes avec une capacité de 150 kg. Actuellement, il dessert neuf machines 5 axes et deux machines 3 axes.
Automatisation, outillage avancé, bridage personnalisé, inspection, personnel qualifié, processus standardisés et réinvestissement continu en technologie sont les piliers du succès de Flex-Cell.
Une récente visite de Flex-Cell Precision Inc. a mis en lumière ces éléments fondamentaux qui propulsent les opérations d'usinage 5 axes avancées de Tony Fanning.
Fondée en 1991 à Long Island, New York, Fanning a bâti l'entreprise sur des améliorations de processus non conventionnelles et l'adoption de machines-outils automatisées de pointe.
Contenu vedette
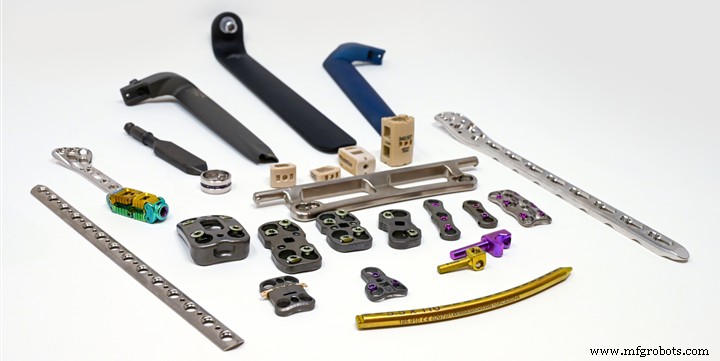
Initialement, le portefeuille de Flex-Cell était dominé par l'aérospatiale et la défense, mais aujourd'hui 70 % de sa production sert le secteur médical. Source : Flex-Cell
L'atelier abrite maintenant environ 50 machines CNC — VMC 3 et 5 axes, tours suisses, tours-fraiseuses, électroérosion fil, jet d'eau — ainsi que marquage laser et assemblage léger. Avec 60 employés, l'installation nouvellement étendue de 3 850 m² offre un environnement lumineux, propre et accueillant.
« Flex-Cell a débuté principalement dans l'aérospatiale et la défense », explique Steve Fanning, fils de Tony et directeur des opérations. « Cependant, nous avons commencé à prendre du travail médical à la fin des années 2000 et cela a été un ajustement parfait pour nous. »
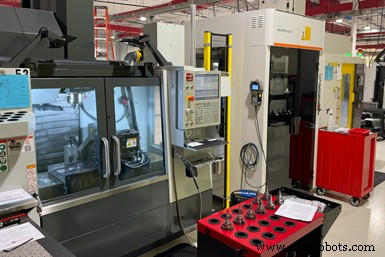
Le système WorkPartner 1+ de System 3R interface parfaitement entre machines Haas Automation et FANUC pour automatiser le chargement/déchargement de palettes.
Les composants médicaux comme les implants rachidiens représentent maintenant plus de la moitié de la production. L'atelier détient les certifications ITAR, FDA, ISO 9001:2015, ISO 13485:2016 et AS9100D, et progresse vers CMMC Level 2 avec un score SPRS de 110.
« Il y a une confiance définie que les clients ressentent quand ils passent commande chez nous », dit Fanning. « Une grande partie vient du fait que notre personnel peut identifier des problèmes de fabricabilité que l'équipe de conception du client a peut-être manqués et les corriger lors de la revue de contrat et de programmation avant d'atteindre l'atelier. »
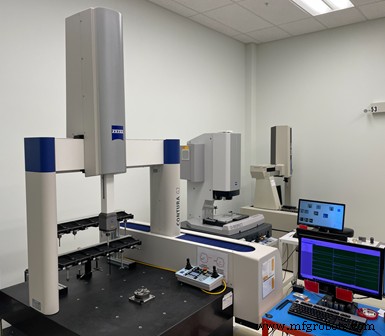
Les systèmes de palettes zéro-point Erowa, associés aux dispositifs de bridage propriétaires de Flex-Cell, permettent une mise en place rapide et répétable sur machines-outils et la MMT Zeiss Contura G2. Les opérateurs peuvent lancer les programmes d'inspection en un clic, même sans expertise MMT.
Si la standardisation reste un principe central, Flex-Cell sélectionne stratégiquement les marques de machines — DMG MORI, FANUC, Haas, Hermle, Kitamura, Makino — pour correspondre aux exigences de matériau, taille, complexité et précision.
Le bridage est central à l'automatisation 5 axes. Les systèmes zéro-point Erowa de l'atelier, augmentés de pinces personnalisées, s'intègrent à la MMT Zeiss pour un positionnement rapide et répétable. Les programmes d'inspection permettent aux opérateurs de vérifier les pièces immédiatement après installation.
Avec 25 machines de fraisage automatisées, toutes les unités 5 axes disposent de robots de tending machine. Les solutions de chargement de palettes Erowa, System 3R et cobots Universal Robots alimentent l'opération. La capacité de 150 kg de l'ERD-150L supporte actuellement sept machines 5 axes et deux 3 axes, avec marge pour évoluer jusqu'à 12.
L'atelier tourne deux quarts de 10 heures du lundi au jeudi. Les employés reçoivent des primes d'automatisation pour heures supplémentaires, chargement palettes week-end, changements d'outils, inspections et tâches connexes.
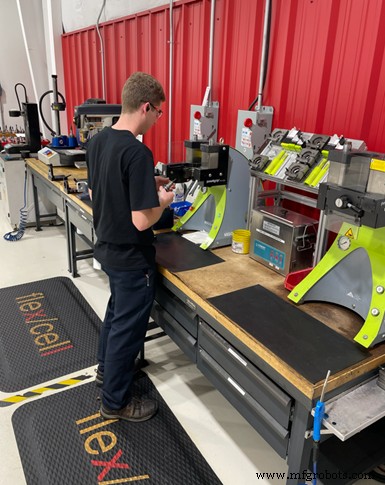
Pour environ 90 % des travaux de fraisage, Flex-Cell utilise Rego-Fix powRgrip, offrant porte-outils, pinces et serrage automatique permettant des changements de fraise en quelques secondes et un faux-rond total du système ≤ 3 µm à 3 × D.
Investissements supplémentaires incluent des pré-réglages Zoller Venturion 450 pour mesure d'outils hors ligne, anodisation titane Type II ou III interne, et nettoyage ultrasonique via console robot Crest avec séchage sous vide chauffé.
Si la technologie propulse l'efficacité, le personnel qualifié reste vital. Les programmeurs CAM conçoivent les pièces en pensant à l'automatisation, équilibrant réduction du temps de cycle et longévité d'outil pour prévenir les arrêts. Les opérateurs reçoivent une formation pour ajuster les décalages et prendre des décisions en temps réel, leur permettant de faire tourner plusieurs machines et maximisant la productivité.
Équipement industriel
- Guide pratique : embrayages d'indexage, d'arrêt et de roue libre pour transmission industrielle
- Accessoires de Sécurité Entrepôt Essentiels pour des Opérations Sans Accident
- Maîtrisez l'impression de codes date sur emballages flexibles : 5 conseils d'experts
- La lithographie offset : la méthode d'impression rapide, économique et utilisée mondialement
- Vis à bois expliquées : types, caractéristiques et conseils de sélection
- Comprendre le travail d'établi : définition, applications et avantages
- America's Cutting Edge lance un cours CNC en ligne gratuit pour élever l'expertise en machines-outils
- Comprendre la vitesse des engrenages : comment la taille et le RPM façonnent le transfert de puissance
- Moulage par rotation : guide complet pour créer des pièces plastiques creuses