



20 Défauts de Fonderie Courants : Causes, Symptômes et Solutions Éprouvées
La fonderie est un procédé de fabrication fondamental où le métal en fusion est coulé dans un moule en sable ou en métal pour former une pièce. Bien que largement utilisé pour sa polyvalence et son rapport coût-efficacité, le processus est intrinsèquement sujet à une gamme d'imperfections — les défauts de fonderie — qui peuvent compromettre la qualité du produit, augmenter les taux de rebut et gonfler les coûts de production.
Que Sont les Défauts de Fonderie ?
En fonderie, l'alliage en fusion doit remplir une cavité sous pression, se solidifier, puis être extrait. Toute interruption, contamination ou contrôle inadéquat durant ces étapes peut créer des défauts compromettant les performances mécaniques et l'aspect de la pièce.
Comprendre les causes racines de ces défauts permet aux fabricants de mettre en œuvre des actions correctives ciblées — avant, pendant ou après la coulée — améliorant ainsi le rendement et réduisant les reprises.
20 Défauts Majeurs de Fonderie – Causes et Remèdes
-
Décalage (Mismatch / Shift)
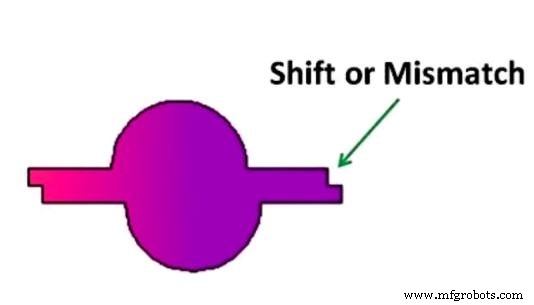
- Causes : Désalignement du cope et du drag (moitiés supérieure et inférieure du moule), goupilles de boîte desserrées, placement incorrect des goupilles de centrage, ou noyau mal positionné.
- Remèdes : Vérifier l'alignement de la plaque de calage, utiliser des boîtes de moulage et goupilles de fermeture adaptées, inspecter l'alignement du châssis avant chaque série.
-
Gonflement (Swell)
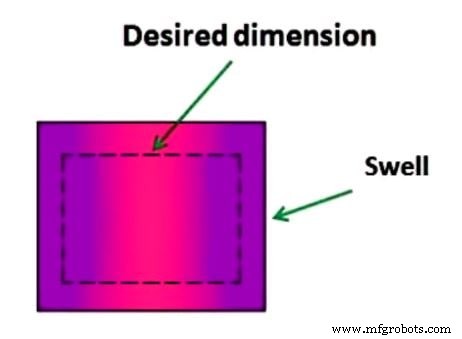
- Causes : Pression de battage excessive, sable à faible résistance, ou parois de moule faibles qui se déforment sous la pression du métal.
- Remèdes : Utiliser un mélange de sable résistant, correctement battu, et s'assurer que les parois du moule sont assez épaisses pour résister à la déformation.
-
Micro-Trous (Pinholes)
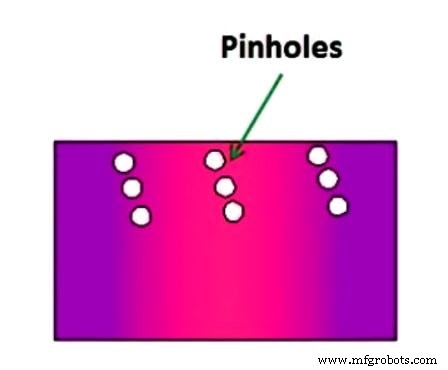
- Causes : Mauvais éventage de petites poches sur la surface supérieure de la pièce, permettant au gaz piégé de former de petites perforations.
- Remèdes : Prévoir un éventage adéquat, utiliser du sable à haute perméabilité, inspecter visuellement ou par END pour détecter les grappes.
-
Soufflures (Blow Holes)
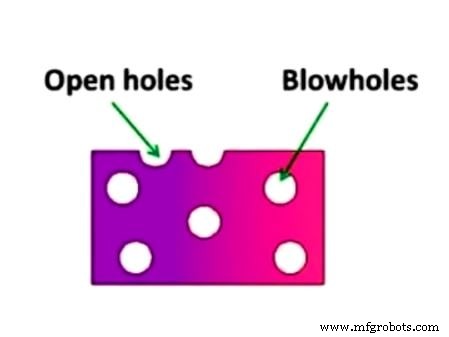
- Causes : Sable humide ou à faible perméabilité, éventage insuffisant, et piégeage de gaz pendant la solidification.
- Remèdes : Maintenir l'humidité du sable contrôlée, utiliser du sable à haute perméabilité, installer un éventage correct. Détecter par radiographie ou ultrasons.
-
Trous Ouverts (Porosité Gazeuze)
- Causes : Éventage insuffisant du moule ou du noyau, humidité excessive du sable, et mauvaise perméabilité aux gaz.
- Remèdes : Améliorer l'éventage, sécher moule et noyau avant usage, utiliser un agent de fluxage, améliorer la perméabilité du sable.
-
Coupures et Lavages (Cut and Washes)
- Causes : Écoulement à haute vélocité érodant le sable, faible résistance du sable, et excès de métal dans certaines zones.
- Remèdes : Optimiser la conception du réseau d'alimentation, renforcer le noyau et le sable, ajouter du liant au revêtement de face.
-
Fusion (Croute Vitreuse)
- Causes : Sable manquant de réfractarité, surchauffe du métal en fusion, et mélange de grains.
- Remèdes : Utiliser un mélange de sable réfractaire, abaisser la température de coulée, s'assurer que le métal est exempt de grains de sable.
-
Chutes de Sable (Drops)
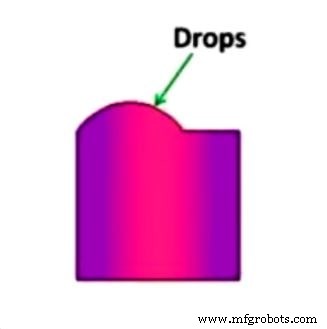
- Causes : Sable faible, fluxage insuffisant, et battage trop tendre.
- Remèdes : Utiliser du sable à haute résistance, battage dur correct, et nettoyer le métal en fusion par fluxage.
-
Pénétration Métallique (Metal Penetration)
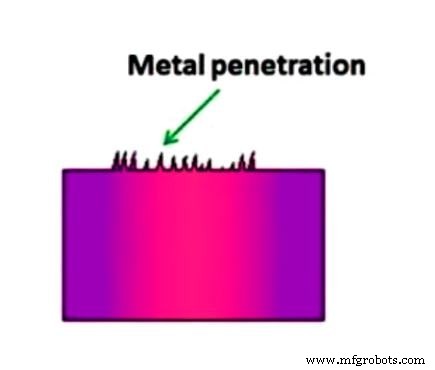
- Causes : Sable à gros grains avec haute perméabilité, battage tendre, et absence de badigeon de moule.
- Remèdes : Employer du sable à grain fin, faible perméabilité, battage dur, et appliquer une barrière de badigeon de moule.
-
Cavité de Retrait (Shrinkage Cavity)
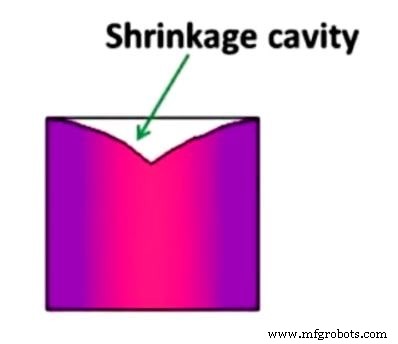
- Causes : Solidification non contrôlée et température de coulée trop élevée.
- Remèdes : Appliquer la solidification directionnelle, utiliser des masses de refroidissement (chills), et maintenir une température de coulée appropriée.
-
Écoulement (Run-Out)
- Causes : Moule défectueux, châssis incorrect, ou mauvaise conception du moule.
- Remèdes : Remplacer les moules défectueux, affiner la conception du châssis, et assurer un réseau d'alimentation précis.
-
Inclusion de Scories (Slag Inclusion)
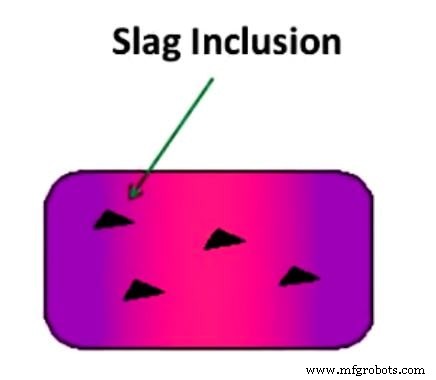
- Causes : Particules de scories dans la fusion, réseau d'alimentation incorrect, et intermétalliques se formant pendant la solidification.
- Remèdes : Nettoyer le moule régulièrement, concevoir un réseau d'alimentation efficace, et utiliser un alliage propre, entièrement fondu.
-
Point Chaud ou Dur (Hot or Hard Spot)
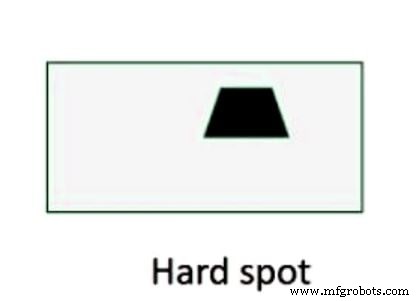
- Causes : Refroidissement local rapide et gradients thermiques différentiels.
- Remèdes : Mettre en œuvre un refroidissement uniforme, ajuster la composition de l'alliage, et utiliser un traitement thermique contrôlé.
-
Fissure à Chaud ou Déchirure (Hot Tear or Crack)
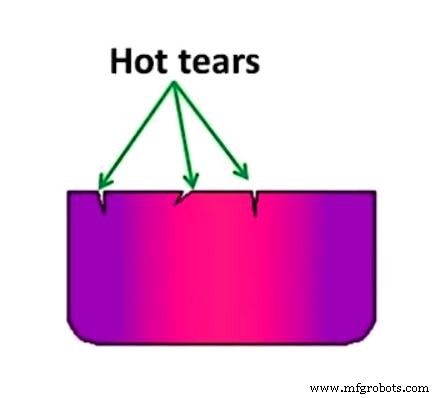
- Causes : Contraction thermique, contrainte de traction résiduelle, et placement inadéquat du canal d'alimentation.
- Remèdes : Utiliser des pratiques de solidification standardisées, assurer un placement optimal du canal, et maintenir une épaisseur uniforme.
-
Fermeture à Froid (Cold Shut)
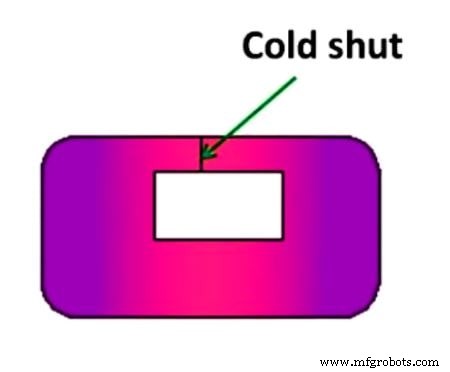
- Causes : Filets de métal à basse température se rencontrant sans fusion, réseau d'alimentation défectueux, et faible fluidité de la fusion.
- Remèdes : Optimiser le réseau d'alimentation, augmenter la température de fusion, et améliorer la perméabilité du sable.
-
Impuretés (Dirt)
- Causes : Maintenance inadéquate, lavage du sable, et particules de scories dans la fusion.
- Remèdes : Maintenir des équipements propres, utiliser un fluxage correct, et assurer un environnement de travail sans poussière.
-
Coulée Incomplète (Misruns)
- Causes : Faible fluidité de la fusion et conception inadéquate du moule/réseau d'alimentation.
- Remèdes : Améliorer la fluidité de la fusion, redessiner le moule et le réseau, et maintenir une température de coulée correcte.
-
Structure en Nid d'Abeille ou Épongeuse (Honeycombing or Sponginess)
- Causes : Impuretés figées, écumage insuffisant, et scories dans la fusion.
- Remèdes : Écumer soigneusement les scories, filtrer les impuretés, et assurer des opérations de poche propres.
-
Bavures et Brûlures (Flash / Fins and Burns)
- Causes : Assemblage incorrect moule/noyau, poids de moule insuffisant, et bridage défaillant.
- Remèdes : Assurer un assemblage précis, appliquer un poids adéquat, et brider fermement.
-
Gauchissement (Warpage)
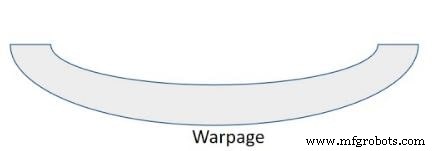
- Causes : Vitesses de solidification différentielles créant des contraintes internes.
- Remèdes : Utiliser un traitement thermique pour soulager les contraintes résiduelles et concevoir les pièces pour minimiser les grandes sections planes.
Ressources Complémentaires
Explorez davantage la fonderie et les sujets de fabrication connexes :
- 12 Types de Défauts de Forgeage et Leurs Causes [Comment les Prévenir]
- 16 Types Courants de Défauts de Soudage [Causes, Remèdes] PDF
- Qu'est-ce qu'un Laminoir ? Pièces, Fonctionnement, et Types de Laminoirs
Télécharger le PDF
Télécharger le PDF de cet article
Conclusion
En identifiant et traitant systématiquement les 20 défauts de fonderie décrits ci-dessus, les fabricants peuvent améliorer considérablement la qualité des produits, réduire les déchets et atteindre une efficacité opérationnelle supérieure. Si vous avez des questions ou souhaitez partager votre expérience, laissez un commentaire ci-dessous.
Abonnez-vous à notre newsletter pour recevoir gratuitement des PDFs directement dans votre boîte de réception.
Équipement industriel
- Moulage par injection : clé d'une production plastique efficace
- Stratégies expertes pour chargeuses sur pneus dans les opérations de tas de minerai minier : Sécurité et efficacité
- HDS obtient la certification ISO 9001, renforçant son engagement pour des réparations d'équipements rotatifs premium
- Formage explosif : Façonnage de précision pour pièces grandes ou épaisses
- L'industrie de la construction : portée, rôles et impact mondial
- Dans une verrerie : de la silice au design éblouissant
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Tournage tête fixe et mobile combinés en une machine TNL – Haute vitesse précision pour attaches médicales
- Pratiques Efficaces d'Auto-Nettoyage pour Machines Summit