



Rectification par pincement double-ébauche : Réduction de 50 % du temps de cycle
Le « besoin de vitesse » de la fabrication est plus vrai aujourd'hui que par le passé, car les clients exigent des délais plus courts pour les produits. Et si un fabricant ne peut pas répondre, le client trouvera une autre entreprise qui le fera. Par conséquent, de nombreux ateliers de machines inventent des processus — ou investissent dans des équipements nouveaux et plus efficaces — pour permettre une production plus rapide.
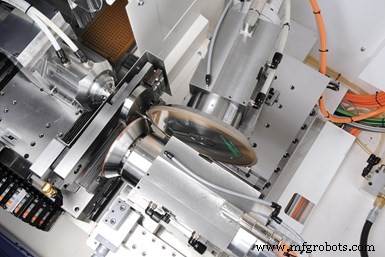
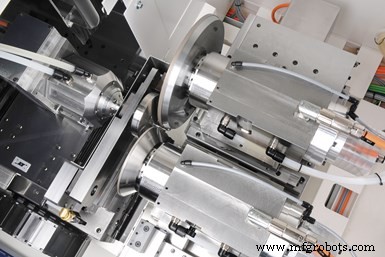
Le processus de rectification cylindrique par pincement double-ébauche est montré sur les deux photos. Cependant, la photo du haut montre la roue positionnée à 10 degrés. Ici, la roue se déplace presque en ligne avec l'axe de la pièce. La roue peut rectifier plus efficacement si elle avance dans le matériau dans un tel mouvement axial. Cependant, à 90 degrés (photo du bas), la roue peut effectuer des mouvements pour les angles arrière et les gorges, mais plus de vibrations seront introduites par rapport à la position à 10 degrés. Selon Rollomatic, la position à 10 degrés devrait être utilisée si le profil le permet. Crédits photo : Rollomatic Inc.
Cela est vrai pour les fabricants d'outils également. Un processus qui peut les aider à le faire est un processus de rectification par pincement alternatif appelé rectification cylindrique par pincement double-ébauche. Non seulement le nouveau processus de rectification réduit le temps de cycle de moitié par rapport à la rectification par pincement traditionnelle, mais il génère également moins de chaleur et est un processus plus silencieux, pour n'en nommer que quelques avantages.
Cette méthode de rectification par pincement double-ébauche a été conçue par Rollomatic Inc. spécifiquement pour la préparation d'ébauches d'outils de coupe en carbure et de fraises à rainure en T. Le processus a été intégré dans la machine de rectification par pincement/épluchage ShapeSmart NP50 de la société, qui a été développée à l'origine en 1996.
La méthode diffère de la rectification par pincement traditionnelle qui utilise une meule d'ébauche de tête pour enlever la majeure partie de la matière, qui est ensuite suivie de près par une meule de finition opposée pour fournir une finition fine. Les deux meules s'opposent pendant la rectification simultanée, contrant ainsi leur pression sur la pièce. Inversement, pendant la rectification par pincement double-ébauche, les deux stations de rectification sont équipées de meules diamantées avec une taille de grain pour la rectification d'ébauche. Ces deux meules d'ébauche sont exécutées de manière synchrone, mais la meule de tête fait la majeure partie de l'enlèvement de matière. L'autre meule nettoie la matière laissée par la première meule. La distance de retard de la deuxième meule dépend de la position le long du profil car le processus de double-ébauche a été spécifiquement développé pour le necking des ébauches d'outils.
Les broches de rectification jouent une partie importante du processus également. Les broches à entraînement direct synchrones du NP50 ont chacune une puissance de pointe de 19 ch avec un moteur synchrone qui fournit une vitesse constante pendant l'opération. La courbe de couple est également très efficace, selon Rollomatic. La force de rotation du moteur synchrone n'est pas réduite avec des tr/min plus élevés.
Les broches synchrones efficaces sur la machine sont également bénéfiques car elles fonctionnent à seulement 35 % de consommation d'énergie ou moins. En conséquence, elles ne libèrent aucune chaleur dans la machine ou dans le processus de rectification. Elles sont également dites fonctionner beaucoup plus silencieusement, même sous charge, par rapport à leurs homologues à moteur à induction.
Cas pratique
Rollomatic suggère que cette méthode de rectification est la mieux adaptée aux pièces en carbure et en acier trempé. La dureté et la résistance à la chaleur de ces matériaux sont dites en faire les meilleurs choix pour la rectifiabilité.
Par exemple, sur une série de test de production de 100 pièces d'ébauche en carbure massif avec un diamètre de queue de 5/8 pouce, un diamètre de col de 0,400 pouce et une longueur de col de 2,25 pouces, la rectification par pincement double-ébauche a réduit le temps de cycle à 5 minutes et 5 secondes, comparé à un temps de cycle d'environ 10 minutes avec la rectification par pincement ébauche/finition conventionnelle, selon la société.
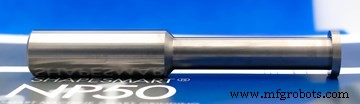
Cette ébauche de fraise à rainure en T en carbure massif a été rectifiée en utilisant la technologie de rectification par pincement double-ébauche. Sur une série de test de production dans la machine de rectification par pincement/épluchage ShapeSmart NP50 utilisant la rectification par pincement double-ébauche, le temps de cycle sans chargement/déchargement était de 5 min et 5 sec.
Finition acceptables, répétabilité améliorée
La rectification par pincement double-ébauche peut atteindre une finition de surface de 12 à 32 micro-pouces comparé à 1,2 micro-pouces en utilisant une meule de finition diamantée.
Le processus répétable de cette méthode de rectification est un autre avantage. Rollomatic dit qu'un opérateur peut configurer un travail de rectification sans avoir à régler continuellement et méticuleusement les avances et vitesses optimales.
La répétabilité de la technologie permet également la production de lots longs sans avoir besoin de redresser fréquemment les meules de rectification. Les meules d'ébauche ont généralement une meilleure rétention des arêtes que les meules de finition à grain plus fin, dit la société.
Avec tous les avantages d'efficacité que la rectification par pincement double-ébauche offre, il y a encore plus de capacités disponibles sur la machine de rectification NP50 qui améliorent la productivité.
Bien que la machine offre cette technologie de rectification par pincement double-ébauche, la rectification ébauche et finition par pincement peut encore être effectuée sur la machine. De plus, des options telles que la mesure de pièces en cours de processus et des unités de chargement automatique sont disponibles.
Si la mesure de pièces en cours de processus est importante pour une application, Rollomatic propose une jauge de diamètre Marposs en option sur la machine. L'unité mesure le diamètre en un endroit le long de l'axe de l'outil, et les signaux de rétroaction signalent à la machine de faire une compensation automatique de position de meule. Selon la société, cette correction est utile en cas de changements de température ambiante et d'usure de la meule de rectification. La jauge peut également être utilisée pour palper les plats et prérégler la position circulaire de la pièce selon la surface plane.
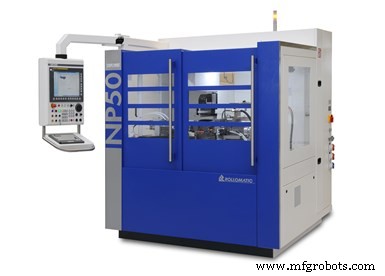
La machine de rectification par pincement/épluchage ShapeSmart NP50 ne fait pas seulement de la rectification par pincement/épluchage traditionnelle, mais a également été mise à niveau pour utiliser la technologie de rectification par pincement double-ébauche. La rectification par pincement double-ébauche réduit le temps de cycle de moitié, améliore la finition de surface et produit également moins de chaleur et de bruit.
Des unités de chargement automatisées peuvent également être intégrées dans la machine NP50 standard. Un chargeur d'outils automatique pick-and-place à trois axes à grande vitesse a été développé par la société avec une vitesse de configuration rapide à l'esprit. Il utilise des cassettes pré-calibrées et une conception de pince qui permet de maintenir différents diamètres sans avoir à réinitialiser les positions de la pince.
Rollomatic | rollomatic.ch/en
Équipement industriel
- Améliorer la rentabilité de la fabrication grâce à une maintenance optimisée des outils de coupe
- Comprendre la théorie de la meule : Relations clés pour l'efficacité de l'usinage
- Tourelle de bout réduit le temps de cycle pour la production d'arbres de précision
- Fabrication innovante réduit le temps d'usinage de 60 % avec une machine CNC unifiée
- Comment le tournage dur réduit le temps de rectification et améliore la précision
- MW120GT Tour CNC double broche – Réduire le temps de production de moitié
- Accélérer la production : Stratégies éprouvées pour réduire le temps de cycle dans l'usinage automobile
- Temps de cycle vs Takt time : Comment leurs différences pilotent l'efficacité de production
- Maîtriser le Calcul du Temps de Cycle d'Usinage CNC pour la Fabrication de Précision