



Garantir une précision stérile : usinage suisse à sec pour dispositifs médicaux classe II/III
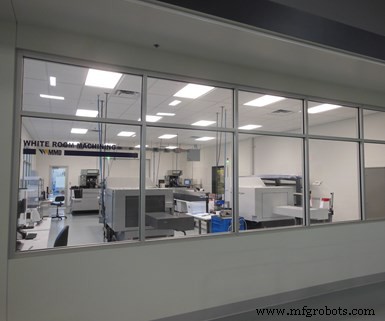
MMD Medical a construit une salle blanche séparée avec un système CVC dédié pour maintenir les opérations d'usinage suisse à sec exemptes d'autres contaminants potentiels dans l'installation de fabrication.
Dans le monde rapide et hautement réglementé de la fabrication de dispositifs médicaux de classe II et III, les entreprises sont souvent confrontées au besoin d'un environnement d'usinage sans fluide de coupe qui élimine le potentiel de contamination dans des dispositifs hautement critiques. Un fabricant basé au Minnesota continue de faire des investissements supplémentaires pour s'assurer que ses clients peuvent atteindre des objectifs commerciaux et de fabrication critiques, en aménageant des salles individuelles dans l'installation dédiées aux besoins spécifiques des clients. Cette approche a aidé l'entreprise à répondre avec succès à la demande du marché pour des dispositifs médicaux critiques et complexes avec une réduction significative des coûts tout en augmentant la rapidité de mise sur le marché.
MMD Medical (Brooklyn Park, Minnesota) a été fondée en 1973, se concentrant initialement principalement sur la fabrication de moules. Au fil des ans, l'entreprise a étendu ses capacités pour inclure le moulage par injection, l'usinage de précision et l'assemblage. Début 2018, MMD Medical a consolidé ces opérations dans une seule installation de 9 300 m² qui présente, entre autres, une salle blanche de près de 186 m² abritant des opérations d'usinage suisse fonctionnant sans fluides de coupe.
Les défis de l'usinage d'une canule
Un client potentiel a approché MMD Medical avec un besoin de production annuelle de 600 000 canules, avec des tolérances serrées, pour correspondre à une variété de procédures chirurgicales. La canule est un composant vital d'un dispositif utilisé dans la réparation d'hernie et d'autres chirurgies abdominales. Elle canalise l'air dans un ballon anatomique qui crée la quantité précise d'espace à l'intérieur du corps pour aider le médecin effectuant la procédure médicale.
L'une des caractéristiques délicates de la canule est une lumière qui parcourt la longueur du tube en plastique. Bien que cette lumière ne soit pas usinée (elle fait partie d'un processus d'extrusion), son petit diamètre et sa longueur créent des défis de risque de contamination dans certains environnements d'usinage, particulièrement ceux utilisant des fluides de coupe — sortir les fluides de la pièce est difficile et coûteux.
Le fournisseur précédent coupait les tubes extrudés à la longueur avant de faire un processus de fraisage vertical pendant lequel un seul côté du tube était usiné. Puis le tube était retourné manuellement pour l'usinage de l'autre côté. Le processus de production précédent s'est avéré inefficace et incapable de répondre aux demandes du client.
Une approche créative de l'usinage médical
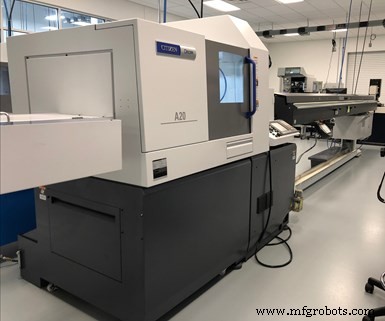
MMD Medical utilise actuellement des machines de type suisse pour l'usinage à sec des composants médicaux en plastique.
En examinant la pièce, l'équipe de MMD Medical a su qu'elle pouvait tirer parti du parcours diversifié de son personnel pour comprendre le processus — et la technologie nécessaire — pour atteindre les objectifs d'économie de coûts et de production du client. L'équipe a vu la chance de prouver la valeur de l'entreprise et, par conséquent, l'opportunité d'approfondir la relation avec le client. MMD Medical a pu acquérir rapidement un tour automatique CNC suisse Marubeni Citizen-Cincom A20 via Productivity Inc. pour le dédier au développement et à la validation du concept pour le projet. MMD Medical a spécifié que tous les tubes extrudés seraient livrés en longueurs de 12 pieds et a équipé le A20 d'un chargeur de barres automatique style magasin Citizen C-320.
« Auparavant, les pièces étaient bridées par groupes, et toutes les caractéristiques devaient être interpolées », dit Tim Schmit, responsable des opérations d'usinage de précision. « C'était un gros gain pour nous de pouvoir les faire tourner de façon automatisée sur un tour suisse avec une barre de 12 pieds pour ne pas avoir à les couper. Elles continuent juste de produire à haut rythme sans la main-d'œuvre manuelle de bridage. »
« Faire tourner un chargeur de barres à sec n'est pas une pratique courante dans l'industrie », dit le vice-président Darren Bjork. « Notre équipe a dû faire des essais et erreurs pour comprendre les effets du fonctionnement à sec pour pouvoir développer un processus efficace et réussi. » Comme les pièces sont en plastique et qu'aucun fluide de coupe n'est utilisé, avoir les bonnes géométries d'outils était vital pour que la chaleur soit évacuée dans le copeau. La pièce où les pièces sont fabriquées a aussi son propre système CVC pour la séparer davantage des zones où des huiles sont utilisées. Bien que l'usinage sans fluides de coupe et l'utilisation d'un environnement de production contrôlé avec des processus de contrôle qualité rigoureux permettent à l'entreprise d'éliminer le risque de contamination sur le dispositif, cela ne résout pas tous les défis.
Étant des pièces en plastique, elles sont très sensibles aux marques, pourtant comme c'est typique dans l'usinage médical, la finition de surface est critique. Éviter les rayures est difficile car le matériau tourne à haut régime tout en passant par un chargeur de barres automatique et la poupée de tête d'un tour suisse.
Au début, quand les pièces passaient par la bague, elles avaient des rayures longitudinales sur toute la longueur, et des lignes de fouet se développaient là où les barres frottaient dans le chargeur. Pour atténuer le problème, l'entreprise a ajouté des entretoises à plusieurs endroits, et pour tout composant de la machine qui était en métal et entrait en contact avec la pièce, elle a fabriqué des composants de remplacement en d'autres matériaux qui ne marqueraient pas la pièce. L'entreprise a ajouté une doublure sur mesure pour la bague auto-ajustable et une doublure d'entretoise sur mesure dans la sous-broche.
M. Schmit dit que les composants sur mesure les plus significatifs que l'entreprise a construits étaient de nouveaux jeux de canaux pour le chargeur de barres. « Les chargeurs de barres sont faits pour être hautement lubrifiés, pleins d'huile », dit-il. Cette huile garde la barre au frais et empêche l'éraflure. « Ça nous a pris trois itérations, mais nous avons pu concevoir et construire en interne des jeux de canaux qui nous permettent de faire tourner le matériau à régime normal, complètement à sec, sans marquer les pièces du tout. »
Un autre ajustement est venu en coopération avec le constructeur de la machine. Pour garder la machine plus propre, ils minimisent la lubrification à l'huile pour n'utiliser que ce qui est nécessaire, plutôt que de sur-lubrifier, et MMD Medical maintient un protocole d'essuyage de la machine à intervalles réguliers.
Les premières canules prêtes pour la production ont été livrées en deux mois, soit quatre mois avant l'échéancier. Le coût du programme a été réduit de 150 000 $ par an, et les délais ont été réduits de 67 %. La volonté de l'entreprise d'investir dans le bon équipement et de concevoir et exécuter la meilleure solution a payé en livrant pour le client. Et MMD Medical a continué à renforcer le programme après le lancement en développant une façon plus efficace d'appliquer un film de polyuréthane quasi microscopique sur chaque tube après usinage, éliminant encore plus d'étapes dans le processus de production et réduisant encore les coûts.
Appliquer ces leçons à l'usinage de nouvelles pièces
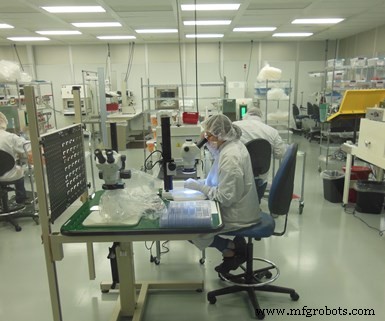
L'entreprise a des salles propres ISO classe 7 supplémentaires pour d'autres opérations d'usinage et d'assemblage.
Grâce à son succès avec la canule, MMD Medical a pu rapidement obtenir du travail supplémentaire avec le même client. La pièce suivante est un composant pour un dispositif de ligature, un tube long et étroit conçu pour être inséré dans un corps pendant la chirurgie pour saisir et ligaturer des parties du corps via un lasso — une suture en polypropylène — qui est enfilée à travers le centre du dispositif. La boucle de ligature est couramment utilisée pour les appendicectomies ainsi que les applications vétérinaires.
Beaucoup des stratégies mises en œuvre sur la première pièce ont été reportées sur ce composant. C'est une pièce assez simple, mais elle nécessite aussi une manipulation soigneuse à l'intérieur et à l'extérieur de la machine. Le matériau pour cette pièce est aussi livré en longueurs de 12 pieds de tube qui ressemblent beaucoup à des spaghettis précuits. Bien que les barres soient quelque peu rigides, à cette longueur, elles s'affaissent considérablement, donc il faut faire attention même dans le rangement pour éviter la déformation du matériau. Les pièces sont aussi tournées sur une machine suisse Citizen.
À l'arrière de chaque pièce se trouve une rainure conçue pour permettre le cassage facile de la dernière section, ou languette, pendant l'utilisation (une fois le lasso en place). Une extrémité de la suture est attachée à cette languette pour qu'elle puisse être tirée à travers le tube pour serrer la suture. La profondeur de la rainure est vitale pour permettre un cassage facile, mais pas prématuré.
L'un des défis de la pièce était dans le design original de la rainure, qui était difficile à faire et à permettre un cassage propre et constant. MMD Medical a recommandé une modification de la forme, d'une encoche carrée à une encoche en V, qui fournit un point de rupture très distinct. L'entreprise fait encore des tests réguliers de force de cassage de la rainure, mais elle tombe constamment dans les paramètres spécifiés.
Gagner des travaux de fabrication médicale
Le modèle d'affaires de l'entreprise se concentre sur des opportunités sélectionnées avec des fabricants clés de dispositifs médicaux, permettant à l'équipe de fournir une valeur maximale. « On suit le principe 80/20 pour nous permettre de nous concentrer à aider nos clients clés à résoudre leurs plus grands défis commerciaux », dit M. Bjork. « Notre but est de construire des relations durables avec les grands fabricants de dispositifs médicaux. »
Un attribut qui rend l'entreprise attractive pour les clients potentiels est sa capacité à identifier la meilleure solution aux problèmes des clients et à la mettre en œuvre rapidement, même quand cela implique d'apporter la dernière technologie. Alors que les discussions se développent pour du travail futur, M. Schmit communique déjà avec les distributeurs de machines sur l'équipement qui pourrait être nécessaire. Avec une justification appropriée, la direction est rapide pour déclencher l'achat de nouvelles machines, et, dans la plupart des cas, ces distributeurs ont pu livrer immédiatement.
« Tout le monde cherche des économies de coûts », dit M. Bjork. « L'avantage qu'on apporte est qu'on a une équipe de résolveurs de problèmes créatifs qui peuvent trouver des solutions créatives — et la solidité financière pour soutenir les solutions en investissant dans la dernière technologie et équipement. »
Depuis la consolidation des opérations de l'entreprise sous un même toit, les équipes ont pu mieux collaborer en tirant parti de leurs perspectives et expertises diverses pour livrer des solutions créatives aux plus gros problèmes des clients.
Pour plus d'informations de MMD Medical, appelez le 763-428-8310 ou visitez mmdmedical.com.
Équipement industriel
- Usinage CNC : clé de la précision dans la fabrication d'équipements médicaux
- Micro Med Machining : Précision au-delà des standards des tours suisses
- Maîtriser l'usinage médical de précision : 8 techniques essentielles pour le titane, cobalt-chrome et acier inoxydable
- Usinage suisse : origines, avantages et applications industrielles
- Comment l'usinage de précision améliore les performances des dispositifs médicaux
- Prototypage à la production : choisir entre impression 3D et usinage CNC
- Usinage suisse de précision d'électrodes médicales MP35N® pour performance supérieure des dispositifs
- Bagues de guidage usinées suisses sur mesure : Amélioration de la résistance à l'usure dans les dispositifs médicaux à haute vitesse
- Usinage CNC suisse de précision : Production de vis et ancrages osseux pour orthopédie et dentisterie