



Maîtriser Fanuc G71 Tournage & G74 Perçage Peck sur tours CNC : Exercice pratique
Exercice programmation tour CNC pour machinistes sur Fanuc (ou contrôles similaires).
Utilise :
Fanuc G71 Cycle tournage
Fanuc G74 Cycle perçage peck
Exercice programmation Tour CNC
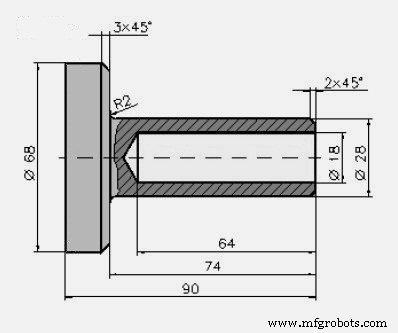
Exercice Tour CNC Fanuc G71, G74
N10 G40 G00
N20 G99
N60 T0101
N70 G50 S3500
N80 G96 S0240 M4
N90 G00 X72. Z0.1
N100 G01 X-1.6 F0.12 M7
N110 G00 X150. Z150.
N120 M5
N130 M9
N140 T0303
N150 G97 S2500 M3
N160 G00 X0. Z3.
N170 G01 Z-6. F0.1 M7
N180 G00 Z2.
N190 G00 X150. Z150.
N210 T0707 M7
N220 G97 S0884 M3
N230 G00 Z3.
N240 G00 X0.
N250 G74 R1.0
N260 G74 X0.0 Z-68.326 Q18000 F0.22
N380 G00 X200.
N400 G00 Z100.
N500 T0404 M7
N510 G50 S3500
N520 G96 S0240 M4
N530 G00 Z1.
N540 G00 X70.
N550 G71 U4. R1
N560 G71 P570 Q650 U0.6 W0.2 F0.35
N570 G42 G00 X24.
N580 G01 Z0.
N590 G01 X28. Z-2.
N600 G01 Z-72.
N610 G02 X32. Z-74. I2. K0.
N620 G01 X62.
N630 G01 X68. Z-77.
N640 G01 Z-90.
N650 G40
N660 G00 X150.
N680 G00 Z70.
N690 T0202 M7
N700 G50 S4500
N710 G96 S0380 M4
N720 G00 X16. Z3.
N730 G42 G01 Z0. F0.1
N740 G01 X24.
N750 G01 X28. Z-2.
N760 G01 Z-72.
N770 G02 X32. Z-74. I2. K0.
N780 G01 X62.
N790 G01 X68. Z-77.
N800 G01 Z-90.
N810 G40
N820 G00 X150. Z150.
N830 M5
N840 M9
N850 M30
Outils & Opérations utilisés
- T0101 Outil tournage – Facage ébauche
- T0303 Foret centrage – Centrage
- T0707 Foret hélicoïdal – Perçage
- T0404 Outil tournage – Tournage ébauche
- T0202 Outil tournage – Coupe finition contour
Programmation Fanuc Tour : Maîtriser G70, G71, G74 pour usinage intérieur précision
Guide alarmes & messages d'erreur Centroid CNC pour contrôles T-Series/M-Series
commande numérique par ordinateur
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Forage par piquage efficace sur tour Fanuc avec cycle G74
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Fanuc G21 : Programmation CNC Tour en Système Métrique
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Comprendre cycle filetage G78 programmation tour Fanuc
- Maîtriser le cycle de tournage G20 sur tours Fanuc 21TB
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC