



Comprendre et gérer le jeu (backlash) CNC : causes, mesure, solutions
Aujourd'hui, parlons du jeu (backlash) CNC présent sur les axes des machines.
Nous couvrirons :
- Qu'est-ce que le backlash CNC ?
- Causes du backlash CNC
- Quand s'inquiéter du backlash CNC
- Comment mesurer le backlash
- Comment le résoudre et le compenser (matériel et logiciel commande numérique)
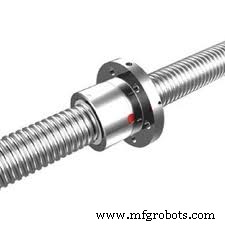
Backlash CNC
Qu'est-ce que le backlash CNC ?
Le backlash CNC est tout jeu présent sur un axe de machine CNC.
Ou dit autrement : c'est l'absence de mouvement de l'axe lors d'un renversement de sens.
Causes du backlash CNC ?
Ce jeu peut provenir de :
- Jeu prévu dans les pièces mécaniques pour réduire le frottement.
- Desserrage des pièces mécaniques avec le temps.
- Usure mutuelle des pièces en mouvement prolongé, perdant forme et dimensions d'origine.
Le backlash CNC est déjà là
Un axe CNC bouge grâce à sa vis mère et son écrou de vis mère. Un jeu minime y est toujours maintenu pour limiter dommages et usure.
Backlash CNC : quand s'inquiéter ?
C'est bien si le jeu est près de 0,0001" (2,5 µm), mais pas toujours possible. 0,0003" à 0,0004" (7,5–10 µm) est acceptable. Si le jeu dépasse cette limite, il faut s'inquiéter et appeler la maintenance mécanique.
Comment mesurer le backlash CNC ?
Avec un comparateur à cadran sur support réglable.
Posez le support sur la table, pointez l'aiguille vers l'axe à mesurer.
- Réglez l'aiguille à 0,0 mm.
- Déplacez l'axe de 0,5 mm dans un sens. Le comparateur doit afficher 0,5 mm.
- Inversez le même axe de 0,5 mm.
Si l'aiguille revient à 0,0 mm, tout va bien. Sinon, si elle retarde à l'inversion, le retard est le backlash.
Comment résoudre le backlash ? (Compensation)
Deux voies : matériel et logiciel.
Privilégiez le matériel : le backlash vient souvent de l'usure vis/écrou, mieux vaut resserrer si trop lâche, ou remplacer. Il existe d'autres solutions matérielles.
Les commandes numériques permettent aussi de compenser le backlash via leurs paramètres.
Compensation par paramètres CNC : quelle efficacité ?
Le meilleur conseil : résolvez matériellement (changer vis/écrou si possible, ou resserrer). Sinon, les paramètres CNC peuvent compenser. Sur mon tour Fanuc, la compensation est réglée à 0,012 mm sur X et Z.
Mais ces réglages ne durent pas : si l'usure matérielle continue, le backlash augmentera et il faudra réaugmenter le paramètre.
commande numérique par ordinateur
- Machines CNC : Booster la production, réduire les coûts, garantir la précision
- Glossaire complet machine routeur CNC
- Idées d'affaires avec une fraiseuse CNC : du mobilier sur mesure aux aménagements de camping-car
- Qu'est-ce que le CNC ? – Comprendre la Commande Numérique par Ordinateur pour la fabrication moderne
- Maîtriser le fraisage CNC : fabrication de précision métallique expliquée
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Tour CNC TF2000 – Précision lourde et commande conviviale
- Tour CNC Trak TRL 1540V – Précision et flexibilité pour l'usinage