



Machines à électroérosion par enfonçage : fonctionnement, avantages et limites
L'électroérosion par enfonçage (EDM) – aussi appelée EDM à plongée, EDM conventionnelle, EDM à matrice ou EDM à ram – est l'un des types d'EDM les plus anciens et les plus connus. C'est une méthode d'usinage unique pour réaliser des pièces complexes avec une haute précision, même dans des matériaux très durs.
Cet article résume ce qu'est une machine à électroérosion par enfonçage, comment elle fonctionne et les raisons de l'utiliser.
Comment fonctionne l'électroérosion par enfonçage ?
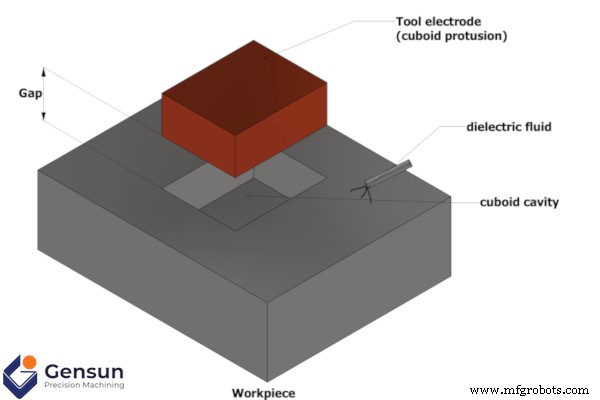
L'électroérosion par enfonçage fonctionne selon les mêmes principes que les autres types d'électroérosion : une différence de tension électrique entre l'outillage EDM (l'électrode) et la pièce provoque des étincelles entre les deux. L'énergie thermique élevée créée par ces étincelles fait fondre ou vaporise des fragments de la pièce et de l'électrode EDM. Les débris sont ensuite évacués par le fluide diélectrique.
Comme pour les autres types d'EDM, les étincelles se produisent des milliers de fois par seconde, « coupant » efficacement la pièce. Dans ce processus, l'électrode est lentement plongée, ou enfoncée, dans la pièce tandis qu'elle « usine » la surface de travail à la profondeur désirée. L'outillage est ensuite retiré et le résultat est une image miroir inversée de l'outillage EDM creusée dans la pièce.
Dans la plupart des cas, l'électroérosion par enfonçage utilise une électrode en graphite et une huile hydrocarbonée comme le kérosène comme fluide diélectrique. Bien que d'autres options soient disponibles pour des projets spécifiques, les électrodes en graphite et l'huile hydrocarbonée offrent un bon équilibre entre durabilité de l'outillage, finition de surface et coût.
Électroérosion par enfonçage : avantages et limites
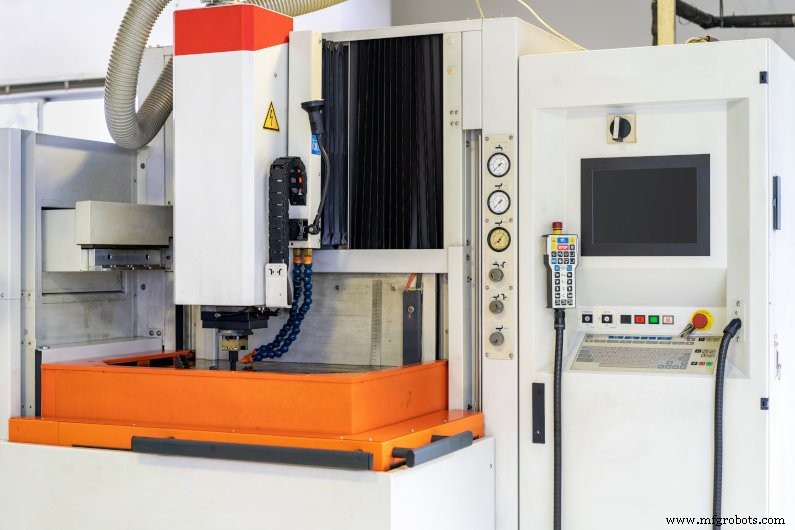
- Comme tout procédé de fabrication, l'électroérosion par enfonçage présente un mélange de capacités et de limitations qui la rendent mieux adaptée à certaines applications. Les principaux avantages sont qu'elle est :
- Idéale pour réaliser des détails très fins et complexes sans avoir à traverser toute l'épaisseur du métal.
- Capable de finitions de surface de très haute qualité, surtout avec une seconde passe de finition.
- Bien adaptée à l'usinage de matériaux durs, comme les aciers à outils, le tungstène et les alliages avancés à base de nickel, même sur des surfaces inclinées.
- Un procédé entièrement CNC nécessitant une supervision minimale.
D'un autre côté, les principales limites de l'électroérosion par enfonçage sont qu'elle :
- N'est compatible qu'avec des matériaux conducteurs et ne fonctionne pas bien avec les matériaux hétérogènes.
- Est un procédé d'usinage plus lent que les autres types d'EDM, et peut être plus lente que d'autres méthodes d'usinage alternatives.
- Nécessite une nouvelle électrode personnalisée pour chaque coupe unique, ainsi que le remplacement de l'électrode après sa détérioration.
- Est souvent plus coûteuse que d'autres opérations d'usinage, surtout en ce qui concerne la production et la consommation d'électrodes.
Mis à part quelques différences subtiles, l'électroérosion par enfonçage a des avantages et inconvénients très similaires à l'électroérosion par fil. La plus grande distinction est que l'EDM par fil ne peut réaliser que des coupes à pleine épaisseur en partant d'un bord ou d'un trou préexistant. L'électroérosion par enfonçage, elle, peut plonger l'électrode à n'importe quelle profondeur désirée sur n'importe quelle face de la pièce. L'EDM par fil peut être moins cher et plus rapide pour une large gamme de coupes linéaires, mais ne convient pas pour créer des caractéristiques aveugles ou des surfaces avec une courbure en 3 dimensions. C'est là que ce procédé excelle !
Ce procédé de fabrication est-il fait pour vous ?
Bien que d'autres procédés d'usinage puissent souvent couper et former les matériaux plus vite ou à moindre coût, l'électroérosion par enfonçage reste un procédé de spécialité important. Elle est idéale pour usiner des matériaux à haute dureté ou des détails complexes qui seraient difficiles, voire impossibles à obtenir avec d'autres procédés.
Cela la rend parfaite pour produire des matrices et moules durables, des caractéristiques complexes comme des cannelures internes sur des arbres de moteur, et des détails minuscules comme des ailettes de refroidissement ultra-fines. Si vous voulez en savoir plus sur les capacités de l'électroérosion et savoir si c'est la bonne méthode pour votre prochain projet, consultez la page des services EDM de Gensun.
commande numérique par ordinateur
- Qu'est-ce que le CNC ? – Comprendre la Commande Numérique par Ordinateur pour la fabrication moderne
- Machines CNC expliquées : fonctionnement et rôle dans la fabrication moderne
- Laminage : Types de laminoirs, procédés et applications
- Comprendre les fraiseuses : Fonctions, applications et avantages
- Pourquoi l'aluminium est le matériau de choix pour l'usinage CNC : avantages, usages et alternatives
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- Smart Manufacturing : Définition, Avantages et Implémentation
- Usinage CNC : Avantages et Limites pour la Fabrication de Précision
- 5 avantages et applications essentiels de la technologie Wire EDM