



Programmation CNC 5 axes : définir les plans de transformation avec vecteurs IJK et UVW
Il y a quelque temps, j'ai reçu un commentaire sur un de mes précédents articles – « Programmation 5 axes : programmer avec vecteurs outil » – demandant comment désigner un plan transformé 5 axes en utilisant des vecteurs IJK UVW, au lieu des désignations d'axes rotatifs ABC traditionnels sur leur machine CNC 5 axes. Au lieu de simplement répondre au commentaire, j'ai pensé écrire cet article en réponse. Comme ce sera une continuation de la série sur les bases du CNC 5 axes, je vous suggère de lire et comprendre l'utilisation des vecteurs outil IJK comme prérequis.
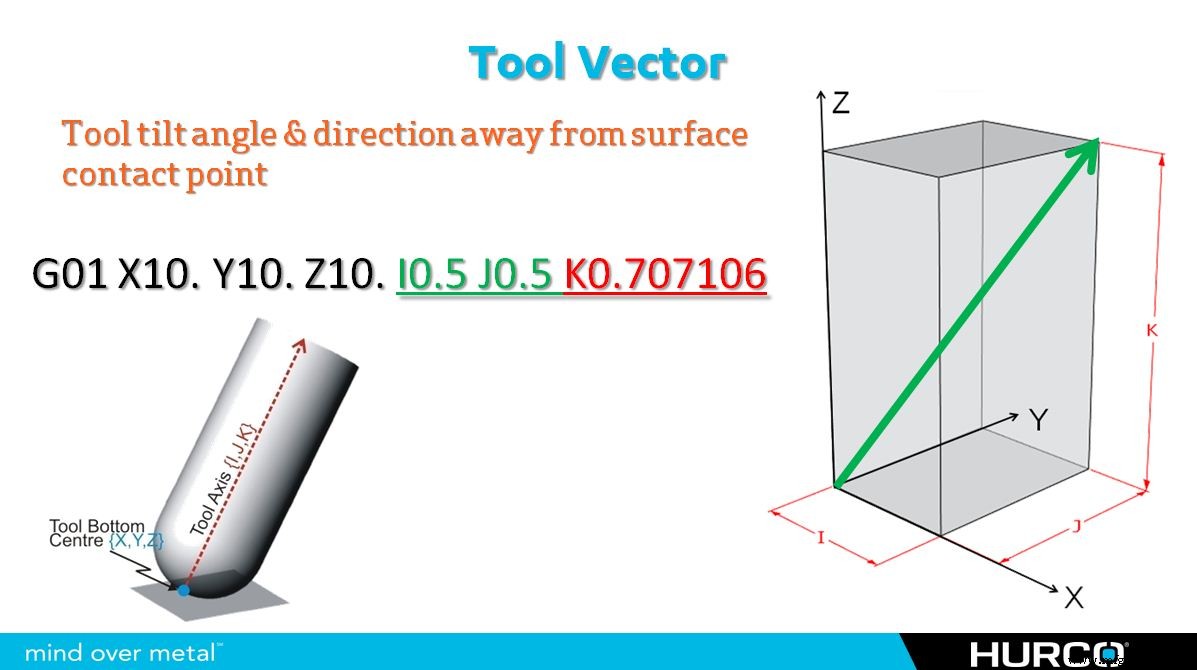
L'idée derrière la création d'un plan transformé 5 axes à l'aide de vecteurs est exactement la même que la programmation de mouvements d'outil avec des vecteurs outil IJK sur toute machine avec un 5e axe ; cependant, la différence réside dans le fait que vous aurez deux vecteurs distincts, utilisant IJK pour l'un et UVW pour le second. La raison pour laquelle vous avez besoin de deux « jambes » distinctes pour cette fonction, c'est qu'on ne peut pas définir un plan avec un seul axe. J'utiliserai le sol d'une pièce comme analogie : vous ne pouvez pas créer un sol dans une pièce sans avoir au moins deux murs. Avec un seul, le sol tournerait simplement autour de cet unique axe et pourrait pointer dans n'importe quelle direction. Pour accommoder les deux jambes du plan transformé, et parce que nous voulons déterminer la direction de l'axe Z, nous utiliserons l'axe X et l'axe Y comme nos jambes, ou murs du plan transformé désiré.
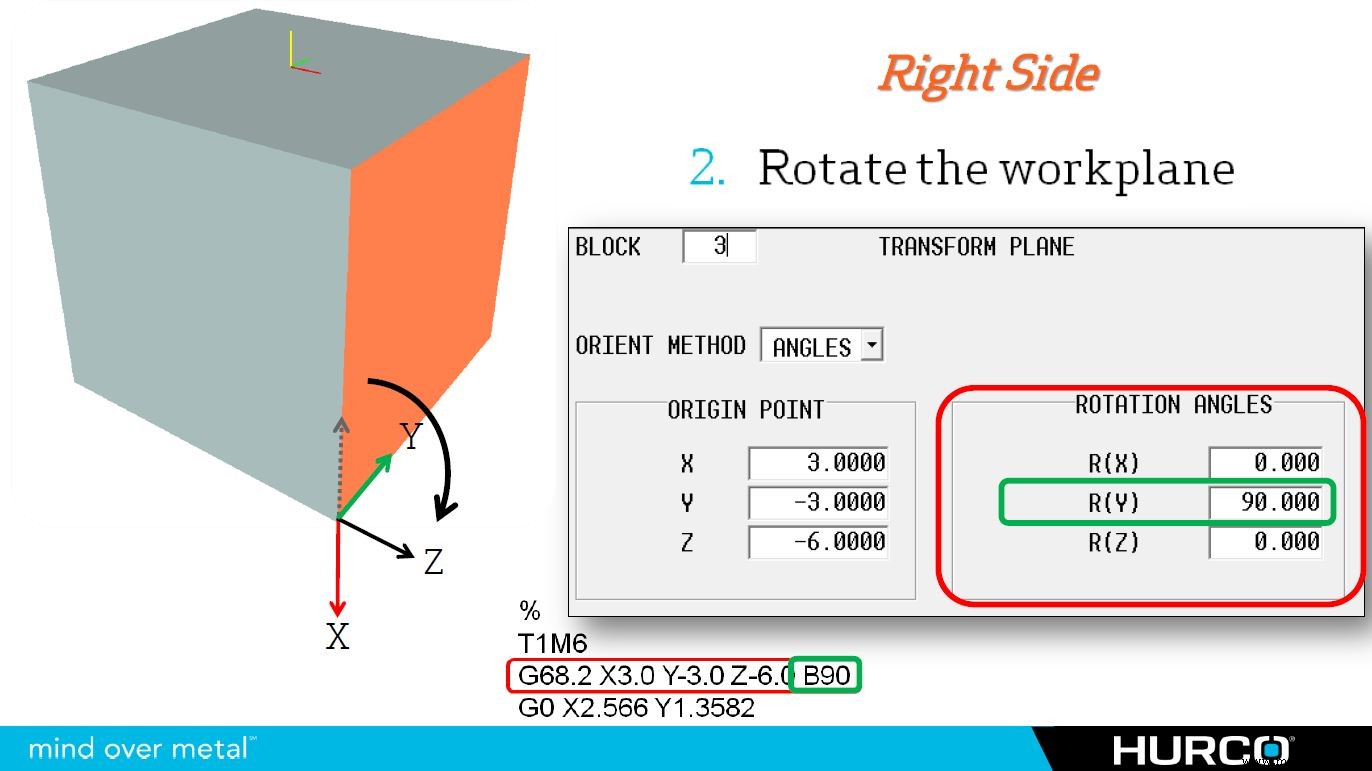
Voici un exemple du G-code utilisé pour désigner le plan transformé montré dans l'image ci-dessus en utilisant les vecteurs IJK UVW (rotation de 90 degrés autour de l'axe Y) sur notre fraiseuse CNC 5 axes. Le zéro pièce original était le centre du haut d'un cube de 6" x 6" x 6" :
G68.2 X3.0 Y-3.0 Z-6.0 I0 J0 K-1 U0 V1 W0
Le vecteur IJK désigne l'orientation de la FLÈCHE ROUGE (axe X). La direction X et Y de la flèche n'a pas bougé de son orientation originale et reste alignée avec le point d'origine dans les deux directions. Seule la direction de l'axe Z a changé : elle pointe maintenant vers le bas dans la direction négative de Z, donc nous utilisons -1. Si c'avait été +1 (I0 J0 K1), la flèche rouge pointerait VERS LE HAUT, et l'axe Z serait orienté vers le côté gauche de la pièce.
Le vecteur UVW désigne la direction de la FLÈCHE VERTE (axe Y). Pour désigner la direction de la flèche, nous n'avons besoin que d'une valeur de +1 dans la direction de l'axe Y – ce qui coïncide avec l'orientation de l'axe Y si nous usinions sur le dessus de la pièce. Ce vecteur UVW serait le même pour tout plan transformé où l'axe Y reste dans son orientation originale. Cependant, si -1 avait été utilisé pour le jeton V (U0 V-1 W0), la flèche verte pointerait vers l'avant de la pièce (180 degrés de différence), et l'axe Z aurait été orienté vers le côté gauche de la pièce.
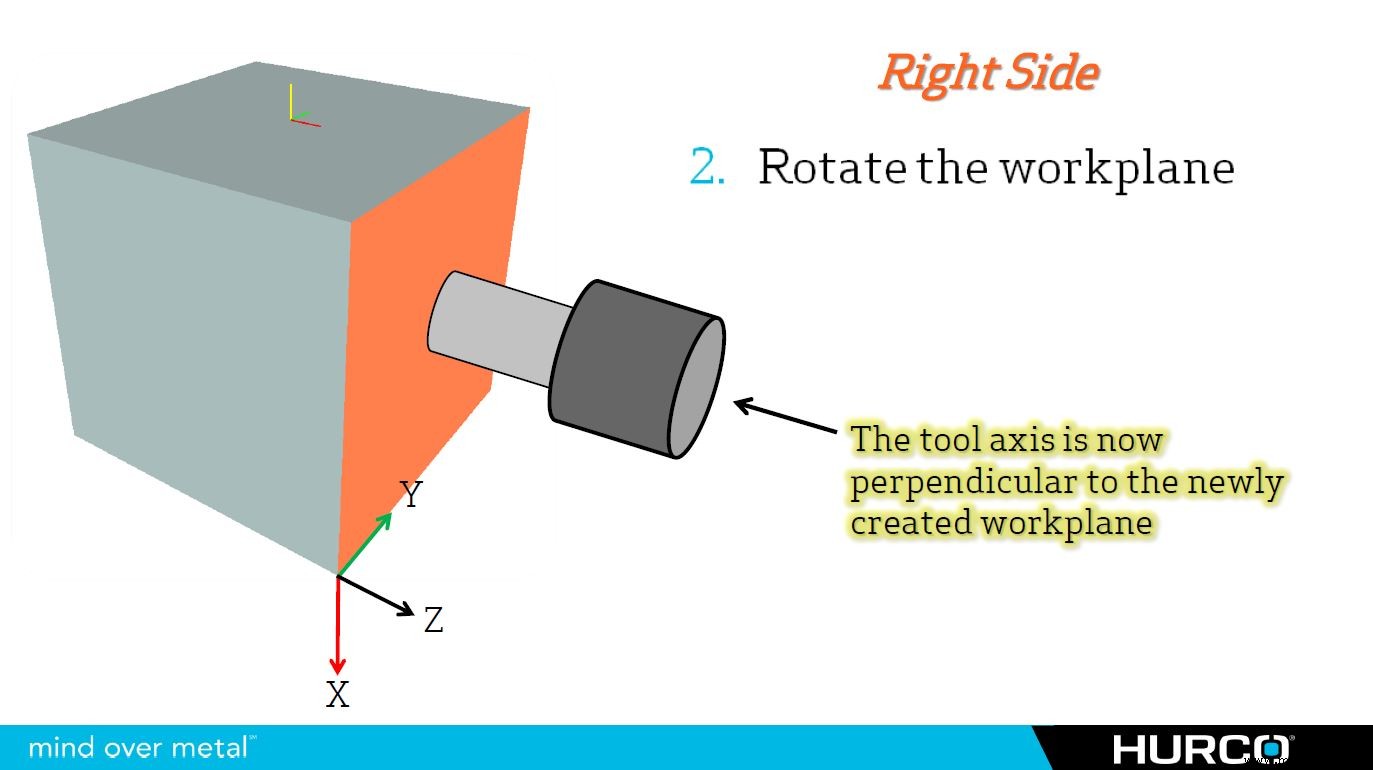
Comme vous pouvez le voir, avec un peu de compréhension, ce n'est vraiment pas si difficile à visualiser ou programmer. Dans cet exemple, nous avons utilisé une simple rotation de 90 degrés autour d'un axe, mais ce même principe pourrait être utilisé pour désigner n'importe quel angle composé de rotation nécessaire pour n'importe quel plan transformé requis. C'est aussi simple que de pointer les flèches ROUGE et VERTE dans la direction où elles doivent pointer, et l'axe Z pointera toujours perpendiculairement au plan créé.
Pour en savoir plus sur la variété de machines CNC 5 axes de Hurco, n'hésitez pas à visiter notre site www.hurco.com
Configurations de machines 5 axes
Nouveau guide sur l'usinage 5 axes CNC publié – Perspectives d'expert pour les modeleurs
Maîtriser la qualité de finition de surface sélective (SFQ) de Hurco pour un usinage supérieur
commande numérique par ordinateur
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Nouveau guide sur l'usinage 5 axes CNC publié – Perspectives d'expert pour les modeleurs
- 5 avantages clés de l'usinage CNC de précision
- Manuel de Programmation CNC – 3e Édition par Peter Smid : Guide Complet Fanuc et Plus
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Maîtriser la programmation tour CNC : Guide pour machinistes
- Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
- Maîtrise des codes M : Quiz programmation CNC
- Maîtrisez les codes G : Quiz programmation CNC