



Clipper Windpower résout les pannes d'anémomètres par le gel grâce à l'analyse des causes racines Six Sigma
À 262 pieds de haut, les éoliennes de Clipper Windpower font tourner leurs trois pales robustes pour générer assez d'électricité propre et renouvelable pour alimenter 750 foyers pendant 24 heures. Lorsque la brise se transforme en tempête glaciale – combinant glace, pluie verglaçante, neige ou brouillard – les anémomètres, qui mesurent la vitesse et la direction du vent, peuvent se bloquer, causant des temps d'arrêt coûteux pour des exploitants comme Clipper.
À propos de Clipper Windpower
Siégeant à Carpinteria, en Californie, Clipper Windpower est un leader en pleine croissance dans la technologie de l'énergie éolienne, la fabrication de turbines et le développement de projets. L'entreprise emploie plus de 850 personnes aux États-Unis, au Danemark et au Royaume-Uni. Son usine de fabrication et d'assemblage certifiée ISO 9001 à Cedar Rapids, dans l'Iowa, est opérationnelle depuis mars 2006.
Recourir à la qualité pour améliorer la disponibilité des turbines
Durant l'hiver 2007-2008, les premières turbines de Clipper dans l'Iowa, l'Illinois et New York ont fait face à de la pluie verglaçante et du brouillard sévères qui ont causé des pannes d'anémomètres. Bien que les tours soient restées en ligne, l'absence d'anémomètres fonctionnels signifiait que les pales de 153 pieds ne pouvaient pas être positionnées pour capter le vent efficacement. Les correctifs logiciels initiaux n'ont pas résolu le problème ; des unités supplémentaires ont commencé à geler, érodant la disponibilité des turbines.
Face à une liste croissante de pannes, Clipper a lancé une analyse des causes racines (RCA) sous le cadre Six Sigma DMAIC – Définir, Mesurer, Analyser, Améliorer, Contrôler. Le manager Mike Trueg, membre senior de l'ASQ, a utilisé une matrice de notation pour prioriser les projets impactant la sécurité, la qualité et la disponibilité. La RCA a été mandatée pour découvrir pourquoi les anémomètres échouaient en hiver et développer une solution durable avant la prochaine saison.
Suivi de l'approche DMAIC
La sélection de l'équipe nécessitait un équilibre d'expertise. Ellen Sennett, co-leader, a initialement choisi du personnel avec une expérience électrique, car le problème semblait électrique. L'équipe de sept parties prenantes comprenait la fabrication, les opérations sur le terrain, l'assurance qualité, la chaîne d'approvisionnement et des représentants des fournisseurs, comme le montre la Figure 1.
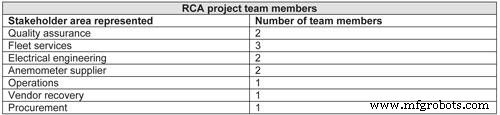
Figure 1
Tous les membres n'ont pas participé à chaque étape ; les fournisseurs ont rejoint une fois la cause racine identifiée. L'équipe a suivi les étapes décrites dans la Figure 2.
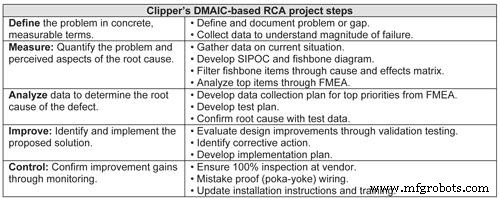
Figure 2
Définition du problème
Après les pannes initiales, Clipper a commencé à enregistrer systématiquement chaque arrêt lié aux conditions météorologiques, fournissant les données qui ont lancé la charte de la RCA.
Mesure pour quantifier le problème
Les données collectées ont montré que les précipitations et la température étaient dans les limites spécifiées de l'anémomètre. L'équipe a construit une matrice SIPOC et un diagramme d'Ishikawa qui ont identifié 45 causes potentielles. Une matrice cause-effet les a réduites à neuf éléments à haut risque pour une analyse des modes de défaillance et de leurs effets (AMDE).
Analyse des données pour déterminer la cause racine
L'équipe a rassemblé des preuves sur les principaux risques de l'AMDE grâce à des tests sur 13 causes potentielles, allant de procédures de câblage incorrectes à des déficiences du circuit de chauffage. L'analyse a révélé que la conception du circuit de chauffage du fournisseur ne répondait pas à la spécification annoncée, la rendant inadéquate pour les conditions d'exploitation de Clipper. L'équipe RCA a persuadé le fournisseur de reconnaître le manque, bien qu'une collaboration plus précoce aurait pu accélérer la résolution.
Identification et mise en œuvre d'une solution
Avec la cause racine identifiée, l'équipe a testé des prototypes de circuits de chauffage améliorés dans un laboratoire de simulation météorologique hivernale, suivant la norme militaire 810F section 521.2 pour le givrage. Trois tours de prototypes ont été menés : les deux premiers ont échoué dans les conditions simulées, mais le troisième a résisté aux conditions extrêmes. L'objectif était de remplacer 405 anémomètres à l'échelle nationale d'ici le 30 mars 2010.
Contrôle pour confirmer l'amélioration
Les contrôles introduits incluent :
- Inspection à 100 % par le fournisseur via un test de rodage de trois jours du système de chauffage, éliminant les expéditions défectueuses.
- Validation en usine de tous les anémomètres avec les unités de contrôle de turbine.
- Un connecteur unidirectionnel pour empêcher le câblage incorrect sur le terrain.
- Câblage coloré pour les installateurs.
Le nouveau design résiste à la nature
Les tests sur le terrain durant les hivers 2008-2009 et 2009-2010 ont confirmé la reconception. Malgré des conditions difficiles – vents de 40-50 mph, glace d'un demi-pouce, 4-8 pouces de neige et températures inférieures à –15 °C – seulement deux pannes liées à la météo se sont produites, un taux de 1,6 % attribuable à un problème d'assemblage du fournisseur, pas à la conception de l'anémomètre. La RCA a été officiellement close.
Le projet a tenu les clients informés avec des présentations sur les étapes de remédiation, favorisant la confiance et la satisfaction. De nombreux clients de Clipper, familiers avec les outils Six Sigma, ont apprécié l'approche transparente de résolution de problèmes.
Les employés du centre de surveillance de Cedar Rapids ont également bénéficié, connaissant moins d'incidents de turbines pendant les tempêtes hivernales. La RCA a aidé le personnel de Clipper à adopter un état d'esprit proactif et préventif, se concentrant sur la prévention des défauts dès la phase de conception.
Construire une culture de la qualité
Trueg et Sennett attribuent à la RCA le mérite d'avoir mis en évidence le besoin de tests internes et de diversification des fournisseurs. Clipper teste désormais les composants en interne avant le déploiement sur le terrain, atténuant les risques futurs. Le projet a également suscité l'intérêt pour le Six Sigma parmi les membres de l'équipe, dont beaucoup ont poursuivi une formation Green Belt.
Pour plus d'informations :
- Lectures recommandées : The Lean Six Sigma Pocket Toolbook de George, Rowlands, Price et Maxey ; Statistics for the Utterly Confused de Jaisingh.
- Visitez le Centre de connaissances à www.asq.org/knowledgecenter pour des ressources sur l'analyse des causes racines et le Six Sigma.
À propos de l'auteur
Janet Jacobsen est une rédactrice indépendante spécialisée dans la qualité et la conformité. Diplômée de l'Université Drake, elle vit à Cedar Rapids, Iowa. L'article a été mis à disposition par l'American Society for Quality (ASQ, www.asq.org).
Entretien et réparation d'équipement
- La puissance d'une vision claire et concise : le moteur du succès en leadership
- Éviter pièges courants analyse cause racine : guide pratique
- Worthington Industries : Zéro blessure, zéro dommage — L'excellence sécurité de l'usine Delta
- GE déploie le système de contrôle Mark VIe avancé à la centrale PP10 de 2000 MW de Saudi Electricity Company
- Timken acquiert QM Bearings pour étendre son portefeuille transmission de puissance haute performance
- Exploiter une vision claire pour réussir en maintenance et fiabilité
- L'usine TIEM de Toyota remporte le prix Entreprise de l'Année de la Chambre de Columbus
- Comment prolonger la durée de vie de votre alimentation : 6 conseils d'expert
- L'énergie éolienne : transformer le mouvement de l'air en électricité propre