



Papier de verre et abrasifs enduits : solutions industrielles et bricolage
Historique
Bien que les types d'abrasifs enduits les plus familiers soient probablement les feuilles individuelles de papier de verre avec lesquelles les bricoleurs préparent meubles ou objets d'artisanat pour la peinture, le terme technique « abrasifs enduits » englobe en réalité une gamme bien plus large de produits pour usage individuel et industriel. Bien que ces produits prennent de nombreuses formes, tous sont essentiellement une seule couche de grain abrasif fixée sur un support flexible. En plus de leur forme la plus connue, les papiers de verre sont également disponibles pour les consommateurs sous forme de bandes, rouleaux et disques. Cependant, les plus gros utilisateurs d'abrasifs enduits sont les fabricants qui emploient des abrasifs à grande échelle dans diverses phases de la production industrielle. Par exemple, les abrasifs enduits sont critiques dans les industries du meuble et de l'automobile.
Les abrasifs enduits remontent au 13e siècle, quand les Chinois utilisaient des coquillages et graines broyés collés avec de la gomme naturelle sur du parchemin. En 1769, du papier abrasif enduit était vendu dans les rues de Paris. Un article de 1808 décrit un processus de fabrication d'abrasifs enduits, et en 1835, un brevet américain était délivré pour une machine produisant des abrasifs enduits.
Pas toujours un outil polyvalent, les abrasifs enduits étaient à l'origine restreints aux applications de finition comme le polissage ou la préparation de surfaces pour la peinture ou le placage. Grâce aux améliorations de la résistance des supports et des propriétés des minéraux abrasifs, les abrasifs enduits peuvent maintenant être utilisés pour des applications lourdes. Aujourd'hui, les utilisations industrielles vont du polissage manuel avec des feuilles d'abrasif enduit au meulage d'acier avec de grandes machines utilisant des moteurs électriques de 300 chevaux pour entraîner des bandes de plusieurs pieds de large.
Actuellement, environ quarante entreprises fabriquent ou importent des rouleaux géants aux États-Unis. La taille de l'industrie est limitée car elle nécessite un investissement substantiel en équipement, matières premières, énergie et main-d'œuvre. Un plus grand nombre d'entreprises convertissent les rouleaux géants en produits utilisables comme disques et bandes.
Matériaux premiers
Le nom « papier de verre » est en réalité un abus de langage, car la plupart des produits adhésifs enduits ne contiennent ni sable ni papier. Généralement, ils consistent en un type de minéral abrasif, qui peut être organique ou synthétique ; des supports flexibles ; et des adhésifs. D'autres matériaux peuvent être ajoutés pour des applications spéciales. La plupart des entreprises qui fabriquent des rouleaux géants d'abrasifs enduits achètent les minéraux et matériaux de support à des entreprises indépendantes spécialisées dans leur fabrication. Les minéraux naturels viennent d'entreprises qui les extraient et les traitent, les minéraux synthétiques d'entreprises spécialisées dans ces matériaux réfractaires, et la plupart des supports de fabricants de tissus.
Le grain abrasif, la partie clé des produits abrasifs enduits, peut être soit un minéral naturel soit synthétique. En raison de leur dureté extrême, les minéraux naturels comme le grenat ou l'émeri (corindon avec impuretés de fer) trouvent une utilisation limitée dans les produits pour applications sur bois, tandis que le minéral crocus (oxyde de fer naturel) est limité à l'usage comme agent de polissage en raison de sa tendreté. Cependant, de tels minéraux naturels représentent moins d'un pour cent du marché des abrasifs. Les applications de travail des métaux requièrent exclusivement des minéraux synthétiques car ils offrent une qualité constante et peuvent être spécialement fabriqués avec une structure allongée qui se lie bien aux supports flexibles.
L'utilisation d'un produit abrasif enduit particulier détermine le minéral qui sera utilisé. L'oxyde d'aluminium est l'abrasif le plus courant, suivi du carbure de silicium. Comme le carbure de silicium est plus dur et plus tranchant, il est utilisé pour les applications impliquant le verre et d'autres matériaux non métalliques. L'oxyde d'aluminium, qui est l'abrasif le plus tenace, est utilisé pour les applications de travail des métaux où les forces élevées sont courantes. Les minéraux contenant de l'alumine de zirconium et de l'alumine sont généralement utilisés là où des abrasifs extrêmement robustes sont nécessaires, comme dans les fonderies. Les minéraux chers et extrêmement durs comme le diamant ou le nitrure de bore cubique sont réservés aux processus de polissage spéciaux.
Les tailles des grains abrasifs vont de fines particules ressemblant à de la farine (grain 2000) à de grosses particules ressemblant à du sucre en grains (grain 60). Les grains plus fins sont utilisés pour les applications de finition de surface et les grains plus gros pour le façonnage et l'enlèvement de matière. Les développements récents dans la fabrication de grains abrasifs uniformes et extrêmement petits avec des particules de la taille des particules aéroportées dans la fumée ont créé des applications de polissage fin appelées superfinition. D'autres améliorations incluent une technologie brevetée pour regrouper des minéraux fins en petites sphères creuses ou conglomérats de la taille de grains conventionnels. De tels raffinements ont amélioré la capacité de coupe et prolongé la durée de vie utile des produits abrasifs enduits.
Le support est la plateforme flexible à laquelle le minéral abrasif est attaché. Le développement des abrasifs enduits comme outil de fabrication polyvalent peut en partie être attribué aux améliorations des matériaux de support. Sans un support solide et flexible, les abrasifs enduits ne pourraient pas survivre à une manipulation rude ou aux effets de liquides souvent utilisés comme aides au meulage.
Les supports se déclinent en quatre matériaux de base, chacun avec des attributs uniques. Le papier est le plus léger des matériaux de support et aussi le plus faible. Bien que son manque de résistance matérielle limite l'utilité du papier pour les applications manuelles, sa flexibilité le rend idéal pour les applications où l'abrasif enduit doit épouser étroitement le contour d'une pièce. Classés sur une échelle qui augmente avec le poids physique d'une rame, les supports en papier existent en poids notés A à F. Sauf traitement spécial, le papier ne peut pas être utilisé avec l'eau ou d'autres fluides.
Les supports en fibres tissées existent en désignations de poids progressivement plus lourdes J, X, Y, M et H et sont généralement en coton, polyester ou rayonne. Le motif de tissage du support varie de fibres tissées à angles de 90 degrés à fibres superposées à 90 degrés et cousues ensemble. Un motif de maille ou d'écran moins courant est utilisé pour les supports dans les matériaux nécessaires aux applications humides à basse pression. Les supports en fibres sont faits de multiples couches de fibres de tissu imprégnées de résine utilisées dans certaines applications sèches à haute pression. Les supports en film, un développement récent, ont amélioré l'efficacité des abrasifs enduits dans la finition de précision. Un film synthétique d'épaisseur uniforme peut être utilisé avec des minéraux de taille micron spéciale pour produire des finitions hautement réfléchissantes et des dimensions de précision sur les pièces.
La liaison ou adhésif est appliquée sur le support en deux couches, chacune servant un but différent. La première couche d'adhésif, appelée couche de base, maintient le minéral abrasif sur le support. Après l'application de la première couche d'adhésif et du grain, un second adhésif, la couche de finition, est appliqué en épaisseurs variables selon le type de produit fabriqué. Une fine couche de finition laisse plus de minéral abrasif exposé, donnant un produit qui coupe plus agressivement. Des couches de finition plus épaisses, qui couvrent plus du minéral, créent un produit qui coupe moins agressivement mais produit des finitions plus fines.
Processus de
fabrication
Application de la couche de base sur le support 1
- 1 Une bande de ponçage typique origine avec la fabrication d'un grand rouleau d'abrasif enduit contenant un support en tissu de coton de poids « X », grain 100 d'oxyde d'aluminium, et liaison résine. La production commence quand la couche de base est appliquée sur un côté du matériau de support.
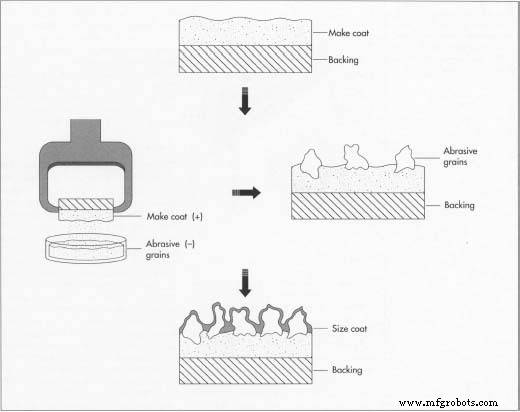 Le terme « papier de verre » est un abus de langage, puisque la plupart des abrasifs enduits ne contiennent ni sable ni papier. Au lieu de cela, un abrasif enduit typique contient un support en coton, polyester ou rayonne, avec une couche initiale de support adhésif – la couche de base – appliquée dessus. Les grains abrasifs sont ensuite appliqués par un processus de dépôt électrostatique, dans lequel les grains reçoivent une charge électrique. Finalement, une autre couche d'adhésif – la couche de finition – est appliquée.
Application de l'abrasif sur la couche de
base
- 2 L'étape suivante, l'application du minéral abrasif, est la plus importante du processus de fabrication car elle détermine l'orientation et la densité du minéral. Autrefois, le support avec la première couche d'adhésif passait sous un flux contrôlé d'abrasif, qui appliquait une fine couche de grit orienté aléatoirement. Aujourd'hui, le support est passé, côté adhésif vers le bas, sur un bac d'abrasifs qui ont été chargés électrostatiquement – donnés une charge électrique opposée au support. La charge opposée fait adhérer l'abrasif uniformément au support, résultant en un outil abrasif enduit très tranchant, à coupe rapide, avec la durée de vie maximale possible.
- 3 Le contrôle de la densité minérale sur le support flexible donne lieu à deux variations importantes dans la conception du produit : abrasifs à enduit ouvert et fermé. Un produit à enduit ouvert contient des grains abrasifs qui couvrent 50 à 70 pour cent de la surface du support. Cette densité plus faible permet au produit fini d'être flexible et l'empêche de se boucher ou de se charger avec des morceaux de matériau travaillé. Dans les produits à enduit fermé, le minéral couvre 100 pour cent de la surface disponible, rendant les produits finis meilleurs pour les applications de finition et plus adaptés à une manipulation plus rude que les produits à enduit ouvert.
Application de la couche de finition
- 4 Une fois le grain incrusté dans la couche de base, le rouleau est séché et passe à l'application de la couche de finition. Après l'application de la couche de finition, le rouleau est séché à nouveau et durci sous des conditions de température et d'humidité soigneusement contrôlées.
 Le papier de verre peut prendre un nombre quelconque de tailles et formes et peut être utilisé pour une variété d'applications, de la feuille tenue en main courante montrée ici aux énormes machines qui utilisent des moteurs électriques de 300 chevaux pour entraîner des bandes de plusieurs pieds de large. Le produit fini est ensuite enroulé sur une grande bobine et expédié aux entreprises qui le convertiront en bandes de ponçage ou autres articles.
- 5 Des matériaux et processus additionnels peuvent être inclus pour donner au produit converti des caractéristiques spéciales. Un tel traitement est l'ajout d'un auxiliaire de meulage dans la couche de finition qui améliore le meulage de certains métaux dans les applications à haute pression. Un autre traitement consiste à appliquer un adhésif sensible à la pression sur le côté non abrasif du support pour fabriquer certains types de disques de ponçage. Du matériel peut aussi être ajouté pour réduire l'électricité statique générée quand une bande est utilisée sur du bois. Faire passer le rouleau entre deux rouleaux d'acier rapprochés dans un processus appelé satinage écrase les minéraux saillants et laisse un produit d'épaisseur uniforme conçu pour les applications de finition fine.
Flexion du rouleau
- 6 Avant que le rouleau d'abrasif enduit ne soit converti en bande ou autre produit, il est systématiquement fléchi ou plié pour briser la couche continue de liaison adhésive. Cette flexion est nécessaire car le rouleau fraîchement fabriqué est si rigide qu'il ne fonctionnerait pas correctement une fois converti en autres produits. La flexion peut être appliquée dans une seule direction ou dans plusieurs directions. La flexion unidirectionnelle brise la liaison généralement à un angle de 90 degrés par rapport au bord du rouleau. Pour des applications spéciales où la bande doit épouser précisément les contours d'une surface de pièce, la flexion unidirectionnelle est appliquée le long de lignes parallèles aux côtés de la bande. La flexion multiple brise la liaison à des angles de 45 degrés par rapport aux côtés de la bande en motif croisé ou en combinaison de directions à 90 et 45 degrés. Bien que cette dernière produise une bande très flexible, une telle flexion réduit grandement la durée de vie utile du produit.
Conversion
- 7 La conversion du matériau en rouleau en bandes abrasives commence par la coupe de bandes d'abrasifs enduits à la largeur désirée. Chaque bande est ensuite coupée à la longueur appropriée, et les extrémités sont jointes ensemble. La jonction dans les bandes courantes est un épissage chevauchant à 45 degrés. Les bandes étroites sont épissées à un angle plus aigu et les bandes larges à un angle plus grand. Une variété de techniques d'épissage peut être appliquée selon l'importance des changements d'épaisseur de bande au niveau de la coupe et la contrainte que la bande subira pendant l'usage. Une pratique courante dans la préparation d'un épissage pour l'assemblage est le dégraissage, un processus qui enlève une couche d'abrasif ou de support des extrémités de la bande. Pour minimiser l'épaisseur des jonctions dans les produits utilisés pour les applications de finition, les deux extrémités sont dégraissées. Les produits à gros grains, utilisés pour des applications moins précises, sont dégraissés sur une seule extrémité. La conversion d'autres produits se fait de manière similaire. Par exemple, les disques de ponçage commencent avec une section de rouleau de taille appropriée, et une machine poinçonne les disques individuels complets avec le trou central.
Contrôle qualité
La qualité des produits abrasifs enduits est contrôlée par diverses normes gouvernementales et volontaires établies par les organisations professionnelles de l'industrie abrasive. Ces normes concernent principalement la sécurité et le classement et l'identification constants des produits. Les normes de sécurité apparaissent dans la publication B7.7 de l'American National Standards Institute (ANSI), et les normes de dimensionnement et d'identification des grains dans la publication ANSI B74.18.
L'avenir
Les abrasifs enduits continueront d'être des outils fiables et utiles pour le consommateur et l'industrie manufacturière, bien que des changements dans l'utilisation de certains produits soient probables. Par exemple, à mesure que les produits abrasifs non-tissés s'améliorent et deviennent mieux reconnus, ils pourraient remplacer certains produits abrasifs enduits. Le développement continu de minéraux et supports améliorera la performance des produits abrasifs enduits existants. De nouveaux supports en film et minéraux abrasifs ultra-fins permettront de nouvelles approches pour les finitions hautement réfléchissantes et de précision. De plus, les abrasifs enduits seront utilisés davantage avec des équipements automatisés à mesure que les designs s'améliorent et que de meilleurs contrôles informatiques deviennent disponibles.
Processus de fabrication
- SAE J1392 Grade 050AL : Acier laminé à froid et revêtu bas carbone, performances mécaniques premium
- SAE J1392 Grade 050BH : Acier laminé à froid et revêtu bas carbone, qualité premium
- SAE J1392 Grade 050BL : Acier Laminé à Froid et Revêtu – Performance Premium
- SAE J1392 Grade 050CH : Acier Laminé à Froid et Revêtu – Faible Teneur en Carbone
- SAE J1392 Grade 050CL : Acier Laminé à Froid et Revêtu – Faible Carbone
- SAE J1392 Grade 050SH : Acier Laminé à Froid et Revêtu – Haute Résistance
- SAE J1392 Grade 050SL : Acier Laminé à Froid et Revêtu – Performance Fiable
- SAE J1392 Grade 040ZL Acier laminé à froid et revêtu – Haute résistance et résistance à la corrosion
- SAE J1392 Grade 045AH : Acier laminé à froid, revêtu – Matériau de précision pour applications d'ingénierie