



Manomètres de précision pour applications industrielles et de sécurité
Contexte
De nombreux processus du monde moderne impliquent la mesure et le contrôle de systèmes sous pression liquides et gazeux. Cette surveillance reflète certains critères de performance qui doivent être contrôlés pour produire les résultats souhaités du processus et garantir son fonctionnement sûr. Chaudières, raffineries, réseaux d'eau, systèmes de gaz comprimé ne sont que quelques-unes des nombreuses applications des manomètres.
L'instrument indicateur de pression mécanique, ou manomètre, se compose d'un élément élastique de pression ; d'un moyen de connexion fileté appelé « raccord » ; d'un mécanisme secteur et pignon appelé « mouvement » ; et de l'ensemble boîtier protecteur, cadran et verre de visualisation. L'élément élastique de pression est l'organe qui se déplace réellement sous l'influence de la pression. Bien conçu, cet élément est à la fois hautement précis et reproductible. L'élément de pression est connecté au mécanisme « mouvement » à engrenages, qui à son tour fait pivoter une aiguille sur un cadran gradué. C'est la position de l'aiguille par rapport aux graduations que l'observateur utilise pour déterminer l'indication de pression.
Le design de manomètre le plus courant fut inventé par l'industriel français Eugène Bourdon en 1849. Il utilise un tube courbe comme élément de détection de pression. Un design d'élément de pression moins courant est le type diaphragme ou disque, particulièrement sensible aux basses pressions. Cet article se concentre sur le manomètre à tube de Bourdon.
Conception
Dans un manomètre à tube de Bourdon, un tube ressort creux en forme de « C » est fermé et scellé à une extrémité. L'extrémité opposée est solidement scellée et liée au raccord, le moyen de connexion fileté. Quand le fluide sous pression (air, huile, eau) entre dans le tube par le raccord, la différentielle de pression de l'intérieur vers l'extérieur fait bouger le tube. On peut relier ce mouvement au déroulement d'un tuyau d'arrosage sous pression, ou au sifflet de fête qui se déplie quand on souffle dedans. La direction de ce mouvement est déterminée par la courbure du tube, le rayon intérieur étant légèrement plus court que le rayon extérieur. Une quantité spécifique de pression fait « s'ouvrir » ou s'étirer la forme « C » d'une distance spécifique. Quand la pression est retirée, la nature ressort du matériau du tube le ramène à sa forme originale et l'extrémité à sa position initiale par rapport au raccord.
Matières premières
Les tubes de Bourdon sont faits de nombreux matériaux, mais le facteur de conception commun pour ces matériaux est l'aptitude au revenu de ressort. Ce revenu est une forme de traitement thermique. Il fait en sorte que le métal conserve étroitement sa forme originale tout en permettant la flexion ou « élasticité » sous charge. Presque tous les métaux ont un certain degré d'élasticité, mais le revenu de ressort renforce ces caractéristiques désirables. Le cuivre béryllium, le bronze phosphoreux, et divers alliages d'acier et d'acier inoxydable font d'excellents tubes de Bourdon. Le type de matériau choisi dépend de ses propriétés de corrosion vis-à-vis du fluide de processus (eau, air, huile, etc.). L'acier a une durée de vie limitée due à la corrosion mais convient pour l'huile ; les alliages inoxydables ajoutent du coût si une résistance à la corrosion spécifique n'est pas requise ; et le cuivre béryllium est généralement réservé aux applications haute pression. La plupart des manomètres destinés 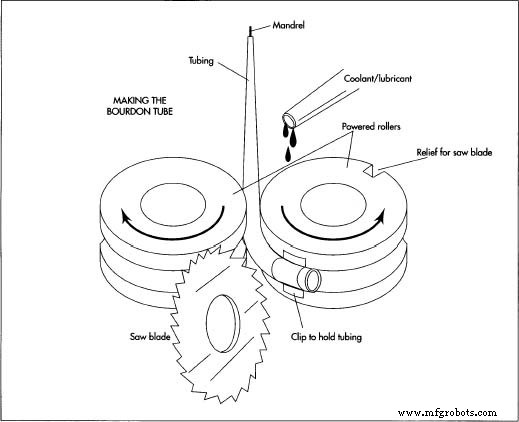 Une étape cruciale dans la fabrication d'un manomètre est la fabrication du tube de Bourdon en C. À cette étape, un tube métallique est tiré à travers des rouleaux rainurés sur une machine à rouler automatique. Un rouleau saisit l'extrémité du tube et forme le rayon intérieur, tandis que l'autre assure une pression extérieure pour maintenir un contact uniforme avec le tube. Le même rouleau qui saisit et plie le tube contient aussi une lame de scie. Alors que le rouleau continue de tourner après avoir créé la courbure, la lame de scie sur celui-ci coupe le tube à la longueur appropriée. pour usage général air, huile légère ou eau utilisent le bronze phosphoreux. La plage de pression des tubes est déterminée par l'épaisseur de paroi du tube et le rayon de courbure. Les concepteurs d'instruments doivent utiliser une conception précise et une sélection de matériaux, car dépasser la limite élastique détruira le tube et la précision sera perdue.
Le raccord est généralement en laiton, acier ou acier inoxydable. Les manomètres légers utilisent parfois de l'aluminium, mais ce matériau a une durée de service sous pression limitée et est difficile à joindre au tube de Bourdon par brasage ou soudure. Les extrusions et barres laminées sont les plus couramment utilisées.
Le mécanisme de mouvement est en polycarbonate chargé de verre, laiton, argent nickelé, ou acier inoxydable. Quel que soit le matériau, il doit être stable et permettre un assemblage sans friction. Le laiton et combinaisons laiton-polycarbonate sont les plus populaires.
Pour protéger le tube de Bourdon et le mouvement, l'ensemble est enfermé dans un boîtier et un verre de visualisation. Un cadran et une aiguille, utilisés pour fournir l'indication de pression à l'observateur, sont faits de presque tous les métaux de base, verres et plastiques. Aluminium, laiton, acier ainsi que polycarbonate et polypropylène font d'excellents boîtiers et cadrans. La plupart des verres sont en polycarbonate ou acrylique, préférés au verre pour des raisons évidentes de sécurité. Pour applications service sévère, le boîtier est scellé et rempli de glycérine ou fluide silicone. Ce fluide amortit le tube et le mouvement contre les dommages d'impact et de vibration.
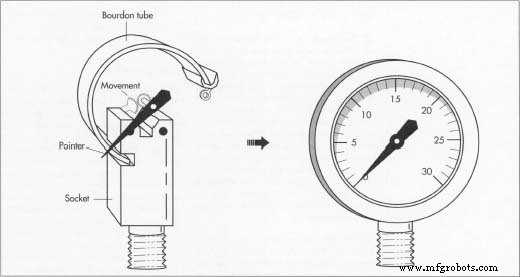 Après la fabrication du tube de Bourdon, son extrémité fermée est attachée au raccord par brasage, soudure ou soudage. L'extrémité libre du tube de Bourdon est précisément positionnée pendant cette opération d'assemblage, puis scellée, généralement par le même moyen utilisé pour joindre le tube au raccord.
Une fois l'assemblage tube de Bourdon-raccord sécurisé, l'extrémité de l'extrémité non supportée du « C » est attachée à un embout. Cet embout contient un petit trou qui relie l'extrémité au mécanisme de mouvement à engrenages. Les autres composants — le mouvement, l'aiguille et le cadran — sont alors assemblés sur le raccord comme un groupe.
Processus de fabrication
Fabrication du tube de Bourdon
- 1 Le tube de Bourdon est la partie la plus importante de l'instrument. Le tube peut être fait à partir de barre pleine en forant la longueur au diamètre intérieur désiré et en tournant le diamètre extérieur sur un tour pour atteindre l'épaisseur de paroi appropriée. Cependant, la plupart des manomètres à usage général utilisent des tubes préformés achetés auprès d'un fournisseur de métaux. Le fabricant de manomètres spécifie l'épaisseur de paroi désirée, le matériau, la configuration et le diamètre. Le fournisseur fournit le matériau en longueurs de 3 à 3,65 m (10 à 12 pieds), prêt pour la production.
- 2 La plupart des fabricants ont des méthodes de roulage propriétaires étroitement gardées pour rouler le tube en forme de « C ». La forme « C » du tube est généralement formée dans une machine à rouler automatique. Cette machine contient deux rouleaux motorisés de précision, à travers lesquels le tube passe. Un rouleau saisit l'extrémité du tube et forme le rayon intérieur, tandis que l'autre assure une pression extérieure pour maintenir un contact uniforme avec le tube. Chaque rouleau contient une rainure qui s'adapte autour de l'extérieur du tube ; ces rainures permettent au tube de garder sa forme circulaire plutôt que d'être aplati. Dans le processus de roulage, un mandrin en acier — une barre qui guide le tube dans les rouleaux et l'aide à garder sa forme — est d'abord inséré par l'extrémité libre du tube et positionné juste avant les rouleaux. Ce mandrin lubrifié a la forme intérieure désirée de l'ovale. Le tube passe alors sur le mandrin et entre les rouleaux. Un rouleau contient un clip qui saisit le tube ; au tour du rouleau, il tire le tube et le plie en forme de « C ».
- 3 Le même rouleau qui saisit et plie le tube contient aussi une lame de scie. Alors que le rouleau continue de tourner après avoir créé la courbure, la lame de scie sur celui-ci coupe le tube à la longueur appropriée. Le tube est ensuite traité thermiquement dans des fours.
Autres composants
- 4 Le raccord est essentiellement un bloc de métal servant de connecteur à la source du fluide sous pression ; de support pour le boîtier, le cadran et le mouvement ; et de fente d'attache pour le tube de Bourdon. Une extrémité du raccord est filetée, permettant de le visser dans l'appareil fournisseur de pression. Le raccord peut être moulé, forgé, extrudé, ou usiné à partir de barre. La plupart des raccords sont faits sur centres d'usinage automatisés qui tournent, percent, fraisent et filetent en un seul cycle. Les pratiques d'usinage générales s'appliquent à la plupart des fabrications de raccords.
- 5 Les mouvements sont des mécanismes à engrenages contenant un pignon (arbre rotatif), secteur, plaques de support, spiral, et colonnes d'écartement. Le mécanisme convertit le déplacement quelque peu linéaire de l'extrémité du tube de Bourdon en mouvement rotatif, ainsi qu'un moyen d'ajustement de calibration. L'aiguille est fixée à l'arbre rotatif, ou pignon, et balaye le cadran gradué indiquant la pression. La plupart des mouvements sont fournis au fabricant de manomètres prêts à l'emploi. De nombreux types de procédés de fabrication sont utilisés pour produire les composants du mouvement, et la facture du mécanisme ressemble beaucoup à une horlogerie une fois terminée.
- 6 Le boîtier, le cadran et l'aiguille peuvent être des emboutis de tôle, des moulages plastique, ou des fontes. Les emboutis et moulages requièrent peu de traitement supplémentaire, mais les fontes nécessiteront un peu d'usinage — ébarbage, par exemple — pour répondre aux exigences finales. Ces composants sont peints selon les besoins, et les cadrans sont imprimés avec les illustrations appropriées. Pratique d'impression courante, utilisant à la fois offset et méthodes directes. Le verre est le plus souvent une pièce en plastique faite par moulage par injection, où le plastique est chauffé à l'état fondu puis coulé dans un moule de la forme désirée. La caractéristique de fixation qui sécurise et scelle le verre au boîtier est conçue dans le moule. Les verres en verre sont encore utilisés, mais doivent être retenus par un anneau. Le verre est tombé en désuétude à cause des problèmes de sécurité de la casse.
Assemblage final
- 7 Après la fabrication du tube de Bourdon, son extrémité fermée est attachée au raccord par brasage, soudure ou soudage. L'extrémité libre du tube de Bourdon est précisément positionnée pendant cette opération d'assemblage, puis scellée, généralement par le même moyen utilisé pour joindre le tube au raccord. Une fois l'assemblage tube de Bourdon-raccord sécurisé, l'extrémité de l'extrémité non supportée du « C » est attachée à un embout. Cet embout contient un petit trou qui relie l'extrémité au mécanisme de mouvement à engrenages. L'extrémité du tube de Bourdon ne bouge pas sur une grande distance dans sa plage de pression, typiquement 0,31 à 0,63 cm (0,125 à 0,25 pouce). Logiquement, plus la pression est grande, plus l'extrémité bouge. Les autres composants — le mouvement, l'aiguille et le cadran — sont alors assemblés sur le raccord comme un groupe.
Calibration
La calibration a lieu juste avant l'assemblage final du manomètre au boîtier protecteur et au verre. L'assemblage composé du raccord, tube et mouvement est connecté à une source de pression avec un manomètre « maître » de référence. Un manomètre « maître » est simplement un manomètre de haute précision de calibration connue. Des ajustements sont faits dans l'assemblage jusqu'à ce que le nouveau manomètre reflète les mêmes relevés de pression que le maître. Des exigences de précision de 2 % de différence sont courantes, mais certaines peuvent être 1 %, 0,5 %, voire 0,25 %. Le choix de la plage de précision dépend uniquement de l'importance de l'information désirée par rapport au contrôle et à la sécurité du processus. La plupart des fabricants utilisent un cadran gradué avec un balayage de 270 degrés de zéro à pleine échelle. Ces cadrans peuvent aller de moins de 2,5 cm (1 pouce) à 0,9 m (3 pieds) de diamètre, les plus grands étant généralement utilisés pour l'extrême précision. En augmentant le diamètre du cadran, la circonférence autour de la ligne de graduation est allongée, permettant de nombreux graduations finement divisées. Ces grands manomètres sont généralement très fragiles et utilisés pour des fins de maître seulement. Les maîtres eux-mêmes sont inspectés pour la précision périodiquement en utilisant des testeurs à poids morts, un appareil hydraulique très précis traçable au National Bureau of Standards aux États-Unis.
Il est intéressant de noter qu'au début de l'industrie de fabrication de manomètres, la conception théorique de l'élément de pression était encore en développement. Le tube de Bourdon était fait avec des paramètres de conception très généraux, car chaque tube était testé sous pression pour déterminer quelle plage de service lui convenait. On ne savait pas exactement quelle plage de pression résulterait du roulage et du traitement thermique, donc ces instruments étaient triés à la calibration pour application spécifique. Aujourd'hui, avec le développement de la modélisation informatique et des décennies d'expérience, les tubes de Bourdon modernes sont roulés avec précision à des dimensions spécifiques qui requièrent peu, sinon aucune, calibration. La calibration moderne peut être effectuée par ordinateurs utilisant des ajusteurs mécaniques à commande électronique pour ajuster les composants. Cela élimine malheureusement l'image de l'artisan maître assis au banc de calibration, ajustant finement un mouvement délicat, montre-like, à une précision extrême. Certains ateliers de réparation d'instruments effectuent encore ce travail unique, et ces beaux manomètres se tiennent comme égaux aux horloges et montres créées par des maîtres artisans il y a des années.
Applications et avenir
Une fois le manomètre calibré, assemblé et emballé, il est distribué aux fabricants d'équipements, sociétés de services et laboratoires de test pour utilisation dans de nombreuses applications différentes. Ces applications variées expliquent la large gamme de conception du boîtier et de l'enceinte du verre. Le raccord peut entrer dans le boîtier par l'arrière, le haut, le bas ou le côté. Certains cadrans sont illuminés par les encres luminescentes utilisées pour imprimer les graduations ou par de minuscules lampes connectées à une source électrique externe. Les manomètres destinés au service haute pression sont généralement de conception « front mort » de sécurité, une caractéristique de conception de boîtier qui place une épaisseur substantielle de matériau de boîtier entre le tube de Bourdon et le cadran. Cette barrière protège l'observateur de l'instrument des fragments de manomètre si le tube de Bourdon éclate sous pression excessive. La conception interne du boîtier dirige ces pièces à haute vélocité vers l'arrière du manomètre, loin de l'observateur. De nombreuses applications impliquent le montage direct du manomètre sur la machinerie en marche, résultant en la nécessité de remplissage liquide. Les manomètres non remplis succombent rapidement aux effets destructeurs de la vibration. Des brides de montage spéciales sont fixées aux boîtiers pour permettre le montage panneau et surface indépendant de la plomberie sous pression. Les matériaux de boîtier et de verre sont choisis pour faire face à une variété d'environnements abusifs ou contaminés, et sont scellés par divers moyens pour empêcher l'humidité et les contaminants d'entrer dans le mécanisme de mouvement.
L'utilisation des manomètres à l'avenir semble dépendre de l'industrie des capteurs électroniques en croissance rapide. Ces capteurs sont des composants électroniques qui fournissent un signal électrique et n'ont essentiellement aucune pièce mobile. Beaucoup de manomètres aujourd'hui ont déjà ces capteurs montés dans le boîtier pour envoyer l'information aux ordinateurs et contrôleurs de processus. Ces capteurs sont intrinsèquement sûrs, permettant leur utilisation dans des environnements inflammables ou explosifs. Toute la question du contrôle de processus a grandi ces dernières années du fait du besoin de prévenir les rejets accidentels des fluides de processus, dont beaucoup sont nocifs pour l'environnement. À mesure que les préoccupations environnementales grandissent, cette interface sera en demande et le manomètre mécanique pourrait tomber en désuétude. Cependant, le manomètre mécanique ne nécessite pas la source d'alimentation électrique ni l'équipement informatique nécessaires au capteur électronique. Cela rend le manomètre rentable pour la plupart des usages généraux, et c'est dans ce domaine que l'industrie s'attend à continuer de prospérer.
Processus de fabrication
- Baromètre anéroïde : conception, histoire et avenir de la mesure de pression
- UNS R56320 Alliage de Titane : Résistance Moyenne et Corrosion Supérieure pour Aérospatiale et Industrie
- Jauges de hauteur numériques : Mesure précise et solutions de contrôle qualité
- Micromètre : Définition, Histoire, Composants et Utilisation Pratique
- Soupape de décharge de pression : fonctionnement et protection des systèmes industriels
- Manomètres : types, fonctionnement, avantages et guide de sélection
- Maîtriser les jauges de contrainte : conversion du stress mécanique en signaux électriques précis
- Le manomètre Pirani : principes, applications et avantages
- Manomètres à membrane : précision et fiabilité expliquées