



Tensiomètre : conception, fabrication et tendances futures
Contexte historique
La pression artérielle est la force exercée par le sang circulant contre les parois des artères. Le pouls, une poussée rythmique de sang du ventricule gauche dans l'aorte, propage cette onde de pression dans le système circulatoire. Les cliniciens évaluent deux points clés de l'onde à l'aide d'un sphygmomanomètre (tensiomètre) : la pression systolique, valeur maximale lors de la contraction ventriculaire, et la pression diastolique, valeur minimale lors du relâchement cardiaque. Ces mesures, exprimées en millimètres de mercure (mmHg), sont cruciales pour évaluer la santé cardiovasculaire et diagnostiquer les maladies.
Un tensiomètre brassard classique est associé à un stéthoscope. Après avoir enroulé le brassard autour du bras, le clinicien le gonfle avec une poire en caoutchouc jusqu'à ce que l'indicateur de pression — souvent une colonne de mercure ou un cadran anéroïde — cesse de bouger, généralement entre 150 et 200 mmHg. Le stéthoscope est placé sur l'artère brachiale ; à mesure que le brassard se dégonfle lentement, le premier son de Korotkoff audible marque la pression systolique, et la disparition du son marque la pression diastolique. Les valeurs normales sont approximativement 110-140 mmHg systolique et 65-80 mmHg diastolique. Des lectures élevées augmentent le risque de maladies cardiaques, d'AVC et d'insuffisance rénale.
Les premières tentatives de mesure artérielle directe étaient invasives et dangereuses. Le premier dispositif à brassard fut introduit par Samuel Siegfried von Basch en 1876. Deux décennies plus tard, Scipione Riva-Rocci affina le design, permettant des lectures plus précises. En 1905, Nikolai Korotkoff ajouta le stéthoscope, permettant la mesure des pressions systolique et diastolique. Aujourd'hui, les deux valeurs sont essentielles pour une évaluation cardiovasculaire complète.
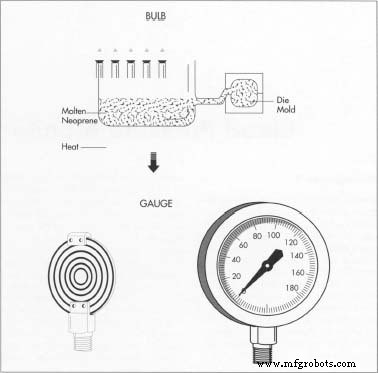
La poire en néoprène est généralement formée par moulage par injection assisté par vide. Du néoprène fondu est injecté dans un moule métallique en deux parties tandis qu'un vide aspire l'air par de minuscules trous, assurant une épaisseur de paroi uniforme. Après refroidissement, la poire est ébarbée et prête pour l'assemblage. Le manomètre peut comporter un manomètre à mercure ou un affichage électronique ; la plupart utilisent encore un cadran anéroïde durable pour sa fiabilité et son faible coût.
Conception
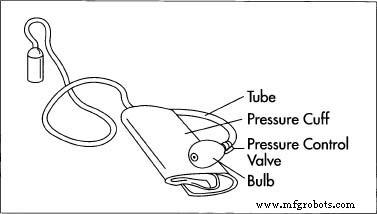
Tous les tensiomètres partagent des composants essentiels : une poire de gonflage, une valve de contrôle, un indicateur de pression, un brassard et des tuyaux de connexion. Trois designs principaux existent : (1) jauge mécanique, (2) manomètre à mercure, et (3) affichage électronique. Si les modèles numériques gagnent du terrain, les moniteurs à jauge restent populaires pour leur facilité d'entretien, précision, durabilité et coût abordable. Cet article se concentre sur la variante à jauge anéroïde.
Le système standard comprend une poire en néoprène ou caoutchouc, une valve à mécanisme de flux unidirectionnel, et un brassard constitué d'une vessie en néoprène doublée de tissu avec fermeture Velcro. Des tuyaux produits par extrusion continue relient la poire au brassard et au manomètre. Le disque en caoutchouc interne de la valve scelle la poire pendant le gonflage et s'ouvre pendant le dégonflage, assurant un contrôle précis de la pression.
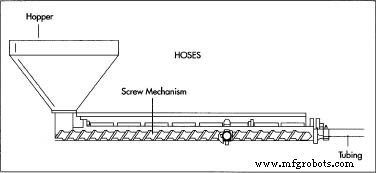
Les tuyaux en caoutchouc sont produits par extrusion de caoutchouc fondu à travers une filière qui façonne le tube autour d'une tige centrale, puis refroidissement, découpe et enroulement pour l'expédition vers la chaîne d'assemblage.
Matières premières
La jauge anéroïde comprend un élément de pression (deux disques en bronze phosphoreux), un ensemble de mouvement (train d'engrenages en polycarbonate ou laiton), et un boîtier protecteur avec lentille de visualisation. L'aiguille est en aluminium, le cadran peut être en laiton, aluminium ou plastique. La poire et les tuyaux sont en caoutchouc ou néoprène ; la vessie du brassard est en néoprène doublé de tissu, et la valve peut être en polycarbonate, laiton, acier inoxydable ou composite. Chaque matériau est choisi pour sa durabilité, flexibilité et biocompatibilité.
Processus de fabrication
Les fabricants approvisionnent souvent les composants séparément, puis assemblent et conditionnent l'unité finale. Chaque pièce suit un flux de production dédié :
La Poire
- Les poires sont le plus souvent fabriquées par moulage par injection assisté par vide. Du caoutchouc fondu est forcé dans un moule métallique ; un vide aspire l'air par de fines perforations, favorisant une épaisseur de paroi uniforme. Le matériau se solidifie en quelques secondes, puis la poire est ébarbée et inspectée.
Les Valves
- Les valves sont produites par moulage sous pression, injection plastique, ou usinage à partir de barres. L'usinage CNC de précision façonne les filetages et caractéristiques internes, assurant un couplage fiable avec la poire et les tuyaux.
Alors que les moniteurs à jauge continueront de prospérer pour leur portabilité, les affichages électroniques devraient progresser avec les avancées en alimentation et design robuste. Les unités à mercure devraient décliner en raison de préoccupations environnementales.
La Jauge (Manomètre)
- La jauge contient un élément de pression formé par brasage de deux disques en bronze phosphoreux en une pastille creuse. La pression du brassard fait gonfler la pastille, actionnant un train d'engrenages qui tourne l'aiguille. L'étalonnage consiste à connecter la jauge à une source de pression de référence et à affiner la liaison du mouvement jusqu'à ce que les lectures correspondent au référentiel.
Le Brassard
- La vessie du brassard est créée par thermosoudage de deux feuilles de caoutchouc, intégrant un raccord de tuyau pour l'alimentation en air, puis recouverte de tissu pour le confort et la durabilité.
Les Tuyaux
- Les tuyaux sont extrudés à partir de granulés de caoutchouc chauffés à l'état visqueux, forcés à travers une filière avec tige centrale. En refroidissant, le matériau forme le tube souhaité, qui est ensuite coupé, bobiné et expédié.
Assemblage
- Lors de l'assemblage final, les tuyaux connectent tous les composants. Des tests d'étanchéité et des vérifications d'étalonnage confirment la performance. Le processus illustre l'approvisionnement juste-à-temps (JIT) et le contrôle qualité total (TQC), assurant que chaque pièce répond à des normes strictes avant la mise sur le marché.
Perspectives d'avenir
Les fabricants font face à une exposition croissante à la responsabilité pour défaillances produits. Les instruments à mercure sont progressivement éliminés en raison des risques de matières dangereuses, tandis que les modèles électroniques sont prêts à croître avec l'amélioration des solutions d'alimentation. Quels que soient les changements technologiques, la mesure précise de la pression artérielle reste indispensable à la pratique clinique, garantissant que les sphygmomanomètres — qu'ils soient à jauge, mercure ou numériques — continueront de jouer un rôle vital dans les soins aux patients.
Processus de fabrication
- Baromètre anéroïde : conception, histoire et avenir de la mesure de pression
- Sang artificiel : statut actuel, développement et perspectives futures
- MAXREFDES220# : surveillance tension artérielle sans brassard par capteurs optiques
- Moniteur météo – Station météo DIY Raspberry Pi avec upload Dropbox
- Système de surveillance cardiaque à distance avec alertes AWS IoT
- Soupape de décharge de pression : fonctionnement et protection des systèmes industriels
- Manomètres : types, fonctionnement, avantages et guide de sélection
- Manomètres à membrane : précision et fiabilité expliquées
- Maîtriser les manomètres Bourdon : conception, fonctionnement et applications