



L'Évolution et la Fabrication Moderne des Stylos à Bille
Histoire
Il a fallu près de 60 ans et trois inventeurs pour transformer le concept en outil fiable. Le premier brevet, délivré le 30 octobre 1888 à John J. Loud, décrivait une bille rotative maintenue humide par un réservoir d'encre. Cependant, le design fuyait et bavait sur le papier. Ladislas et Georg Biro affinèrent l'idée, produisant le premier stylo à bille commercialement réussi dans les années 1930 ; les ventes culminèrent en 1944. Le problème de fuite fut finalement résolu par le Baron Marcel Bich en 1945, qui commença à fabriquer les stylos Bic à Paris. Les avancées subséquentes se concentrèrent sur la viscosité de l'encre, la dureté de la bille et le corps ergonomique.
Contexte
Les stylos à bille répondirent aux limitations des stylos plume, qui nécessitaient un trempage fréquent. Le réservoir d'encre autonome du stylo utilise l'action capillaire pour empêcher l'encre de s'infiltrer. À la pointe, une bille rotative libre, seulement partiellement exposée, roule contre le papier, poussant l'encre vers l'avant. La plupart des designs partagent des composants de base : une bille, une pointe, de l'encre, un réservoir ou cartouche, et un corps extérieur. Capuchons, pointes rétractables, cartouches multicolores, designs rechargeables, et même cartouches pressurisées pour l'écriture sous l'eau ou en apesanteur sont toutes des variations répondant à des besoins utilisateurs spécifiques.
Matières premières
Les premiers stylos à bille utilisaient des billes en acier ordinaire, mais les stylos modernes emploient des sphères en carbure de tungstène texturé — plus de 50 000 facettes micro-polisées et canaux interconnectés — pour résister à la déformation et maintenir le flux d'encre. Le laiton (alliage cuivre-zinc) forme la plupart des pointes et pièces mécaniques pour sa résistance et résistance à la corrosion ; l'aluminium et l'acier inoxydable sont utilisés pour les corps, tandis que le placage or, argent et platine orne les modèles premium.
L'encre elle-même doit être légèrement visqueuse, à séchage lent et sans particules pour prévenir le colmatage. Les fabricants mélangent pigments, colorants, lubrifiants, surfactants, épaississants et conservateurs dans une base d'acide oléique, d'huile de ricin ou de plastifiant sulfonamide. L'évaporation et l'absorption rapides sur le papier assurent un séchage rapide une fois l'encre en contact avec la surface.
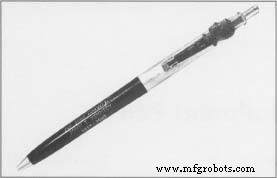 Un stylo à bille en plastique et métal de 1963 commémorant l'assassinat du Président John F. Kennedy, Jr. (Des collections du Henry Ford Museum & Greenfield Village.)
Des premières marques de bâton brûlé dans le sable aux stylos en roseau sumériens, pinceaux hiéroglyphiques égyptiens et pinceaux à poils chinois anciens, les outils d'écriture ont évolué dramatiquement. La plume d'oie domina pendant plus d'un millénaire jusqu'à ce que la pointe en acier de Joseph Gillott à la fin des années 1800 élimine le besoin d'affûtage. Les stylos plume introduisirent des réservoirs d'encre, pourtant les bavures persistèrent jusqu'à ce que les stylos à bille les éliminent presque entièrement dans les années 1950.
Nancy EV Bryk
Les plastiques jouent un rôle vital dans la construction des stylos à bille. Les résines thermodurcissables (ex: phénoliques) forment le corps, capuchon et autres composants rigides, tandis que les thermoplastiques comme le polyéthylène haute densité et les résines vinyl créent le corps du stylo, la cartouche, le bouton-poussoir et le capuchon. Chaque matériau est choisi pour la formabilité, le poids, la résistance à la corrosion et l'efficacité coûteuse.
Le processus de fabrication
Les stylos à bille sont produits en masse, chaque fabricant ajoutant de légères variations. Le flux de travail général comprend la composition de l'encre, l'estampage des composants métalliques, le moulage du plastique, l'assemblage, l'emballage, l'étiquetage et l'expédition — souvent de la matière première au produit fini en moins de cinq minutes dans les installations avancées.
Fabrication de l'encre
- De grands lots sont produits dans des salles de composition dédiées. Les composeurs suivent des formules précises, mélangeant les matières premières dans des cuves de lot. Chauffées ou refroidies selon les besoins, le mélange est pompé via des contrôles informatisés qui définissent les vitesses de mélange, la température et le dosage. Des contrôles qualité interviennent à plusieurs étapes.
Estampage et Formage
- Les pièces métalliques comme les billes en carbure de tungstène et les pointes en laiton sont estampées et forgées. Les disques de laiton sont compressés dans un moule de fonderie sous pression utilisant un bélier en acier et un plongeur à rappel à ressort ; l'excès de métal est rogné et recyclé.
- Les pièces finies sont nettoyées, huilées, rognées dimensionnellement, polies, et la bille insérée dans la cavité de la pointe.
Moulage du corps
- L'extrusion ou le moulage par injection produit le corps en plastique, le réservoir, les capuchons et les pièces mécaniques. En extrusion, les granulés sont chauffés et forcés à travers une filière ; en injection, le plastique fondu est injecté dans un moule et se solidifie.
Remplissage d'encre et Assemblage
- Les composants sont assemblés sur des bandes transporteuses ; la bille s'attache au réservoir, puis l'encre est injectée. Les ressorts sont installés si requis.
Assemblage Final, Emballage et Expédition
- La pointe et le réservoir sont insérés dans le corps principal ; capuchons et embouts sont ajoutés. Les étapes de finition incluent le revêtement, la décoration et le nettoyage final. Les stylos sont emballés en blister packs ou sachets, palettisés et expédiés aux distributeurs.
Contrôle qualité
L'assurance qualité intervient à chaque étape. Les inspecteurs de ligne échantillonnent des pièces aléatoires pour la taille, la forme et la cohérence, utilisant pieds à coulisse, micromètres et microscopes. Les revêtements de surface sont testés avec des plans optiques ou jauges. Les lots d'encre subissent des tests de pH, viscosité et apparence ; des ajustements sont faits si hors spécifications. Des échantillons de produit final assurent une performance d'écriture correcte.
L'avenir
La recherche continue cible de nouvelles encres et designs ergonomiques qui étendent la durabilité et réduisent le coût. Une tendance clé est l'utilisation de métaux et plastiques minimalement traités, ce qui réduit les déchets, accélère la production et diminue les coûts de fabrication.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Le stylo plume : des origines anciennes à la maîtrise moderne
- Encre Électronique : Fonctionnement, Histoire et Applications Futures
- L'Évolution et la Fabrication Moderne des Stylos à Bille
- Stylo intelligent : Suivi temps réel de l'écriture et du mouvement avec Raspberry Pi et IMU
- GMAO Digitale vs Papier : Le Digital Réduit Drastiquement les Arrêts d'Usine
- La technologie à base d'encre de Lumii crée des visuels 3D sur surfaces imprimées
- Encre polymère conductrice stable pour électronique flexible avancée