



Voiliers : Liberté, luxe et innovation sur l'eau
Contexte
Pour ceux qui aiment être près de l'eau, les voiliers offrent un moyen d'effleurer sa surface. Même quand l'eau est gelée, les chars à voile (voiliers à patins ou lames sur la coque) glissent sur la glace. Le voilier est un moyen de transport, un loisir allant du simple canot au yacht de course le plus élaboré, et même une forme d'habitat. Un immense yacht aux aménagements sur mesure et avec équipage symbolise la richesse. Un petit bateau monoplace à voile minuscule représente la liberté. Un majestueux clipper d'antan évoque batailles historiques, commerces d'épices et de thé, et légendes marines comme le « Hollandais Volant ». Et une baie ou un lac parsemé de voiliers et de moutons sous des nuages ondulants compose un tableau parfait pour la peinture et un souvenir impérissable.
La voile était jadis un loisir de riches, mais la disponibilité de temps libre et de revenus pour la personne « moyenne » en a fait l'une des activités récréatives les plus populaires. Les voiliers peuvent être artisanaux ou produits en série, de toutes tailles : dériveurs et bateaux de moins de 3,4 m, dériveurs légers, voiliers à mât unique plus grands, yawls à deux mâts, et grands yachts. Les yachts s'inspirent de navires historiques : brigantins, cutters, clippers, goélettes. Les bateaux de course sont spécialement conçus pour la vitesse et la manœuvrabilité, tandis que les voiliers habitables de toutes tailles sont plus robustes et détaillés pour le confort. Beaucoup embarquent aussi des moteurs diesel intrabord ou hors-bord en cas de calme plat ou pour un retour plus rapide au port.
Bien sûr, le voilier se distingue par ses voiles. Une voile est simplement un tissu qui capte le vent pour propulser le bateau. La plupart des voiles modernes sont en Dacron, une fibre polyester. Comme le tissu est chauffé pour souder les fibres, le vent ne s'échappe pas par les pores comme dans un tissu tissé, et la surface a un coefficient de frottement très faible. Les voiles en polyester sont aussi légères et peu extensibles.
Les voiles se divisent en deux grandes catégories puis en nombreuses sous-classes. Les deux grandes catégories : voiles carrées et voiles triangulaires. Les voiles carrées sont montées perpendiculairement à l'axe principal du bateau pour utiliser la pression du vent. Le vent ne frappe que l'arrière (face arrière) des voiles carrées. Les voiles triangulaires suivent le même axe que le bateau, avec des voiles d'avant à la proue et des voiles d'arrière à la poupe. Les deux faces des voiles triangulaires servent à la propulsion, et elles peuvent être réglées pour optimiser la force du vent.
Les sous-classes portent le nom des éléments de gréement qui les supportent ou des équipements voisins. Les mâts sont des identifiants majeurs. Un voilier à trois mâts a un mât de misaine, un grand mât et un mât d'artimon (vers la poupe). Les monomâts n'ont qu'un grand mât. Les bimâts peuvent avoir mât de misaine et grand mât, ou grand mât et mât d'artimon, ce dernier étant le plus court. Voiles nommées d'après des parties du navire : voiles à corne, voiles à tête de fok, voiles à bôme, voiles latines et voiles à bôme. Voiles pour usages spécialisés : voiles d'été pour conditions tropicales, voiles de tempête pour mauvais temps, voiles de course pour régatiers, voiles de croisière pour conditions courantes. Un trois-mâts carré peut embarquer jusqu'à 20 voiles aux noms et usages uniques.
Histoire
Des peaux d'animaux servaient de voiles pour les premiers bateaux et radeaux. Les Égyptiens et autres peuples antiques tressaient des roseaux en nattes pour faire des voiles, mais les Égyptiens furent les premiers à faire des voiles en tissu dès 3300 av. J.-C. Les grands marins de Méditerranée comme les Phéniciens naviguaient sous voiles en tissu. Au fil des siècles, des voiles tissées en diverses fibres — chanvre, lin, ramie, jute — furent les favorites des voiliers ; mais la fibre de lin resta le matériau principal pour les voiles pendant l'âge des explorations (vers 1450-1650). Le coton remplaça progressivement le lin à mesure que sa culture et son traitement augmentèrent. Ce fut la victoire du yacht de course America en 1851 qui couronna la voile en coton comme suprême. Ce yacht américain battit 14 navires britanniques dans une course autour de l'île de Wight, au sud de l'Angleterre, et donna son nom à la Coupe de l'America, la plus grande course de yachts au monde.
Les voiliers eux-mêmes commencèrent comme troncs uniques et radeaux simples. Des formes de coques plus sophistiquées pour fendre l'eau émergèrent de l'usage militaire, mais aussi de marins marchands qui construisirent dvastes réseaux commerciaux sillonnant la Méditerranée. Quand les dériveurs de jour furent construits pour la pêche et la récréation, ils étaient essentiellement des copies miniatures de navires de guerre comme goélettes et cutters. Les yachts élaborés, jouets des familles royales et des riches, copiaient aussi les navires de guerre. Vers 1850, une nouvelle discipline d'ingénierie, l'architecture navale, vit le jour pour concevoir coques efficaces et autres parties selon les lois de la physique et principes d'ingénierie et d'architecture. Voiles et gréement et leurs effets sur la vitesse furent essentiellement ignorés jusqu'en 1920. Depuis, l'aérodynamique est utilisée dans leur conception. Aujourd'hui, les modifications de navires complexes comme ceux de la Coupe de l'America reposent sur des tests en soufflerie et analyses sophistiquées appliquées aux bateaux, eau, vent et voiles.
Dans les régions où les eaux gèlent la majeure partie de l'année, des chars à voile furent développés pour faire glisser le voilier sur la glace en le montant sur patins ou lames. Des archéologues ont trouvé des traces de chars à voile en Scandinavie remontant à 2000 av. J.-C. Des témoignages oculaires de Scandinavie, Pays-Bas et pays baltes comme Lettonie et Russie sont plus récents, les plus anciens du XVIIe siècle. Aux États-Unis, le premier char à voile connu dans le Nouveau Monde remonta et descendit l'Hudson à New York en 1790. Comme leurs homologues d'eau chaude, les chars à voile de course sont appelés yachts sur glace, et le yachting sur glace comme sport reconnu date du XIXe siècle.
Matières premières
Les fabricants de voiliers fabriquent leurs propres pièces ou les commandent, selon le volume de production prévu. Les éléments généralement fournis par des fournisseurs spécialisés incluent mâts, voiles, moteurs et accessoires métalliques. Les chantiers navals fabriquent leurs propres coques en fibre de verre, et les matériaux pour le renforcement incluent résine polyester Gelcote, catalyseur pour la résine, roving de fibre de verre tissé, et fibre de verre. Les fabricants construisant des coques en bois commandent, font vieillir et façonnent leur propre bois.
Le roving est un matériau en brins ressemblant à de la toile de jute. Il peut être tissé avec des brins biaxiaux, triaxiaux ou tricotés, et le designer spécifie le type selon le design et le poids prévu du voilier fini ; les voiliers vont du très léger et rapide au robuste et hautement marin.
Conception
Les fabricants proposent généralement plusieurs gammes spécifiques de voiliers. Leurs designs sont dessinés et imprimés sur plans ou conçus par CAO. Pour un nouveau design, un bouchon en bois est réalisé d'après les plans pour reproduire exactement la configuration extérieure de la coque vide. Le bouchon est poncé, poli et revêtu d'un enduit lisse, type Teflon de constructeur naval, permettant le démoulage des matériaux ultérieurs.
Un moule est construit sur l'extérieur du bouchon ; l'intérieur du moule devient alors le modèle pour l'extérieur du futur voilier. Ce moule est stratifié en fibre de verre, et il doit 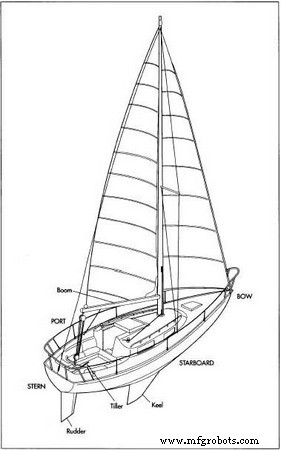 Un voilier. être parfait. Le processus de fabrication bouchon-moule est très coûteux, donc les concepteurs doivent être certains du plan sur papier avant de passer à la construction du bouchon.
Une fois le moule terminé et approuvé, il est prêt pour dupliquer les voiliers de ce design. Le plan, le bouchon et le moule servent à calculer le nombre et 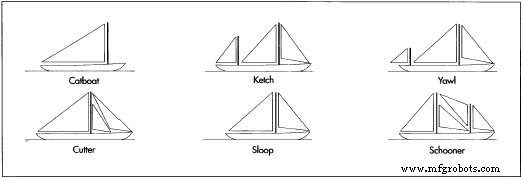 Exemples de différents types de gréements. types d'accessoires sur le voilier et le pont, moteurs, voiles, et aménagement intérieur. Ces éléments sont commandés aux fournisseurs spécialisés avant la production.
Processus de fabrication
Les voiliers fabriqués en série vont généralement du dériveur de 3,4 m aux yachts de luxe de 8,5 m et plus, équipés de moteurs diesel et quartiers d'habitation. Le processus ci-dessous concerne la construction de petits bateaux en fibre de verre, avec quelques remarques sur les plus grands.
La coque
La construction de la coque commence de l'extérieur vers l'intérieur. La surface de contact à l'intérieur du moule est l'extérieur de la coque. Le moule est revêtu d'un agent de démoulage — un revêtement anti-adhésif facilitant le démoulage de la coque une fois terminée. Le pigment de couleur est appliqué contre l'intérieur du moule ; concrètement, la « peinture » est la première partie du voilier à être réalisée, bien que le pigment s'incorpore à la fibre de verre et résine les plus externes. Les voiliers peuvent être colorés dans une palette infinie, grâce à la variété de pigments disponibles.
La peau du bateau utilise 124-156 g de fibre de verre soufflée ressemblant à de la barbe à papa. Contrairement au roving qui suivra, cette fibre est à brins aléatoires, soufflée et étalée à la main. L'épaisseur est d'environ 0,13 mm, mais suffit à empêcher le motif du roving de transparaître sur la finition extérieure. Le Gelcote est appliqué pour durcir la fibre de verre. Cette résine chimique réagit avec un catalyseur provoquant une réaction qui convertit la fibre de verre malléable en matériau dur.
- Du roving de fibre de verre tissé de 746 g est placé contre la peau. Les couches de roving sont déroulées à la main, liées pour le renforcement et accumulées pour l'épaisseur et la résistance. Elles sont aussi pressées et moulées en forme contre les couches externes et le moule. Le Gelcote est à nouveau appliqué pour commencer le durcissement. La résine et le catalyseur sont pulvérisés au dosage précis jusqu'à saturation du roving. Après application, les ouvriers ont 30-40 minutes pour manipuler la fibre de verre dans un état proche de la pâte à cookies avant qu'elle ne commence à durcir. Le processus de stratification et pulvérisation se fait en salle à température contrôlée à 22,2 °C. Les ouvriers stratifient une demi-coque (un côté du voilier) à la fois. Chaque demi-coque polymérise 24 heures pour laisser le catalyseur achever sa conversion chimique.
- Les premières couches de l'autre demi-coque sont stratifiées et polymérisées, puis les ouvriers reviennent sur le premier côté pour ajouter d'autres couches et épaissir la coque. Les bateaux de 5,5 à 7,3 m comportent généralement trois couches de roving. Durant le « glassage », des raidisseurs sont ajoutés à la coque. Des sections de contreplaqué marine précoupé et préformé sont posées au fond de la coque vide. À mesure que les épaisseurs de roving s'ajoutent, le contreplaqué est vitrifié en place ; la résine et le catalyseur durcissent le contreplaqué comme composants structurels de la fibre de verre. Selon le design et la taille, les composants en contreplaqué peuvent former un système de longerons, membrures et cloisons renforçant le bateau contre les impacts et forces de flexion des vagues.
- Dans une autre partie de l'atelier, le pont du voilier est construit. Un moule de pont correspondant est réalisé. Comme le couvercle d'une boîte à chaussures, il s'emboîte sur la coque ouverte et est fixé mécaniquement. La fibre de verre du pont suit exactement le même processus. Agent de démoulage sous le moule de pont (face supérieure du pont), pigment, peau de fibre de verre soufflée pulvérisée suivie de résine et catalyseur. Les couches du pont s'accumulent en roving, sections raidissantes de contreplaqué marine vitrifiées en place, et renforts spéciaux laminés partout où quincaillerie ou fixations traverseront le pont. Pièces de renfort en contreplaqué marine ou aluminium.
- Une fois la stratification terminée sur coque et pont, les sections parfaitement polymérisées sont démoulées. Un coin en bois est enfoncé entre moule et section fibre de verre, et la section se détache. Alternativement, moule et section sont immergés, et la pression d'eau entre les deux fait sortir la section. Un palan à chaîne hisse la section hors du moule, et elle est placée sur un chariot d'assemblage pour un accès aisé.
La phase d'assemblage commence par le « green trimming » : ébarbage des bavures (excès de fibre de verre et résine). Pont et coque sont poncés et nettoyés, tous bords vérifiés pour la douceur, tous joints inspectés pour l'ajustement précis. Évidemment, les grands bateaux nécessitent bien plus d'étapes d'assemblage que les dériveurs. Si le bateau dépasse 6,7 m, il recevra un habillage de cockpit, habillage intérieur, cabines, salons, toilettes (appelées « têtes » en marine), et couchettes. Généralement, les grands bateaux sont construits sur mesure, et ces systèmes sont en bois.
 Un concurrent de la Coupe de l'America.
John Cox Stevens, courtier immobilier new-yorkais aisé et promoteur sportif, spearheaded l'organisation du New York Yacht Club en 1844. En tant que commodore du NYYC, en 1850 il organisa un syndicat de cinq autres membres qui commanda à William H. Brown la construction d'un yacht de course. Suivant le design de George Steers, Brown acheva America en 1851, à temps pour que Stevens accepte l'invitation du Royal Yacht Squadron britannique à participer à sa course autour de l'île de Wight. Opposé à 17 bateaux britanniques aguerris, America démarra mal mais finit avec une avance écrasante et gagna le prix, une coupe en argent de 100 guinées. Stevens accepta le trophée et l'exposa dans sa propriété. Après sa mort en 1857, la Coupe devint une fiducie du NYYC.
La Coupe fut défiée pour la première fois en 1870 par la goélette anglaise de 34 m Cambria, le défenseur américain de 26 m Magic gagna la course de 56 km. Pendant 132 ans, la America's Cup resta aux États-Unis. Elle fut perdue face à l'Australie en 1983. Australia II défia Liberty avec Dennis Connor comme skipper. À la course suivante en 1986, Connor regagna la Coupe pour les États-Unis à bord de Stars and Stripes. La Coupe fut à nouveau perdue en 1995 face à la Nouvelle-Zélande, qui en 2000 devint le seul pays hors États-Unis à la gagner deux fois. Le prochain défi pour la America's Cup est prévu pour 2003.
- La plomberie est installée ensuite. Tuyaux flexibles utilisés. Durites nécessaires depuis les réservoirs d'eau douce stockant l'eau pour toilettes et douches (sur les grands navires), et durites de retour pour renvoyer l'eau sale vers le réservoir d'eaux usées à bord. Les lignes électriques sont installées selon les normes. Moteurs (le cas échéant) et équipements mécaniques sont montés ensuite. Si le bateau a un moteur, il est fixé sur des supports moteurs installés sur les longerons — parties structurelles de la coque. Un arbre d'hélice et hélice sont fixés, et les commandes moteur raccordées.
- Le pont green-trimmed et poli est retourné et ajusté sur la coque. Un « dry fit » est fait d'abord pour vérifier l'ajustement parfait. Des fixations mécaniques en acier inoxydable traversent les sections renforcées correspondantes du pont et de la coque. Avant verrouillage final, un mastic d'étanchéité spécial construction marine est appliqué. Les fixations sont serrées mécaniquement. La quincaillerie de pont est installée. Quincaillerie : wincks et blocs de renvoi pour border voiles et écoutes, ralingues, haubans, etc. L'installation de la quincaillerie est un indicateur clé de la qualité du voilier ; la quincaillerie elle-même, ainsi que les plaques de renfort, écrous et boulons de blocage, doivent résister à une utilisation intense et à l'action violente de l'eau. La quincaillerie est une partie très coûteuse de la construction ; un seul winck pour un yacht de Coupe de l'America peut coûter 20 000 $.
- Le mât est la dernière pièce majeure ajoutée. À l'intérieur de la coque, un bloc ou sabot en bois appelé « tabernacle » est installé comme siège pour le mât. Les mâts sont généralement en aluminium pour la légèreté. Une fois le mât assis sur le tabernacle, des haubans (câbles) maintiennent le mât en place. Les haubans sont en câble inox sur mesure pour chaque voilier ; les fabricants les réalisent généralement en interne pour assurer la tension correcte stabilisant le mât.
- Tous fils (le cas échéant) pour connexions électriques et durites pour plomberie (le cas échéant) sont raccordés et testés. Si le voilier a des fenêtres dans la cabine, des gabarits sont posés sur la coque, et les contours des hublots sont découpés. Mastic ajouté sur les bords des ouvertures, et fenêtres (cadres et verre) posées dans les ouvertures. Mastic supplémentaire pour scellage sûr. La peinture extérieure est vérifiée pour défauts et retouchée. Accents peints et ruban décoratif ajouté pour rayures et décorations. Décals, numérotation, informations fabricant aussi apposées.
Les voiles
- Les voiles sont faites par des voiliers hautement qualifiés en design et propriétés des matériaux. Un fabricant de voiliers peut fournir le plan au voilier, ou le voilier peut mesurer le gréement du bateau et concevoir les voiles à partir de cela. Les mathématiques entrent dans le design des voiles pour estimer l'étirement sous pression du vent, et la courbure de chaque surface de voile est calculée. Cette courbure s'appelle le « creux » de la voile, et elle fournit la propulsion par le vent comme les ailes courbées d'un avion fournissent la portance. L'atelier du voilier (appelé « voilerie ») est un outil critique car les plans de chaque voile sont tracés à la craie au sol et à l'échelle réelle. Le tissu, généralement polyester, est posé sur le plan, et les contours transférés sur le tissu. Chaque forme de voile est numérotée.
- Les voiles sont découpées selon les dimensions tracées. Les voiles comportent plusieurs pièces, cousues ensemble au fil à voile, une fibre spécialisée plus résistante que le fil ordinaire. Quand l'aiguille est enfilée de fil à voile, le fil est torsadé pour ajouter de la résistance, et de la cire est appliquée pour maintenir cette torsion.
- Une fois toutes les pièces de chaque voile cousues, du renfort est ajouté aux parties subissant le plus de contrainte. Des pièces (renforts) sont ajoutées à chaque coin et un ourlet épaissi (tablier) est cousu le long du bord d'attaque (guindant) et du bas de la voile (bosse). Une fois le tablier terminé, des cordages sont aussi cousus à l'intérieur des bords du guindant et de la bosse pour renforcer ces parties contre l'étirement.
- Enfin, quincaillerie et accessoires sont fixés sur chaque voile. Cela peut inclure coulisseaux métalliques, œillets, points de ris selon le design du bateau et l'usage de la voile. Les voiles sont expédiées au fabricant de voiliers, et les jeux sont stockés sur les voiliers auxquels ils appartiennent.
Contrôle qualité
Le contrôle qualité est un processus continu. Tous accessoires et matériaux reçus de fournisseurs externes sont vérifiés à la réception. Des éléments comme le câblage électrique sont testés sur banc avant installation dans les bateaux, vérifiés juste après installation, et testés à nouveau lors d'un contrôle qualité final.
Des spécialités comme le glassage de la coque en fibre de verre ont des exigences critiques de température et de placement. Le Gelcote est appliqué contre une jauge d'indexation car il ne peut être ni trop épais ni trop fin. Un sur-catalysage de la résine produit des températures internes intenses dans le matériau, le rendant inutilisable. Si le catalysage échoue, la résine doit être écaillée — processus coûteux et long. Les erreurs de design d'épaisseurs de fibre de verre et placement de quincaillerie, ainsi que les erreurs de construction, affectent le poids et l'équilibre du voilier et sa tenue sur l'eau ; si l'équilibre est défectueux, la gîte statique sera incorrecte.
Les détails sont aussi importants, et les contrôles qualité sont planifiés pour correction immédiate. Une erreur non corrigée dans la coque peut ne pas être accessible après fixation du pont. Le contrôle final ne devrait révéler que des problèmes mineurs comme de minuscules défauts d'extérieur rapidement réparés.
Sous-produits et déchets
Les fabricants de voiliers ne produisent pas typiquement de sous-produits, et se spécialisent en quelques gammes proches. Seules les plus grandes entreprises ont des gammes plus larges ; leur production plus importante permet une économie d'échelle dans l'achat de quincaillerie et autres fournitures qui semble leur donner un avantage sur les petits chantiers. Les petits constructeurs savent cependant qu'un produit fabriqué avec amour est leur fierté, et ils acceptent d'acheter de plus petites quantités (et de gaspiller moins) au profit de la qualité sur mesure.
Les déchets sont mineurs. La plupart des matériaux peuvent être recyclés, et l'activité exige un tel contrôle qualité que les déchets sont minimisés par un travail soigneux. La sécurité est en revanche une préoccupation majeure. Il y a trente ans, la fabrication de voiliers n'était pas réglementée, et de nombreux constructeurs faisaient des « industries artisanales » dans leur jardin. La réglementation a rendu cela presque impossible. Les ouvriers sont formés aux questions de sécurité, particulièrement liées à la qualité de l'air, et doivent porter des respirateurs pendant toute la construction des coques en fibre de verre à cause des fumées du processus de catalysage. L'air évacué du bâtiment doit aussi être contrôlé selon les réglementations de l'EPA américaine. Les ouvriers portent des combinaisons Tyvex contre les projections, et les produits chimiques sont soigneusement stockés et éliminés selon les exigences réglementaires.
L'avenir
Les voiliers sont des symboles de beauté et de liberté. Ce sont des formes de récréation hautement désirables et des symboles de succès, d'indépendance et de temps libre. Les périodes de prospérité économique mènent à une plus grande production de voiliers et plus de voiles sur les plans d'eau locaux. Un voilier comme maison de retraite est le rêve de beaucoup. La variété de tailles les adapte à une variété similaire de modes de vie. Tous ces aspects semblent assurer l'avenir du voilier. Ce sont une forme de transport simple, élégante et ancienne rendue moderne ; elles offrent aussi l'opportunité de profiter de cet environnement unique où le vent rencontre l'eau.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Guide expert du marquage laser sur aluminium : précision, durabilité et applications industrielles
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Guide complet du marquage laser : types, avantages et applications
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Les innovations IoT propulsent l'avenir de l'énergie éolienne