



Maîtriser les congés et chanfreins : améliorer sécurité et esthétique en usinage
Les bords nets et vifs des modèles 3D ne se traduisent pas toujours bien dans le monde réel et les objets réels. Les coins et bords arrondis sont plus agréables à l'œil, selon les experts. Ils rendent aussi les pièces et produits plus faciles à manipuler — et (discutablement) plus sûrs.
Une pièce métallique fraîchement usinée peut se retrouver avec des bords plus tranchants que désiré pour l'utilisateur final à moins que la conception ne lisse ou ne casse ces bords vifs. Pour créer une rupture de bord, la conception doit incorporer des bords et coins inclinés ou biseautés appelés chanfreins — ou arrondis appelés congés.
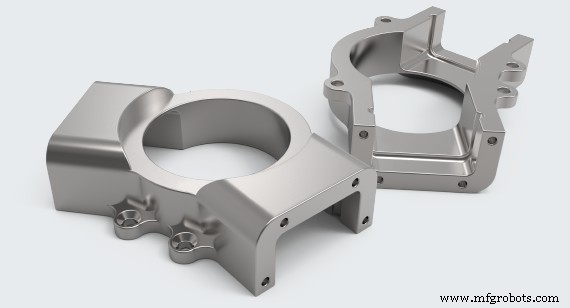
Comprendre la différence entre congés et chanfreins peut déterminer si une pièce réussit ou échoue. Faire le bon choix peut aussi économiser du temps d'usinage, ce qui signifie que les pièces seront prêtes plus rapidement et plus rentablement. Choisir incorrectement peut résulter en une pièce qui ne dure pas assez longtemps. En plus de lisser les bords vifs, les congés et chanfreins réduisent la contrainte sur une pièce finie tout en ajoutant de l'attrait esthétique.
Certains peuvent utiliser les termes congé et chanfrein indifféremment, mais les chanfreins et congés sont différents, et chacun a ses propres considérations fonctionnelles et de conception. Pour avoir une idée de la différence, imaginez-le ainsi : le bord biseauté à 45 degrés d'un ordinateur portable est un exemple de chanfrein tandis que les bords généralement arrondis d'une souris d'ordinateur ou d'un bureau ou table sont des exemples de congés.
Une règle empirique pour décider lequel choisir est de favoriser les congés pour tout ce qui est tenu en main, afin d'éviter les bords vifs des objets fréquemment manipulés. Utilisez les chanfreins pour les pièces cachées, celles qui vont à l'intérieur d'un assemblage ou produit fini.
Usinage des congés
Un congé est un bord ou coin arrondi d'une pièce. Les congés aident à réduire la contrainte et la distribuer sur une surface plus large, améliorant la capacité de charge et aidant à prévenir la déformation rapide d'une pièce contrainte. Un congé concave est à l'intérieur d'une pièce tandis qu'un congé convexe est à l'extérieur. Les congés peuvent aussi créer des transitions entre caractéristiques quand, par exemple, un mur vertical rencontre une surface inclinée à l'intérieur d'une pièce.
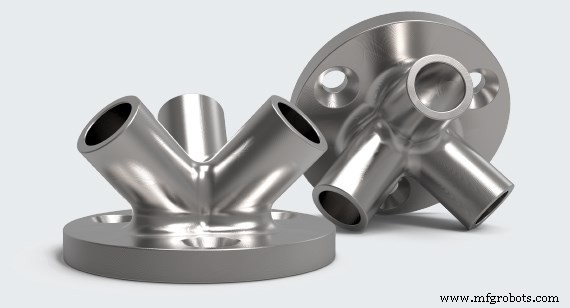
Cependant, concevoir des congés pour chaque rupture de bord sur une pièce ferait grimper le coût de cette pièce. C'est parce que cela nécessiterait l'utilisation d'un outil spécialisé et un processus de fraisage 3D plus intensif en temps, avec une fraise hémisphérique effectuant des mouvements simultanés sur les axes x, y et z, enlevant progressivement le matériau par incréments de seulement 0,254 à 0,508 mm (0,010 à 0,020 po) à la fois.
C'est en partie pourquoi, quand une simple rupture de bord est tout ce dont une pièce a besoin, un chanfrein peut être la réponse.
Usinage des chanfreins
Un chanfrein désigne un bord ou coin plat et incliné, aussi appelé biseau. Un seul outil peut créer des chanfreins de différentes tailles, donc une conception peut les inclure sans augmenter le temps et le coût de fabrication de la pièce. Les chanfreins offrent une résistance à la contrainte mais sur une surface moindre, donc dans l'ensemble, leur résistance à la contrainte est inférieure aux congés.
Pour éliminer les bords métalliques tranchants, bruts ou semi-bruts, un chanfrein avec une rupture de bord de 0,254 mm (0,010 po) à un angle de 45 degrés a du sens dans de nombreux cas. Pour une pièce qui aura d'autres pièces fixées avec des vis, un chanfrein à 60 degrés sur le bord des trous servira d'amorçage pour la vis et permettra à la tête de la vis de s'asseoir à fleur de la surface de la pièce.
Hormis les rares cas où une pièce nécessite un bord tranchant comme un couteau, nous offrons les ruptures de bord sur les pièces usinées CNC en service complémentaire. Mais en savoir plus sur les congés et chanfreins peut permettre de meilleurs choix de conception plus intentionnels qui livreront sur la performance, le coût, ou d'autres considérations pour un projet.
Technologie industrielle
- Teintures et pigments industriels : guide complet des applications et types
- Électro-érosion (EDM) : Mécanique, principes, circuits et caractéristiques
- Choisir la bonne méthode de prototypage : Usinage CNC vs Impression 3D pour pièces mécaniques
- Guide complet des processus et techniques d'usinage modernes
- Série Usinage de Précision – Partie 2 : Industries, Applications et Produits Types Idéaux
- Déployer Node-RED sur PLCnext avec Docker : Guide étape par étape
- Construire votre première application Go sur PLCnext : Guide débutant
- Services d'usinage de petites pièces de précision pour l'excellence industrielle
- Comprendre UL 94 : Normes de retardance à la flamme pour thermoplastiques